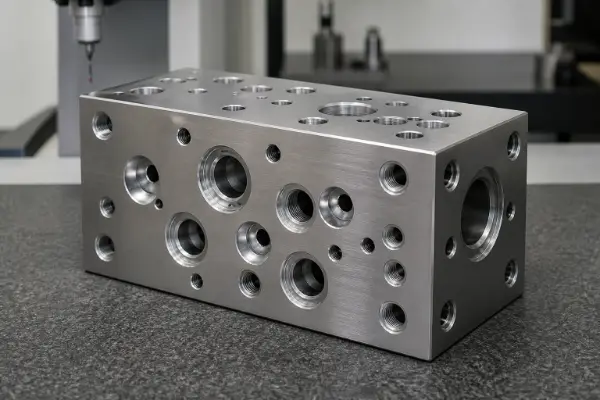
Een hydraulisch verdeelblok verbindt pompen, regelkleppen, actuatoren en retourleidingen via interne kanalen. Het stuurt, verdeelt en regelt de hydraulische vloeistof binnen een geïntegreerd hydraulisch circuit.
In vergelijking met conventionele externe leidingen zorgt een verdeelblok voor een compactere opstelling. Bovendien vermindert het het aantal koppelingen en mogelijke lekpunten. Diepe gaten, elkaar kruisende doorgangen, uitsparingen voor patroonkleppen, schroefdraad op de aansluitingen en nauwkeurige afdichtvlakken maken de productie van deze onderdelen echter lastig.
CNC-bewerking van hydraulische verdeelblokken omvat doorgaans het frezen van zes vlakken, diepboren, het bewerken van klepholtes, het bewerken van aansluitingen en het afwerken van afdichtingsvlakken. Voor een betrouwbare productie zijn ook geschikte Mogelijkheden op het gebied van CNC-bewerking, gevolgd door intern ontbramen, reinigen, oppervlaktebehandeling en druktesten.
De kwaliteit van een verdeelblok kan niet uitsluitend op basis van het uiterlijk worden beoordeeld. Afwijkingen in de doorgang, interne bramen, lekkage tussen circuits en achtergebleven spanen kunnen het drukverlies vergroten, lekkage veroorzaken of ervoor zorgen dat hydraulische kleppen vastlopen. In de volgende paragrafen worden tien veelvoorkomende bewerkingsproblemen en de bijbehorende praktische oplossingen toegelicht.
1. Wat moet er gebeuren als het materiaal of de ruwe werkstuk niet aan de bewerkingsvereisten voldoet?
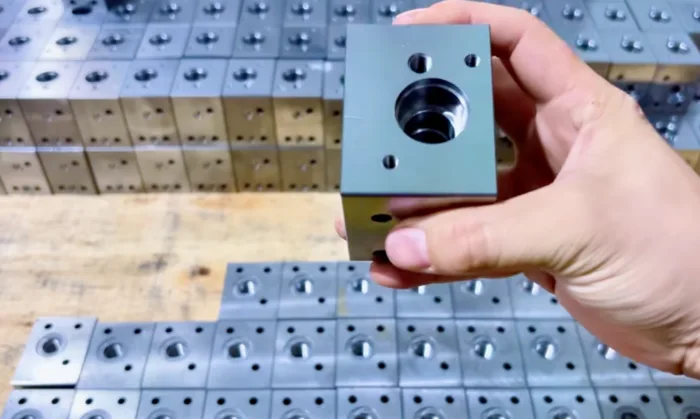
De materiaalkwaliteit heeft een directe invloed op de sterkte, het drukvermogen en de bewerkingsstabiliteit van een verdeelblok. Veelvoorkomende problemen zijn onder meer een onjuiste materiaalkwaliteit, een onjuiste leveringsconditie, onvoldoende bewerkingsspeling en ontbrekende materiaalcertificaten.
Het ruwe stuk kan ook interne scheuren, insluitsels, porositeit of holtes vertonen. Deze gebreken zijn mogelijk niet zichtbaar bij een oppervlakte-inspectie, maar kunnen de drukbestendigheid in gevaar brengen.
Controleer vóór het CNC-bewerken de materiaalkwaliteit, het warmte- of batchnummer en de leveringsconditie. Ook het materiaalcertificaat, de afmetingen van het ruwe werkstuk en de bewerkingsopslag moeten in overeenstemming zijn met de tekening en de inkooporder.
Kritische drukdragende werkstukken moeten worden onderworpen aan niet-destructief onderzoek, zoals gespecificeerd in de tekening of het kwaliteitsplan. Ultrasoon onderzoek wordt voornamelijk gebruikt om interne onregelmatigheden op te sporen. Magnetisch deeltjesonderzoek is geschikt voor scheuren aan het oppervlak en vlak onder het oppervlak in ferromagnetische materialen. Vloeistofpenetrantonderzoek kan defecten aan het oppervlak in niet-poreuze materialen opsporen.
Gekwalificeerde smeedstukken hebben doorgaans een dichte structuur en zijn geschikt voor hoge druk en cyclische belasting. Er kan echter niet worden gegarandeerd dat gesmeed materiaal volledig vrij is van interne gebreken. Voor kritieke drukdragende onderdelen blijven gespecificeerde materiaalcontroles vereist.
Centrifugaal gegoten materiaal heeft over het algemeen een dichte structuur. Insluitsels en porositeit concentreren zich meestal in de buurt van de boring of binnen de bewerkingsmarge, waardoor dit materiaal geschikt is voor holle onderdelen zoals hulzen en ringen. Voor onderdelen die onder druk staan, zijn nog steeds materiaalcertificering en de nodige niet-destructieve keuringen vereist. Centrifugaalgieten garandeert geen defectvrije interne structuur.
Grote stalen onderdelen, gietijzeren onderdelen en vervormingsgevoelige ruwe stukken kunnen hoge restspanningen bevatten. Deze ruwe stukken moeten volgens de specificaties worden ontstikt of verouderd. Bij aluminium verdeelblokken moet de materiaaltoestand worden gecontroleerd om te waarborgen dat aan de eisen inzake sterkte en maatvastheid wordt voldaan.
2. Wat moet er gebeuren als de geometrische nauwkeurigheid na het zesvlakfrezen buiten de tolerantie valt?
Hydraulische verdeelblokken worden doorgaans vanuit verschillende richtingen bewerkt. Hun zes buitenvlakken bepalen de totale afmetingen en dienen als referentiepunten voor oliekanaalwegen, klephuizen en bevestigingsvlakken.
Als de speling ongelijkmatig is, kan het eerste referentievlak onstabiel zijn. Herhaalde instellingen leiden bovendien tot fouten bij het overbrengen van referentiepunten, waardoor uiteindelijk de toleranties voor parallelliteit, loodrechtheid en de positie van gaten kunnen worden overschreden.
Een degelijke CNC-bewerkingsvolgorde begint met het ruw frezen van alle zes vlakken, waarna een gemeenschappelijk referentiesysteem wordt vastgesteld. Daarna volgen de voor- en nabewerking. Na het ruwfrezen moet er voldoende materiaal overblijven; het werkstuk mag in deze fase nog niet direct tot de uiteindelijke afmetingen worden bewerkt.
Bij afdichtvlakken, montagevlakken van kleppen en kritieke gatenpatronen moeten waar mogelijk gemeenschappelijke referentiepunten worden gebruikt. Vier- of vijfassige CNC-bewerking kan het aantal opstellingen verminderen en helpen om de positionele relaties tussen elementen op verschillende vlakken te behouden.
Door frezen kan aan de eisen voor vlakbewerking van de meeste spruitstukblokken worden voldaan. Indien in de tekening strengere eisen aan vlakheid of oppervlakteruwheid zijn gespecificeerd, kan oppervlakte-slijpen worden toegepast.
Voor sommige kleine en middelgrote verdeelblokken kan voor afdichtvlakken een referentievlakheid van 0,01–0,03 mm per 100 mm worden gehanteerd. Dit is geen algemeen aanvaarde norm. De uiteindelijke eis moet in overeenstemming zijn met de tekening en het afdichtingsontwerp.
3. Waarom vervormt een spruitstukblok na CNC-bewerking?
Vervorming tijdens de bewerking is voornamelijk het gevolg van restspanning in het ruwe werkstuk en ongelijkmatige materiaalafname. Ook de klemkracht, de snijwarmte en de bewerkingsvolgorde zijn van invloed op de uiteindelijke afmetingen.
Diepe gaten, holtes en gewichtsbesparende elementen verstoren de oorspronkelijke spanningsbalans van het ruwe werkstuk. Nadat het onderdeel uit de opspanning is gehaald, kunnen kromtrekken, verschuivingen van gaten of veranderingen in de afdichtingsvlakken optreden.
Onderdelen waarbij een groot risico op vervorming bestaat, moeten in fasen worden bewerkt. Voer eerst de ruwbewerking volledig uit, voer vervolgens de voorgeschreven spanningsverlichtingsbehandeling uit, stel daarna de referentiepunten opnieuw in en werk het onderdeel af.
Het te bewerken materiaal moet zo symmetrisch mogelijk worden verwijderd. De opspanning moet zorgen voor een stabiele ondersteuning zonder dat er merkbare elastische vervorming optreedt in dunwandige delen.
Ook tijdens de CNC-nabewerking moeten de snijparameters en de toestand van het gereedschap worden gecontroleerd. Een te hoge snijtemperatuur kan van invloed zijn op de diameter van het gat, de vlakheid en de oppervlaktekwaliteit.
Warmtebehandeling, anodiseren en galvaniseren kunnen eveneens tot maatveranderingen leiden. Het afplakken van bepaalde gebieden, bewerkingsmarges of afwerkingsplannen na de behandeling voor klepholtes, precisieboringen, schroefdraad en afdichtvlakken moeten van tevoren worden vastgelegd.
4. Wat moet er gebeuren als een diep gat afwijkt of een ruw binnenoppervlak heeft?
De interne kanalen in hydraulische verdeelblokken worden voornamelijk vervaardigd door middel van CNC-boren en diepboren. Naarmate de diepte van het gat toeneemt, neemt de stijfheid van het gereedschap af en worden koeling en spaanafvoer moeilijker.
Veelvoorkomende gebreken zijn onder meer asafwijking, diametervariatie, coniciteit, trillingssporen en spaanafzetting. Een afwijkend kanaal snijdt mogelijk niet op de beoogde plaats met een ander kanaal.
Het materiaal, de diameter van het gat, de diepte van het gat en de verhouding tussen diepte en diameter moeten vóór de bewerking worden beoordeeld. Wanneer conventioneel boren geen stabiele resultaten oplevert, kan gebruik worden gemaakt van pistoolboren, speciale diepteboren of gereedschappen met interne koeling.
Het CNC-programma moet de juiste spiltoerental, voedingssnelheid en peck-cycli gebruiken voor de afvoer van spanen. Ook de invoergeleiding en de spilafwijking moeten worden gecontroleerd. Het koelmiddel moet de snijzone continu bereiken.
Een diepte-diameterverhouding van 5:1–20:1 kan als richtlijn dienen bij de procesbeoordeling van hydraulische verdeelkanalen. Aan de bovengrens van dit bereik zijn doorgaans speciale apparatuur, gereedschappen en inspectiemethoden voor diepe gaten vereist. Dit bereik mag niet worden beschouwd als een vaste capaciteit voor elke gatdiameter en elk materiaal.
Controleer na het bewerken van diepe gaten de diameter, de diepte en de doorgankelijkheid van het kanaal. Verborgen delen kunnen worden onderzocht met een industriële endoscoop. Een CMM kan alleen kenmerken meten die voor de sonde bereikbaar zijn en kan de inspectie van het inwendige kanaal niet vervangen.
5. Wat moet er gebeuren als elkaar kruisende gaten niet op de juiste plaats met elkaar in verbinding staan?
Kruisende gaten verbinden interne doorgangen die in verschillende richtingen lopen. Bij de bewerking moet niet alleen rekening worden gehouden met de positie van de gaten, maar ook met de boordiepte, de kruispuntlocatie en de resterende wanddikte.
Onjuiste coördinaten van de gaten, afwijkingen van het gereedschap of een onjuist geprogrammeerde diepte kunnen ervoor zorgen dat doorgangen niet met elkaar in verbinding komen. Een te grote boordiepte kan leiden tot doorboring van een aangrenzend circuit en interne lekkage tussen de poorten veroorzaken.
Alle boorbanen moeten vóór het programmeren worden gecontroleerd aan de hand van het 3D-model. De invalsrichting, de bewerkingsdiepte, het snijpunt en de positie van de procesplug moeten duidelijk worden vastgelegd.
Ook moet de minimale resterende wanddikte tussen de doorgangen worden gecontroleerd. Deze eis moet worden bepaald op basis van de materiaaltoestand, de werkdruk, de piekdruk en de cyclische belasting. Een onvoldoende wanddikte vermindert de drukbestendigheid en verhoogt het risico op vermoeidheidsscheuren.
Met meerassige CNC-bewerking kunnen gatenpatronen in verschillende richtingen worden vervaardigd met minder instellingen. Dit helpt fouten bij het overbrengen van referentiepunten te verminderen, hoewel de lengte en stijfheid van het gereedschap en de toegankelijkheid voor inspectie nog steeds moeten worden gecontroleerd.
Na de bewerking moeten de verbonden en geïsoleerde circuits afzonderlijk worden gecontroleerd. De positietolerantie en coaxialiteit van de gaten kunnen worden getoetst aan een projectreferentie van 0,02–0,05 mm. De daadwerkelijke tolerantie is afhankelijk van de diameter en diepte van het gat en de structuur van de doorgang.
Draadvonkverspaning is geschikt voor doorlopende profielen, smalle sleuven en bepaalde onregelmatige vormen in elektrisch geleidende materialen. Het kan het conventionele boren niet vervangen voor gesloten inwendige doorgangen.
6. Wat moet er gebeuren wanneer de holtes en precisieboringen van de patroonkleppen buiten de tolerantie vallen?
De holte van een patroonklep bevat doorgaans getrapte boringen, geleidingsboringen, schroefdraad en afdichtingselementen. Elke lokale maatfout kan van invloed zijn op de montage, de werking en de afdichtingsprestaties van de klep.
Veelvoorkomende problemen zijn onder meer een boordiameter die buiten de tolerantie valt, een onjuiste treediepte en onvoldoende coaxialiteit. Ook een onjuiste hoek van de afdichtingsconus kan lekkage veroorzaken. Door slijtage van het gereedschap kunnen de afmetingen tijdens de serieproductie geleidelijk verschuiven.
Het model van de cartridgeklep en de specificaties van de holte moeten vóór de bewerking worden bevestigd. Het interne profiel kan niet uitsluitend op basis van de maat van de buitenschroefdraad worden afgeleid. Verschillende merken en productseries kunnen verschillende holtegeometrieën hanteren.
Klepkamers worden doorgaans bewerkt met speciale vormgereedschappen of door middel van CNC-boren. Precisie-geleidingsgaten kunnen worden geboord, geruimd of geslepen. Het proces hangt af van de diameter van het gat, de coaxialiteit en de eisen aan het oppervlak.
Tijdens de productie moet er een systeem voor het beheer van de levensduur van gereedschappen worden opgezet. De boringdiameter, diepte, afdichtingslocatie en schroefdraad moeten worden gecontroleerd tijdens de eerste-artikelcontrole en de serieproductie. Gebruik indien nodig een speciale holtemeter of de daadwerkelijke klep om de montage te controleren.
Voor bepaalde precisieboringen en afdichtvlakken kan Ra 0,4–1,6 μm als referentiebereik worden gebruikt bij de procescontrole. De uiteindelijke waarde moet voldoen aan de specificaties van de klep en de tekening van de klant.
7. Waarom ontstaan er lekken bij schroefdraadverbindingen en afdichtvlakken?
Hydraulische aansluitingen vervullen zowel een aansluit- als een afdichtfunctie. Een onjuiste schroefdraadspecificatie, onvoldoende effectieve diepte of beschadiging van het afdichtvlak kan lekkage veroorzaken.
BSPP-, NPT- en SAE-aansluitingen met rechte schroefdraad en O-ring, evenals metrische aansluitingen, maken gebruik van verschillende afdichtingsconstructies. Ze zijn niet onderling uitwisselbaar op basis van alleen de nominale diameter.
NPT-aansluitingen worden voornamelijk afgedicht door middel van een passingskracht van de conische schroefdraad en de voorgeschreven schroefdraadafdichtmiddel. SAE-aansluitingen met rechte schroefdraad en O-ring worden afgedicht met een O-ring. Bij BSPP-aansluitingen kan, afhankelijk van het ontwerp van de aansluiting, gebruik worden gemaakt van een gelijmde afdichting, een O-ring of een vlakke afdichting.
Schroefdraad in poorten kan worden vervaardigd door middel van CNC-tappen of schroefdraadfrezen. Schroefdraadfrezen is geschikt voor grotere maten, hoogwaardige onderdelen en toepassingen waarbij een nauwkeurige regeling van de schroefdraaddiepte vereist is.
De maat van de tapboor, de spoed en de effectieve schroefdraaddiepte moeten worden gecontroleerd. Ook de inloopafschuining en de loodrechtheid van de schroefdraad moeten voldoen aan de tekening. De voltooide schroefdraad moet worden gecontroleerd met de bijbehorende schroefdraadmeter.
Bij O-ringgroeven moeten de groefbreedte, de groefdiepte en de hoekradii nauwkeurig worden geregeld. De opening van de groef mag geen scherpe randen of bramen vertonen die de afdichting zouden kunnen beschadigen.
Afdichtvlakken moeten vrij zijn van opvallende bewerkingssporen, schade door stoten en plaatselijke verdiepingen. Voorafgaand aan de oppervlaktebehandeling moeten ook de af te plakken gebieden worden aangegeven. Opbouw van de coating kan de pasvorm van de schroefdraad, de afmetingen van de klepholte en de afdichtingsomstandigheden beïnvloeden.
8. Hoe worden bramen verwijderd uit inwendige, elkaar kruisende gaten?
Wanneer een boor een nieuwe doorgang boort, ontstaan er al snel bramen langs de snijrand. Deze bramen bevinden zich meestal binnenin het verdeelblok en zijn moeilijk te bereiken met conventioneel gereedschap.
Losgeraakte bramen kunnen de hydraulische vloeistof verontreinigen, doseeropeningen verstoppen of afdichtingsvlakken beschadigen. In ernstige gevallen kunnen ze ervoor zorgen dat proportionele of servokleppen vastlopen.
Op goed bereikbare plaatsen moet eerst een CNC-achterafschuinfrees of een speciaal ontbraamgereedschap voor dwarsgaten worden gebruikt. Bij mechanisch ontbramen heb je meer controle over de plaats en de hoeveelheid materiaal die wordt verwijderd.
Bij het bewerken met een straalstroom kunnen complexe, elkaar kruisende gaten worden bewerkt. Bij dit proces wordt een medium met schuurmiddel gebruikt om inwendige randen af te werken; het is geschikt voor doorgangen die niet rechtstreeks met snijgereedschap bereikbaar zijn.
Het bewerken met een abrasieve stroming is niet voor elk verdeelblok verplicht. Vóór gebruik moeten de diameter van het gat, de gewenste randstraal en de toegestane materiaalafname worden beoordeeld. Kleine doseergaten en vernauwingen moeten worden beschermd tegen onbedoelde vergroting.
Na de behandeling moeten alle resten van het schuurmiddel worden verwijderd. De ontbraamde verbindingspunten moeten met een industriële endoscoop worden geïnspecteerd. Bij kritieke circuits is bovendien gericht doorspoelen en een continuïteitstest vereist.
9. Waarom blijven er na het schoonmaken nog steeds resten achter?
Een schoon uiterlijk betekent niet dat de binnenkant van een spruitstukblok aan het voorgeschreven reinheidsniveau voldoet. Er kunnen kleine deeltjes achterblijven in blinde gaten, schroefdraadwortels, uiteinden van diepe gaten en elkaar kruisende doorgangen.
Verontreinigingen kunnen onder meer bestaan uit CNC-spanen, ontbraammiddel, reinigingsmiddelen en resten van oppervlaktebehandelingen. Met alleen perslucht blazen is het doorgaans niet mogelijk om deze verontreinigingen volledig te verwijderen.
Het reinigingsproces moet worden afgestemd op de geometrie van de doorgang. Veelgebruikte methoden zijn onder meer gericht spoelen onder druk, circulatie met gefilterde vloeistof en ultrasone reiniging. Ultrasone reiniging kan als aanvullend proces worden gebruikt, maar kan het gericht spoelen van diepe gaten niet vervangen.
Complexe verdeelblokken moeten circuit voor circuit worden gereinigd. Door de spoelrichting om te keren, kunnen deeltjes die in verborgen hoekjes vastzitten, loskomen. Gebruik na het reinigen schone perslucht of de voorgeschreven droogmethode.
Reinheid kan niet uitsluitend op basis van een visuele inspectie worden beoordeeld. Wanneer de klant specifieke eisen heeft gesteld, moeten de deeltjesgrootte, het aantal deeltjes of de restmassa aan verontreinigingen worden gemeten.
Zodra aan de hygiëne-eisen is voldaan, moeten alle aansluitingen onmiddellijk worden afgedicht. Ook de afdichtingsvlakken en de precisieschroefdraden moeten afzonderlijk worden beschermd om secundaire verontreiniging tijdens opslag en transport te voorkomen.
10. Wat moet er gebeuren als een drukproef of lektest mislukt?
Een hydraulisch verdeelblok kan extern lekken of tussen interne circuits. Interne lekkage tussen poorten is doorgaans moeilijker op te sporen.
Veelvoorkomende oorzaken zijn onder meer het onbedoeld doorkruisen van een verbinding, onvoldoende resterende wanddikte en het falen van de procesplug. Beschadigde schroefdraden, defecte afdichtvlakken en scheuren in het materiaal kunnen eveneens lekkage veroorzaken.
Controleer vóór het testen het hydraulische schema, de locaties van de procespluggen en de testpoorten. Ook moeten de methode voor het isoleren van het circuit en het testmedium vooraf worden vastgesteld.
Een drukproef en een lektest hebben verschillende doelen. Een drukproef controleert de structurele integriteit. Een lektest controleert de afdichting en de isolatie van het circuit.
De testdruk, de drukopbouw en de handhaafduur moeten voldoen aan de goedgekeurde testspecificatie. Ook het toegestane lekdebiet moet vooraf worden vastgesteld. Eén algemene parameter kan niet in de plaats komen van de eisen van elk afzonderlijk project.
Wanneer er een afwijkend resultaat wordt vastgesteld, moet u eerst onderscheid maken tussen externe lekkage en interne lekkage tussen aansluitingen. Controleer vervolgens de aansluitingen, procespluggen, afdichtvlakken en geïsoleerde circuits.
Alleen defecten die na een technische beoordeling zijn goedgekeurd, mogen worden hersteld. Scheuren, onbedoelde kruisingen van circuits en onvoldoende resterende wanddikte leiden doorgaans tot afkeuring. Lasreparaties moeten formeel worden goedgekeurd en er moet gebruik worden gemaakt van gekwalificeerde las- en hervalidatieprocedures.
Hoe kan een stabiele CNC-bewerking van hydraulische verdeelblokken worden gerealiseerd?
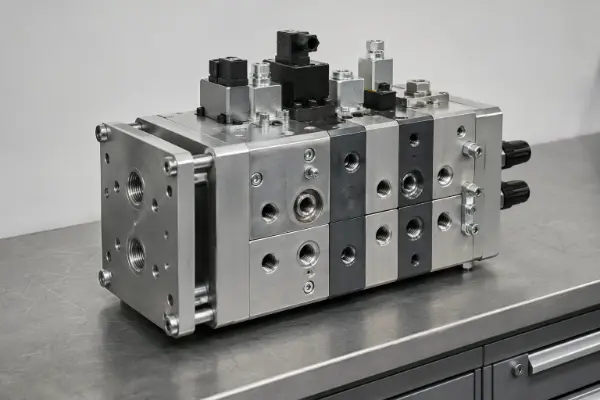
Voor een stabiele productie van hydraulische verdeelblokken is een volledig productie- en controleproces vereist. Het materiaal, de interne doorgangen en de aansluitingen van de kleppen moeten al in de DFM-fase worden gecontroleerd; men mag niet alleen vertrouwen op de eindcontrole om eventuele problemen op te sporen.
Bij CNC-bewerking moet een gemeenschappelijk referentiesysteem worden vastgesteld. Bij het frezen van zes vlakken, het boren van diepe gaten, het uitboren van klepholtes en het bewerken van schroefdraad in kanalen moeten de positionele verhoudingen consistent blijven.
Na de bewerking moeten het inwendig ontbramen, het reinigen en het afdichten van de aansluitingen worden uitgevoerd. De eindcontrole moet betrekking hebben op de afmetingen, de doorlaatbaarheid, de isolatie van de circuits en de reinheid van de onderdelen.
Drukdragende onderdelen moeten worden onderworpen aan druk- en lektests volgens een goedgekeurd plan. De testomstandigheden moeten overeenkomen met de daadwerkelijke bedrijfsomstandigheden en de acceptatie-eisen van de klant.
Voor citaat, is het raadzaam om 2D-tekeningen, 3D-modellen en het hydraulische schema aan te leveren. Ook moeten de klepmodellen, de werkdruk, de piekdruk, het debiet en de vloeistof worden gespecificeerd. Materiaal, hoeveelheid, oppervlaktebehandeling en inspectienormen zijn eveneens van belang.
Dankzij volledige technische informatie kunnen productierisico’s in een vroeg stadium worden gesignaleerd. Dit leidt bovendien tot minder ontwerpwijzigingen en minder nabewerking, terwijl de betrouwbaarheid van het hydraulische systeem wordt verbeterd.