
CNC-bewerking en plaatbewerking verschillende productieproblemen oplossen. CNC-bewerking is geschikt voor massieve constructies, precisiereferentiepunten, complexe driedimensionale elementen en nauwe lokale toleranties, terwijl plaatbewerking geschikt is voor grote dunwandige constructies, behuizingen voor apparatuur, panelen, beugels en lichtgewicht assemblages.
Onderdelen die tot platte patronen kunnen worden uitgevouwen met een constante materiaaldikte, moeten worden vervaardigd door middel van plaatbewerking. Onderdelen die precisieboringen, dikke secties of geïntegreerde dragende structuren vereisen, moeten met CNC-bewerking worden vervaardigd. Assemblages die beide soorten kenmerken bevatten, moeten worden vervaardigd volgens een hybride productieaanpak.
De juiste productieoplossing verlaagt niet alleen de kosten per eenheid, maar minimaliseert ook cumulatieve fouten tijdens het opspannen, lassen, assembleren en inspecteren. Inkopers zouden al in de ontwerpfase een productiebeoordeling moeten uitvoeren, in plaats van te wachten tot de tekening definitief is en op basis van offertes de productiemethode te bepalen.
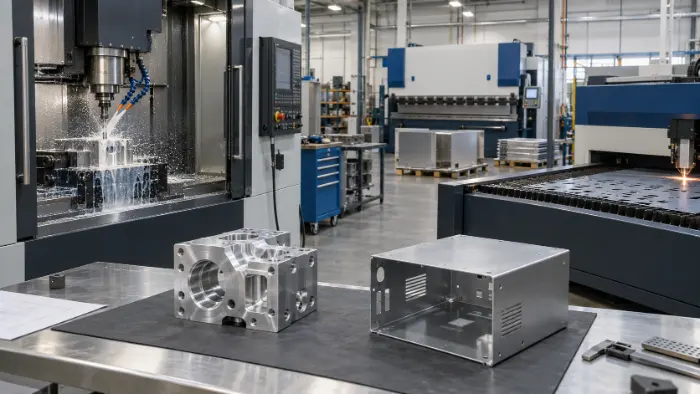
Welke processen horen bij CNC-bewerking en plaatbewerking?
CNC-bewerking is niet slechts één productiebewerking, en bij de bewerking van plaatmetaal komt meer kijken dan alleen het buigen. Inzicht in de specifieke processen die bij elke productiemethode horen, helpt afnemers om te bepalen of een tekening produceerbaar is, hoeveel bewerkingen er nodig zijn en welke factoren bepalend zijn voor de offerte.
Veelgebruikte CNC-bewerkingsprocessen
CNC frezen: Roterende snijgereedschappen verwijderen materiaal vanuit meerdere richtingen om vlakke oppervlakken, uitsparingen, sleuven, gaten, treden en complexe driedimensionale contouren te vervaardigen. Drieassige bewerking is geschikt voor oppervlakken en uitsparingen met een vaste richting, terwijl vier- en vijfassige bewerking het aantal herhaalde instellingen voor complexe onderdelen verminderen. Typische toepassingen zijn onder meer precisiebehuizingen, montagevoeten, opspanningen en constructieonderdelen.
CNC-draaien: Het werkstuk draait rond de spil terwijl snijgereedschappen buitendiameters, binnenboringen, kopvlakken, conussen, groeven en schroefdraden vervaardigen. Dit proces is geschikt voor assen, pennen, hulzen, bussen, koppelstukken en andere roterende onderdelen. Frees-draaimachines die zijn uitgerust met aangedreven gereedschappen en subspindels kunnen ook dwarsgaten, afvlakkingen, excentrische gaten en achterzijde-kenmerken vervaardigen.
Boren en tappen: Bij het boren worden bevestigingsgaten, positioneringsgaten en vloeistofkanalen gemaakt, terwijl bij het tappen interne schroefdraden worden aangebracht. Door het hoofdprofiel, het boren en het tappen in één opspanning te voltooien, worden positioneringsfouten als gevolg van veranderingen in het referentiepunt beperkt.
Boren en ruimen: Doorboren zorgt voor de juiste positie, rechtheid en diameter van het gat, terwijl ruimen zorgt voor stabiele pasmaten en oppervlaktekwaliteit. Deze bewerkingen worden voornamelijk toegepast bij lagerboringen, positioneringsgaten, klepboringen en precisie-montagegaten.
Precisieslijpen: Door het slijpen kunnen de buitendiameters, rondheid, cilindrischheid, vlakheid en oppervlakteruwheid nauwkeuriger worden geregeld. Bij onderdelen van gehard staal moet vóór de warmtebehandeling rekening worden gehouden met een slijpspeling, zodat de kritische afmetingen door middel van een eindslijpbeurt kunnen worden hersteld.
Veelgebruikte bewerkingsprocessen voor plaatmetaal
Lasersnijden van plaatmetaal: Een laserstraal volgt een CNC-programma om het profiel, de gaten, sleuven en openingen in het onderdeel te snijden. Voor dit proces zijn geen speciale stansmatrijzen nodig, waardoor het geschikt is voor prototypes, kleine series en plaatwerkonderdelen met veelvuldige ontwerpwijzigingen. De snijkwaliteit wordt bepaald door het materiaal, de plaatdikte, het laservermogen, het hulpgas en de snijparameters.
CNC-revolverponsen: Een revolverponsmachine maakt gebruik van standaard- of op maat gemaakte gereedschappen om ronde gaten, vierkante gaten, ovale gaten, lamellen, reliëfpatronen en ventilatiepatronen te produceren. Revolverponsen verkort de productietijd wanneer een onderdeel talrijke herhaalde gaten of standaard gevormde elementen bevat.
Buigen: Een CNC-kantpers maakt gebruik van een boven- en ondermatrijs om een vlakke plaat in een bepaalde hoek te buigen. De driedimensionale structuren van apparaatbehuizingen, beugels, chassis en afdekkappen worden voornamelijk door middel van buigen vervaardigd. De materiaalsterkte, de plaatdikte, de buigradius en de matrijsopening bepalen de benodigde buigkracht en de terugvering.
Plaatwalsen en rolbuigen: Walsen passen de kromming van de plaat voortdurend aan om cilinders, gebogen behuizingen, afschermingen en buisconstructies te vervaardigen. De fabriek moet de terugvering compenseren op basis van de beoogde straal en de uiteindelijke kromming regelen door middel van meerdere walsgangen.
Lassen: Bij TIG-lassen, MIG-lassen, puntlassen en laserlassen worden meerdere plaatwerkonderdelen met elkaar verbonden. Na het lassen moeten de lasnaden worden gereinigd, de afmetingen worden gecorrigeerd en de kwaliteit van de verbinding worden gecontroleerd. Voor assemblages met strenge maatvoeringseisen zijn bovendien speciale opspanningen nodig om laskrimp en kromtrekken te beperken.
Montage van perspassingsonderdelen: Zelfklemmende moeren, bouten en zwevende moeren zorgen voor betrouwbare bevestigingspunten in dunne plaatmateriaal. De specificaties van de bevestigingsmiddelen, de diameter van de bevestigingsgaten en de plaatdikte moeten op elkaar zijn afgestemd. Een onjuiste combinatie leidt tot verdraaiing, losraken of vervorming van de plaat.
Ook bij plaatbewerkingsmachines, revolverponsmachines en kantpersen wordt gebruikgemaakt van CNC-systemen. Het verschil tussen CNC-bewerking en plaatbewerking ligt dus niet in het al dan niet gebruiken van numerieke besturing. Het onderscheid zit hem in de productiemethode: bij CNC-bewerking wordt voornamelijk materiaal weggehaald uit massief materiaal, terwijl bij plaatbewerking plaatmateriaal wordt gesneden, gevormd en samengevoegd.

Vergelijking van kerncompetenties: CNC-bewerking versus plaatbewerking
| Vergelijkingsfactor | CNC-bewerking | Plaatbewerking |
|---|---|---|
| Grondstof | Staafmateriaal, dikke platen, knuppels, gietstukken en smeedstukken | Plaat en rol met constante dikte |
| Onderdeelstructuur | Massieve onderdelen, dikwandige onderdelen en complexe driedimensionale structuren | Dunwandige behuizingen, panelen, beugels en chassis |
| Maatcontrole | Geschikt voor precisiegaten, referentievlakken en strakke lokale toleranties | Vereist beheersing van terugvering bij buigen, lasvervorming en tolerantieaccumulatie |
| Draagkarakteristieken | Geschikt voor puntbelastingen, precisieverbindingen en geïntegreerde constructies | Geschikt voor lichte stijfheid dankzij flenzen en verstevigingsribben |
| Materiaalgebruik | Structuren met een hoge verwijderingsgraad produceren meer spanen | Efficiënte nesting met vlakke patronen zorgt voor een betere materiaalbenutting |
| Wijzigingen in het ontwerp | De meeste functies kunnen worden aangepast door het programma en het gereedschapspad te wijzigen | Vlakpatronen, buigprogramma’s en gereedschappen moeten gelijktijdig worden bijgewerkt |
| Typische producten | Klepbehuizingen, montagevoeten, bevestigingsmiddelen, assen, en precisiebehuizingen | Behuizingen, afdekkingen, beschermkappen, beugels en montagepanelen |
Deze tabel geeft een voorlopige procesrichtlijn. De definitieve productieoplossing moet worden vastgesteld aan de hand van een technisch onderzoek naar de materiaalkwaliteit, afmetingen, toleranties, hoeveelheid, assemblagemethode en acceptatiecriteria.
Hoe kies je een productieproces op basis van de geometrie van het onderdeel?
Bij de keuze van het productieproces moet in de eerste plaats worden gekeken naar de functie en de geometrie van het onderdeel, en niet zozeer naar een vergelijking van de eenheidsprijzen. Een verkeerde productiemethode leidt tot een hoger materiaalverbruik, meer bewerkingsstappen en meer montagefouten, wat uiteindelijk resulteert in herstelwerk, afval en vertragingen bij de levering.
Wanneer moet je kiezen voor CNC-bewerking?
Het onderdeel bevat precisiegaten en kritieke pasvlakken: Lagergaten, positioneringsgaten, afdichtingsvlakken en glijpassingen vereisen een stabiele maat- en geometrische nauwkeurigheid. Met CNC-bewerking kunnen gaten, eindvlakken en uitwendige geometrie worden vervaardigd vanuit een gemeenschappelijk referentiepunt, waardoor positioneringsfouten tussen de verschillende onderdelen worden beperkt. Nauwkeurige gatafmetingen kunnen worden gerealiseerd door middel van boren, ruimen, honen of slijpen.
Het onderdeel heeft een complexe driedimensionale geometrie: Diepe uitsparingen, gebogen oppervlakken, treden, schuine gaten en lokale kenmerken in verschillende richtingen kunnen niet worden vervaardigd door middel van plaatbuigen. Bij drie-, vier- of vijfassige bewerking wordt materiaal verwijderd op basis van het driedimensionale model en worden de positionele relaties tussen complexe oppervlakken geregeld.
Het onderdeel vereist dikke wanden of een geïntegreerde dragende constructie: Onderdelen die worden blootgesteld aan geconcentreerde belastingen, stoten, klemkrachten of inwendige druk, vereisen doorlopende materiaalprofielen. Door integrale bewerking worden lasnaden en mechanische verbindingspunten geëlimineerd, waardoor wordt voorkomen dat warmtebeïnvloede zones en loszittende bevestigingsmiddelen structurele zwakke punten worden.
De lokale toleranties en oppervlakte-eisen zijn streng: Bij CNC-bewerking moeten er vastgestelde referentiepunten worden vastgelegd wanneer vlakheid, concentriciteit, rondheid, positie of oppervlakteruwheid een directe invloed hebben op de montage of de beweging. Ook warmtebehandelde stalen onderdelen moeten worden geslepen om de uiteindelijke nauwkeurigheid te bereiken.
Complexe functies vereisen snelle ontwerpwijzigingen: Bij CNC-bewerking kunnen gaten, sleuven, uitsparingen en driedimensionale contouren worden aangepast door het programma en het gereedschapspad te wijzigen, zonder dat daarvoor nieuwe stansmatrijzen nodig zijn. Deze methode is geschikt voor functionele prototypes in kleine oplagen met complexe structuren.
Wanneer moet je kiezen voor plaatbewerking?
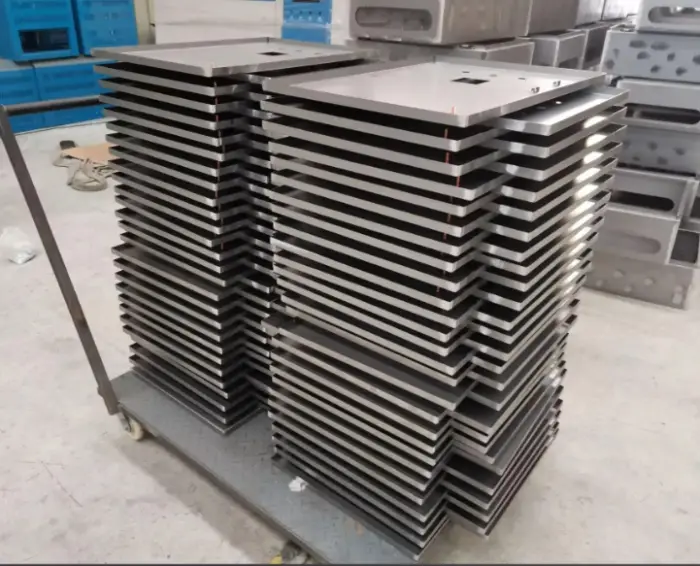
Het onderdeel bestaat voornamelijk uit wanden met een constante dikte: Een onderdeel dat tot een plat patroon kan worden uitgevouwen, leent zich voor lasersnijden van plaatmetaal, gevolgd door het buigen tot de driedimensionale vorm. Op deze manier hoeft er geen grote hoeveelheid materiaal uit massief materiaal te worden verwijderd, en deze werkwijze is geschikt voor grote, dunwandige samenstellingen.
Het product is een behuizing, paneel of beugel: Apparatuurbehuizingen, schakelkasten, afschermingen, chassis en montagebeugels dienen voornamelijk ter bescherming, ondersteuning en bevestiging. Flenzen, omzettingen en verstevigingsribben zorgen voor voldoende stijfheid bij een lager gewicht.
De constructie bevat talrijke openingen in de platen: Ventilatiegaten, kabelopeningen, bevestigingsgaten en koelzones kunnen worden uitgesneden of gestanst terwijl de plaat vlak blijft. Gaten moeten buiten de vervormingszones bij het buigen worden geplaatst en er moet voldoende afstand tot de randen en buigpunten worden aangehouden.
Het totale gewicht moet binnen de gestelde limieten blijven: Bij plaatwerk worden flenzen, verstevigingsribben en plaatselijke verstevigingsplaten gebruikt om de structurele stijfheid te verbeteren zonder de dikte van het gehele onderdeel te vergroten. Deze constructie is geschikt voor lichtgewicht elektronische apparatuur, automatiseringssystemen en transportmiddelen.
Het ontwerp is klaar voor productie: Zodra het ontwerp definitief is vastgelegd, kan de fabriek de plaatsing van de platen, de buigvolgordes, de lasopspanningen en de assemblageprocessen optimaliseren. Een vast productieproces zorgt voor een gelijkmatige verdeling van de programmeer- en gereedschapskosten en verbetert tegelijkertijd de consistentie van de productie.
Grote, dunwandige behuizingen mogen niet uit massieve blokken worden gefreesd, en precisieconstructies met strikte referentieverhoudingen mogen niet gedwongen worden om te worden uitgevoerd als uit meerdere delen bestaande, gelaste plaatwerkconstructies. Het proces moet in dienst staan van de functie van het onderdeel, en niet van een enkele offerte.
Wat zijn de verschillen op het gebied van tolerantie, sterkte en uiterlijk van het oppervlak?
Controle van de tolerantie
Met CNC-bewerking kunnen direct nauwkeurige gaten, pasvlakken en referentiepunten voor inspectie worden aangebracht, waardoor deze methode geschikt is voor onderdelen met strakke lokale afmetingen en geometrische toleranties. De toestand van het gereedschap, de thermische stabiliteit van de machine, de stijfheid van de opspanning en de inspectiemethoden bepalen samen de uiteindelijke nauwkeurigheid.
Dunwandige, CNC-gefreesde onderdelen worden beïnvloed door klemkracht, snijwarmte en restspanning. De fabriek moet vervorming tegengaan door middel van gelaagd snijden, symmetrische materiaalverwijdering, spanningsarme opspanning en tussentijdse ontkoppeling. Het verwijderen van een grote hoeveelheid materiaal aan één kant in één bewerking verstoort het oorspronkelijke spannings evenwicht, wat leidt tot veranderingen in vlakheid, wanddikte en gatpositie.
De afmetingen van plaatmetaal worden beïnvloed door de dikte, de walsrichting, de buigradius, de matrijsopening en de terugvering. Elke extra buiging voegt een nieuwe bron van variatie toe aan de maatketen. Belangrijke afmetingen in constructies met meerdere buigingen moeten uitgaan van een gemeenschappelijk referentiepunt, om te voorkomen dat meerdere niet-kritische afmetingen een complexe, cumulatieve tolerantieketen vormen.
Lassen leidt tot plaatselijke thermische uitzetting en krimp. Voor assemblages met strenge maatvoeringseisen zijn speciale opspanningen, symmetrisch lassen, intermitterend lassen en een gecontroleerde warmte-inbreng vereist. Na het lassen moet de assemblage worden rechtgetrokken voordat de precisiegaten en pasvlakken met CNC-machines worden bewerkt.
Kracht en gewicht
Een integraal CNC-gefreesde constructie heeft een doorlopende materiaaldikte en is geschikt voor puntbelastingen, stoten, klemkrachten en inwendige druk. Plaatselijk kunnen de profielen een grotere dikte behouden, terwijl afgeronde overgangen spanningsconcentraties verminderen.
Plaatwerkconstructies bieden een hoge stijfheid-gewichtsverhouding. Flenzen, omzettingen, verstevigingsribben en ribben verhogen de buigstijfheid zonder het materiaalgewicht noemenswaardig te verhogen. Het draagvermogen van een plaatwerkonderdeel wordt bepaald door de plaatdikte, de materiaalsterkte, de buigrichting, de verbindingsmethode en het daadwerkelijke belastingspad.
Het is onjuist om aan te nemen dat CNC-gefreesde onderdelen altijd sterker zijn of dat plaatwerkonderdelen altijd lichter zijn. Bij een correcte vergelijking worden eerst twee ontwerpen beoordeeld die aan dezelfde eisen op het gebied van belasting, doorbuiging, levensduur en veiligheidsfactor voldoen, voordat het gewicht en de kosten worden vergeleken.
Uiterlijk van het oppervlak
CNC-bewerkte onderdelen vertonen na de bewerking nog steeds de sporen van de bewerkingsrichting. Door middel van parelstralen, borstelen, polijsten, anodiseren, passiveren, galvaniseren en chemische conversielaag kunnen het uiterlijk, de corrosiebestendigheid en de slijtvastheid worden verbeterd. Op tekeningen moeten cosmetische oppervlakken, pasvlakken, af te plakken gebieden en toegestane opspanpunten duidelijk worden aangegeven.
Plaatwerkonderdelen vertonen snijranden, buigsporen en lasnaden. Door het slijpen van lasnaden, borstelen, parelstralen, poedercoaten, elektroforetisch coaten en lakken wordt een uniform uiterlijk verkregen. In de esthetische acceptatiecriteria moeten zichtbare oppervlakken, kleur, glans, korrelrichting en toegestane gebreken worden gedefinieerd, zodat de afnemer en de fabriek dezelfde inspectienorm hanteren.
Hoe verhouden de kosten, de hoeveelheid en de doorlooptijd zich tot elkaar?
De twee processen hebben verschillende kostenstructuren, waardoor materiaalprijzen of machinetarieven op zichzelf geen betrouwbare vergelijkingsbasis vormen. De totale kosten omvatten materiaalvoorbereiding, verspanen, gereedschap, nabewerking, inspectie, assemblage, verpakking en het risico op afwijkingen.
Kostenfactoren bij CNC-bewerking
Materiaal en afvoervolume: Hoe groter het verschil tussen het volume van het afgewerkte onderdeel en dat van het ruwe materiaal, hoe meer materiaal er moet worden verwijderd, waardoor de bewerkingstijd, het gereedschapsverbruik en de materiaalkosten toenemen. Bij behuizingen met diepe uitsparingen moet worden gekeken of er gebruik kan worden gemaakt van ‘near-net-shape’-ruwstukken of een hybride constructie van plaatwerk en CNC-bewerking, om onnodige materiaalverwijdering te beperken.
Bewerkingstijd en aantal instellingen: Elke extra bewerkingsrichting vereist meer machineassen, een nieuwe instelling of een speciale opspanning. Meerdere instellingen vergen meer arbeid en leiden tot fouten bij het overbrengen van referentiepunten. Vierassige, vijfassige en frees-draaibewerkingen verminderen het aantal instellingen en verbeteren tegelijkertijd de nauwkeurigheid en efficiëntie.
Complexe kenmerken en beperkingen van de gereedschappen: Diepe gaten, smalle groeven, kleine inwendige radii en uitsparingen met een hoge aspectverhouding vereisen lange, slanke gereedschappen en lagere snijparameters. Een lagere stijfheid van het gereedschap leidt tot meer afstapbewerkingen, hoekreinigingsbewerkingen en nabewerkingsbewerkingen.
Toleranties en keuring: Strakke toleranties vereisen extra nabewerkingsgangen, maatcompensatie en controle. Eisen inzake hoge precisie mogen alleen worden gesteld aan afmetingen die van invloed zijn op de passing, afdichting, positionering en beweging. Voor niet-functionele afmetingen moeten praktische, algemene toleranties worden gehanteerd.
Kostenfactoren bij de plaatbewerking
Lasersnijden en nesting: De kosten voor het lasersnijden van plaatmetaal worden bepaald door de totale snijlengte, het aantal doorboringen, het materiaal en de plaatdikte. Efficiënte nesting verbetert het benuttingspercentage van de plaat en vermindert het afval. Talrijke kleine gaten en complexe profielen verlengen de doorborings- en snijtijd.
Number of bends and tooling adjustments: Every bend requires positioning, reorientation, and angle compensation. Parts with numerous bend directions or tooling interference require special tooling, additional manual handling, or division into multiple components.
Welding and post-weld straightening: Longer welds increase labor, shielding gas, filler material, and grinding requirements. Weld shrinkage also causes warpage, so precision assemblies require dedicated fixtures, controlled welding sequences, and post-weld straightening.
Hardware and assembly: Self-clinching nuts, studs, hinges, and other components add material and installation operations. Buyers should compare the cost of the completed assembly rather than only the price of the laser-cut blanks.
The Effect of Quantity and Lead Time
During prototyping, neither CNC machining nor laser cutting and bending requires large dedicated production dies. CNC machining supports rapid changes to complex three-dimensional features, while sheet metal fabrication supports rapid revisions to flat patterns and bend geometry.
For production volumes, CNC costs are reduced by optimizing toolpaths, fixtures, and cycle time. Sheet metal costs are reduced through improved nesting, bend sequencing, welding fixtures, and assembly flow. Material availability, production quantity, surface finishing, and inspection requirements must be defined during quotation to establish a stable production plan.
Sheet metal fabrication reduces material weight and cutting time for large thin-walled enclosures. CNC machining reduces rework costs caused by welding, assembly, and accumulated errors for parts with precision interfaces, thick sections, or complex internal geometry.
When Should CNC Machining and Sheet Metal Be Combined?
Hybrid manufacturing provides a better balance of cost and performance when an assembly contains both a large thin-walled structure and local precision interfaces. Forcing the entire assembly into one process causes material waste, structural complexity, or insufficient accuracy.
Sheet metal body with CNC-machined precision mounting components: Equipment enclosures, chassis, and frames are laser cut and bent, while bearing housings, locating blocks, rails, and connection interfaces are CNC machined. The sheet metal controls the overall size and weight, while the CNC components provide precision location and load support.
Machine critical interfaces after welding: Flange faces, sealing surfaces, and precision mounting holes should not receive final machining before welding. The correct sequence is cutting, bending, welding, straightening, and then CNC machining the critical interfaces. This sequence removes the dimensional effects of weld shrinkage.
Use mechanical connections to reduce thermal distortion: Assemblies sensitive to welding distortion can use locating pins, bolts, self-clinching hardware, and CNC-machined locating shoulders. Mechanical connections simplify disassembly and maintenance while avoiding the large-area thermal distortion created by continuous welds.
Establish common assembly datums: CNC-machined components and sheet metal parts must use defined locating holes, shoulders, datum surfaces, or locating pins. Standard clearance bolt holes cannot independently provide precision location.
Hybrid manufacturing is not simply the assembly of two types of parts. Functions must be allocated during design: sheet metal parts provide coverage, support, and lightweight construction, while CNC-machined components provide location, fit, sealing, and local load capacity.
How Should You Select a Manufacturing Supplier?
A supplier that separately provides CNC machining and sheet metal fabrication does not automatically possess the engineering capability to integrate the two processes. Buyers must verify that the factory can manage machining datums, bending tolerances, welding distortion, surface finishing, and assembly inspection as one controlled workflow.
CNC machining capability: Confirm that the factory provides milling, turning, boring, tapping, and precision grinding. Critical parts also require verification of machine travel, axis configuration, spindle performance, fixturing methods, and inspection equipment. Machine quantity alone does not represent actual manufacturing capability; experience with similar parts and process control are equally important.
Sheet metal laser cutting and bending capability: Confirm the materials, sheet thicknesses, sheet sizes, and bending lengths the manufacturer can process. Large enclosures also require verification of press-brake tonnage, back-gauge accuracy, and special tooling. The factory should evaluate tooling interference, minimum flange length, and hole-to-bend distance before production.
Welding and distortion control: The supplier must select TIG, MIG, spot, or laser welding according to the material, thickness, and appearance requirements. Precision assemblies require dedicated welding fixtures, controlled welding sequences, and post-weld dimensional inspection. Manual straightening alone cannot ensure long-term production consistency.
Cross-process datum management: CNC-machined components and sheet metal parts within a hybrid assembly must use common assembly datums. Before production, the manufacturer should define the locating method, dimensional chain, and inspection approach. This prevents different departments from machining to separate datums, which can produce individually acceptable parts that fail during assembly.
Post-processing coordination: Anodizing, plating, passivation, powder coating, and painting change the surface condition and local dimensions. The supplier must account for coating thickness, masking areas, thread protection, and post-finish assembly clearances. Press-fit hardware and welding must also be scheduled according to the finishing sequence.
Quality and traceability: First-article inspection should cover critical dimensions, material, and surface condition. Production requires in-process and final inspection, with material batches, manufacturing records, and inspection results retained. Complete assemblies also require trial assembly, cosmetic inspection, and functional checks.
Before production, the factory should complete a DFM review and first-article validation. The DFM review must explain process selection, machining datums, bending sequence, welding-distortion control, post-processing effects, and inspection methods. Only after these elements are validated can the quotation, quality requirements, and lead time form an executable production plan.
Conclusie
CNC machining and sheet metal fabrication solve different manufacturing problems. CNC machining is suitable for solid structures, precision datums, complex three-dimensional features, and tight local tolerances. Sheet metal fabrication is suitable for large thin-walled structures, equipment enclosures, panels, brackets, and lightweight assemblies.
Onderdelen die tot platte patronen kunnen worden uitgevouwen met een constante materiaaldikte, moeten worden vervaardigd door middel van plaatbewerking. Onderdelen die precisieboringen, dikke secties of geïntegreerde dragende structuren vereisen, moeten met CNC-bewerking worden vervaardigd. Assemblages die beide soorten kenmerken bevatten, moeten worden vervaardigd volgens een hybride productieaanpak.
De juiste productieoplossing verlaagt niet alleen de kosten per eenheid, maar minimaliseert ook cumulatieve fouten tijdens het opspannen, lassen, assembleren en inspecteren. Inkopers zouden al in de ontwerpfase een productiebeoordeling moeten uitvoeren, in plaats van te wachten tot de tekening definitief is en op basis van offertes de productiemethode te bepalen.
Not Sure Whether to Choose CNC Machining or Sheet Metal?
Send your drawing to Weldo for an engineering review. Our engineers will evaluate the geometry, tolerances, material, quantity, and finishing requirements, then recommend CNC machining, sheet metal fabrication, or a hybrid manufacturing route.