
ABS en PVC zijn twee veelgebruikte thermoplasten voor op maat gemaakte kunststofonderdelen, maar ze bieden oplossingen voor verschillende technische uitdagingen. ABS biedt voordelen op het gebied van slagvastheid, laag gewicht, oppervlakte-uitstraling en montagevriendelijkheid. PVC biedt voordelen op het gebied van structurele stijfheid, chemische bestendigheid, elektrische isolatie en geschiktheid voor omgevingen waarin vloeistoffen worden verwerkt.
Voor afnemers van op maat gemaakte polymeeronderdelen komt bij de keuze tussen ABS en PVC meer kijken dan alleen het vergelijken van de grondstofprijzen. De bedrijfstemperatuur, mechanische belastingen, contactmedia, maattoleranties, verbindingsmethoden, oppervlakteafwerkingen, bestelhoeveelheden en de beoogde levensduur zijn allemaal van invloed op de uiteindelijke materiaalkeuze.
In dit artikel wordt met PVC bedoeld: hard PVC dat geschikt is voor CNC-bewerking, ook wel bekend als PVC-U. Flexibel PVC valt hier niet onder. Omwille van de leesbaarheid wordt in het hele artikel de term “PVC” gebruikt. Doorzichtig PVC, slagvast PVC, CPVC en antistatisch PVC worden apart behandeld als gespecialiseerde materialen voor machinale bewerking.
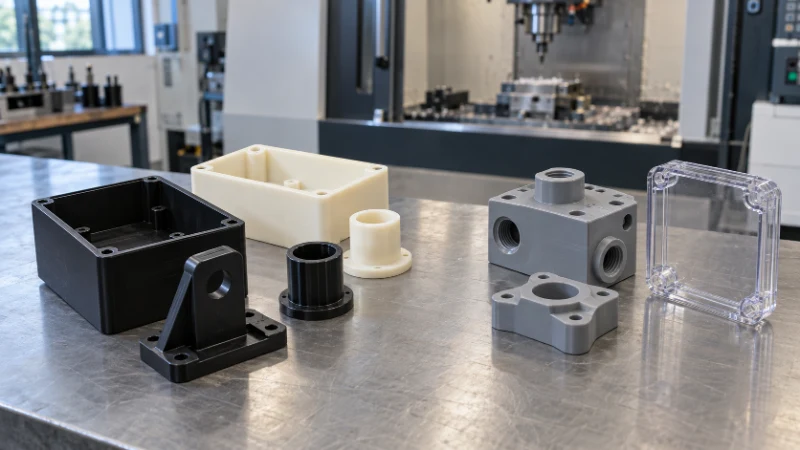
Belangrijkste verschillen tussen ABS en PVC
| Vergelijking | ABS | PVC |
|---|---|---|
| Belangrijkste voordelen | Stevigheid, slagvastheid en oppervlaktekwaliteit | Stijfheid, chemische bestendigheid en elektrische isolatie |
| Structurele stijfheid | Matig | Hoger |
| Prestaties op het gebied van impact | Hoger | Gevoeliger voor inkepingen en plotselinge schokken |
| Materiaaldichtheid | Omlaag | Hoger |
| Chemische bestendigheid | Geschikt voor algemene industriële omgevingen en omgevingen met apparatuur binnenshuis | Betere bestendigheid tegen talrijke zuren, basen en zoutoplossingen |
| Prestaties bij lage temperaturen | Betere taaiheid bij lage temperaturen | Verhoogde broosheid bij lage temperaturen |
| Prioriteiten bij CNC-bewerking | Beheersing van smelten, bramen en vervorming van dunwandige onderdelen | Beperk afbrokkeling van de snijkant, klemspanning en snijwarmte |
| Oppervlakteafwerking | Geschikt voor verf-, druk- en bepaalde galvanisatieprocessen | Geschikt voor mechanisch polijsten, bedrukken, verlijmen en kunststoflassen |
| Brandvertragende eigenschappen | Vereist een specifiek brandvertragend materiaal | Vertoont zelfdovend gedrag nadat de ontstekingsbron is verwijderd, maar de classificatie hangt nog steeds af van de kwaliteit en de dikte |
| Standaardonderdelen | Behuizingen, afschermingen, beugels, klikonderdelen en panelen | Klepbehuizingen, verdeelblokken, isolatiepanelen en onderdelen voor chemische apparatuur |
ABS is geschikter wanneer een onderdeel schokken moet kunnen weerstaan, een hoogwaardige uitstraling moet behouden of klikverbindingen moet bevatten. PVC is geschikter wanneer een onderdeel in contact komt met chemicaliën, een grotere stijfheid vereist of interne vloeistofkanalen bevat.
Deze conclusies ondersteunen de voorlopige materiaalbeoordeling. Definitieve ontwerpen moeten worden gebaseerd op het technische gegevensblad voor de specifieke materiaalkwaliteit. Algemene materiaaleigenschappen mogen niet worden beschouwd als gegarandeerde eigenschappen van het eindproduct.
What Are ABS and PVC?
ABS is a thermoplastic engineering plastic composed of acrylonitrile, butadiene, and styrene. Acrylonitrile contributes chemical stability and rigidity, butadiene improves impact toughness, and styrene supports surface quality and machinability. This combination makes ABS suitable for equipment housings, guards, snap-fit components, panels, and mounting brackets.
Rigid PVC is an unplasticized material produced by combining polyvinyl chloride resin with stabilizers, lubricants, and processing aids. It is commonly identified as PVC-U. Its high rigidity, low water absorption, electrical insulation, and resistance to many acids, alkalis, and salt solutions make it suitable for valve bodies, pipe fittings, fluid manifolds, insulating panels, and chemical-processing equipment parts.
Veelvoorkomende ABS-kwaliteiten en PVC-soorten die geschikt zijn voor machinale bewerking
ABS en PVC zijn beide verkrijgbaar in verschillende gemodificeerde kwaliteiten. Deze kwaliteiten verschillen aanzienlijk wat betreft slagvastheid, hittebestendigheid, vlamvertragendheid, weersbestendigheid, transparantie en afwerkingsmogelijkheden. Kopers van op maat gemaakte kunststofonderdelen dienen het materiaaltype te specificeren op basis van de daadwerkelijke functionele eisen, in plaats van alleen “ABS” of “PVC” te vermelden.”
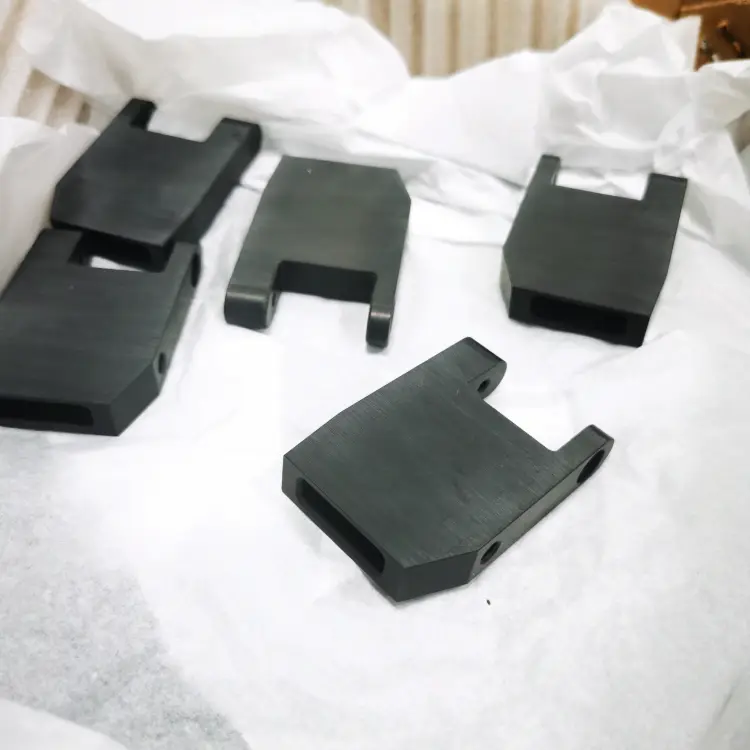
ABS voor algemeen gebruik
ABS voor algemeen gebruik biedt een uitgebalanceerde combinatie van stijfheid, slagvastheid, maatvastheid en bewerkbaarheid. Het is geschikt voor CNC-frezen, draaien, boren en spuitgieten. Dankzij de oppervlaktekwaliteit is het materiaal ook geschikt voor lakken, zeefdrukken en tampondrukken.
Typische onderdelen zijn onder meer instrumentbehuizingen, bedieningspanelen, standaard montagebeugels, afdekkappen voor apparatuur, bevestigingselementen en functionele prototypes. ABS voor algemeen gebruik mag niet rechtstreeks worden gebruikt voor onderdelen waaraan specifieke eisen worden gesteld op het gebied van vlamvertraging, hoge temperaturen of langdurig gebruik buitenshuis.
Slagvast ABS
High-impact ABS maakt gebruik van een versterkte samenstelling om de absorptie van slagenergie te verbeteren. Het is geschikt voor onderdelen die worden blootgesteld aan vallen, botsingen, trillingen of herhaalde montagebelastingen. De versterkte samenstelling beïnvloedt ook de stijfheid, de oppervlaktehardheid en de maatvastheid van het materiaal.
Typische onderdelen zijn onder meer beschermkappen voor robots, behuizingen voor draagbare apparaten, onderdelen voor transportapparatuur, beschermkappen, klikverbindingsonderdelen en montagebeugels. Bij de bewerking moeten scherpe snijgereedschappen worden gebruikt om scheuren in het materiaal, bramenvorming en warmteontwikkeling te voorkomen.
ABS voor hoge temperaturen
ABS voor hoge temperaturen maakt gebruik van een aangepaste harssamenstelling om de stijfheid en maatvastheid bij hoge temperaturen te verbeteren. Het is geschikt voor onderdelen van apparatuur die buiten het temperatuurbereik van algemeen bruikbaar ABS worden gebruikt.
Typische onderdelen zijn onder meer interieuronderdelen voor auto’s, behuizingen van verlichtingsarmaturen, bevestigingsbeugels voor elektrische apparatuur, afdekkingen in de buurt van warmtebronnen en interne constructies van industriële apparatuur. De goedkeuring van het materiaal moet gebaseerd zijn op de prestaties van de specifieke materiaalklasse onder langdurige belasting.
Vlamvertragend ABS
Vlamvertragend ABS maakt gebruik van een speciaal vlamvertragingssysteem om te voldoen aan een gespecificeerde UL 94-classificatie. Het is geschikt voor onderdelen van elektrische en elektronische apparatuur waarvoor een gecontroleerde vlamverspreiding vereist is.
Typische onderdelen zijn onder meer behuizingen voor voedingen, aansluitdozen, klemmenafdekkingen, behuizingen voor regelaars, interne scheidingswanden voor instrumenten en elektrische montagebeugels. In de inkoopspecificaties moeten de materiaalkwaliteit, de brandvertragingsklasse en de minimale wanddikte van het afgewerkte onderdeel worden vermeld.
ABS van plaatkwaliteit
ABS van galvanisatiekwaliteit heeft een oppervlaktestructuur die geschikt is voor chemisch etsen en het aanbrengen van metaal, waardoor decoratieve of functionele metalen coatings kunnen worden aangebracht. Standaard ABS kan ABS van galvanisatiekwaliteit niet rechtstreeks vervangen.
Typische onderdelen zijn onder meer decoratieve knoppen, bedieningspanelen, auto-interieurdelen, handgrepen en behuizingen met een metaalachtige uitstraling. Bij CNC-bewerking komt het onderliggende materiaal bloot te liggen; daarom moet de hechting van de coating op bewerkte oppervlakken en randen worden getest aan de hand van representatieve monsters.
UV-gestabiliseerd ABS
UV-gestabiliseerd ABS maakt gebruik van UV-stabilisatoren en weerbestendige samenstellingen om verkleuring, verpoedering en verlies van slagvastheid als gevolg van blootstelling aan de buitenlucht te verminderen.
Typische onderdelen zijn onder meer behuizingen voor buitenapparatuur, sensorbehuizingen, onderdelen van communicatieapparatuur, instrumentenpanelen en bevestigingsbeugels voor buitengebruik. In de projectspecificaties moeten de toegestane kleurverandering, de verouderingsduur en het behoud van de mechanische eigenschappen worden vastgelegd.
De prestaties verschillen aanzienlijk tussen de verschillende ABS-kwaliteiten. De uiteindelijke materiaalkeuze moet worden gebaseerd op de technische gegevens van de fabrikant voor kwaliteiten voor algemeen gebruik, met hoge slagvastheid, vlamvertragend, hittebestendig of geschikt voor galvaniseren. SABIC CYCOLAC ABS – Materiaalinformatie
Standaard hard PVC
Standaard hard PVC is het meest gangbare PVC-materiaal voor verspanende bewerking en wordt voornamelijk geleverd in de vorm van platen en ronde staven. Het biedt een hoge stijfheid, een lage wateropname, elektrische isolatie en een goede chemische bestendigheid.
Typische onderdelen zijn onder meer klephuizen, leidingkoppelingen, vloeistofverdeelblokken, elektrische isolatiepanelen, laboratoriuminrichtingen, voeringen voor apparatuur en corrosiebestendige beugels. Bij het ontwerp moet worden gezorgd dat scherpe hoeken, onvoldoende randafstand rond gaten en overmatige montageproblemen worden vermeden.
Slagvast PVC
Bij slagvast PVC worden slagvastheidsverbeteraars gebruikt om de taaiheid te verbeteren, terwijl de stijfheid relatief hoog blijft. Dit vermindert het risico op brosse breuken tijdens transport, montage en gebruik.
Typische onderdelen zijn onder meer panelen voor industriële apparatuur, machineafschermingen, behuizingen en constructiesteunen. De aangepaste samenstelling beïnvloedt de stijfheid, hittebestendigheid, hechtbaarheid en chemische bestendigheid, waardoor standaardontwerpgegevens voor hard PVC niet zonder nader onderzoek kunnen worden toegepast.
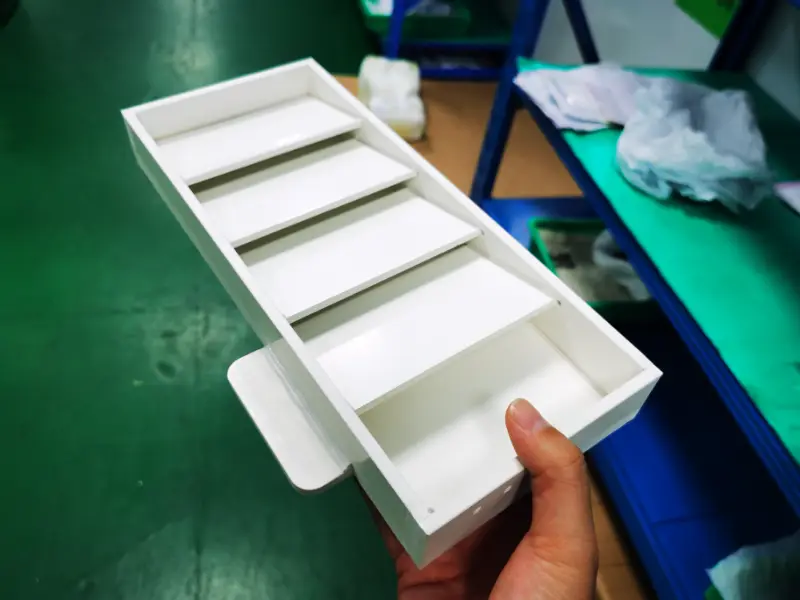
Doorzichtig PVC
Doorzichtig PVC combineert zichtbaarheid, stijfheid en chemische bestendigheid. Het is geschikt voor onderdelen van apparatuur waarmee operators vloeistofniveaus, stromingsomstandigheden of interne verontreiniging kunnen waarnemen.
Typische onderdelen zijn onder meer kijkvensters, afdekkappen voor peilglazen, doorzichtige leidingonderdelen en panelen voor laboratoriumapparatuur. Doorzichtig PVC is geen materiaal van optische kwaliteit. Wanneer een hoge lichtdoorlatendheid, een lage troebelheid of een optische oppervlaktekwaliteit vereist is, dient PMMA of PC van optische kwaliteit te worden gekozen.
CPVC
CPVC, ook wel bekend als PVC-C, is een verder gechloreerde vorm van PVC. Het biedt een hogere temperatuurbestendigheid dan standaard PVC, terwijl het tegelijkertijd een goede chemische bestendigheid en structurele stijfheid behoudt.
Typische onderdelen zijn onder meer aansluitingen voor warmwatersystemen, klephuizen voor hogere temperaturen, onderdelen van chemische apparatuur en industriële leidingonderdelen. CPVC kent andere temperatuurgrenzen bij bewerking, andere lijmen en andere lasvereisten dan standaard-PVC en mag niet worden verwerkt volgens niet-geverifieerde standaardprocedures voor PVC.
Antistatisch PVC
Antistatisch PVC voorkomt de opbouw van statische elektriciteit door middel van materiaalaanpassingen of oppervlaktebehandeling. Het is geschikt voor de productie van elektronica, cleanrooms en apparatuur die gevoelig is voor elektrostatische ontladingen.
Typische onderdelen zijn onder meer bevestigingsmiddelen voor elektronische assemblages, scheidingswanden voor cleanrooms, panelen voor inspectieapparatuur en onderdelen van ondersteunende apparatuur voor halfgeleiders. Als de antistatische werking voortkomt uit een oppervlaktecoating, zullen de wanden van gaten, randen en snijvlakken die met CNC-machines zijn bewerkt, niet dezelfde elektrische weerstand behouden als het oorspronkelijke oppervlak.
PVC-schuimplaat
PVC-schuimplaat heeft een lichtgewicht schuimkern en is geschikt voor borden bij apparatuur, displaypanelen, niet-dragende scheidingswanden en grote decoratieve afdekkingen.
De schuimkern vermindert de draadsterkte, het plaatselijk draagvermogen, de maatvastheid en de betrouwbaarheid van de afdichting. Het materiaal is daarom ongeschikt voor klephuizen, drukdragende onderdelen en samenpassende componenten met nauwe toleranties.
Belangrijkste bereiken van mechanische eigenschappen van ABS en PVC
In de onderstaande tabel worden representatieve eigenschappen van gangbare ABS-platen en -staven voor algemeen gebruik en massieve, stijve PVC-platen en -staven met elkaar vergeleken. De uiteindelijke waarden zijn afhankelijk van de fabrikant, de samenstelling, de kleur, de verwerkingsmethode, de dikte van het proefstuk en de testomstandigheden.
Deze waarden zijn niet rechtstreeks van toepassing op vlamvertragend ABS, slagvast ABS, transparant PVC, slagvast PVC of CPVC. Bij het definitieve ontwerp en de oplevering moet gebruik worden gemaakt van de technische gegevens van de daadwerkelijk aangeschafte kwaliteit.
| Onroerend goed | Representatief assortiment voor ABS voor algemene doeleinden | Typisch assortiment voor massief, hard PVC | Gevolgen voor op maat gemaakte onderdelen |
|---|---|---|---|
| Dichtheid | 1,03–1,08 g/cm³ | 1,40–1,55 g/cm³ | ABS-onderdelen wegen minder bij hetzelfde volume |
| Treksterkte | 30–50 MPa | 45–65 MPa | PVC is geschikt voor statische constructies, maar de treksterkte zegt niets over de slagvastheid |
| Trekmodulus | 1,6–2,5 GPa | 2,5–3,6 GPa | PVC is stijver en vertoont onder belasting minder elastische vervorming |
| Rek bij breuk | 10%–50% | 10%–50% | De resultaten zijn afhankelijk van de samenstelling en de toestand van het proefstuk en kunnen op zichzelf de taaiheid van het onderdeel niet bepalen |
| Charpy-slagvastheid met inkeping | 10–35 kJ/m² | 2–5 kJ/m² | ABS biedt een grotere weerstand tegen inkepingen en plotselinge schokken |
| Shore D-hardheid | 70–80 | 75–82 | PVC heeft een grotere oppervlaktehardheid, maar de randen en gatopeningen zijn ook gevoeliger voor afbrokkelen |
De trekeigenschappen in de tabel komen over het algemeen overeen met het testprocedé volgens ISO 527, de slagvastheidseigenschappen met inkeping komen overeen met ISO 179 en de Shore D-hardheid komt overeen met ISO 868. Gegevens die volgens verschillende testnormen zijn verkregen, mogen niet rechtstreeks met elkaar worden vergeleken.
Door zijn hogere treksterkte en elasticiteitsmodulus is PVC geschikt voor klephuizen, apparatuurpanelen, vloeistofverdeelblokken en continu ondersteunde constructies. Bij deze ontwerpen moeten de bedrijfstemperatuur, de langdurige belasting en de langetermijnkruip nog steeds worden beoordeeld.
Door zijn hogere slagvastheid is ABS beter geschikt voor behuizingen, beschermkappen, klikverbindingsonderdelen, handapparaten en op maat gemaakte kunststofonderdelen die aan stoten worden blootgesteld. Deze hogere slagvastheid is echter geen vervanging voor een correct ontwerp wat betreft wanddikte, afrondingen en montagebelasting.
De rek bij breuk is op zichzelf geen bepalende factor voor de taaiheid van een onderdeel. Bij constructies met klikverbinding, val- en slagbelasting moet ook rekening worden gehouden met de kerfslagvastheid, overgangen in wanddikte, bewerkingssporen, montagespanning en de werkelijke bedrijfstemperatuur.
Deze waarden mogen uitsluitend worden gebruikt voor voorlopige vergelijkingen tussen ABS en PVC. Voor op maat gemaakte polymeeronderdelen die structurele belastingen, vloeistofdruk of veiligheidsgerelateerde functies moeten dragen, zijn technische berekeningen vereist op basis van de exacte materiaalkwaliteit, de afmetingen van het onderdeel, de bedrijfstemperatuur en de beoogde levensduur.
Langdurige belastingen en maatvastheid
Zowel ABS als PVC vertonen kruipgedrag bij langdurige belasting. Bij onderdelen die worden blootgesteld aan druk, hangende lasten of een voortdurende voorspanning van bouten, moet worden gezorgd voor voldoende wanddikte, grotere draagvlakken of metalen constructies voor lastoverdracht om vervorming te beperken.
Restspanningen in platen en staven beïnvloeden de vormstabiliteit na bewerking. Het verwijderen van een grote hoeveelheid materiaal aan één kant verstoort het oorspronkelijke spannings evenwicht en kan leiden tot doorbuiging, verdraaiing of veranderingen in de vlakheid.
Grote panelen, dunwandige onderdelen en componenten waaraan strenge eisen aan de vlakheid worden gesteld, moeten symmetrisch en in fasen worden bewerkt. Na het voorbewerken moet de restspanning de kans krijgen om te stabiliseren, voordat met de halffinish en de finish wordt begonnen.
In de eisen voor de eindcontrole moeten de meettemperatuur, de conditioneringsduur, de ondersteuningsmethode en de toestand in vrije staat worden vastgelegd. Dunwandige onderdelen mogen niet met geweld vlak worden gedrukt in een opspanning wanneer de uiteindelijke vlakheid wordt beoordeeld.
Temperatuurgedrag van ABS en PVC
ABS voor algemeen gebruik is geschikt voor gewone omgevingen met apparatuur binnenshuis. Naarmate de temperatuur stijgt, neemt de stijfheid af en versnelt het kruipgedrag. Voor toepassingen bij hoge temperaturen is hittebestendig ABS, PC/ABS of een andere hittebestendige technische kunststof vereist.
Standaard PVC is geschikt voor industriële omgevingen bij kamertemperatuur en gematigde temperaturen. Naarmate de temperatuur stijgt, nemen de drukbestendigheid, stijfheid en maatvastheid af. Voor vloeistofsystemen met hogere temperaturen dient CPVC of een ander hittebestendig materiaal te worden overwogen.
Bij de materiaalkeuze moet rekening worden gehouden met de continue bedrijfstemperatuur, de kortstondige piektemperatuur, de mechanische belasting, de media waarmee het onderdeel in contact komt en de beoogde levensduur. De warmtevervormingstemperatuur alleen is niet bepalend voor de prestaties van het onderdeel op lange termijn bij aanhoudende belasting.
How Do ABS and PVC Compare in Different Outdoor Environments?
Standard ABS is primarily suited to indoor equipment and controlled environments. Prolonged ultraviolet exposure can alter its color, surface condition, and impact toughness. Outdoor equipment housings, sensor enclosures, and mounting brackets should use weather-resistant ABS, an ASA-modified system, or a validated UV-resistant coating.
Outdoor-grade PVC uses dedicated stabilizers and UV-resistant formulations to maintain performance during exterior exposure. It is suitable for equipment panels, piping supports, and exposed fluid-handling components. The selected grade must be explicitly approved for outdoor use because indoor-grade PVC does not provide the same weather resistance.
PVC offers advantages in humid, water-treatment, and general chemical environments because of its low water absorption and broad resistance to acids and alkalis. When ABS is used in these environments, compatibility should be evaluated according to chemical type, concentration, contact duration, operating temperature, and residual stress within the part.
Weather resistance, chemical resistance, and heat resistance describe different material properties. An outdoor-grade material must still be evaluated for operating temperature, mechanical load, and contact media.
Chemische bestendigheid van ABS versus PVC
PVC biedt een goede bestendigheid tegen tal van anorganische zuren, basen en zoutoplossingen, waardoor het bijzonder geschikt is voor chemische apparatuur, vloeistoftransport, laboratoriumsystemen en corrosieve industriële omgevingen.
ABS is geschikt voor algemene apparatuur voor binnengebruik en voor veel waterhoudende omgevingen, maar is gevoeliger voor ketonen, aromatische koolwaterstoffen, esters en bepaalde reinigingsmiddelen. Contact met een onverenigbaar medium kan leiden tot verzachting, zwelling, verbleking van het oppervlak of scheurvorming door omgevingsbelasting.
PVC is niet bestand tegen alle chemicaliën. De compatibiliteit van beide materialen moet worden beoordeeld op basis van de concentratie, de bedrijfstemperatuur, de blootstellingsduur, de exacte materiaalkwaliteit, de restspanning in het onderdeel en de langdurige mechanische belasting.
Onderdelen die worden gebruikt voor afdichting, vloeistoftransport of chemische apparatuur moeten worden getest met het daadwerkelijke medium en de gespecificeerde materiaalkwaliteit. Algemene materiaalclassificaties en gegevens over onderdompeling bij kamertemperatuur kunnen de validatie onder daadwerkelijke bedrijfsomstandigheden niet vervangen.
Elektrische eigenschappen en brandwerendheid
Zowel ABS als PVC bieden een goede elektrische isolatie en kunnen worden gebruikt voor het isoleren van scheidingswanden, behuizingen van apparatuur, onderdelen van connectoren en interne constructies van elektrische apparatuur.
Standaard ABS mag niet worden beschouwd als inherent vlamvertragend. Voor toepassingen waarvoor vlamwerendheid vereist is, moet een ABS-kwaliteit worden gebruikt met de vereiste UL 94-classificatie en moet de minimale wanddikte van het eindproduct worden gecontroleerd.
Hard PVC blijft niet gemakkelijk branden nadat een externe ontstekingsbron is verwijderd, maar de uiteindelijke brandvertragende classificatie hangt nog steeds af van de samenstelling, de additieven, de kleur, de dikte en de testmethode.
Isolerend PVC en antistatisch PVC hebben verschillende functies. Isolerend PVC remt de elektrische stroom af, terwijl antistatisch PVC de opbouw van oppervlakte-elektriciteit tegengaat. Ze zijn niet onderling uitwisselbaar.
CNC-bewerking van ABS versus PVC
Zowel ABS als PVC kan met CNC-machines worden gefreesd, gedraaid, geboord, uitgeboord en van schroefdraad voorzien om op maat gemaakte CNC-kunststofonderdelen te vervaardigen, maar elk materiaal vereist andere gereedschappen, parameters en werkstukopspanningsmethoden.
ABS CNC-bewerking
ABS heeft een relatief lage snijweerstand en is geschikt voor behuizingen, panelen, beugels, bevestigingselementen en functionele prototypes. Botte gereedschappen, een te hoog toerental van de spil of een onvoldoende voedingssnelheid kunnen leiden tot gesmolten randen en het vastkleven van spanen.
Dunwandige ABS-onderdelen zijn gevoelig voor klemdruk en ongelijkmatige materiaalafname. Er moet gebruik worden gemaakt van scherp gereedschap, stabiele voedingssnelheden, evenwichtige gereedschapspaden en een werkstukopspanning die weinig spanning veroorzaakt.
Voordat ABS-onderdelen met kritische cosmetische oppervlakken worden bewerkt, moeten de klemgebieden worden vastgesteld. Op zichtbare delen mogen geen klemsporen, sporen van het binnendringen van het gereedschap of ongewenste ontbraamsporen aanwezig zijn.
CNC-bewerking van PVC
PVC is geschikt voor klephuizen, buisfittingen, vloeistofverdeelblokken, isolatiepanelen en onderdelen van chemische apparatuur. Scherpe hoeken, onvoldoende afstand tussen de rand van een gat en de wand, en perspassingen leiden tot spanningsconcentraties.
Boogopeningen in PVC en dunne randen moeten voldoende worden ondersteund. Een te grote klemkracht kan leiden tot een aanvaardbare meting op de machine, terwijl het onderdeel na het loslaten weer terugveert.
Oververhit PVC ondergaat thermische ontleding en geeft waterstofchloridegas af. De bewerkingsruimte moet voorzien zijn van een doeltreffende spanenafvoer, lokale afzuiging en ventilatie.
De bewerking moet onmiddellijk worden gestaakt als er een prikkelende geur, gele verkleuring of zwartverkleuring optreedt. Vervolgens moeten de scherpte van het gereedschap, het toerental van de spil, de voedingssnelheid en de spaanafvoer worden gecontroleerd.
Koeling en reiniging
Niet-gekeurde metaalbewerkingsvloeistoffen mogen niet rechtstreeks op ABS of PVC worden gebruikt. Sommige koelvloeistoffen, reinigingsmiddelen en roestremmers kunnen leiden tot verzachting, verbleking of scheurvorming door omgevingsspanningen.
Bij verspaningswerkzaamheden moet prioriteit worden gegeven aan scherp gereedschap, perslucht en continue spaanafvoer om de warmteontwikkeling onder controle te houden. Voor gebruik moet altijd worden gecontroleerd of een vloeibaar koelmiddel compatibel is met de exacte materiaalsoort.
Na het bewerken moeten spanen en vloeibare resten uit holtes, doorgangen, schroefdraden en afdichtingsgroeven worden verwijderd.
Schroefdraad, inzetstukken en assemblageontwerp
Zowel ABS als PVC kunnen worden bewerkt met inwendige of uitwendige schroefdraad, maar kunststof schroefdraad is het meest geschikt voor lage belastingen en een beperkt aantal montagecycli.
ABS is geschikt voor gevalideerde, door verhitting, ultrasone of mechanische inbreng bevestigde inzetstukken. De inbrengtemperatuur, druk en inbrengdiepte moeten worden geregeld om verplaatsing van de gaten en overmatige lokale spanning te voorkomen.
PVC is gevoeliger voor plaatselijke warmteontwikkeling en radiale uitzetting. Er moet bij voorkeur worden gekozen voor mechanische inzetstukken met lage spanning, gelijmde inzetstukken of afzonderlijke metalen constructies voor de krachtoverbrenging.
Bij verbindingen die worden blootgesteld aan herhaaldelijke montage of een hoog aanhaalmoment, moet worden gezorgd voor een grotere schroefdraadoverlapping en voldoende materiaal rondom het gat. Het aanhaalmoment, de uittrekkracht en de scheurweerstand moeten worden getest.
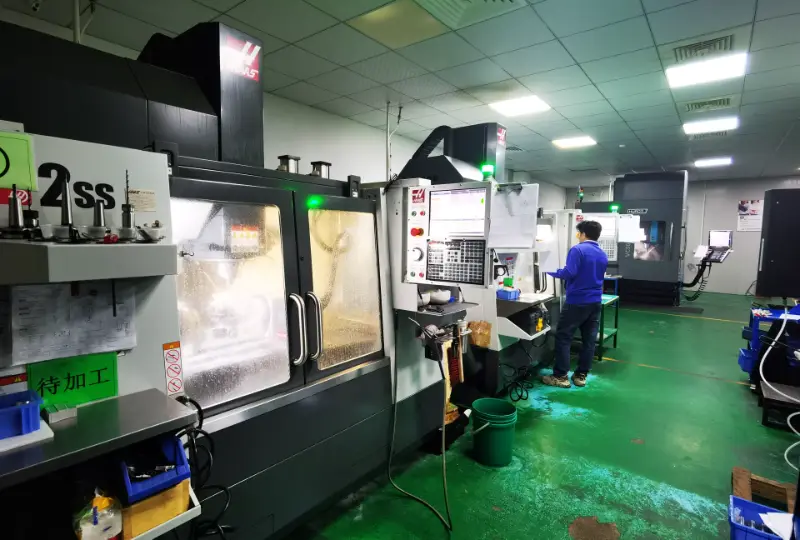
How to Control Deformation and Surface Quality of polymer part?
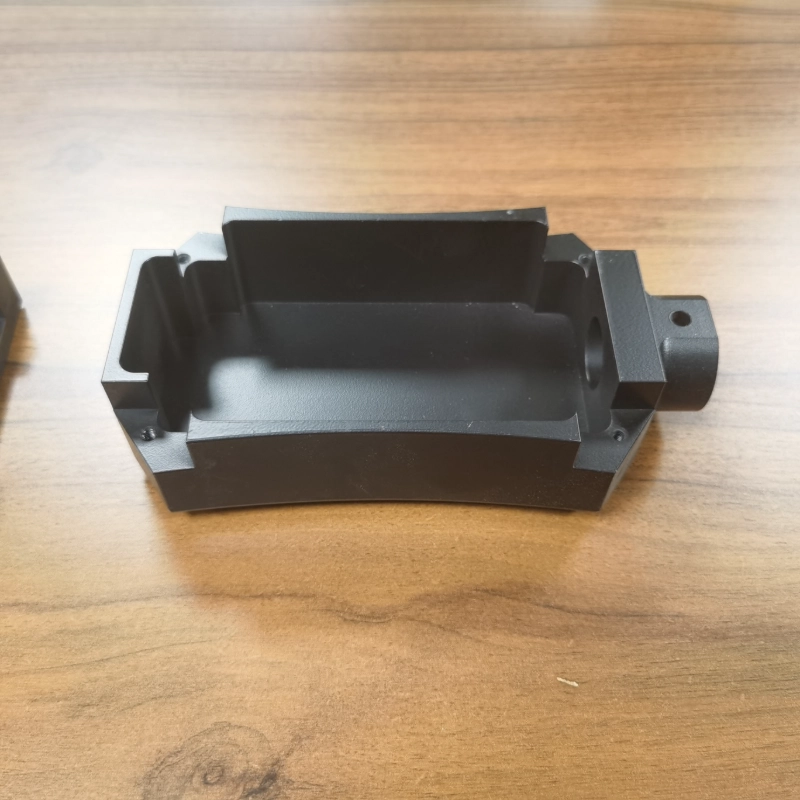
Precision ABS and PVC parts require control of rough-machining stress and cutting temperature before dimensions are stabilized through resting, remeasurement, and multiple finishing operations. Machining thin walls, deep cavities, complex curved surfaces, or tightly toleranced features directly to final dimensions can cause positional, roundness, or profile deviations as residual stress and clamping deformation are released.
ABS machining focuses on controlling clamping deformation, localized overheating, and scratches on cosmetic surfaces. Weldo uses uniform support, reduced clamping force, and layered symmetrical milling to minimize warpage caused by extensive one-sided material removal.
PVC machining focuses on preventing melted edges, chipping, burrs, and contamination inside fluid passages. Sharp tools and continuous chip evacuation should be used when machining bores, threads, sealing grooves, and intersecting passages. Adhering chips should be removed between operations.
Curved surfaces require a uniform machining allowance measured in the normal direction of the surface. Separate finishing allowances should be assigned to holes, external profiles, curved surfaces, and assembly datums. Material should be removed alternately from double-sided or asymmetrical parts to balance cutting forces and internal stress.
Which Parts Require Staged Machining?
Conventional thick-walled, symmetrical parts with general tolerances can be machined continuously. Staged machining is required for thin walls, deep cavities, complex curved surfaces, extensive one-sided material removal, and parts with strict positional, roundness, flatness, or profile tolerances.
Weldo uses the following process for these parts:
Rough machining with a uniform allowance → Release from the fixture → Rest for 24 hours → Remeasure and re-establish datums → Semi-finishing → Complete finishing in 2–4 Rest and precision machining → Final inspection.
A 24-hour resting period allows stress and deformation generated during rough machining to become apparent. The datums, hole positions, roundness, and curved profiles are then remeasured before the setup and tool compensation are adjusted.
Finishing stock is removed progressively in 2–4 stages. Holes and circular profiles are corrected for size and roundness through staged boring, reaming, or finish milling. Complex curved surfaces are controlled for profile accuracy and tool marks through semi-finish milling, finish milling, and final light passes.
Intermediate annealing can be added after rough machining for large parts, tightly toleranced components, or stock containing significant residual stress. Because annealing can cause shrinkage and datum changes, final dimensions should be completed after annealing, resting, and datum re-establishment.
Oppervlakteafwerking en verbindingsmethoden
ABS is geschikt voor schuren, schilderen, zeefdrukken en tampondruk. Voor decoratieve beplating is een goedgekeurd ABS van beplatingkwaliteit vereist, en de hechting van de coating op machinaal bewerkte oppervlakken moet worden gecontroleerd aan de hand van representatieve monsters.
Polijsten met oplosmiddelen verandert de oppervlaktespanning en de lokale afmetingen van ABS. Deze methode mag niet worden toegepast op precisiepassingsvlakken, schroefdraad, verlijmingsvlakken of gebieden die aan hoge spanningen worden blootgesteld.
PVC is geschikt voor mechanisch polijsten, bedrukken, verlijmen met oplosmiddelen en kunststoflassen. Voor afgedichte of drukbelaste assemblages zijn verbindingsprocessen vereist die zijn afgestemd op de materiaalkwaliteit, de speling in de verbinding, het lijmsysteem en de uithardingsomstandigheden.
PVC-onderdelen die zijn gelijmd of gelast, mogen niet uitsluitend op basis van het uiterlijk worden goedgekeurd. Onderdelen die in contact komen met vloeistoffen moeten worden onderworpen aan lek- of druktests, terwijl constructieve verbindingen moeten worden getest op afschuif- of treksterkte, afhankelijk van de toegepaste belasting.
What Post-Processing Options Are Available for Custom ABS and PVC Parts?
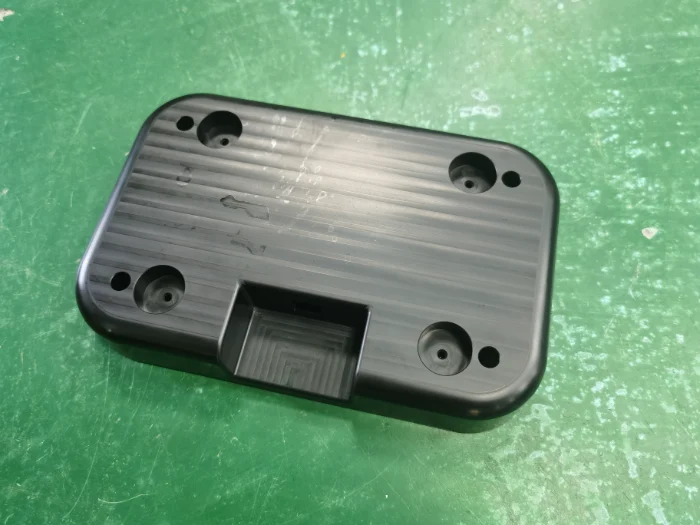
Post-processing for ABS mainly improves appearance, identification, and assembly performance. PVC post-processing focuses more heavily on passage cleanliness, sealing-surface quality, chemical compatibility, and system connections. Finishing requirements should be defined before machining because sanding, coating, bonding, and welding can affect dimensions and lead times.
Post-Processing Options for Custom ABS Parts
- Deburring and edge finishing: Removes burrs from hole openings, slot edges, and external profiles to prevent assembly interference and handling injuries. Snap-fit and mating features require controlled chamfers to preserve functional dimensions.
- Sanding and mechanical polishing: Reduces tool marks and improves cosmetic surfaces. Localized heat must be controlled to prevent whitening and thin-wall deformation.
- Painting and functional coatings: Adjust color, gloss, weather resistance, and surface protection. Mating surfaces, grounding areas, and threads should be masked before coating.
- Screen printing, pad printing, and laser marking: Add scales, port names, warnings, and brand identification.
- Electroplating: Applies only to validated plating-grade ABS. Coating thickness must be included in the final assembly dimensions, and adhesion on machined surfaces should be verified with representative samples.
- Cleaning and assembly: ABS can receive validated ultrasonic cleaning and supports adhesive bonding, mechanical fastening, threaded inserts, heat staking, and ultrasonic welding.
Post-Processing Options for Custom PVC Parts
- Flow-passage deburring: Removes chips and burrs from intersecting holes, cavities, thread roots, and ports to prevent blockage, leakage, and fluid contamination.
- Sealing-surface finishing: Controls the flatness, roughness, and edge integrity of flange faces, valve seats, and O-ring grooves.
- Cleaning and clean packaging: Filtered-air purging, deionized-water rinsing, ultrasonic cleaning, or clean packaging can be specified according to the application.
- Part identification: Printing, engraving, and laser marking can identify port numbers, flow directions, and maintenance information.
- Solvent bonding: Suitable for PVC fittings and flow-channel assemblies when joint clearance, adhesive quantity, curing conditions, and pressure requirements have been validated.
- Thermoplastic welding: Hot-gas and extrusion welding are suitable for large tanks, panels, and equipment linings. The filler material and process parameters must match the base material.
- Pressure and leak testing: Pressure-bearing, sealed, or fluid-handling PVC assemblies should undergo the specified pressure-hold and leakage tests after assembly.
In practical terms, ABS finishing focuses on appearance and assembly, while PVC finishing focuses on cleanliness, sealing, and fluid-system connections.
Typische toepassingen van ABS en PVC
| Onderdeeltype | Aanbevolen materiaal | Reden voor selectie |
|---|---|---|
| Instrumentenbehuizingen en bedieningspanelen | ABS | Slagvastheid en een fraaie afwerking |
| Beschermkappen voor apparatuur | ABS | Lichter gewicht en weerstand tegen dagelijkse schokken |
| Klikverbindingsonderdelen en montagebeugels | ABS | Betere taaiheid en montagetolerantie |
| Behuizingen voor elektrische apparatuur | Vlamvertragend ABS | Combineert structurele stevigheid met de voorgeschreven brandwerendheid |
| Hoesjes voor outdooruitrusting | UV-gestabiliseerd ABS | Verenigt weersbestendigheid, robuustheid en een fraai uiterlijk |
| Klepbehuizingen en buisfittingen | PVC | Stevigheid en chemische bestendigheid in vloeistofomgevingen |
| Vloeistofverdeelblokken | PVC | Geschikt voor doorvoeren, poorten en afdichtingsgroeven |
| Bekledingen voor chemische apparatuur | PVC | Goede bestendigheid tegen talrijke corrosieve stoffen |
| Elektrische isolatiepanelen | PVC | Goede isolatie en constructieve stijfheid |
| Zichtbare vloeistofcomponenten | Doorzichtig PVC | Combineert zichtbaarheid met chemische bestendigheid |
| Vloeistofaansluitingen voor hoge temperaturen | CPVC | Hogere temperatuurbestendigheid dan standaard-PVC |
| Bevestigingsmiddelen voor de elektronica-industrie | Antistatisch PVC | Gaat de opbouw van statische elektriciteit tegen |
ABS is geschikt voor op maat gemaakte kunststofonderdelen die schokbestendig moeten zijn, een hoogwaardige uitstraling moeten behouden of flexibele montage-eigenschappen moeten hebben. PVC is geschikt voor functionele onderdelen die worden blootgesteld aan chemicaliën, een hogere stijfheid vereisen of interne vloeistofkanalen bevatten.
Wanneer noch ABS noch PVC geschikt is
Wanneer een hogere slagvastheid en hittebestendigheid vereist zijn, moet PC of PC/ABS worden gekozen op basis van de bedrijfstemperatuur.
POM is de aangewezen keuze voor precisiebewegingsonderdelen die een lage wrijving en maatvastheid vereisen. Nylon is de aangewezen keuze voor een hogere slijtvastheid en betere vermoeiingsweerstand, na beoordeling van de vochtigheids- en maatvastheidseisen.
Voor sterk corrosieve media dient, afhankelijk van het medium en de temperatuur, te worden gekozen voor PP, HDPE, PVDF of PTFE. Voor toepassingen bij hoge temperaturen, onder zware belasting of waarbij de maatvoering van cruciaal belang is, dient PEEK, PEI of metaal te worden gebruikt.
Prioriteiten bij de acceptatie van afgewerkte onderdelen
Cosmetische ABS-onderdelen moeten worden gecontroleerd op afmetingen, vervorming, krassen, spanningsverkleuring, gesmolten randen, bramen, kleurverschillen en de kwaliteit van de coating.
Functionele PVC-onderdelen moeten worden gecontroleerd op materiaalkwaliteit, gatgrootte, gatpositie, afdichtingsvlakken, schroefdraad, inwendige reinheid, kwaliteit van de verbindingen en lekdichtheid.
Dunwandige of grote onderdelen van beide materialen moeten bij een voorgeschreven temperatuur en in vrije toestand worden gemeten. De uiteindelijke vlakheid mag niet worden geaccepteerd wanneer het onderdeel met kracht vlak wordt gedrukt of door een opspanning wordt vastgehouden.
De eisen inzake brandvertraging, weersbestendigheid, antistatische eigenschappen en chemische bestendigheid moeten precies overeenkomen met de specifieke materiaalkwaliteit. Algemene documenten voor een verwant materiaal mogen niet als vervanging worden gebruikt.
Hoe kies je een betrouwbare fabriek voor de bewerking van kunststof?
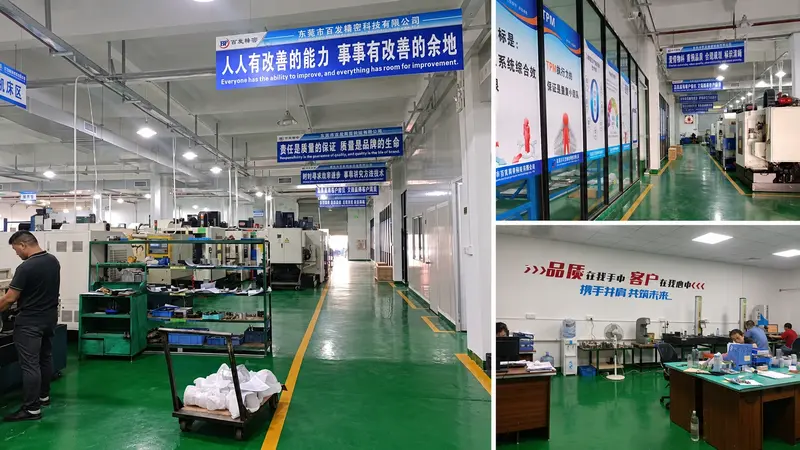
Een betrouwbare fabrikant van op maat gemaakte kunststofonderdelen moet in staat zijn om materialen te beoordelen, CNC-bewerkingen op kunststof uit te voeren, vervorming te beperken, de afwerking te coördineren en voltooide onderdelen te inspecteren.
Kopers dienen te controleren of de fabriek voor ABS en PVC afzonderlijke gereedschappen, snijparameters en werkstukopspanningsmethoden gebruikt. De fabriek dient bovendien te beschikken over een geschikte spaanafvoer en ventilatie voor de bewerking van PVC.
De leverancier dient te zorgen voor materiaalcertificering, eerste-exemplarencontrole, traceerbaarheid van partijen en ondersteuning bij het aanbrengen van inzetstukken, verlijming, lassen en oppervlakteafwerking.
Een betrouwbare fabrikant brengt vóór de productie eventuele conflicten tussen het materiaal, de geometrie, de toleranties en de gebruiksomgeving in kaart en biedt oplossingen die daadwerkelijk kunnen worden geproduceerd en gecontroleerd.
How Can the Cost and Lead Time of ABS and PVC Parts Be Controlled?
The cost and lead time of custom ABS and PVC parts are mainly affected by material availability, stock size, machining complexity, tolerance requirements, staged machining, finishing, and inspection. These factors should be confirmed before production begins.
- Validate samples before batch production: Use prototypes to confirm the material grade, critical dimensions, assembly fit, and functional performance. Approved samples allow fixtures, tools, and CNC programs to be standardized for repeat production, reducing rework and delivery risk.
- Match the material grade and stock size to the part: Select the grade according to operating temperature, load, contact media, weather resistance, and flame requirements. Sheets and rods close to the finished dimensions reduce material waste, machining time, and deformation caused by extensive stock removal.
- Use tight tolerances only where they are functional: Apply controlled tolerances to mating holes, sealing surfaces, and assembly datums. Non-functional profiles can use economical tolerances. Deep narrow slots, small internal radii, and high aspect-ratio holes should also be simplified where possible.
- Plan deformation-control processes in advance: Thin-walled, deep-cavity, curved, and high-precision parts may require staged machining, resting, intermediate annealing, or multiple finishing passes. Including these operations in the original quotation creates a more accurate cost and delivery schedule.
- Define finishing and inspection requirements early: Painting, plating, bonding, welding, ultrasonic cleaning, pressure testing, material certificates, and dimensional reports add separate operations. Confirming the required scope before machining prevents repeated processing and unexpected lead-time extensions.
De productiemogelijkheden van Weldo op het gebied van op maat gemaakte kunststofonderdelen
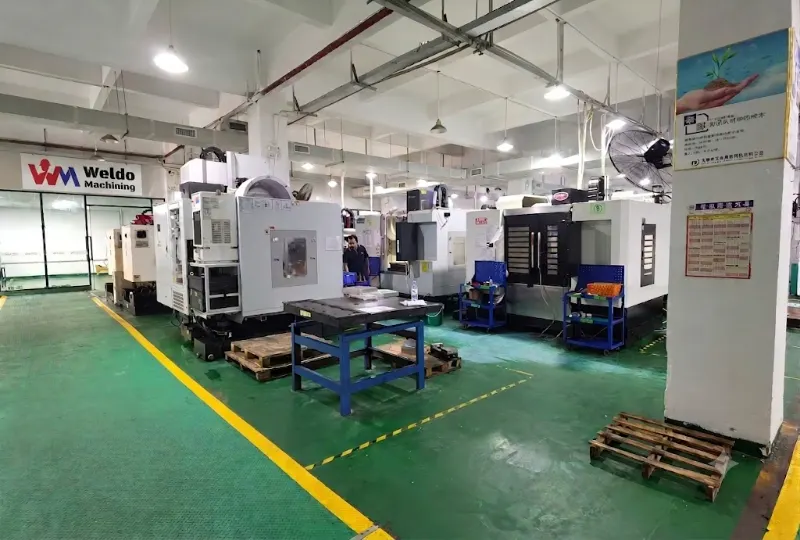
Weldo beschikt over een eigen productiefaciliteit en biedt bewerkingsdiensten op maat voor kunststof- en polymeeronderdelen van ABS, PVC en andere technische kunststoffen.
Tot de diensten behoren materiaalcontrole, DFM-beoordeling, CNC-draaien, CNC-frezen, nabewerking, assemblage en inspectie van afgewerkte onderdelen.
Weldo produceert ABS-behuizingen voor apparatuur, afschermingen, beugels en panelen, evenals PVC-klephuizen, vloeistofverdeelblokken, isolatiecomponenten, leidingaansluitingen en onderdelen voor laboratoriumapparatuur.
Bij ABS is het van belang om de vervorming van dunwandige onderdelen, de hechting van spanen en de bescherming van het oppervlak tegen beschadigingen onder controle te houden. Bij PVC is het van belang om de kerfgevoeligheid, vervorming door klemkrachten en de warmteontwikkeling tijdens de bewerking onder controle te houden. Weldo stelt een specifiek productieplan op, afgestemd op de materiaalkwaliteit en de geometrie van het onderdeel.
De streeflevertermijn voor standaardprototypes en op maat gemaakte kunststofonderdelen in kleine oplagen bedraagt 3–15 dagen. De levertijden voor speciale materialen, complexe geometrieën, afwerkingen en productieopdrachten worden in de offerte bevestigd nadat het productieproces is beoordeeld.
Veelgestelde vragen
Wat is het verschil tussen PVC en PVC-U?
PVC is de algemene benaming voor polyvinylchloridematerialen. PVC-U verwijst naar niet-geplastificeerd hard PVC. De meeste PVC-platen en -staven die voor maatwerk worden gebruikt, zijn van PVC-U.
Kan CPVC standaard-PVC rechtstreeks vervangen?
Nee. CPVC is beter bestand tegen hoge temperaturen, maar de materiaaleigenschappen, het verwerkingsbereik, de lijmen en de lasvoorschriften verschillen van die van standaard-PVC.
Kunnen CNC-gefreesde onderdelen de materiaalgegevens van spuitgietonderdelen direct gebruiken?
Nee. Spuitgegoten testmonsters, geëxtrudeerde platen en machinaal bewerkte staven hebben verschillende productieomstandigheden, moleculaire oriëntatie en restspanning. Bij het ontwerp moet gebruik worden gemaakt van gegevens die betrekking hebben op de daadwerkelijke kwaliteit van het halffabrikaat.
Kunnen metalen inzetstukken zowel in ABS als in PVC worden geplaatst?
Ja. ABS is geschikt voor gevalideerde heat-set-, ultrasone of mechanische inzetstukken. Bij PVC verdient het de voorkeur om inzetstukken te gebruiken die met geringe spanning mechanisch of door verlijming worden aangebracht.
Kan gerecycled ABS of PVC worden gebruikt voor precisieonderdelen?
Pas wanneer de herkomst van het materiaal, de consistentie van de partij en de prestatiegegevens zijn bevestigd. Voor uiterst nauwkeurige, vlamvertragende, drukdragende of veiligheidsrelevante onderdelen moeten materialen worden gebruikt waarvoor volledige traceerbaarheidsdocumentatie beschikbaar is.
Can CNC-Machined ABS and 3D-Printed ABS Be Inspected to the Same Standards?
The two processes can share the same critical dimensional and assembly requirements, but cosmetic and mechanical performance should be specified separately. The performance of 3D-printed ABS depends on print orientation, layer height, infill, and interlayer bonding, while CNC-machined parts are cut from solid sheets or rods. Applications involving loads, sealing, or snap-fit fatigue should be validated using CNC-machined samples produced with the intended production process.
Can ABS and PVC Be Used in the Same Assembly?
Yes. However, differences in thermal expansion, rigidity, and joining methods must be considered. Screw preload around holes should be controlled, the adhesive must be compatible with both materials, and assemblies exposed to significant temperature changes should include suitable expansion clearance.
Can Every PVC Part Be Used in Food or Drinking-Water Systems?
Only specific PVC grades with the required sanitary or regulatory certifications are suitable for food or drinking-water contact. Procurement documents should verify the exact material grade, certification, permitted contact media, operating temperature, and target-market requirements. The general term “PVC” alone does not confirm suitability.
Technische basis en opmerkingen bij de gegevens
De richtlijnen voor materiaalkeuze en bewerking in dit artikel zijn gebaseerd op de volgende bronnen:
- SABIC CYCOLAC ABS – Materiaalinformatie
- Ensinger TECARAN ABS: gegevens over standaardvormen
- Technische gegevens Röchling PVC-U
- ASTM D1784-classificatie voor hard PVC en CPVC
- IPEX-gids voor de chemische bestendigheid van PVC
Dit artikel biedt ondersteuning bij de voorlopige materiaalkeuze voor op maat gemaakte kunststofonderdelen. De definitieve goedkeuring voor productie moet worden gebaseerd op de exacte materiaalkwaliteit, de tekeningen van de klant, technische afspraken en de daadwerkelijke bedrijfsomstandigheden.
Conclusie: Hoe kies je tussen ABS en PVC?
Kies een ABS-type dat voldoet aan de vereiste eisen op het gebied van temperatuur, brandvertraging en weersbestendigheid wanneer het onderdeel slagvastheid, een laag gewicht, een hoogwaardige uitstraling of flexibele montagemogelijkheden moet bieden.
Kies een PVC-kwaliteit die voldoet aan de vereiste eisen op het gebied van chemische bestendigheid, temperatuur en verbindingstechnieken wanneer het onderdeel een hogere stijfheid, chemische bestendigheid, elektrische isolatie of interne vloeistofkanalen vereist.
Voor hoge bedrijfstemperaturen kunt u hittebestendig ABS vergelijken met CPVC. Voor transparante componenten kunt u helder PVC vergelijken met PMMA en PC. Als er eisen gelden op het gebied van vlamvertraging, weersbestendigheid of antistatische eigenschappen, kies dan een specifieke kwaliteit met de vereiste functionele eigenschappen en certificeringen.
Bij de definitieve materiaalkeuze moet de volgende volgorde in acht worden genomen: gebruiksomgeving, mechanische belasting, materiaalkwaliteit, productieproces, nabewerking en acceptatiecriteria. De keuze mag niet uitsluitend worden gebaseerd op de grondstofprijs van ABS of PVC.
Stuur Weldo uw tekeningen van op maat gemaakte kunststof onderdelen, de bedrijfstemperatuur, de mechanische belastingen, de contactmedia, de hoeveelheden en de eisen aan het oppervlak. Ons engineeringteam zal de geschiktheid van ABS en PVC vergelijken, de materiaalkwaliteit, de CNC-bewerkingsmethode en het inspectieplan vaststellen, en een duidelijke offerte en doorlooptijd.