La principale différence entre Acier 1018 vs acier A36 ne se limite pas à la résistance. Ces matériaux sont définis différemment et répondent à des exigences différentes en matière de fabrication de pièces.
Le 1018 est une nuance d'acier à faible teneur en carbone définie par sa composition chimique. Il convient à la fabrication d'arbres, de goupilles, de manchons, de rouleaux et de pièces de fixation sur mesure. L'A36 est une norme relative à l'acier de construction. Il convient à la fabrication de plaques de base, de supports, de châssis et de grands assemblages soudés.
Les ingénieurs en approvisionnement doivent comparer l'état du matériau, la forme du stock, la précision d'usinage, les exigences en matière de soudage, l'environnement d'utilisation et le coût total de fabrication.
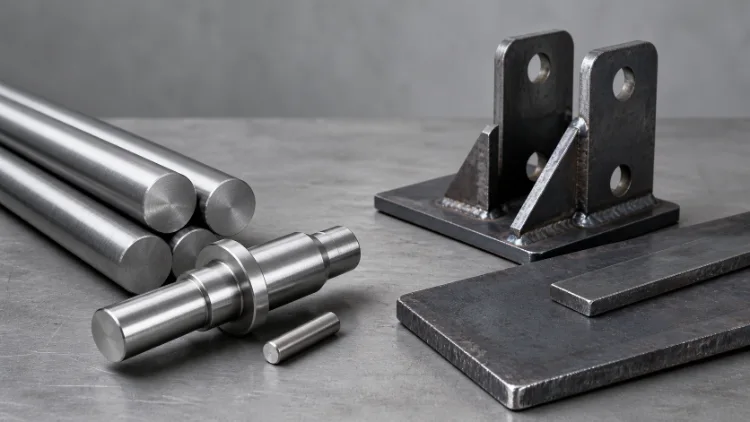
Que sont les aciers 1018 et A36 ?
Acier 1018
La nuance 1018 présente des teneurs contrôlées en carbone et en manganèse. Elle offre une bonne usinabilité, une bonne soudabilité, une bonne formabilité à froid et de bonnes performances de cémentation.
Les types d'actions ordinaires sont les suivants :
- Barre ronde laminée à chaud
- Barre ronde étirée à froid
- Barre hexagonale
- Barre carrée
- Barre rectifiée avec précision
L'acier 1018 étiré à froid offre une meilleure rectitude, une meilleure qualité de surface et une meilleure stabilité dimensionnelle. Il convient au tournage CNC, à la rectification du diamètre extérieur et à la production en série. Nucor indique que les procédés de finition à froid améliorent les dimensions, la rectitude, l'état de surface et la résistance des barres.
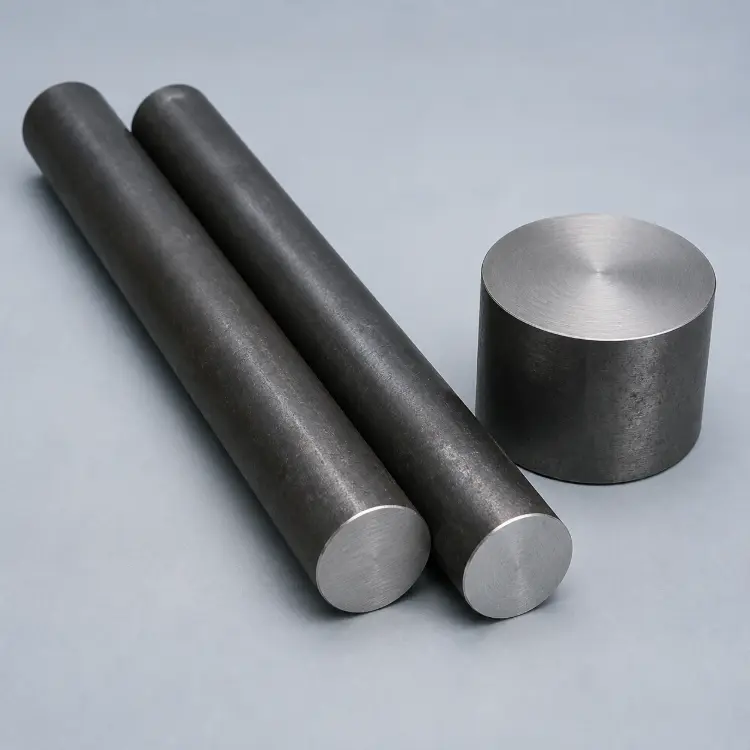
Acier A36
A36 Il s'agit d'une norme ASTM relative à l'acier de construction. Elle porte sur les tôles, les barres et les profilés utilisés dans les structures soudées, boulonnées et rivetées.
La norme A36 régit principalement la limite d'élasticité minimale, la résistance à la traction et l'allongement. Les exigences relatives à sa composition chimique varient en fonction de la forme du produit et de l'épaisseur du matériau. La norme ASTM A36/A36M impose la réalisation d'une analyse thermique et d'essais de traction pour l'acceptation du matériau.
L'A36 est couramment utilisé pour :
- Plaques de base pour équipements
- Plaques de montage
- Supports pour machines
- Châssis soudés
- Plaques de renfort
- Composants de plateformes industrielles
Principales différences de composition chimique
| Élément | SAE/AISI 1018 | ASTM A36 | Incidence sur les pièces |
|---|---|---|---|
| Carbone | 0.15–0.20% | ≤ 0,25–0,291 TP3T | Influence la résistance, la soudabilité et les performances de cémentation |
| Manganèse | 0.60–0.90% | En fonction de la forme du produit | Augmente la résistance et améliore les performances de transformation |
| Phosphore | ≤ 0,0401 TP3T | ≤ 0,030 – 0,0401 TP3T | Influence la ténacité et la qualité de la soudure |
| Soufre | ≤ 0,0501 TP3T | ≤ 0,030–0,0501 TP3T | Influence l'usinage et la ténacité transversale |
| Silicium | Non contrôlé en tant qu'élément d'alliage principal | ≤ 0,401 TP3T pour certains produits | Utilisé pour la désoxydation et influe sur les performances de soudage |
| Cuivre | Aucune condition préalable | ≥ 0,201 TP3T lorsque l'acier au cuivre est prescrit | Améliore la résistance à la corrosion atmosphérique |
La nuance 1018 présente des plages de composition chimique mieux définies. Cela garantit des résultats constants en matière d'usinage et de cémentation. Sa composition est contrôlée conformément à des normes matérielles telles que la SAE J403.
L'A36 n'est pas une nuance d'acier à composition fixe. La composition chimique réelle de la coulée doit être vérifiée à partir du rapport d'essai du matériau, en fonction de la forme et de l'épaisseur du produit.
Principales différences en matière de propriétés mécaniques
Les valeurs « 1018 » indiquées dans le tableau correspondent à des valeurs typiques pour les barres étirées à froid. Les valeurs « A36 » correspondent aux exigences de la norme. Ces valeurs ont des significations différentes et ne doivent pas être considérées comme des propriétés garanties équivalentes.
| Propriété | 1018 Étiré à froid - Type standard | Exigences de la norme ASTM A36 |
|---|---|---|
| Résistance à la traction | 552 à 621 MPa | 400 à 550 MPa |
| Limite d'élasticité | 483–552 MPa | ≥ 250 MPa |
| Allongement en 2 pouces. | 15-20% | ≥20–23% |
| Dureté Brinell | 160 à 190 HB | Aucune obligation de porter un uniforme |
| État de la surface | Surface lisse, finie à froid | En fonction de la forme du produit |
| Contrôle dimensionnel | Convient à l'usinage de précision de barres | Ne correspond pas aux tolérances des pièces finies |
Les valeurs types de l'acier 1018 étiré à froid sont basées sur les données publiées par Eaton Steel.
L'acier 1018 étiré à froid présente une limite d'élasticité et une dureté plus élevées. Il convient à la fabrication de composants d'arbres de précision. L'acier A36 répond à des exigences de résistance structurelle bien définies et convient aux pièces soudées soumises à des charges.
L'acier 1018 laminé à chaud ne doit pas être soumis aux caractéristiques techniques prévues pour l'acier étiré à froid. Les pièces exposées à de basses températures, à des charges de choc ou à des charges de fatigue doivent également répondre à des exigences d'essai adaptées.
Comparaison des performances de soudage
Les nuances 1018 et A36 sont toutes deux adaptées aux procédés de soudage classiques, mais leurs principales applications diffèrent.
Le 1018 est principalement utilisé pour les assemblages usinés comportant des éléments soudés localement. Le soudage modifie la microstructure et l'état des contraintes résiduelles des zones étirées à froid. Les cotes de précision doivent être ajustées après le soudage.
Les facteurs suivants doivent être maîtrisés lors du soudage de pièces en acier 1018 :
- Apport thermique de soudage
- Fixation et distorsion
- Redressage après soudage
- Marge de tournage ou de rectification finale
La norme A36 convient aux structures principalement assemblées par soudage. Les grandes charpentes et les plaques de base nécessitent des séquences de soudage contrôlées, des repères de positionnement précis et une prise en compte des déformations dues au retrait.
Les facteurs suivants doivent être maîtrisés lors du soudage de pièces en A36 :
- Séquence de soudage symétrique
- Exigences relatives au préchauffage des tôles épaisses
- Température de l'Interpass
- Détente après soudage
- Usinage de finition des surfaces de montage
Les exigences en matière de préchauffage doivent être déterminées en fonction de l'épaisseur du matériau, de l'équivalent carbone, des contraintes sur le joint et des spécifications de procédure de soudage (WPS).
Options de traitement thermique et de finition de surface
1018 Traitement thermique
Le 1018 présente une faible teneur en carbone et n'est pas utilisé pour la trempe à cœur. Il convient à la cémentation.
- Cémentation : Augmente la dureté de surface et la résistance à l'usure.
- Carbonitruration : Convient aux petits arbres, goupilles et éléments de fixation.
- Recuit : Réduit la dureté et améliore l'usinabilité et la formabilité.
- Normalisation : Affine la microstructure et améliore l'uniformité des propriétés.
- Pour évacuer le stress : Réduit les contraintes résiduelles résultant du formage à froid, du soudage et de l'usinage.
La cémentation modifie les dimensions des pièces. Il convient de prévoir une marge de rectification sur les surfaces de précision.
Traitement thermique de l'A36
L'A36 n'est pas utilisé pour les pièces d'usure trempées classiques. Son traitement thermique sert principalement à améliorer la stabilité dimensionnelle.
- Pour évacuer le stress : Réduit les contraintes résiduelles résultant du soudage et de l'usinage grossier.
- Normalisation : Améliore l'uniformité microstructurale.
- Recuit : Réduit la dureté et facilite le formage ultérieur.
Comparaison des finitions de surface
| Finition de la surface | 1 018 candidatures | A36 Applications |
|---|---|---|
| Oxyde noir | Arbres, goupilles, douilles et éléments de fixation | Petits accessoires d'intérieur |
| Placage de zinc | Vis et raccords | Supports et plaques de raccordement |
| Nickel chimique | Pièces et composants de précision nécessitant un revêtement uniforme | Surfaces de précision locales |
| Revêtement au phosphate | Pièces coulissantes et couches de fond de peinture | Appliquer des couches de fond sur des structures soudées |
| Revêtement par poudre | Boîtiers et pièces de support | Châssis, plaques de base et protections |
| Galvanisation à chaud | Ne convient pas aux petites pièces de précision | Grandes structures extérieures |
L'oxydation noire nécessite l'application d'une huile antirouille supplémentaire. La galvanisation à chaud nécessite une évaluation de l'épaisseur du revêtement et de la déformation thermique.
Considérations relatives à l'usinage
Usinage 1018
L'acier 1018 étiré à froid convient pour Tournage CNC et la production en série. Elle permet de réduire la surépaisseur d’ébauche, mais sa ténacité favorise la formation de copeaux continus.
Les facteurs suivants doivent être contrôlés pendant l'usinage :
- Tranchant des outils
- Bris de copeaux
- Température de coupe
- Force de serrage du mandrin
- Déformation d'un arbre long
- Libération des contraintes résiduelles
Pièces d'arbres de haute précision peut faire l'objet d'un processus comprenant un ébauche par tournage, un recuit de détente, un tournage de semi-finition, une cémentation et un meulage de finition.
Usinage de l'A36
La calamine présente sur l'acier A36 laminé à chaud accélère l'usure des outils. Il convient de nettoyer la surface et de définir des repères fiables avant l'usinage.
Les grandes plaques ne doivent pas être usinées de manière intensive d'un seul côté. Il convient d'enlever de la matière alternativement des deux côtés afin de réduire le gauchissement.
Les arêtes issues d'une découpe au chalumeau ou au plasma comportent une zone affectée thermiquement. Les profilés de précision nécessitent une marge d'usinage supplémentaire.
Applications et environnements de service
| Pièce ou demande | Matériau recommandé | Motif de sélection |
|---|---|---|
| Arbres de précision | 1018 | Convient au tournage, au meulage et au contrôle dimensionnel |
| Goupilles et chevilles | 1018 | Permet de respecter des tolérances d'ajustage précises |
| Bagues et entretoises | 1018 | Convient au tournage et au placage en série |
| Éléments de fixation sur mesure | 1018 | Permet l'usinage de filets et la cémentation |
| Rouleaux et pièces de guidage | 1018 | Convient au meulage de diamètre extérieur et au traitement anti-usure |
| Plaques de base pour machines | A36 | Approvisionnement stable en tôles et bonne soudabilité |
| Châssis soudés | A36 | Convient aux structures porteuses de grande envergure |
| Supports de montage | A36 | Facile à découper, à plier et à souder |
| Plaques d'appui | A36 | Convient au renforcement structurel |
| Plateformes d'équipement | A36 | Convient aux grands assemblages industriels |
Le 1018 convient aux pièces fonctionnelles de précision. L'A36 convient aux pièces fonctionnelles structurelles.
Les environnements humides et extérieurs nécessitent une protection contre la corrosion. Les structures exposées à de basses températures doivent également respecter des températures d'essai de résistance aux chocs bien définies et une énergie absorbée minimale.
Différences en matière de maintenance
L'entretien des 1 018 pièces porte principalement sur l'usure, la lubrification et l'intégrité des revêtements.
Les éléments suivants doivent être vérifiés régulièrement :
- Diamètres de raccordement
- Surfaces de glissement
- Couches durcies
- Intégrité du revêtement
- État de lubrification
L'entretien des ouvrages de l'A36 porte principalement sur les soudures, les revêtements et les déformations générales.
Les éléments suivants doivent être vérifiés régulièrement :
- Fissures de soudure
- Boulons desserrés
- Défaillance du revêtement
- Corrosion localisée
- Déformation de la surface de montage
Les revêtements de protection endommagés doivent être réparés sans délai. La cause des fissures de soudure doit être identifiée avant de mettre en œuvre une procédure de réparation agréée.
Niveaux équivalents
Ni la norme 1018 ni la norme A36 n'ont d'équivalent européen correspondant exactement à toutes les conditions relatives aux produits.
| Contenu américain | Catégorie européenne couramment comparée | Discours d'ouverture |
|---|---|---|
| ASTM A36 | EN S235JR | Utilisation structurelle similaire, mais pas directement équivalente |
| SAE/AISI 1018 | EN C15E, C16E et aciers à faible teneur en carbone similaires | Il convient de comparer la composition, l'état et les propriétés |
Avant de procéder à une substitution de matière, il convient de vérifier les éléments suivants :
- Composition chimique
- Propriétés mécaniques
- Forme du produit
- Conditions de livraison
- Tolérances dimensionnelles
- Exigences en matière d'impact
- Certificats de matériaux
Les nuances similaires ne peuvent pas être remplacées directement. Toute modification importante nécessite l'accord écrit de l'ingénieur concepteur.
Comment un ingénieur en achats doit-il faire son choix ?
Les ingénieurs en approvisionnement doivent tout d'abord déterminer si la pièce est un composant fonctionnel de précision ou un composant structurel.
Choisissez 1018 dans les conditions suivantes :
- La barre est de forme ronde ou hexagonale.
- Le tournage ou la rectification CNC constituent le procédé principal
- Le dessin indique les diamètres des raccords et la concentricité.
- Cette pièce doit subir un traitement de cémentation.
- Ce produit est un arbre, une goupille, un manchon ou une pièce de fixation
Choisissez A36 dans les conditions suivantes :
- Le produit est disponible sous forme de tôles, de barres plates ou de profilés de construction.
- La découpe, le pliage et le soudage constituent les principaux procédés
- Ce produit est principalement destiné à supporter des charges structurelles
- Les surfaces usinées avec précision ne concernent que des zones localisées
- Le produit est une plaque de base, un support ou un châssis
La décision d'achat ne doit pas se limiter à une simple comparaison des prix des matériaux. Elle doit également prendre en compte les coûts liés à l'usinage, au soudage, au détensionnement, au traitement thermique, à la finition de surface, au contrôle qualité et à la livraison.
L'appel d'offres doit préciser :
- Qualité et norme du matériau
- État laminé à chaud, étiré à froid ou rectifié avec précision
- Formulaire de stock
- Tolérances critiques
- Soudage et traitement thermique
- Finition de la surface
- MTR et indice thermique
- Documents d'inspection
- Quantité et délai de livraison
Comment choisir un partenaire fiable pour l'usinage
Un partenaire d'usinage fiable examine le plan avant de déterminer les caractéristiques du matériau et le processus de fabrication.
Pour les pièces 1018, le fournisseur doit confirmer l'état des barres, la tolérance de traitement thermique et l'ordre de rectification. Pour les pièces A36, le fournisseur doit évaluer la planéité des tôles, la déformation due au soudage et les exigences en matière de détente.
Les responsables des achats doivent s'assurer que le fournisseur est en mesure de fournir :
- Revue de la littérature et des normes
- Traçabilité des paramètres MTR et de l'indice thermique
- Usinage CNC et la coordination des travaux de soudure
- Maîtrise de la déformation due au traitement thermique
- Coordination des traitements de surface
- Contrôle du premier article et contrôle dimensionnel
- Des informations claires sur les processus et les délais de livraison
Pour savoir si la référence 1018 ou A36 convient à une pièce spécifique, veuillez nous envoyer le plan, la quantité et les exigences d'utilisation à l'adresse suivante : Weldo Machining pour obtenir des conseils d'usinage et un devis.
Décision définitive
La référence 1018 convient aux arbres de précision, aux goupilles, aux douilles, aux rouleaux et aux éléments de fixation sur mesure.
Le profilé A36 convient aux plaques de base, aux supports, aux châssis et aux grands assemblages soudés.
Lorsqu'une pièce comporte à la fois une structure soudée et des surfaces d'ajustage de précision, choisissez le matériau en fonction de sa fonction porteuse principale. Effectuez un recuit de détente et l'usinage de finition après le soudage.
La nuance du matériau, les conditions de fourniture et le procédé de fabrication doivent être définis conjointement. Ils ont une incidence directe sur les performances de la pièce, le coût d'usinage et la fiabilité des livraisons.