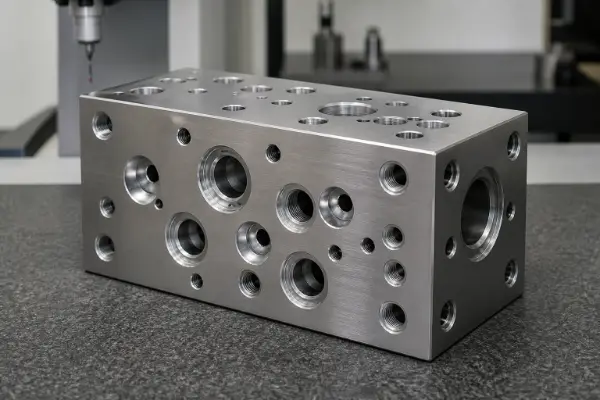
Un bloc de distribution hydraulique relie les pompes, les vannes de commande, les actionneurs et les conduites de retour par le biais de passages internes. Il achemine, distribue et régule le fluide hydraulique au sein d'un circuit hydraulique intégré.
Par rapport à une tuyauterie externe classique, un bloc collecteur permet un agencement plus compact. Il réduit également le nombre de raccords et de points de fuite potentiels. Cependant, les alésages profonds, les passages qui se croisent, les cavités destinées aux vannes à cartouche, les filetages des orifices et les surfaces d'étanchéité de précision rendent la fabrication de ces composants difficile.
Usinage CNC d'un bloc de distribution hydraulique comprend généralement le fraisage sur six faces, le perçage profond, l'usinage des cavités de soupapes, l'usinage des orifices et la finition des faces d'étanchéité. Une production fiable nécessite également des Capacités d'usinage CNC, puis un ébavurage interne, un nettoyage, un traitement de surface et un essai de pression.
La qualité d’un bloc de distribution ne peut être évaluée uniquement sur la base de son aspect extérieur. Les écarts de passage, les bavures internes, les fuites entre circuits et les copeaux résiduels peuvent accroître les pertes de charge, provoquer des fuites ou entraîner le grippage des vannes hydrauliques. Les sections suivantes présentent dix problèmes d’usinage courants et leurs solutions pratiques.
1. Que faut-il faire lorsque le matériau ou la pièce brute ne répond pas aux exigences d'usinage ?
La qualité du matériau influe directement sur la résistance, la capacité de pression et la stabilité d'usinage d'un bloc collecteur. Parmi les problèmes courants, on peut citer un choix de nuance de matériau inapproprié, un état de livraison non conforme, une marge d'usinage insuffisante et l'absence de certificats de matériau.
La pièce brute peut également présenter des fissures internes, des inclusions, de la porosité ou des vides. Ces défauts peuvent ne pas être visibles lors d'une inspection de surface, mais ils peuvent compromettre l'étanchéité à la pression.
Avant l'usinage CNC, vérifiez la nuance du matériau, le numéro de lot ou de coulée, ainsi que l'état à la livraison. Le certificat du matériau, les cotes de l'ébauche et la surépaisseur d'usinage doivent également être conformes au plan et au bon de commande.
Les ébauches soumises à des pressions critiques doivent faire l'objet de contrôles non destructifs conformément aux spécifications du plan ou du plan qualité. Le contrôle par ultrasons est principalement utilisé pour détecter les discontinuités internes. Le contrôle par particules magnétiques est adapté à la détection des fissures superficielles et proches de la surface dans les matériaux ferromagnétiques. Le contrôle par ressuage permet de détecter les défauts affleurant la surface dans les matériaux non poreux.
Les pièces forgées conformes présentent généralement une structure dense et sont adaptées aux contraintes de haute pression et aux sollicitations cycliques. Cependant, il n’est pas garanti que les pièces forgées soient totalement exemptes de défauts internes. Des contrôles spécifiques des matériaux restent donc nécessaires pour les pièces critiques soumises à la pression.
Les pièces moulées par centrifugation présentent généralement une structure dense. Les inclusions et la porosité ont tendance à se concentrer près de l'alésage ou dans la marge d'usinage, ce qui rend ce matériau adapté aux pièces creuses telles que les manchons et les bagues. Les composants soumis à des contraintes de pression doivent néanmoins faire l'objet d'une certification du matériau et des contrôles non destructifs nécessaires. Le moulage centrifuge ne garantit pas une structure interne exempte de défauts.
Les pièces de grande taille en acier, les pièces en fonte et les ébauches sensibles à la déformation peuvent présenter des contraintes résiduelles élevées. Ces ébauches doivent faire l'objet d'un traitement de détente ou d'un vieillissement conformément aux spécifications. Pour les blocs-collecteurs en aluminium, il convient de vérifier l'état de durcissement du matériau afin de s'assurer que les exigences en matière de résistance et de stabilité dimensionnelle sont respectées.
2. Que faut-il faire lorsque la précision géométrique ne respecte plus les tolérances après un fraisage sur six faces ?
Les blocs de distribution hydrauliques sont généralement usinés selon plusieurs axes. Leurs six faces externes définissent les cotes d'ensemble et servent de repères de positionnement pour les passages d'huile, les cavités des vannes et les faces de montage.
Si la surépaisseur est irrégulière, la première face de référence peut être instable. Les réglages répétés introduisent également des erreurs de transfert de référence, qui peuvent à terme entraîner le dépassement des tolérances de parallélisme, de perpendicularité et de position des alésages.
Une séquence d'usinage CNC bien conçue commence par un fraisage d'ébauche des six faces, puis par la définition d'un système de référence commun. Viennent ensuite la semi-finition et la finition. Il faut laisser une marge suffisante après l'ébauche ; la pièce ne doit pas être usinée directement à ses dimensions finales à ce stade.
Les surfaces d'étanchéité, les surfaces de montage des vannes et les schémas d'alésages critiques doivent, dans la mesure du possible, utiliser des plans de référence communs. L'usinage CNC à quatre ou cinq axes permet de réduire le nombre de réglages et contribue à préserver les relations de position entre les éléments situés sur différentes faces.
Le fraisage permet de répondre aux exigences d'usinage des faces de la plupart des blocs de collecteurs. Si le plan spécifie des exigences plus strictes en matière de planéité ou de rugosité de surface, il est possible de recourir à la rectification plane.
Pour certains blocs de collecteurs de petite et moyenne taille, une planéité de référence comprise entre 0,01 et 0,03 mm par 100 mm peut être utilisée pour les faces d'étanchéité. Il ne s'agit pas d'une norme universellement acceptée. L'exigence finale doit respecter le plan et la conception du système d'étanchéité.
3. Pourquoi un bloc de collecteurs se déforme-t-il après un usinage CNC ?
La déformation due à l'usinage résulte principalement des contraintes résiduelles présentes dans l'ébauche et d'un enlèvement de matière irrégulier. La force de serrage, la chaleur de coupe et l'ordre d'usinage ont également une incidence sur les cotes finales.
Les trous profonds, les cavités et les éléments d'allègement modifient l'équilibre des contraintes d'origine de l'ébauche. Une fois la pièce retirée du dispositif de serrage, un gauchissement, un déplacement des trous ou des modifications au niveau des faces d'étanchéité peuvent se produire.
Les pièces présentant un risque élevé de déformation doivent être usinées par étapes. Il convient de réaliser d'abord l'ébauche complète, d'appliquer le traitement de détente spécifié, puis de redéfinir les repères et de procéder à la finition de la pièce.
L'enlèvement de matière doit être aussi symétrique que possible. Le dispositif de serrage doit assurer un maintien stable sans provoquer de déformation élastique notable au niveau des zones à parois minces.
Les paramètres de coupe et l'état de l'outil doivent également être contrôlés lors de la finition CNC. Une température de coupe excessive peut avoir une incidence sur le diamètre du trou, la planéité et la qualité de surface.
Le traitement thermique, l'anodisation et la galvanoplastie peuvent également entraîner des variations dimensionnelles. Il convient de définir à l'avance les zones à masquer, les tolérances d'usinage ou les plans de finition post-traitement pour les cavités de soupapes, les alésages de précision, les filetages et les faces d'étanchéité.
4. Que faut-il faire lorsqu'un alésage profond présente un écart par rapport au tracé prévu ou une surface interne irrégulière ?
Les passages internes des blocs de distribution hydrauliques sont principalement réalisés par perçage CNC et usinage de trous profonds. À mesure que la profondeur des trous augmente, la rigidité de l'outil diminue, et le refroidissement ainsi que l'évacuation des copeaux deviennent plus difficiles.
Parmi les défauts courants, on peut citer la déviation de l'axe, les variations de diamètre, le conique, les marques de vibration et l'accumulation de copeaux. Un passage dévié peut ne pas croiser un autre passage à l'emplacement prévu.
Avant l'usinage, il convient d'évaluer le matériau, le diamètre du trou, la profondeur du trou et le rapport profondeur/diamètre. Lorsque le perçage conventionnel ne permet pas d'obtenir des résultats stables, il est possible de recourir au perçage au canon, à des forets spéciaux pour trous profonds ou à des outils à refroidissement interne.
Le programme CNC doit utiliser une vitesse de broche, une vitesse d'avance et des cycles de perçage adaptés pour assurer l'évacuation des copeaux. Le guidage en entrée et le faux-rond de la broche doivent également être contrôlés. Le liquide de refroidissement doit atteindre la zone de coupe de manière constante.
Un rapport profondeur/diamètre compris entre 5:1 et 20:1 peut servir de référence pour l'évaluation du processus de fabrication des passages des collecteurs hydrauliques. À l'extrémité supérieure de cette plage, il est généralement nécessaire de recourir à des équipements, des outillages et des méthodes d'inspection spécifiques au perçage profond. Cette plage ne doit pas être considérée comme une capacité fixe applicable à tous les diamètres de perçage et à tous les matériaux.
Après l'usinage de trous profonds, vérifiez le diamètre, la profondeur et la continuité du passage. Les zones cachées peuvent être examinées à l'aide d'un endoscope industriel. Une machine à mesurer tridimensionnelle (MMT) ne peut mesurer que les caractéristiques accessibles à sa sonde et ne peut se substituer à l'inspection des passages internes.
5. Que faut-il faire lorsque des trous qui se croisent ne se rejoignent pas au bon endroit ?
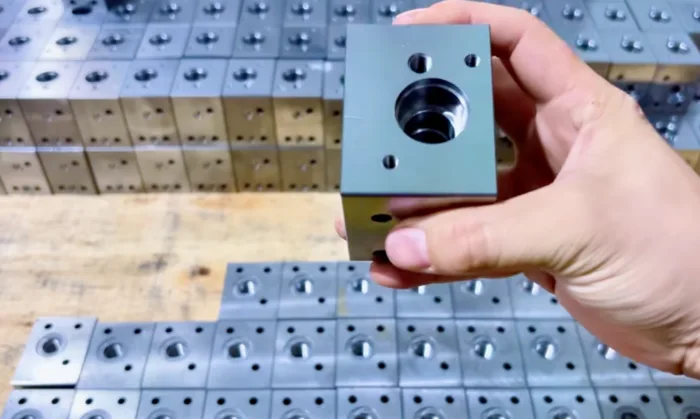
Les trous qui se croisent relient des passages internes orientés dans différentes directions. Les critères prioritaires d'usinage comprennent non seulement la position des trous, mais aussi leur profondeur, le point d'intersection et l'épaisseur de paroi restante.
Des coordonnées de trou erronées, un écart de l'outil ou une profondeur programmée incorrecte peuvent empêcher les passages de se raccorder. Une profondeur de perçage excessive peut endommager un circuit adjacent et provoquer une fuite interne entre les orifices.
Avant la programmation, il convient de vérifier tous les parcours de perçage par rapport au modèle 3D. La direction d'entrée, la profondeur d'usinage, le point d'intersection et l'emplacement du bouchon d'usinage doivent être clairement définis.
Il convient également de vérifier l'épaisseur minimale restante de la paroi entre les passages. Cette exigence doit être déterminée en fonction de l'état du matériau, de la pression de service, de la pression de crête et des contraintes cycliques. Une épaisseur de paroi insuffisante réduit la résistance à la pression et augmente le risque de fissuration par fatigue.
L'usinage CNC multiaxial permet de réaliser des réseaux de perçages dans différentes directions avec moins de réglages. Cela contribue à réduire les erreurs de transfert des points de référence, même si la longueur et la rigidité des outils, ainsi que l'accès pour le contrôle, doivent tout de même être vérifiés.
Après l'usinage, les circuits connectés et les circuits isolés doivent être vérifiés séparément. La tolérance de positionnement des trous et la coaxialité peuvent être contrôlées par rapport à une référence de projet comprise entre 0,02 et 0,05 mm. La tolérance réelle dépend du diamètre et de la profondeur des trous, ainsi que de la structure du passage.
L'électroérosion à fil convient aux profilés traversants, aux fentes étroites et à certaines formes irrégulières dans les matériaux conducteurs d'électricité. Elle ne peut toutefois pas remplacer le perçage classique pour la réalisation de passages internes fermés.
6. Que faut-il faire lorsque les cavités et les alésages de précision d'une vanne à cartouche ne respectent pas les tolérances ?
La cavité d'une vanne à cartouche comporte généralement des alésages étagés, des alésages de guidage, des filetages et des éléments d'étanchéité. Toute erreur dimensionnelle locale peut avoir une incidence sur l'installation, le fonctionnement et les performances d'étanchéité de la vanne.
Parmi les problèmes courants, on peut citer un diamètre d'alésage hors tolérance, une profondeur de rainure incorrecte et une coaxialité insuffisante. Un angle de cône d'étanchéité incorrect peut également entraîner des fuites. L'usure de l'outil peut entraîner une variation progressive des cotes au cours de la production en série.
Le modèle de la vanne à cartouche et les caractéristiques de la cavité doivent être confirmés avant l'usinage. Le profil interne ne peut pas être déduit uniquement à partir de la taille du filetage externe. Les géométries des cavités peuvent varier selon les marques et les gammes de produits.
Les alésages des soupapes sont généralement usinés à l'aide d'outils de forme spécifiques ou par alésage CNC. Les alésages de guidage de précision peuvent être alésés, alésés à l'alésoir ou rodés. Le procédé utilisé dépend du diamètre de l'alésage, de la coaxialité et des exigences relatives à la surface.
Une gestion de la durée de vie des outils doit être mise en place pendant la production. Le diamètre de l'alésage, la profondeur, l'emplacement du joint et le filetage doivent être contrôlés lors du contrôle du premier article et de la production en série. Si nécessaire, utilisez un calibre de cavité dédié ou la vanne elle-même pour vérifier le montage.
Pour certains alésages de précision et certaines surfaces d'étanchéité, une plage de référence comprise entre 0,4 et 1,6 μm (Ra) peut être utilisée lors de la vérification du processus. La valeur finale doit être conforme au cahier des charges de la vanne et au plan fourni par le client.
7. Pourquoi les filetages des raccords et les surfaces d'étanchéité présentent-ils des fuites ?
Les raccords hydrauliques assurent à la fois des fonctions de raccordement et d'étanchéité. Une spécification de filetage incorrecte, une profondeur effective insuffisante ou un endommagement de la face d'étanchéité peuvent entraîner des fuites.
Les raccords BSPP, NPT, SAE à filetage droit avec joint torique et les raccords métriques utilisent des systèmes d'étanchéité différents. Ils ne sont pas interchangeables sur la seule base de leur diamètre nominal.
L'étanchéité des raccords NPT repose principalement sur l'ajustement serré du filetage conique et sur l'utilisation du produit d'étanchéité spécifié. Les raccords SAE à filetage droit et joint torique assurent l'étanchéité grâce à un joint torique. Les raccords BSPP peuvent utiliser un joint collé, un joint torique ou un joint de face, selon leur conception.
Les filetages des orifices peuvent être réalisés par taraudage CNC ou par fraisage de filetage. Le fraisage de filetage est adapté aux grandes dimensions, aux pièces de grande valeur et aux applications nécessitant un contrôle précis de la profondeur du filetage.
Le calibre du taraud, le pas et la profondeur effective du filetage doivent être contrôlés. Le chanfrein d'entrée et la perpendicularité du filetage doivent également être conformes au plan. Le filetage réalisé doit être contrôlé à l'aide d'un calibre de filetage correspondant.
Les rainures destinées aux joints toriques nécessitent un contrôle de la largeur, de la profondeur et des rayons d'angle. L'ouverture de la rainure ne doit présenter ni arêtes vives ni bavures susceptibles d'endommager le joint.
Les faces d'étanchéité ne doivent présenter ni traces d'usinage marquées, ni dommages dus à des chocs, ni creux localisés. Les zones à masquer doivent également être délimitées avant le traitement de surface. L'accumulation de revêtement peut altérer l'ajustement des filets, les dimensions de la cavité de la soupape et les conditions d'étanchéité.
8. Comment élimine-t-on les bavures des trous internes qui se croisent ?
Lorsqu'un foret perce un nouveau passage, des bavures se forment facilement le long du bord d'intersection. Ces bavures se trouvent généralement à l'intérieur du bloc collecteur et sont difficiles à atteindre avec des outils classiques.
Les bavures détachées peuvent contaminer le fluide hydraulique, obstruer les orifices de dosage ou rayer les faces d'étanchéité. Dans les cas les plus graves, elles peuvent provoquer le grippage des vannes proportionnelles ou des servovannes.
Aux endroits accessibles, il convient d’utiliser en premier lieu un outil de chanfreinage arrière à commande numérique (CNC) ou un outil dédié à l’ébavurage des alésages transversaux. L’ébavurage mécanique permet un meilleur contrôle de l’emplacement et de la quantité de matière enlevée.
L'usinage par jet abrasif peut être utilisé pour réaliser des alésages complexes qui se croisent. Ce procédé utilise un fluide chargé d'abrasifs pour finir les arêtes internes et convient aux passages que les outils de coupe ne peuvent pas atteindre directement.
L'usinage par flux abrasif n'est pas obligatoire pour tous les blocs de collecteurs. Avant toute utilisation, il convient d'évaluer le diamètre du trou, le rayon de bord souhaité et l'enlèvement de matière autorisé. Les petits trous de dosage et les orifices de restriction doivent être protégés contre tout élargissement involontaire.
Tout résidu d'abrasif doit être éliminé après le traitement. Les intersections ébavurées doivent être inspectées à l'aide d'un endoscope industriel. Les circuits critiques nécessitent également un rinçage ciblé et une vérification de la continuité.
9. Pourquoi reste-t-il des copeaux après le nettoyage ?
Le fait que l'aspect extérieur soit propre ne signifie pas pour autant que l'intérieur d'un bloc collecteur respecte le niveau de propreté spécifié. De petites particules peuvent subsister dans trous borgnes, les racines des filetages, les extrémités des alésages profonds et les passages qui se croisent.
Ces contaminants peuvent être notamment des copeaux issus de l'usinage CNC, des abrasifs d'ébavurage, des agents nettoyants et des résidus de traitement de surface. Le soufflage à l'air comprimé ne suffit généralement pas à éliminer ces contaminants de manière systématique.
Le procédé de nettoyage doit être adapté à la géométrie des passages. Parmi les méthodes courantes, on peut citer le rinçage sous pression dirigé, la circulation de fluide filtré et le nettoyage par ultrasons. Le nettoyage par ultrasons peut être utilisé comme procédé complémentaire, mais il ne peut pas se substituer au rinçage dirigé des alésages profonds.
Les blocs de distribution complexes doivent être nettoyés circuit par circuit. Inverser le sens de rinçage permet de déloger les particules coincées dans les zones difficiles d'accès. Après le nettoyage, utilisez de l'air comprimé propre ou appliquez la méthode de séchage recommandée.
La propreté ne peut être évaluée uniquement par une inspection visuelle. Lorsque le client a défini des exigences, il convient de mesurer la taille des particules, leur nombre ou la masse résiduelle des contaminants.
Une fois les exigences en matière de propreté respectées, tous les orifices doivent être obturés immédiatement. Les surfaces d’étanchéité et les filetages de précision doivent également être protégés séparément afin d’éviter toute contamination secondaire pendant le stockage et le transport.
10. Que faut-il faire en cas d'échec d'un essai de pression d'épreuve ou d'un essai d'étanchéité ?
Un bloc de distribution hydraulique peut présenter des fuites externes ou entre ses circuits internes. Les fuites internes entre les orifices sont généralement plus difficiles à localiser.
Parmi les causes courantes, on peut citer le franchissement involontaire d'une jonction, une épaisseur de paroi résiduelle insuffisante et la défaillance d'un bouchon de process. Des filetages endommagés, des faces d'étanchéité défectueuses et des fissures dans le matériau peuvent également être à l'origine de fuites.
Avant de procéder aux essais, vérifiez le schéma hydraulique, l'emplacement des bouchons de contrôle et les orifices d'essai. La méthode d'isolation du circuit et le fluide d'essai doivent également être validés au préalable.
Un essai de pression d'épreuve et un essai d'étanchéité ont des objectifs différents. L'essai de pression d'épreuve permet de vérifier l'intégrité structurelle. L'essai d'étanchéité permet de contrôler l'état d'étanchéité et l'isolation des circuits.
La pression d'essai, la vitesse de mise sous pression et le temps de maintien doivent être conformes au cahier des charges d'essai approuvé. Le taux de fuite admissible doit également être défini au préalable. Un paramètre général ne peut pas se substituer aux exigences propres à chaque projet.
Lorsqu'un résultat anormal est constaté, il convient tout d'abord de distinguer une fuite externe d'une fuite interne entre orifices. Il faut ensuite inspecter les orifices, les bouchons de process, les faces d'étanchéité et les circuits isolés.
Seuls les défauts validés à l'issue d'un examen technique peuvent faire l'objet d'une réparation. Les fissures, les intersections involontaires de circuits et une épaisseur de paroi résiduelle insuffisante entraînent généralement le rejet de la pièce. Les réparations par soudure doivent faire l'objet d'une validation formelle et être réalisées selon des procédures de soudage et de revalidation homologuées.
Comment garantir un usinage CNC stable des blocs de collecteurs hydrauliques ?
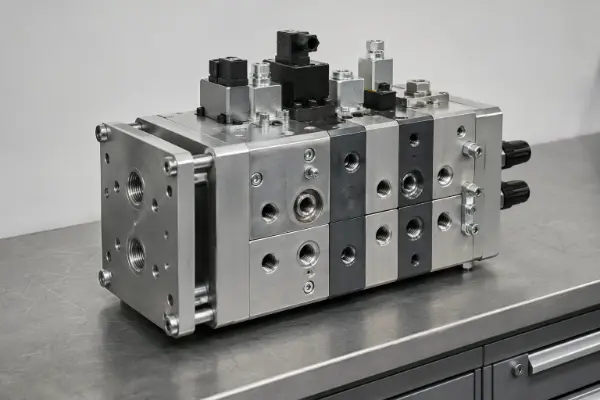
La production stable de blocs de collecteurs hydrauliques nécessite un processus complet de fabrication et de vérification. Le matériau, les passages internes et les interfaces des vannes doivent être validés dès la phase de conception pour la fabrication (DFM), plutôt que de se fier uniquement au contrôle final pour détecter d'éventuels problèmes.
Un système de référence commun doit être défini lors de l'usinage CNC. Le fraisage sur six faces, le perçage profond, l'alésage des cavités de soupapes et l'usinage des filetages des orifices doivent respecter des relations de position cohérentes.
Après l'usinage, il convient de procéder à l'ébavurage interne, au nettoyage et à l'obturation des orifices. Le contrôle final doit porter sur les cotes, la continuité des passages, l'isolation des circuits et la propreté des composants.
Les pièces sous pression doivent être soumises à des essais de résistance à la pression et d'étanchéité conformément à un plan approuvé. Les conditions d'essai doivent correspondre aux conditions réelles d'exploitation et aux exigences de réception du client.
Pour cotation, il est recommandé de fournir des plans en 2D, des modèles en 3D et le schéma hydraulique. Il convient également de préciser les modèles de vannes, la pression de service, la pression maximale, le débit et le fluide utilisé. Le matériau, la quantité, le traitement de surface et les normes d'inspection revêtent une importance tout aussi grande.
Des informations techniques complètes permettent d'identifier très tôt les risques liés à la fabrication. Elles permettent également de réduire les modifications de conception et les retouches d'usinage, tout en améliorant la fiabilité du système hydraulique.