
Usinage CNC et fabrication de tôles résoudre divers problèmes de fabrication. L'usinage CNC est adapté aux structures massives, aux repères de précision, aux formes tridimensionnelles complexes et aux tolérances locales strictes, tandis que la tôlerie convient aux grandes structures à parois minces, aux boîtiers d'équipements, aux panneaux, aux supports et aux assemblages légers.
Les pièces pouvant être dépliées en plans à épaisseur constante doivent être fabriquées par tôlerie. Les pièces nécessitant des perçages de précision, des sections épaisses ou des structures porteuses intégrées doivent être usinées par commande numérique (CNC). Les assemblages comportant ces deux types de caractéristiques doivent faire l'objet d'une approche de fabrication hybride.
Une solution de fabrication adaptée permet non seulement de réduire le coût unitaire, mais aussi de minimiser les erreurs cumulées lors du montage sur gabarit, du soudage, de l'assemblage et du contrôle. Les acheteurs devraient procéder à une analyse de la fabrication dès la phase de conception, plutôt que d'attendre que le plan soit finalisé et de se baser sur les devis pour déterminer le mode de fabrication.
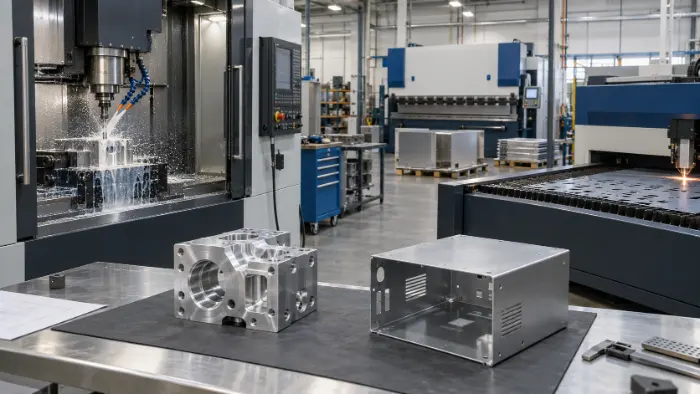
Quels sont les procédés utilisés dans l'usinage CNC et la tôlerie ?
L'usinage CNC ne se résume pas à une seule opération de fabrication, et la transformation de la tôle ne se limite pas au pliage. Comprendre les processus spécifiques propres à chaque méthode de fabrication aide les acheteurs à déterminer si un plan est réalisable, combien d'opérations sont nécessaires et quels sont les facteurs qui influencent le devis.
Procédés courants d'usinage CNC
Fraisage CNC: Les outils de coupe rotatifs enlèvent de la matière dans plusieurs directions afin de réaliser des surfaces planes, des poches, des rainures, des alésages, des paliers et des contours tridimensionnels complexes. L'usinage à trois axes convient aux surfaces et aux poches à orientation fixe, tandis que l'usinage à quatre et cinq axes permet de réduire les changements de configuration répétés pour les pièces complexes. Parmi les applications typiques, on peut citer les boîtiers de précision, les socles de montage, les gabarits et les composants structurels.
Tournage CNC: La pièce tourne autour de la broche tandis que les outils de coupe réalisent des diamètres extérieurs, des alésages intérieurs, des faces d'extrémité, des cones, des rainures et des filetages. Ce procédé convient aux arbres, goupilles, manchons, douilles, raccords et autres composants rotatifs. Les machines de fraisage-tournage équipées d’outils motorisés et de sous-broches peuvent également réaliser des alésages transversaux, des méplats, des alésages excentriques et des usinages sur la face arrière.
Perçage et taraudage : Le perçage permet de réaliser des trous de fixation, des trous de repérage et des passages de fluide, tandis que le taraudage permet de réaliser des filetages intérieurs. Le fait de réaliser le profil principal, le perçage et le taraudage en un seul serrage permet de réduire les erreurs de positionnement dues aux changements de référence.
Alésage et alésage à la broche : L'alésage permet de corriger la position, la rectitude et le diamètre d'un trou, tandis que l'alésage de précision garantit des cotes d'ajustement stables et une qualité de surface optimale. Ces procédés sont principalement utilisés pour les alésages de roulements, les trous de repérage, les alésages de soupapes et les trous d'assemblage de précision.
Meulage de précision: La rectification permet un contrôle plus précis du diamètre extérieur, de la circularité, de la cylindricité, de la planéité et de la rugosité de surface. Les pièces en acier trempé doivent prévoir une marge de rectification avant le traitement thermique, afin que les cotes critiques puissent être rétablies lors de la rectification finale.
Procédés courants de travail de la tôle
Découpe au laser de tôles: Un faisceau laser suit un programme CNC pour découper le profil de la pièce, ainsi que les trous, les fentes et les ouvertures. Ce procédé ne nécessite pas de matrices de découpage spécifiques, ce qui le rend adapté aux prototypes, aux commandes en petites séries et aux pièces en tôle présentant de fréquentes variations de conception. La qualité de la découpe dépend du matériau, de l'épaisseur de la tôle, de la puissance du laser, du gaz d'assistance et des paramètres de découpe.
Poinçonnage à tourelle CNC : Une poinçonneuse à tourelle utilise des outils standard ou sur mesure pour réaliser des trous ronds, carrés ou oblongs, des persiennes, des motifs en relief et des motifs de ventilation. Le poinçonnage à tourelle permet de réduire les délais de production lorsqu'une pièce comporte de nombreux trous répétitifs ou des motifs standard.
Pliage : Une presse plieuse à commande numérique utilise une matrice supérieure et une matrice inférieure pour plier une tôle plate selon un angle défini. Les structures tridimensionnelles des boîtiers d'équipements, des supports, des châssis et des capots sont principalement réalisées par pliage. La résistance du matériau, l'épaisseur de la tôle, le rayon de pliage et l'ouverture de la matrice déterminent la force de pliage nécessaire et le retour élastique.
Laminage et cintrage de tôles : Les rouleaux modifient en continu la courbure de la tôle afin de fabriquer des cylindres, des carters courbés, des protections et des structures tubulaires. L'usine doit compenser le retour élastique en fonction du rayon souhaité et contrôler la courbure finale au moyen de plusieurs passages de laminage.
Soudage : Le soudage TIG, le soudage MIG, le soudage par points et le soudage au laser permettent d’assembler plusieurs pièces en tôle. Une fois le soudage terminé, il faut nettoyer les soudures, corriger les dimensions et contrôler la qualité des assemblages. Les assemblages soumis à des exigences dimensionnelles strictes nécessitent également des gabarits spécifiques pour maîtriser le retrait et le gauchissement liés au soudage.
Installation des pièces de fixation par emboîtement : Les écrous à sertir, les goujons et les écrous flottants constituent des solutions d'assemblage fiables dans les tôles fines. Les caractéristiques techniques de la fixation, le diamètre du trou de montage et l'épaisseur de la tôle doivent être compatibles. Une combinaison inadaptée peut entraîner une rotation, un desserrage ou une déformation de la tôle.
Les machines de découpe de tôles, les poinçonneuses à tourelle et les presses plieuses utilisent également des systèmes CNC. Par conséquent, la différence entre l'usinage CNC et la fabrication de tôles ne réside pas dans l'utilisation ou non de la commande numérique. La distinction tient à la méthode de fabrication : l'usinage CNC consiste principalement à enlever de la matière à partir d'un bloc solide, tandis que la fabrication de tôles consiste à découper, former et assembler des tôles.

Comparaison des compétences clés : usinage CNC et tôlerie
| Facteur de comparaison | Usinage CNC | Fabrication de tôles |
|---|---|---|
| Matière première | Barres, tôles épaisses, billettes, pièces moulées et pièces forgées | Tôle et bobine d'épaisseur constante |
| Structure de la pièce | Pièces pleines, pièces à parois épaisses et structures tridimensionnelles complexes | Boîtiers, panneaux, supports et châssis à parois minces |
| Contrôle dimensionnel | Convient aux alésages de précision, aux surfaces de référence et aux tolérances locales strictes | Nécessite la maîtrise du retour élastique après cintrage, de la déformation due au soudage et de l'accumulation des tolérances |
| Caractéristiques de résistance à la charge | Convient aux charges concentrées, aux assemblages de précision et aux structures monoblocs | Convient pour obtenir une rigidité optimale tout en conservant la légèreté grâce à des rebords et des nervures de renfort |
| Utilisation des matériaux | Les structures à haut taux d'enlèvement génèrent davantage de copeaux | Un imbrication efficace des plans plats permet une meilleure utilisation des matériaux |
| Modifications de la conception | La plupart des paramètres peuvent être modifiés en modifiant le programme et la trajectoire d'usinage | Les plans de dépliage, les programmes de pliage et l'outillage doivent être mis à jour simultanément |
| Produits typiques | Corps de vannes, embases de montage, dispositifs de fixation, arbres, et des boîtiers de précision | Boîtiers, couvercles, protections, supports et panneaux de fixation |
Ce tableau définit les grandes lignes préliminaires du processus. La solution de fabrication définitive doit être déterminée à l'issue d'une étude technique portant sur la nuance du matériau, les dimensions, les tolérances, la quantité, la méthode d'assemblage et les critères de réception.
Comment choisir un procédé de fabrication en fonction de la géométrie de la pièce ?
Process selection should begin with part function and geometry rather than a comparison of unit prices. An incorrect manufacturing route increases material consumption, process count, and assembly errors, ultimately causing rework, scrap, and delivery delays.
When to Choose CNC Machining
The part contains precision holes and critical mating surfaces: Bearing bores, locating holes, sealing surfaces, and sliding fits require stable dimensional and geometric accuracy. CNC machining can produce holes, end faces, and external geometry from a common datum, reducing positional errors between features. Tight bore dimensions can be completed through boring, reaming, honing, or grinding.
The part contains complex three-dimensional geometry: Deep pockets, curved surfaces, steps, angled holes, and local features in multiple orientations cannot be produced through sheet bending. Three-axis, four-axis, or five-axis machining removes material according to the three-dimensional model and controls the positional relationships between complex surfaces.
The part requires thick sections or an integral load-bearing structure: Parts subjected to concentrated loads, impact, clamping forces, or internal pressure require continuous material sections. Integral machining eliminates welds and mechanical connection interfaces, preventing heat-affected zones and loose fasteners from becoming structural weak points.
Local tolerances and surface requirements are strict: CNC machining should establish defined datums when flatness, concentricity, roundness, position, or surface roughness directly affects assembly or motion. Heat-treated steel parts also require grinding to achieve final accuracy.
Complex features require rapid design changes: CNC machining changes holes, slots, pockets, and three-dimensional contours by modifying the program and toolpath without requiring new stamping dies. It is suitable for low-quantity functional prototypes with complex structures.
When to Choose Sheet Metal Fabrication
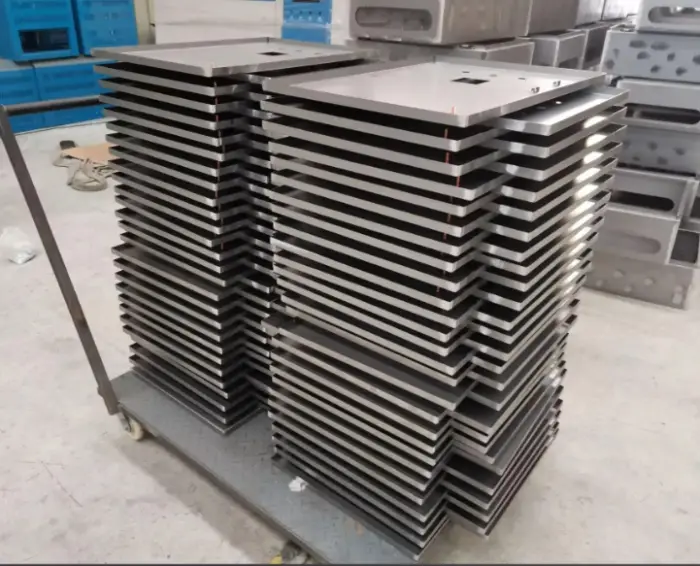
The part is mainly composed of constant-thickness walls: A part that can be unfolded into a flat pattern is suitable for sheet metal laser cutting followed by bending into its three-dimensional form. This route avoids removing large amounts of material from solid stock and is suitable for large thin-walled assemblies.
The product is an enclosure, panel, or bracket: Equipment enclosures, control cabinets, guards, chassis, and mounting brackets mainly provide covering, support, and mounting functions. Flanges, hems, and reinforcing beads provide sufficient stiffness at a lower weight.
The structure contains numerous sheet openings: Ventilation holes, cable openings, mounting holes, and cooling areas can be cut or punched while the sheet remains flat. Holes must be positioned outside bend-deformation zones and maintain adequate edge and bend distances.
The overall weight must be controlled: Sheet metal uses flanges, reinforcing beads, and local reinforcement plates to improve structural stiffness without increasing the thickness of the entire part. This construction is suitable for lightweight electronic equipment, automation systems, and transportation equipment.
The design is finalized for production: Once the design is frozen, the factory can optimize sheet nesting, bending sequences, welding fixtures, and assembly workflows. A fixed manufacturing route distributes programming and tooling costs while improving production consistency.
Large thin-walled enclosures should not be milled from solid blocks, and precision structures with strict datum relationships should not be forced into multi-piece welded sheet metal designs. The process must serve the part’s function rather than a single quotation.
What Are the Differences in Tolerance, Strength, and Surface Appearance?
Contrôle de la tolérance
CNC machining can directly establish precision holes, mating surfaces, and inspection datums, making it suitable for parts with tight local dimensions and geometric tolerances. Tool condition, machine thermal stability, fixture rigidity, and inspection methods collectively determine final accuracy.
Thin-walled CNC-machined parts are affected by clamping force, cutting heat, and residual stress. The factory must control deformation through layered cutting, symmetrical material removal, low-stress fixturing, and intermediate unclamping. Removing a large amount of material from one side in a single operation disrupts the original stress balance, causing changes in flatness, wall thickness, and hole position.
Sheet metal dimensions are affected by thickness, rolling direction, bend radius, die opening, and springback. Each additional bend adds another source of variation to the dimensional chain. Key dimensions in multi-bend structures should originate from a common datum, preventing multiple non-critical dimensions from forming a complex accumulated tolerance chain.
Welding introduces localized thermal expansion and contraction. Assemblies with strict dimensional requirements need dedicated fixtures, symmetrical welding, intermittent welding, and controlled heat input. After welding, the assembly should be straightened before precision holes and mating surfaces are CNC machined.
Strength and Weight
An integrally CNC-machined structure has a continuous material section and is suitable for concentrated loads, impact, clamping forces, and internal pressure. Local sections can retain greater thickness, while radiused transitions reduce stress concentration.
Sheet metal structures provide a high stiffness-to-weight ratio. Flanges, hems, reinforcing beads, and ribs increase bending stiffness without significantly increasing material weight. The load capacity of a sheet metal part is determined by sheet thickness, material strength, bend direction, joining method, and the actual load path.
It is incorrect to assume that CNC-machined parts are always stronger or that sheet metal parts are always lighter. The correct comparison evaluates two designs that meet the same load, deflection, service-life, and safety-factor requirements before comparing weight and cost.
Surface Appearance
CNC-machined parts retain directional tool marks after machining. Bead blasting, brushing, polishing, anodizing, passivation, electroplating, and chemical conversion coating can improve appearance, corrosion resistance, and wear resistance. Drawings should distinguish cosmetic surfaces, mating surfaces, masking areas, and permitted clamping locations.
Sheet metal parts retain cut edges, bend marks, and welded areas. Weld grinding, brushing, bead blasting, powder coating, electrophoretic coating, and painting produce a consistent appearance. Cosmetic acceptance criteria must define visible surfaces, color, gloss, grain direction, and permissible defects so that the buyer and factory apply the same inspection standard.
How Do Cost, Quantity, and Lead Time Compare?
The two processes use different cost structures, so material prices or machine rates alone do not provide a valid comparison. Total cost includes material preparation, machining, tooling, post-processing, inspection, assembly, packaging, and nonconformance risk.
CNC Machining Cost Factors
Material and removal volume: The greater the difference between the finished-part volume and the raw-stock volume, the more material must be removed, increasing machine time, tool consumption, and material costs. Deep-pocket housings should be evaluated for near-net-shape blanks or a hybrid sheet metal and CNC structure to reduce unnecessary material removal.
Machining time and number of setups: Each additional machining direction requires more machine axes, another setup, or a dedicated fixture. Multiple setups increase labor and introduce datum-transfer errors. Four-axis, five-axis, and mill-turn machining reduce setups while improving accuracy and efficiency.
Complex features and tooling limitations: Deep holes, narrow grooves, small internal radii, and high-aspect-ratio pockets require long, slender tools and reduced cutting parameters. Lower tool rigidity increases the number of step-down passes, corner-cleaning operations, and finishing passes.
Tolerances and inspection: Tight tolerances require additional finishing passes, dimensional compensation, and inspection. High-precision requirements should be applied only to dimensions that affect fit, sealing, positioning, and motion. Non-functional dimensions should use practical general tolerances.
Sheet Metal Fabrication Cost Factors
Laser cutting and nesting: Sheet metal laser cutting costs are determined by total cut length, pierce count, material, and sheet thickness. Efficient nesting improves sheet utilization and reduces scrap. Numerous small holes and complex profiles increase piercing and cutting time.
Number of bends and tooling adjustments: Every bend requires positioning, reorientation, and angle compensation. Parts with numerous bend directions or tooling interference require special tooling, additional manual handling, or division into multiple components.
Welding and post-weld straightening: Longer welds increase labor, shielding gas, filler material, and grinding requirements. Weld shrinkage also causes warpage, so precision assemblies require dedicated fixtures, controlled welding sequences, and post-weld straightening.
Hardware and assembly: Self-clinching nuts, studs, hinges, and other components add material and installation operations. Buyers should compare the cost of the completed assembly rather than only the price of the laser-cut blanks.
The Effect of Quantity and Lead Time
During prototyping, neither CNC machining nor laser cutting and bending requires large dedicated production dies. CNC machining supports rapid changes to complex three-dimensional features, while sheet metal fabrication supports rapid revisions to flat patterns and bend geometry.
For production volumes, CNC costs are reduced by optimizing toolpaths, fixtures, and cycle time. Sheet metal costs are reduced through improved nesting, bend sequencing, welding fixtures, and assembly flow. Material availability, production quantity, surface finishing, and inspection requirements must be defined during quotation to establish a stable production plan.
Sheet metal fabrication reduces material weight and cutting time for large thin-walled enclosures. CNC machining reduces rework costs caused by welding, assembly, and accumulated errors for parts with precision interfaces, thick sections, or complex internal geometry.
When Should CNC Machining and Sheet Metal Be Combined?
Hybrid manufacturing provides a better balance of cost and performance when an assembly contains both a large thin-walled structure and local precision interfaces. Forcing the entire assembly into one process causes material waste, structural complexity, or insufficient accuracy.
Sheet metal body with CNC-machined precision mounting components: Equipment enclosures, chassis, and frames are laser cut and bent, while bearing housings, locating blocks, rails, and connection interfaces are CNC machined. The sheet metal controls the overall size and weight, while the CNC components provide precision location and load support.
Machine critical interfaces after welding: Flange faces, sealing surfaces, and precision mounting holes should not receive final machining before welding. The correct sequence is cutting, bending, welding, straightening, and then CNC machining the critical interfaces. This sequence removes the dimensional effects of weld shrinkage.
Use mechanical connections to reduce thermal distortion: Assemblies sensitive to welding distortion can use locating pins, bolts, self-clinching hardware, and CNC-machined locating shoulders. Mechanical connections simplify disassembly and maintenance while avoiding the large-area thermal distortion created by continuous welds.
Establish common assembly datums: CNC-machined components and sheet metal parts must use defined locating holes, shoulders, datum surfaces, or locating pins. Standard clearance bolt holes cannot independently provide precision location.
Hybrid manufacturing is not simply the assembly of two types of parts. Functions must be allocated during design: sheet metal parts provide coverage, support, and lightweight construction, while CNC-machined components provide location, fit, sealing, and local load capacity.
How Should You Select a Manufacturing Supplier?
A supplier that separately provides CNC machining and sheet metal fabrication does not automatically possess the engineering capability to integrate the two processes. Buyers must verify that the factory can manage machining datums, bending tolerances, welding distortion, surface finishing, and assembly inspection as one controlled workflow.
CNC machining capability: Confirm that the factory provides milling, turning, boring, tapping, and precision grinding. Critical parts also require verification of machine travel, axis configuration, spindle performance, fixturing methods, and inspection equipment. Machine quantity alone does not represent actual manufacturing capability; experience with similar parts and process control are equally important.
Sheet metal laser cutting and bending capability: Confirm the materials, sheet thicknesses, sheet sizes, and bending lengths the manufacturer can process. Large enclosures also require verification of press-brake tonnage, back-gauge accuracy, and special tooling. The factory should evaluate tooling interference, minimum flange length, and hole-to-bend distance before production.
Welding and distortion control: The supplier must select TIG, MIG, spot, or laser welding according to the material, thickness, and appearance requirements. Precision assemblies require dedicated welding fixtures, controlled welding sequences, and post-weld dimensional inspection. Manual straightening alone cannot ensure long-term production consistency.
Cross-process datum management: CNC-machined components and sheet metal parts within a hybrid assembly must use common assembly datums. Before production, the manufacturer should define the locating method, dimensional chain, and inspection approach. This prevents different departments from machining to separate datums, which can produce individually acceptable parts that fail during assembly.
Post-processing coordination: Anodizing, plating, passivation, powder coating, and painting change the surface condition and local dimensions. The supplier must account for coating thickness, masking areas, thread protection, and post-finish assembly clearances. Press-fit hardware and welding must also be scheduled according to the finishing sequence.
Quality and traceability: First-article inspection should cover critical dimensions, material, and surface condition. Production requires in-process and final inspection, with material batches, manufacturing records, and inspection results retained. Complete assemblies also require trial assembly, cosmetic inspection, and functional checks.
Before production, the factory should complete a DFM review and first-article validation. The DFM review must explain process selection, machining datums, bending sequence, welding-distortion control, post-processing effects, and inspection methods. Only after these elements are validated can the quotation, quality requirements, and lead time form an executable production plan.
Conclusion
CNC machining and sheet metal fabrication solve different manufacturing problems. CNC machining is suitable for solid structures, precision datums, complex three-dimensional features, and tight local tolerances. Sheet metal fabrication is suitable for large thin-walled structures, equipment enclosures, panels, brackets, and lightweight assemblies.
Les pièces pouvant être dépliées en plans à épaisseur constante doivent être fabriquées par tôlerie. Les pièces nécessitant des perçages de précision, des sections épaisses ou des structures porteuses intégrées doivent être usinées par commande numérique (CNC). Les assemblages comportant ces deux types de caractéristiques doivent faire l'objet d'une approche de fabrication hybride.
Une solution de fabrication adaptée permet non seulement de réduire le coût unitaire, mais aussi de minimiser les erreurs cumulées lors du montage sur gabarit, du soudage, de l'assemblage et du contrôle. Les acheteurs devraient procéder à une analyse de la fabrication dès la phase de conception, plutôt que d'attendre que le plan soit finalisé et de se baser sur les devis pour déterminer le mode de fabrication.
Not Sure Whether to Choose CNC Machining or Sheet Metal?
Send your drawing to Weldo for an engineering review. Our engineers will evaluate the geometry, tolerances, material, quantity, and finishing requirements, then recommend CNC machining, sheet metal fabrication, or a hybrid manufacturing route.