
Lorsqu'on compare le bronze phosphoreux au cuivre au béryllium pour la fabrication de pièces sur mesure, les principales différences résident dans leurs mécanismes de renforcement, leurs plages de performances et leurs coûts de fabrication. Ces deux matériaux sont utilisés pour les contacts électriques, les composants de ressorts et les pièces mécaniques résistantes à l'usure. Le bronze phosphoreux tire principalement ses propriétés de la composition de l'alliage et du travail à froid, tandis que le cuivre au béryllium utilise la composition de l'alliage, le travail à froid et le durcissement par vieillissement pour obtenir différentes combinaisons de résistance mécanique et de conductivité électrique.
Pour les acheteurs de pièces sur mesure, le choix du matériau a des répercussions qui vont au-delà du simple prix de la matière première. Il influe directement sur la difficulté d’usinage, la déformation due au traitement thermique, la finition de surface, les exigences en matière de contrôle qualité et les délais de livraison. Un choix judicieux doit d’abord tenir compte des charges subies par la pièce, de sa température de fonctionnement, de l’espace disponible pour son montage et de sa durée de vie, puis de l’état du matériau et du procédé de fabrication.
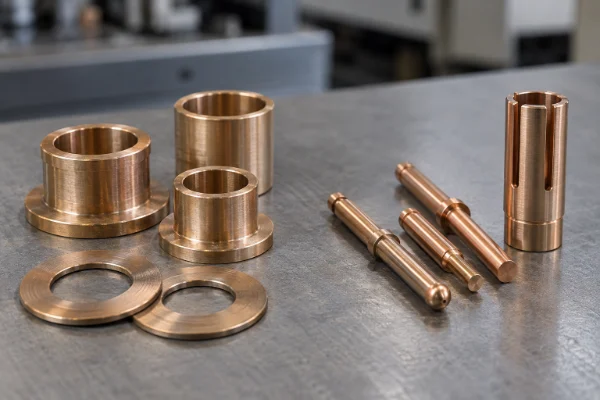
Bronze phosphoreux ou cuivre au béryllium : lequel convient le mieux à vos pièces sur mesure ?
Bronze phosphoreux : répond aux exigences classiques en matière de ressort, de résistance à l'usure et de conductivité
Bronze phosphoreux Il convient aux bagues, aux rondelles d'usure, aux contacts électriques et aux composants à ressort utilisés dans les instruments. Lorsque les dimensions, les charges et la température de fonctionnement de la pièce permettent au bronze phosphoreux de répondre aux exigences de conception, il n'est pas nécessaire de recourir au cuivre au béryllium dans le seul but d'obtenir une résistance à la traction plus élevée.
Contrairement au cuivre au béryllium durcissable par vieillissement, le bronze phosphoreux classique ne permet pas d’obtenir une augmentation significative de la résistance par un traitement thermique de durcissement par précipitation. Sa résistance est étroitement liée à son état de travail à froid. À mesure que la résistance augmente, l’allongement et la formabilité diminuent. Les acheteurs doivent donc faire la distinction entre les états recuit, mi-dur et dur, plutôt que d'appliquer directement les données relatives à la haute résistance des bandes minces aux pièces usinées à partir de barres de grand diamètre.
Cuivre au béryllium : adapté aux espaces restreints et aux exigences élevées en matière de charge élastique
Le cuivre au béryllium convient aux pièces qui doivent conserver une capacité de charge élastique élevée malgré une section transversale réduite, telles que les douilles de contact à fente, les composants de serrage à ressort de précision et les composants de connecteurs soumis à de fortes contraintes.
Le cuivre-béryllium n'est pas un matériau présentant un ensemble uniforme de propriétés. Le cuivre-béryllium à haute résistance et celui à haute conductivité répondent à des objectifs de performance différents. Il ne faut pas combiner la résistance maximale d'une série avec la conductivité maximale d'une autre pour établir un cahier des charges d'achat. Les propriétés finales dépendent également de l'état de livraison et du processus de vieillissement. Guide Materion sur le traitement thermique du cuivre-béryllium
Commencez par identifier le mode de défaillance auquel la pièce doit remédier
Lorsque vous choisissez un matériau, posez-vous en priorité les trois questions suivantes :
- La pièce subit-elle une déformation permanente ? Il convient de se concentrer sur la limite d'élasticité, la contrainte réelle et les concentrations de contraintes dans la structure plutôt que de se contenter de comparer la résistance à la traction.
- La force de contact diminue-t-elle avec le temps ? Il convient d'examiner la température de fonctionnement, la durée de charge soutenue et les performances en matière de relaxation des contraintes. La dureté à température ambiante ne suffit pas à elle seule à apporter une réponse.
- Cette pièce a-t-elle tendance à surchauffer ou à s'user trop rapidement ? Vérifiez séparément le circuit électrique, la résistance de contact, l'état de lubrification et le matériau d'appariement. Le fait d'opter pour un matériau plus résistant ne résout pas automatiquement tous les problèmes.
Principales propriétés mécaniques du bronze phosphoreux et du cuivre au béryllium
Les données suivantes servent de base à une première sélection des matériaux et récapitulent les valeurs publiées à température ambiante pour des échantillons représentatifs de bronze phosphoreux et de cuivre au béryllium à haute résistance, dans différents états de livraison et de durcissement.
| Propriété | Bronze phosphoreux | Cuivre au béryllium à haute résistance mécanique |
|---|---|---|
| Résistance à la traction | Environ 330 à 750 MPa | Environ 410 à 1 550 MPa |
| Limite d'élasticité, Rp0,2 | Environ 90 à 710 MPa | Environ 130 à 1 380 MPa |
| Allongement à la rupture | Environ 2%–60% | Environ 2%–75% |
| Module d'élasticité | Valeur représentative : environ 110 GPa | Valeur représentative : environ 131 GPa |
Ces plages ne constituent pas des limites d'acceptation pour un état spécifique du matériau, et ne couvrent pas non plus l'ensemble des alliages disponibles dans le commerce ni toutes les formes de produits. Le tableau rassemble des valeurs typiques et certaines valeurs minimales spécifiées pour différents états. Il n'est pas possible d'atteindre simultanément la résistance maximale et l'allongement maximal. L'acceptation finale doit tenir compte du matériau spécifique, de l'état de livraison, des dimensions de la section transversale et de la méthode d'essai. Données techniques sur le bronze phosphoreux, Données relatives aux barres de cuivre-béryllium
Privilégier la limite d'élasticité pour les composants de ressort
Les contacts à ressort, les éléments de serrage et les structures à fentes doivent reprendre leur forme initiale une fois la charge retirée. La limite d'élasticité désigne le niveau de contrainte à partir duquel le matériau subit une déformation permanente d'une ampleur donnée ; elle est donc plus pertinente pour ces pièces que la résistance à la traction seule.
Cependant, l'augmentation de la résistance du matériau ne remplace pas l'optimisation structurelle. Les racines de fente acérées, les congés sous-dimensionnés et les changements brusques de section créent des concentrations locales de contraintes. Celles-ci peuvent entraîner une déformation plastique localisée ou des fissures de fatigue, même lorsque la charge globale n'est pas élevée.
Une résistance plus élevée n'implique pas nécessairement une augmentation proportionnelle de la rigidité
La résistance désigne la capacité d'un matériau à résister à la déformation plastique ou à la rupture. La rigidité désigne la capacité d'une pièce à résister à la déformation sous l'effet d'une charge.
La plage de résistance supérieure du cuivre au béryllium est nettement plus élevée que celle du bronze phosphoreux classique, mais la différence de module d'élasticité est bien moindre que celle de résistance. Pour une même géométrie, le passage au cuivre au béryllium ne réduit pas la déformation élastique proportionnellement à l'augmentation de la résistance. Pour maîtriser la déformation, il faut toujours tenir compte de l'épaisseur de paroi, de la longueur, de la forme de la section transversale et des conditions de support.
L'allongement est un indicateur de la ductilité, mais ne reflète pas directement l'amplitude de la déformation d'une pièce
Un allongement plus important permet à un matériau de s'adapter à une déformation plastique, mais il ne peut pas être directement converti en un angle de pliage admissible ou en un rayon de courbure minimal. Le comportement au formage dépend également de l'épaisseur, du sens de travail, de la qualité des bords et de l'état du matériau.
Pour les pièces sur mesure nécessitant un ajustement à la presse, un rivetage ou un formage localisé après l'usinage CNC, les opérations d'assemblage ultérieures doivent être prises en compte dans l'évaluation des matériaux. Le choix d'un matériau de base excessivement dur, en se basant uniquement sur la résistance finale, peut entraîner des problèmes par la suite.
Dans quelle mesure la conductivité électrique, la température de fonctionnement et l'environnement d'utilisation influencent-ils le choix ?
Les composants électriques ne se résument pas à une simple comparaison de conductivité
Un bronze phosphoreux typique contenant de l'étain présente une conductivité électrique d'environ 15% IACS, tandis que le cuivre au béryllium à haute résistance, après vieillissement, affiche une conductivité d'environ 25%–30% IACS. L'IACS fait référence à la norme internationale relative au cuivre recuit (International Annealed Copper Standard). Ces valeurs ne s'appliquent pas à toutes les séries de bronze phosphoreux ou de cuivre au béryllium.
Pour les connecteurs, les broches de contact et les prises à ressort, la résistance totale résulte à la fois du matériau lui-même et de l'interface de contact. Une pression de contact insuffisante, la présence de films d'oxyde, la contamination et l'usure du revêtement peuvent tous accroître la résistance de contact et provoquer un échauffement localisé.
Les composants électriques doivent donc être évalués conjointement en termes de conductivité, de force de contact et de revêtement de surface. L'élévation de température doit être vérifiée au courant spécifié et à la température ambiante, plutôt que de déterminer la capacité de transport de courant uniquement à partir de la conductivité du matériau.
Les pièces soumises à des contraintes à des températures élevées nécessitent une évaluation de la relaxation des contraintes
Les composants à ressort soumis à une charge continue subissent une relaxation des contraintes en fonction de la température et du temps, ce qui entraîne une diminution de la force de contact ou de serrage. Ce phénomène diffère de la rupture par fatigue provoquée par des charges répétées.
Pour les pièces soumises à une compression ou à une flexion pendant de longues périodes, les performances doivent être évaluées en tenant compte de la température réelle, de la contrainte initiale et de la durée. Le cuivre au béryllium à haute résistance doit également être sélectionné dans un état de matière validé. La résistance à température ambiante ne doit pas être considérée comme une mesure directe de la conservation de la force de contact à des températures élevées.
La résistance à l'usure et à la corrosion dépend des conditions de fonctionnement et d'accouplement
La durée de vie de bagues, des rondelles de glissement et des manchons d'usure dépend de la pression de contact, de la vitesse de glissement, de la lubrification, de la dureté de l'arbre d'accouplement et de la rugosité de surface. Une dureté plus élevée n'est pas le seul critère. Une lubrification insuffisante ou un jeu inadapté peuvent tout de même entraîner une surchauffe, de l'usure et un grippage.
Pour ces deux matériaux, la résistance à la corrosion doit être vérifiée en fonction du milieu chimique, de la concentration et de la température réels. En cas de mise en contact avec d’autres métaux, il convient également de tenir compte de la corrosion galvanique dans les environnements humides ou contenant des électrolytes, plutôt que de partir du principe que tout contact entre des métaux dissemblables entraîne une corrosion.

Dans quelle mesure l'état des matières premières et l'usinage CNC influencent-ils la qualité des pièces ?
La forme du produit et l'état du matériau doivent correspondre à la pièce
Les barres sont adaptées à la fabrication de bagues, de goupilles, de pièces filetées et de composants rotatifs. Les tôles conviennent aux éléments de serrage, aux blocs de raccordement et aux profils complexes. Les bandes sont principalement utilisées pour les structures de ressorts minces et les pièces embouties.
Même sous une même désignation de matériau, les propriétés varient en fonction de la forme du produit, de ses dimensions et des conditions de mise en œuvre. Les certificats de matériau et les plans techniques doivent préciser la nuance, la norme applicable, l'état de livraison et les exigences relatives aux propriétés finales. La comparaison des familles de matériaux présentée dans cet article ne signifie pas que la nuance spécifique puisse être omise des documents d'achat.
Certains alliages de cuivre à usinage facile contiennent du plomb ajouté afin d'améliorer leur usinabilité. Pour les projets liés à l'électronique, aux applications médicales ou soumis à des exigences environnementales spécifiques, il convient de vérifier les restrictions relatives à la composition. Le remplacement par un matériau à usinage facile nécessite une autorisation préalable.
Les parois minces et les structures à fentes nécessitent un serrage et un contrôle des bavures
Le bronze phosphoreux et le cuivre au béryllium peuvent tous deux être tournés, fraisés, percés et usinés avec des rainures de précision ; toutefois, l'outillage et les paramètres de coupe doivent être adaptés à la dureté réelle et à l'état du matériau.
Dans le cas des douilles à paroi mince et des composants à ressort fendus, une force de serrage excessive peut entraîner des cotes qui satisfont aux critères de contrôle tant que la pièce est serrée, mais qui sortent des tolérances une fois le serrage relâché. La planification du processus doit permettre de contrôler la force de serrage, l'emplacement des appuis et l'ordre d'usinage, les cotes critiques devant être contrôlées après le desserrage.
Les fentes fines, les trous qui se croisent et les sorties de filetage sont susceptibles de générer des bavures. Ces bavures peuvent gêner l'assemblage, rayer les pièces à assembler ou se détacher et contaminer le système. Ébavurage Les exigences doivent donc être définies parallèlement aux exigences d'usinage.
Le vieillissement du cuivre-béryllium nécessite la mise en place de mesures de contrôle dimensionnel
Pour le cuivre-béryllium durcissable par vieillissement, une méthode courante consiste à réaliser la majeure partie de l’usinage dans un état offrant une meilleure usinabilité, à procéder au vieillissement, puis à effectuer les opérations de finition et de contrôle nécessaires. Il est également possible d’acheter du matériau pré-durci lorsque des dimensions adaptées sont disponibles, mais les charges d’usinage, l’usure des outils et les conditions d’approvisionnement varient.
Le vieillissement entraîne des variations dimensionnelles et libère une partie des contraintes résiduelles induites par l'usinage. Il ne faut pas appliquer une seule et même valeur de compensation de retrait à toutes les géométries. Les diamètres d'alésage critiques, les largeurs de fente, la planéité et les cotes d'ajustement doivent être vérifiés lors de l'évaluation du premier article. Guide de Materion sur la maîtrise de la déformation géométrique
Le recuit ou le détendage ne doivent pas non plus être ajoutés de manière arbitraire pour le bronze phosphoreux. Un chauffage ultérieur affecte la résistance obtenue par le travail à froid. Le brasage, le chauffage lors de l'assemblage et les autres opérations à haute température doivent être pris en compte lors de l'examen du processus de fabrication.
L'usinage du cuivre au béryllium nécessite des mesures de sécurité adaptées
Les principaux risques liés à la transformation du cuivre au béryllium proviennent des poussières, des fumées et des particules inhalables contenant du béryllium, et non pas de la dénomination de la pièce en elle-même. Les risques d'exposition doivent être évalués séparément pour les opérations de découpe, de meulage, de polissage, de soudage et autres.
L'atelier d'usinage doit mettre en place des mesures techniques de contrôle efficaces, des procédures de nettoyage et des mesures de gestion des déchets, conformément à la fiche de données de sécurité et aux exigences applicables. L'utilisation d'un liquide de refroidissement ne remplace pas un contrôle complet de l'exposition. Il ne faut pas recourir au soufflage à l'air comprimé ni au balayage à sec pour éliminer les résidus contenant du béryllium. Fiche de données de sécurité Materion
Post-traitement : ébavurage, finition de surface et nettoyage par ultrasons
Élimination des bavures et des arêtes vives : préserver les dimensions fonctionnelles et la géométrie des arêtes
L'ébavurage vise à éliminer les résidus métalliques, les bavures coupantes et les éléments gênant l'assemblage, tout en conservant les arêtes et les dimensions spécifiées.
Au niveau des fentes de ressort, des structures à parois minces et des arêtes de contact, un meulage excessif peut réduire la section transversale, modifier le point de contact ou nuire aux performances du ressort. Il convient également de vérifier la présence éventuelle de copeaux retenus dans les alésages internes, les trous qui se croisent et les racines des filets, plutôt que de se limiter au traitement des arêtes externes visibles.
Le polissage par tambour, le brossage et l'ébavurage manuel doivent être choisis en fonction de la géométrie. Il ne faut pas appliquer une même méthode de manière indifférenciée à toutes les pièces de précision en alliage de cuivre.
Finition de surface : à choisir en fonction des exigences en matière de contact, de protection et d'usure
Ces deux matériaux peuvent faire l'objet d'un revêtement de surface en fonction de l'application. Parmi les options courantes, on peut citer :
- Étainnage : Utilisé lorsque la soudabilité et les performances de contact électrique sont requises. Les exigences en matière d'assemblages répétés, de micro-mouvements et de pression de contact doivent être évaluées conjointement avec le système de placage.
- Nickelage : Utilisé à des fins de protection, de résistance à l'usure ou comme couche de fond sous d'autres revêtements. L'épaisseur et la ductilité du revêtement doivent permettre de s'adapter à la déformation de la pièce et aux exigences d'assemblage.
- Plaquage à l'or : Utilisé sur les zones de contact électrique critiques nécessitant une résistance de contact stable. L'épaisseur et la conception de la couche de base doivent être déterminées en fonction du nombre de cycles de contact, de l'usure et de l'environnement, plutôt que de se contenter de préciser “ plaqué or ”.”
Le placage modifie les dimensions finales. Dans le cas d’un dépôt parfaitement uniforme, le diamètre extérieur augmente d’environ deux fois l’épaisseur du revêtement, tandis que le diamètre intérieur diminue d’autant. Les résultats réels dépendent également de la géométrie et de la répartition du revêtement. Les cotes d’ajustement de précision doivent donc préciser si la tolérance s’applique avant ou après le placage. Revêtement des connecteurs et conception de la couche de base
Nettoyage par ultrasons : éliminer les impuretés, pas les bavures non adhérentes
Le nettoyage par ultrasons permet d'éliminer l'huile de coupe, le liquide de refroidissement, les résidus de polissage et les particules libres. Il ne remplace pas l'élimination mécanique des bavures adhérentes et ne garantit pas l'élimination de toutes les couches d'oxyde.
Le produit de nettoyage, la température, la durée et les réglages ultrasoniques doivent être adaptés au substrat et au revêtement. Il convient de vérifier cette compatibilité avant le nettoyage afin d'éviter toute décoloration ou tout dommage superficiel. Les pièces doivent être séparées lors du chargement afin de réduire les chocs, et l'air emprisonné doit pouvoir s'échapper des trous et des cavités. Le nettoyage doit être suivi d'un rinçage minutieux, d'un séchage et d'un conditionnement dans un emballage propre.
Les bains de traitement, les matériaux filtrants et les résidus générés lors du nettoyage des pièces contenant du béryllium doivent être pris en compte dans les procédures appropriées en matière de santé au travail et de gestion des déchets.
Comment choisir les matériaux adaptés aux pièces et applications courantes ?
Contacts électriques et composants de connecteurs
Le bronze au phosphore est utilisé pour les contacts, les barrettes de connexion et les structures à ressort qui nécessitent un bon compromis entre performances et coût. Le cuivre au béryllium convient aux prises à fentes, aux contacts de précision et aux composants de connecteurs soumis à des exigences strictes en matière de miniaturisation, de capacité de charge élastique ou de maintien de la force de contact.
Le choix doit tenir compte à la fois de la section conductrice, de la course du ressort, de la pression de contact et du revêtement. Lorsque la résistance de contact est excessive, il convient de vérifier en premier lieu la conception du contact et l'état de sa surface, plutôt que de se contenter de changer de matériau de base.
Instruments et mécanismes à ressorts de précision
Les ressorts utilisés dans les instruments et les mécanismes de serrage de précision exigent une reprise élastique et une uniformité dimensionnelle constantes. Le bronze phosphoreux convient aux structures classiques répondant aux exigences de charge. Le cuivre au béryllium mérite d’être examiné de plus près lorsque l’espace est limité et que les niveaux de contrainte sont élevés.
Les ressorts en bande mince emboutis et les composants de ressort tridimensionnels usinés par CNC à partir de barres présentent des caractéristiques de matériau et des procédés de fabrication différents. Il ne faut pas appliquer directement les mêmes données relatives aux performances, au coût ou à la durée de vie à ces deux types de composants.
Douilles, manchons et rondelles d'usure
Le bronze phosphoreux est un matériau couramment utilisé pour la fabrication de bagues, de rondelles coulissantes et de manchons d'usure. Le choix doit tenir compte de la charge, de la vitesse de glissement, des conditions de lubrification et de la compatibilité avec la pièce d'accouplement. arbre ou guide.
Envisagez l'utilisation d'un alliage de cuivre-béryllium adapté lorsque la pièce nécessite également une résistance mécanique plus élevée, des propriétés spécifiques de résistance au grippage ou une meilleure conductivité thermique. Son prix plus élevé ne signifie pas pour autant qu'il aura une durée de vie plus longue dans toutes les conditions de frottement et d'usure.
Composants de gestion thermique et de moulage
Certains matériaux à base de cuivre-béryllium sont utilisés pour les inserts de moules et les composants qui doivent allier conductivité thermique et performances mécaniques. Le choix du matériau pour ces applications doit tenir compte du cheminement du flux thermique, de la température de fonctionnement, de la résistance mécanique et des exigences relatives à la surface.
Le bronze phosphoreux ne constitue pas un substitut direct à ces pièces en cuivre au béryllium. La répartition de la température, la stabilité dimensionnelle et la capacité de charge doivent être réévaluées avant toute substitution.
Comment entretenir les pièces en bronze au phosphore et en cuivre-béryllium ?
Protéger les surfaces de contact et les revêtements lors du nettoyage
Avant toute opération de maintenance, arrêtez l'équipement et mettez hors tension les sources d'alimentation électrique et les charges mécaniques concernées. Utilisez un produit de nettoyage compatible avec l'alliage de cuivre, le revêtement, ainsi que les plastiques et joints d'étanchéité environnants. Évitez d'utiliser sans discernement du papier abrasif ou des produits de polissage sur les contacts électriques, les surfaces d'accouplement de précision et les zones plaquées.
Broyage Les opérations de polissage et de réparation des pièces en cuivre-béryllium doivent être effectuées par du personnel travaillant dans des conditions de contrôle appropriées. Ces pièces ne doivent pas être poncées à sec sur site comme s'il s'agissait de composants métalliques ordinaires.
Lubrifiez conformément aux spécifications techniques, et non en partant du principe que le système est autolubrifiant
Une douille en alliage de cuivre n'est pas automatiquement adaptée à un fonctionnement sans lubrification simplement parce que son nom contient le mot “ bronze ”. Utilisez le lubrifiant prescrit et vérifiez les canaux de lubrification, les intervalles d'entretien et l'absence de contamination.
Il est interdit d'appliquer directement de l'huile de lubrification mécanique ordinaire sur les contacts électriques. Si une lubrification s'avère nécessaire, utilisez un produit adapté au système de contact et au revêtement.
Concentrer l'inspection sur les modifications qui affectent le fonctionnement
Il convient de vérifier la résistance de contact, l'élévation de température, la force de contact et l'usure du revêtement des contacts électriques. Il convient de vérifier le jeu, l'usure et l'état de lubrification des bagues et des éléments coulissants.
Les pièces présentant des fissures, une déformation permanente ou une perte importante de force de contact doivent être mises à l'écart et examinées. Le fait de les redresser à la main ou de les polir légèrement ne permet pas de rétablir les propriétés du matériau endommagé. Les pièces de rechange doivent être conservées au sec, emballées séparément et porter les indications relatives au matériau et au lot.
Comment maîtriser les coûts, les délais et les risques liés à l'approvisionnement ?
Comparez les coûts des pièces finies, et pas seulement les prix des matières premières
Le coût des pièces sur mesure comprend les matières premières et les déchets, l'usinage, le traitement thermique, la finition de surface, le nettoyage, le contrôle qualité et l'outillage. Le cuivre-béryllium présente généralement un coût de matière plus élevé et nécessite des contrôles de fabrication plus rigoureux que le bronze phosphoreux classique, mais la différence réelle dépend de l'état du matériau, de la géométrie et de la quantité commandée.
Concentrez-vous sur trois mesures visant à maîtriser les coûts :
- Sélectionnez le matériau et l'état pour la fonction : Évitez toute contrainte ou étape de transformation superflue lorsque les exigences de performance sont déjà satisfaites. Lorsque le formage ou le vieillissement s'avèrent nécessaires, déterminez à l'avance l'état approprié de la matière première.
- Concentrez les exigences strictes sur les fonctionnalités essentielles : Définissez les tolérances pour les alésages d'accouplement, les surfaces de contact et les structures à ressort. Fixez des exigences raisonnables pour les cotes non fonctionnelles plutôt que d'usiner chaque élément avec la plus grande précision.
- Valider le premier article avant de stabiliser la production en série : Vérifiez les résultats finaux après l'usinage, le traitement thermique et le placage. Dans le devis, distinguez les frais d'outillage ou de développement, facturés une seule fois, des prix unitaires applicables aux commandes répétées.
Le délai de livraison dépend de l'ensemble du processus de fabrication
Le délai de fabrication ne se limite pas à l'usinage CNC. Il englobe également l'approvisionnement en matériaux, le vieillissement, les calendriers de placage, le nettoyage, le contrôle qualité et l'emballage.
Pour les composants de précision à ressort fabriqués pour la première fois, le calendrier doit prévoir une validation du premier article. Pour les commandes récurrentes, les caractéristiques des matériaux et le schéma de fabrication doivent être fixés, avec des exigences claires en matière d'approbation pour toute modification des matériaux ou des opérations sous-traitées, afin de réduire les retouches et les variations de délais de livraison.
Le remplacement d'un matériau nécessite une nouvelle validation des fonctions critiques
Le bronze phosphoreux et le cuivre au béryllium ne peuvent pas être interchangeables simplement parce que les pièces ont la même forme ou une dureté similaire. L'évaluation de la substituabilité doit porter sur les contraintes, la force de contact, l'élévation de température, la durée de vie en cycles et les exigences d'assemblage.
Si le matériau de remplacement ne présente pas une capacité de charge élastique suffisante, il convient de revoir la conception de la structure ou le choix des matériaux. L’ajout d’un revêtement ne peut pas compenser une résistance insuffisante du substrat.
L'acceptation doit s'articuler autour de trois niveaux
- Homogénéité du matériau : Vérifier les certificats de conformité des matériaux, l'état de livraison et l'identification des lots par rapport aux exigences d'achat.
- Qualité finale des pièces : Vérifier les cotes critiques, les tolérances géométriques, les surfaces et l'état des bavures une fois le traitement thermique et la finition de surface terminés.
- Fonction réelle : Vérifier la force de contact, la résistance et l'élévation de température, ou évaluer le montage, l'usure et la durée de vie en fonction de l'application.
Conserver les dossiers d'homologation une fois que le premier article a passé l'inspection. Toute modification apportée au matériau, au processus de vieillissement, au revêtement ou au parcours d'usinage critique doit donner lieu à une réévaluation de son impact sur le fonctionnement.
L'assistance proposée par Weldo pour les pièces sur mesure en alliage de cuivre
Weldo propose Services d'usinage CNC pour les prototypes, les petites séries et la production en série, avec des opérations de tournage, de fraisage et de finition axées sur la fabrication de bagues, de manchons, de broches de contact, de pièces filetées et de composants d'assemblage de précision.
Lors de l'évaluation du projet, nous examinons le procédé de fabrication en tenant compte de l'état du matériau, de l'épaisseur réduite des parois, des fentes fines, des tolérances critiques et des exigences d'assemblage. Le devis précise également l'étendue des opérations d'ébavurage, de finition de surface, de nettoyage et de contrôle.
Les commandes portant sur du cuivre au béryllium doivent faire l'objet d'un contrôle de réception tenant compte du matériau spécifique, des opérations d'usinage et des mesures de sécurité. Les pièces nécessitant un vieillissement ou un placage de précision doivent également présenter des cotes finales et des exigences de performance clairement définies après traitement.
Vous pouvez envoyez-nous vos plans et le cahier des charges de votre projet, notamment le matériau, la quantité, les fonctions critiques et la date de livraison prévue, afin de permettre une évaluation de la fabrication et l'établissement d'un devis.
Conclusion : quand faut-il choisir le bronze au phosphore ou le cuivre au béryllium ?
Pour les composants classiques résistants à l'usure, conducteurs et à ressort, privilégiez d'abord le bronze au phosphore. Pour les pièces de précision soumises à un espace restreint et à des exigences élevées en matière de charge ou de force de contact, privilégiez le cuivre au béryllium.
| Exigences relatives aux pièces et demande | Conseils pour le choix des matériaux |
|---|---|
| Douilles, rondelles coulissantes et manchons d'usure soumis à des charges et à des conditions de lubrification définies, lorsque la maîtrise des coûts est un facteur déterminant | Commencez par vous intéresser au bronze phosphoreux. Vérifiez la résistance à l'usure, le jeu de montage et les exigences en matière de lubrification. |
| Contacts électriques classiques et composants à ressort pour instruments dont les dimensions actuelles répondent aux exigences en matière de conductivité et de reprise élastique | Commencez par vous intéresser au bronze phosphoreux. Il n'est pas nécessaire d'augmenter les coûts des matériaux et de l'usinage dans le seul but d'obtenir une résistance supérieure. |
| Petits contacts à ressort, douilles à fente et composants de serrage à ressort de précision devant supporter des charges élastiques plus importantes dans un espace restreint | Intérêt particulier pour le cuivre au béryllium à haute résistance. Vérifier la limite d'élasticité et la durée de vie pour l'état de vieillissement spécifié. |
| Contacts de connecteurs soumis à une compression continue ou fonctionnant à des températures élevées, qui nécessitent une force de contact stable | Examinez attentivement le cuivre au béryllium. Vérifier les caractéristiques de relaxation des contraintes à la température réelle et pour la durée de charge donnée. |
| Contacts à courant élevé ou inserts de dissipation thermique nécessitant à la fois une bonne conductivité électrique, une bonne conductivité thermique et une résistance mécanique élevée | Évaluer la gamme de cuivres au béryllium à haute conductivité. Il ne faut pas appliquer directement les données techniques relatives au cuivre-béryllium à haute résistance. |
Gardez un principe à l'esprit lorsque vous effectuez un achat : Si le bronze au phosphore répond aux exigences de performance, privilégiez l'optimisation des coûts. Optez pour un alliage de cuivre au béryllium adapté lorsque la résistance mécanique, le maintien de la force de contact ou la conductivité thermique et électrique deviennent des facteurs limitants. Validez le choix final en vous basant sur les conditions spécifiques du matériau et les résultats des essais effectués sur la pièce finie, plutôt que de vous fonder uniquement sur les noms des matériaux.