La differenza fondamentale tra Acciaio 1018 vs Acciaio A36 non si limita alla resistenza. Questi materiali sono definiti in modo diverso e soddisfano esigenze diverse nella produzione di componenti.
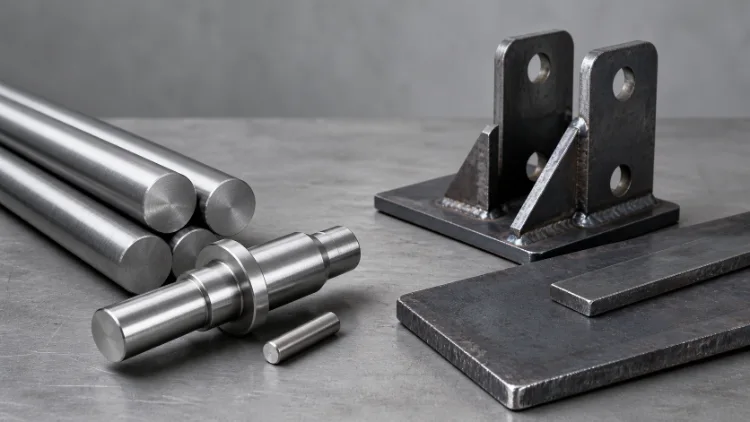
Il 1018 è un tipo di acciaio a basso tenore di carbonio caratterizzato dalla sua composizione chimica. È indicato per alberi, perni, boccole, rulli ed elementi di fissaggio su misura. L’A36 è una specifica per l’acciaio strutturale. È indicato per piastre di base, staffe, telai e grandi assemblaggi saldati.
I tecnici addetti agli acquisti dovrebbero valutare lo stato del materiale, la forma in cui è disponibile a magazzino, la precisione di lavorazione, i requisiti di saldatura, l'ambiente di utilizzo e il costo totale di produzione.
Cosa sono gli acciai 1018 e A36?
Acciaio 1018
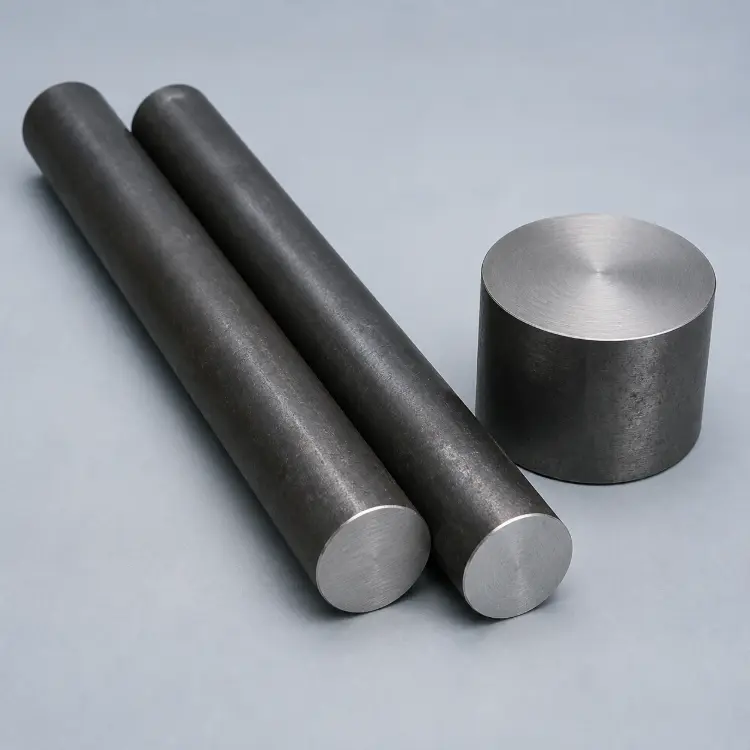
Il 1018 presenta tenori controllati di carbonio e manganese. Offre una buona lavorabilità, saldabilità, formabilità a freddo e capacità di cementazione.
Tra le forme di azioni ordinarie figurano:
- Barra tonda laminata a caldo
- Barra tonda trafilata a freddo
- Barra esagonale
- Barra quadrata
- Barra rettificata con precisione
Il 1018 trafilato a freddo offre una migliore rettilineità, qualità superficiale e uniformità dimensionale. È adatto alla tornitura CNC, alla rettifica del diametro esterno e alla produzione in serie. Nucor afferma che i processi di finitura a freddo migliorano le dimensioni delle barre, la rettilineità, le condizioni superficiali e la resistenza.
Acciaio A36
A36 è una specifica ASTM relativa all’acciaio strutturale. Riguarda lamiere, barre e profilati strutturali utilizzati in strutture saldate, imbullonate e rivettate.
La norma A36 disciplina principalmente il limite di snervamento minimo, la resistenza alla trazione e l'allungamento. I requisiti relativi alla composizione chimica variano a seconda della forma del prodotto e dello spessore del materiale. La norma ASTM A36/A36M prevede l'analisi termica e la prova di trazione ai fini dell'accettazione del materiale.
L'A36 viene comunemente utilizzato per:
- Piastre di base per attrezzature
- Piastre di montaggio
- Staffe per macchine
- Telai saldati
- Piastre di rinforzo
- Componenti per piattaforme industriali
Principali differenze nella composizione chimica
| Elemento | SAE/AISI 1018 | ASTM A36 | Effetti sui componenti |
|---|---|---|---|
| Carbonio | 0.15–0.20% | ≤0,25–0,291 TP3T | Influisce sulla resistenza, sulla saldabilità e sulle prestazioni di cementazione |
| Manganese | 0.60–0.90% | Determinato dalla forma del prodotto | Aumenta la resistenza e migliora le prestazioni di lavorazione |
| Fosforo | ≤0,040% | ≤0,030–0,040% | Influisce sulla resistenza e sulla qualità della saldatura |
| Zolfo | ≤0,050% | ≤0,030–0,050% | Influisce sulla lavorabilità e sulla tenacità trasversale |
| Silicio | Non considerato come elemento di lega primario | ≤0,401 TP3T per determinati prodotti | Utilizzato per la disossidazione e influisce sulle prestazioni di saldatura |
| Rame | Nessun requisito fondamentale | ≥0,201 TP3T quando è prescritto l'acciaio al rame | Migliora la resistenza alla corrosione atmosferica |
Il 1018 presenta intervalli di composizione chimica definiti con maggiore precisione. Ciò garantisce risultati costanti nella lavorazione meccanica e nella cementazione. La sua composizione è controllata in base a specifiche sui materiali quali la norma SAE J403.
L'A36 non è un tipo di acciaio a composizione fissa. La composizione chimica effettiva della colata deve essere verificata consultando il rapporto di prova del materiale, in base alla forma e allo spessore del prodotto.
Principali differenze nelle proprietà meccaniche
I valori 1018 riportati nella tabella sono valori tipici per le barre trafilate a freddo. I valori A36 corrispondono ai requisiti specificati nella norma. Questi valori hanno significati diversi e non devono essere considerati come proprietà garantite equivalenti.
| Proprietà | 1018 Trafilato a freddo - Caratteristiche tipiche | Requisiti della norma ASTM A36 |
|---|---|---|
| Resistenza alla trazione | 552–621 MPa | 400–550 MPa |
| Resistenza allo snervamento | 483–552 MPa | ≥250 MPa |
| Allungamento in 2 pollici. | 15-20% | ≥20–23% |
| Durezza Brinell | 160–190 HB | Nessun requisito relativo all'uniforme |
| Condizioni della superficie | Superficie liscia, rifinita a freddo | Determinato dalla forma del prodotto |
| Controllo dimensionale | Adatto alla lavorazione di precisione di barre | Non indica le tolleranze dei pezzi finiti |
I valori tipici dell'acciaio 1018 trafilato a freddo si basano sui dati pubblicati da Eaton Steel.
L'acciaio 1018 trafilato a freddo presenta una resistenza allo snervamento e una durezza superiori. È indicato per componenti di precisione per alberi. L'acciaio A36 soddisfa specifici requisiti di resistenza strutturale ed è indicato per parti portanti saldate.
Per l'acciaio 1018 laminato a caldo non devono essere utilizzati i valori delle proprietà dell'acciaio trafilato a freddo. Anche i componenti esposti a basse temperature, a sollecitazioni da urto o a sollecitazioni da fatica richiedono requisiti di prova adeguati.
Confronto delle prestazioni di saldatura
Sia il 1018 che l'A36 supportano i processi di saldatura convenzionali, ma le loro applicazioni principali differiscono.
Il 1018 viene utilizzato principalmente per assemblaggi lavorati con elementi saldati localmente. La saldatura modifica la microstruttura e lo stato delle tensioni residue delle aree trafilate a freddo. Le dimensioni di precisione devono essere rifinite dopo la saldatura.
Durante la saldatura dei pezzi in acciaio 1018 è necessario tenere sotto controllo i seguenti fattori:
- Apporto termico di saldatura
- Fissaggio e distorsione
- Raddrizzatura post-saldatura
- Tolleranza finale di tornitura o rettifica
L'A36 è indicato per strutture realizzate prevalentemente mediante saldatura. I telai di grandi dimensioni e le piastre di base richiedono sequenze di saldatura controllate, punti di riferimento ben definiti e un controllo delle deformazioni da ritiro.
Durante la saldatura di pezzi in A36 è necessario tenere sotto controllo i seguenti fattori:
- Sequenza di saldatura simmetrica
- Requisiti per il preriscaldamento delle lamiere spesse
- Temperatura Interpass
- Alleviamento delle tensioni post-saldatura
- Lavorazione finale delle superfici di montaggio
I requisiti di preriscaldamento devono essere determinati in base allo spessore del materiale, all’equivalente di carbonio, al vincolo del giunto e alle specifiche di procedura di saldatura (WPS).
Opzioni di trattamento termico e finitura superficiale
1018 Trattamento termico
Il 1018 ha un basso tenore di carbonio e non viene utilizzato per la tempra a cuore. È adatto alla cementazione.
- Carbocementazione: Aumenta la durezza superficiale e la resistenza all'usura.
- Carbonitrurazione: Adatto per piccoli alberi, perni e elementi di fissaggio.
- Ricottura: Riduce la durezza e migliora la formabilità e la lavorabilità.
- Normalizzazione: Affina la microstruttura e migliora l'uniformità delle proprietà.
- Antistress: Riduce le tensioni residue derivanti dalla lavorazione a freddo, dalla saldatura e dalla lavorazione meccanica.
La cementazione modifica le dimensioni dei pezzi. È necessario prevedere un margine di rettifica sulle superfici di precisione.
A36 Trattamento termico
L'A36 non viene utilizzato per i componenti convenzionali sottoposti a tempra antiusura. Il suo trattamento termico migliora principalmente la stabilità dimensionale.
- Antistress: Riduce le tensioni residue derivanti dalla saldatura e dalla lavorazione grossolana.
- Normalizzazione: Migliora l'uniformità microstrutturale.
- Ricottura: Riduce la durezza e migliora la lavorabilità successiva.
Confronto tra finiture superficiali
| Finitura superficiale | 1018 Domande | A36 Applicazioni |
|---|---|---|
| Ossido nero | Alberi, perni, manicotti ed elementi di fissaggio | Piccoli accessori per uso interno |
| Zincatura | Bulloni e elementi di collegamento | Staffe e piastre di collegamento |
| Nichel elettrolitico | Parti e componenti di precisione che richiedono una placcatura uniforme | Superfici di precisione locali |
| Rivestimento al fosfato | Parti scorrevoli e strati di fondo della verniciatura | Applicazione degli strati di fondo sulle strutture saldate |
| Rivestimento in polvere | Alloggiamenti e componenti di supporto | Telai, piastre di base e protezioni |
| Zincatura a caldo | Non adatto a piccoli componenti di precisione | Grandi strutture all’aperto |
L'ossidazione nera richiede l'applicazione di un ulteriore olio antiruggine. La zincatura a caldo richiede una valutazione dello spessore del rivestimento e della deformazione termica.
Considerazioni sulla lavorazione
Lavorazione meccanica 1018
L'acciaio 1018 trafilato a freddo è adatto per Tornitura CNC e la produzione in serie. Riduce il margine di sgrossatura, ma la sua tenacità produce trucioli continui.
Durante la lavorazione è necessario tenere sotto controllo i seguenti fattori:
- Affilatura degli utensili
- Rottura del truciolo
- Temperatura di taglio
- Forza di serraggio del mandrino
- Deformazione dell'albero lungo
- Rilascio delle tensioni residue
Componenti per alberi ad alta precisione può essere seguito da un processo di tornitura grossolana, distensione, tornitura di semifinitura, cementazione e rettifica finale.
Lavorazione meccanica dell'A36
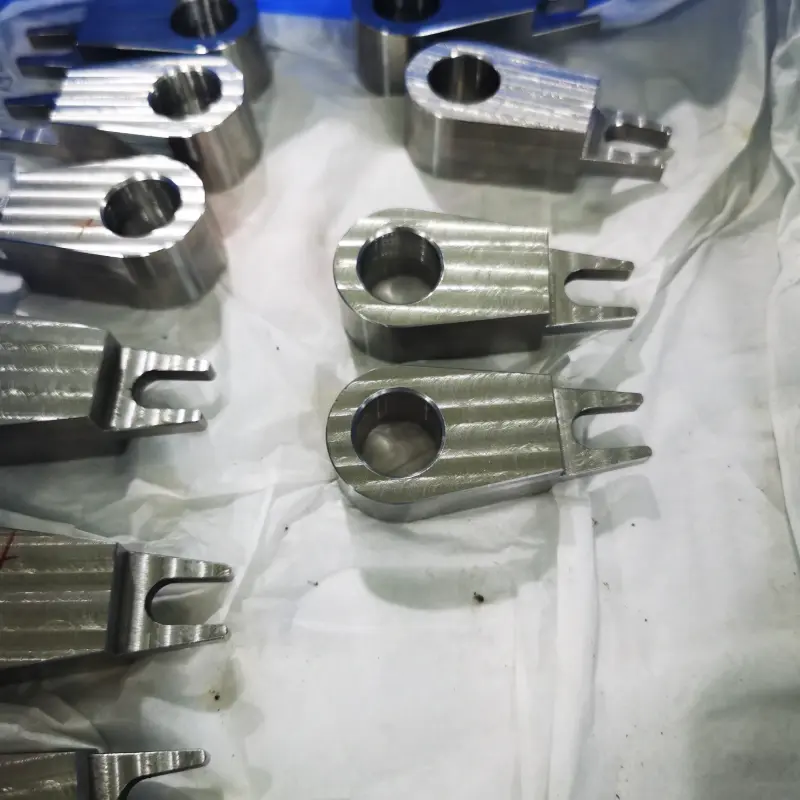
La scaglia di laminazione presente sull’acciaio A36 laminato a caldo accelera l’usura degli utensili. Prima della lavorazione è necessario pulire la superficie e stabilire punti di riferimento affidabili.
Le lastre di grandi dimensioni non devono essere sottoposte a lavorazioni intense su un solo lato. Il materiale deve essere asportato alternativamente da entrambi i lati per ridurre la deformazione.
I bordi tagliati a fiamma e al plasma presentano uno strato termicamente alterato. I profili di precisione richiedono un margine di lavorazione aggiuntivo.
Applicazioni e ambienti di servizio
| Parte o applicazione | Materiale consigliato | Motivo della selezione |
|---|---|---|
| Alberi di precisione | 1018 | Adatto alla tornitura, alla rettifica e al controllo dimensionale |
| Perni e tasselli | 1018 | Garantisce tolleranze di accoppiamento precise |
| Boccole e distanziali | 1018 | Adatto alla tornitura in serie e alla placcatura |
| Elementi di fissaggio personalizzati | 1018 | Supporta la lavorazione filettata e la cementazione |
| Rulli e componenti di guida | 1018 | Adatto alla rettifica del diametro esterno e al trattamento antiusura |
| Piastre di base per macchine | A36 | Fornitura costante di lamiere e buona saldabilità |
| Telai saldati | A36 | Adatto a grandi strutture portanti |
| Staffe di montaggio | A36 | Facile da tagliare, piegare e saldare |
| Piastre di supporto | A36 | Adatto al rinforzo strutturale |
| Piattaforme per attrezzature | A36 | Adatto per grandi assemblaggi industriali |
Il 1018 è indicato per componenti funzionali di precisione. L'A36 è indicato per componenti funzionali strutturali.
Gli ambienti umidi e all’aperto richiedono una protezione contro la corrosione. Le strutture a bassa temperatura richiedono inoltre temperature specifiche per le prove di impatto e un’energia assorbita minima.
Differenze nella manutenzione
La manutenzione dei 1018 componenti si concentra sull'usura, sulla lubrificazione e sull'integrità dei rivestimenti.
È necessario controllare regolarmente i seguenti elementi:
- Diametri dei raccordi
- Superfici di scorrimento
- Strati induriti
- Integrità del rivestimento
- Condizioni di lubrificazione
La manutenzione delle strutture A36 si concentra sulle saldature, sui rivestimenti e sulla deformazione complessiva.
È necessario controllare regolarmente i seguenti elementi:
- Crepe da saldatura
- Bulloni allentati
- Difetti del rivestimento
- Corrosione locale
- Deformazione della superficie di montaggio
I rivestimenti protettivi danneggiati devono essere riparati tempestivamente. Prima di eseguire una procedura di riparazione approvata, è necessario individuare la causa delle crepe nelle saldature.
Voti comparabili
Né il 1018 né l’A36 hanno un equivalente europeo diretto che si applichi a ogni condizione del prodotto.
| Materiale statunitense | Grado europeo comunemente utilizzato a fini comparativi | Discorso di apertura |
|---|---|---|
| ASTM A36 | EN S235JR | Uso strutturale simile, ma non direttamente equivalente |
| SAE/AISI 1018 | Acciai a basso tenore di carbonio EN C15E, C16E e simili | È necessario confrontare la composizione, lo stato e le proprietà |
Prima di procedere alla sostituzione del materiale, è necessario verificare i seguenti elementi:
- Composizione chimica
- Proprietà meccaniche
- Modulo del prodotto
- Condizioni di consegna
- Tolleranze dimensionali
- Requisiti relativi all'impatto
- Certificati di materiale
Gradi simili non possono essere sostituiti direttamente. Le modifiche sostanziali richiedono l'approvazione scritta del progettista.
Come dovrebbe scegliere un ingegnere addetto agli acquisti?
I responsabili degli acquisti dovrebbero innanzitutto stabilire se il pezzo sia un componente funzionale di precisione o un componente strutturale.
Scegliere 1018 alle seguenti condizioni:
- Il materiale è costituito da barre tonde o esagonali
- La tornitura o la rettifica CNC è il processo principale
- Il disegno riporta i diametri dei raccordi e la concentricità
- Il pezzo richiede una cementazione superficiale
- Il prodotto è un albero, un perno, un manicotto o un elemento di fissaggio
Scegliere A36 alle seguenti condizioni:
- Il materiale è costituito da lamiere, profilati piatti o profilati strutturali
- Il taglio, la piegatura e la saldatura sono i processi principali
- Il prodotto è destinato principalmente a sostenere carichi strutturali
- Le superfici lavorate con precisione occupano solo aree localizzate
- Il prodotto è una piastra di base, una staffa o un telaio
La decisione di acquisto non dovrebbe basarsi esclusivamente sul confronto dei prezzi dei materiali, ma dovrebbe tenere conto anche dei costi di lavorazione, saldatura, distensione, trattamento termico, finitura superficiale, ispezione e consegna.
La richiesta di offerta dovrebbe specificare:
- Tipo di materiale e norma
- Laminato a caldo, trafilato a freddo o rettificato con precisione
- Modulo di registrazione
- Tolleranze critiche
- Saldatura e trattamento termico
- Finitura superficiale
- MTR e numero di calore
- Documenti di ispezione
- Quantità e tempi di consegna
Come scegliere un partner affidabile per la lavorazione meccanica
Un partner affidabile nel settore della lavorazione meccanica esamina il disegno prima di stabilire le condizioni del materiale e il processo di produzione.
Per i componenti 1018, il fornitore deve confermare le condizioni delle barre, il margine per il trattamento termico e la sequenza di rettifica. Per i componenti A36, il fornitore deve valutare la planarità delle lamiere, la distorsione da saldatura e i requisiti relativi all’alleviamento delle tensioni.
I responsabili degli acquisti devono verificare che il fornitore sia in grado di fornire:
- Panoramica sui materiali e sugli standard
- MTR e tracciabilità del numero termico
- Lavorazione CNC e coordinamento delle operazioni di saldatura
- Controllo delle deformazioni dovute al trattamento termico
- Coordinamento delle finiture superficiali
- Controllo del primo articolo e controllo dimensionale
- Informazioni chiare sui processi e sui tempi di consegna
Per verificare se il modello 1018 o A36 è adatto a un componente specifico, inviare il disegno, la quantità e i requisiti di utilizzo a Lavorazione Weldo per ricevere consigli sulla lavorazione e un preventivo.
Decisione definitiva
Il modello 1018 è indicato per alberi di precisione, perni, manicotti, rulli ed elementi di fissaggio su misura.
L'A36 è indicato per piastre di base, staffe, telai e grandi assemblaggi saldati.
Quando un componente presenta sia una struttura saldata che superfici di accoppiamento di precisione, scegliere il materiale in base alla sua funzione portante principale. Dopo la saldatura, eseguire il trattamento di distensione e la lavorazione di finitura.
Il tipo di materiale, le condizioni di fornitura e il processo di produzione devono essere definiti congiuntamente. Essi influiscono direttamente sulle prestazioni del componente, sui costi di lavorazione e sulla stabilità delle consegne.