L'A36 è un acciaio strutturale al carbonio economico, saldabile e facilmente reperibile.
Viene comunemente utilizzato per basi di macchine, piastre di montaggio, staffe, telai e assemblaggi saldati in generale. Inoltre, supporta i flussi di lavoro di produzione che combinano taglio, saldatura e lavorazione CNC localizzata.
Per i professionisti dell’approvvigionamento di componenti su misura, capire “cos’è l’acciaio A36” è solo il primo passo. La forma del materiale, lo spessore, le tolleranze dimensionali, le condizioni della superficie, il margine di lavorazione e la documentazione di controllo incidono tutti sulla qualità e sul costo dei componenti.
L'A36 è indicato per elementi strutturali sottoposti a carichi medi e per cui il costo è un fattore determinante. I componenti che richiedono un'elevata resistenza all'usura, un'elevata durezza, resistenza agli urti a basse temperature o la certificazione per l'impiego in condizioni di pressione necessitano di materiali specifici per lo scopo.
Che cos’è l’acciaio A36?
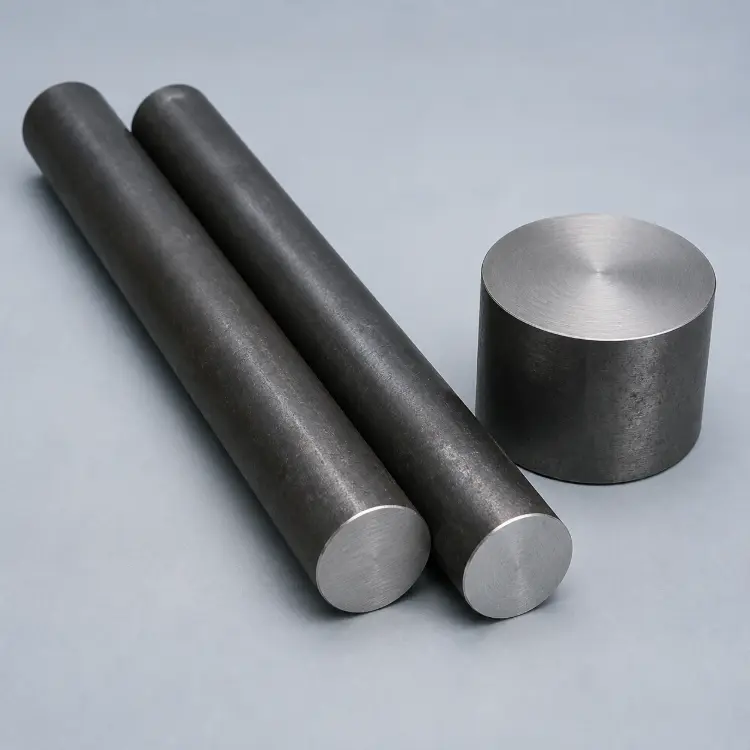
L'A36 è un acciaio strutturale al carbonio fornito in conformità alla norma ASTM A36/A36M. La norma riguarda lamiere, barre e profilati in acciaio di qualità strutturale.
L'A36 è adatto a:
- Strutture saldate;
- Bolted structures(such as flange bolt);
- Strutture rivettate;
- Componenti meccanici generici;
- Edifici e strutture di supporto industriali.
L'A36 è un acciaio a basso tenore di carbonio, ma non è un termine generico che indica tutti gli acciai a basso tenore di carbonio. Si tratta di una specifica classe di materiale secondo la norma ASTM con requisiti definiti in termini di proprietà meccaniche.
La lettera “A” indica che la norma rientra nella categoria delle norme ASTM relative ai materiali ferrosi. Il numero “36” corrisponde a una resistenza allo snervamento minima di 36 ksi, pari a circa 250 MPa.
La norma A36 è accettata principalmente in base alle sue proprietà meccaniche. I limiti di composizione chimica variano a seconda della forma del prodotto e dello spessore del materiale. I documenti di appalto devono indicare la norma applicabile, lo spessore del materiale e il rapporto di prova di fabbrica richiesto. Ambito di applicazione della norma ASTM A36/A36M
Come viene prodotto e fornito l'acciaio A36?
L'acciaio A36 viene prodotto attraverso i processi di fusione, regolazione chimica, colata continua e laminazione a caldo. I prodotti finiti vengono forniti sotto forma di lamiere, barre e profilati strutturali.
Tra le forme di fornitura più comuni figurano:
- Lamiera laminata a caldo;
- Piastra livellata a temperatura;
- Barre piatte, barre tonde e barre quadrate;
- Angoli e profilati;
- Fustelle tagliate a sega;
- Fustelle tagliate a fiamma o al plasma;
- Fustellati in base al profilo del pezzo.
L'acciaio A36 laminato a caldo presenta una patina di laminazione sulla superficie. Questa caratteristica lo rende adatto alla realizzazione di strutture generiche, ma non può essere utilizzato direttamente come superficie di montaggio di precisione, superficie di tenuta o substrato per rivestimenti.
La norma A36 non è la specifica predefinita per tutti i prodotti in acciaio al carbonio. I tubi strutturali sono generalmente conformi alla norma ASTM A500. I tubi in acciaio sono conformi alla norma ASTM A53. I moderni profilati strutturali a flangia larga sono ampiamente forniti in conformità alla norma ASTM A992.
È necessario selezionare lo standard corretto in base alla forma richiesta della materia prima.
Quali sono le dimensioni standard disponibili per la materia prima A36?
La norma ASTM A36/A36M definisce le caratteristiche prestazionali del materiale, ma non stabilisce una serie universale di dimensioni standard.
“Per ”dimensioni standard” si intendono, sul mercato, le dimensioni comunemente disponibili a magazzino presso le acciaierie e i centri di lavorazione dei metalli. La gamma di prodotti disponibili varia a seconda delle regioni.
Dimensioni standard delle materie prime A36
| Modulo | Dimensioni trasversali (mm) | Larghezza × Lunghezza / Lunghezza del pezzo grezzo |
|---|---|---|
| Piastra per azioni ordinarie | 4.8–50.8 | 1219×2438–1524×3048 mm |
| Piastra laminata | 4.78–152 | 1500–3350 × 3050–25910 mm |
| Piastra livellata a temperatura | 2.54–15.9 | 1200–2400 × 1800–18300 mm |
| Barra piatta | 3,18–76,2 × ≤304,8 | 6,1 m |
| Barra tonda | Ø3,18–304,8 | 6,1 m |
| Barra quadrata | 6.35×6.35–101.6×101.6 | 6,1 m |
| Angoli/profilati | Per designazione della sezione | 6–18,3 m |
Ad esempio, SSAB indica per le lamiere laminate A36 uno spessore compreso tra 4,78 e 152 mm. Le larghezze disponibili vanno da 1500 a 3350 mm, mentre le lunghezze vanno da 3050 a 25910 mm. Dimensioni delle lamiere SSAB A36
Questi dati rappresentano la capacità di fornitura delle acciaierie o dei centri di servizio. Non si tratta di dimensioni standard stabilite dall’ASTM.
In che modo le dimensioni delle materie prime influiscono sulla lavorazione?
Lo spessore del semilavorato deve tenere conto di:
- Scaglie di laminazione;
- Smussatura per taglio termico;
- Materiale interessato dal calore;
- Tolleranza di serraggio;
- Tolleranza di sgrossatura;
- Tolleranza di finitura.
Ordinare un semilavorato dello spessore del pezzo finito non lascia un margine di lavorazione sufficiente.
Anche i componenti realizzati con lamiere di grandi dimensioni richiedono un controllo preliminare della planarità. Le lamiere standard laminate a caldo non possono essere utilizzate direttamente come superficie di montaggio di precisione.
I pezzi di forma irregolare devono essere disposti in nest prima di ordinare il materiale. Un nesting efficiente riduce gli scarti.
Le lastre extra-spesse, extra-larghe e di lunghezza non standard richiedono la produzione in laminatoio. Questi materiali comportano tempi di approvvigionamento più lunghi e costi di trasporto più elevati.
Le tolleranze relative a spessore, larghezza, lunghezza e planarità delle lamiere A36 sono disciplinate dalla norma ASTM A6/A6M. Requisiti generali della norma ASTM A6/A6M
Qual è la composizione chimica dell'acciaio A36?
L'A36 è composto principalmente da ferro. Contiene inoltre carbonio, manganese, silicio, fosforo e zolfo.
Composizione chimica dell'acciaio A36
Unità: %
| C | Mn | P | S | Si | Cu* |
|---|---|---|---|---|---|
| 0.25–0.29 | 0.80-1.20 | ≤0,040 | ≤0,050 | ≤0,40 | ≥0,20 |
I valori relativi al carbonio riportati nella tabella rappresentano i limiti massimi di contenuto per diversi spessori del materiale. Anche i requisiti relativi al manganese e al silicio variano a seconda dello spessore.
Cu ≥ 0,201 TP3T Si applica solo quando nei documenti d'acquisto è specificato l'acciaio contenente rame. Non si può dare per scontato che lo standard A36 contenga tale quantità di rame.
Le proprietà chimiche del materiale devono essere confermate tramite il certificato di analisi (MTR). Il certificato di analisi (MTR) deve inoltre includere il numero di calore, il limite di snervamento, la resistenza alla trazione e l'allungamento. Requisiti relativi alla composizione delle lamiere A36
Proprietà meccaniche e fisiche dell'acciaio A36
Il valore fondamentale dell'A36 è la sua prestazione strutturale minima definita. I progettisti utilizzano la resistenza allo snervamento e la resistenza alla trazione per determinare le dimensioni dei componenti e i coefficienti di sicurezza.
Caratteristiche dell’acciaio A36
| Proprietà | Valore |
|---|---|
| Limite di snervamento (MPa) | ≥250 (≤200 mm); ≥220 (>200 mm) |
| Resistenza alla trazione (MPa) | 400–550 |
| Allungamento (%) | 20–23 |
| Modulo di elasticità (GPa) | 200 |
| Modulo di taglio (GPa) | 79 |
| Coefficiente di Poisson | 0.26 |
| Densità (g/cm³) | 7.85 |
| Coefficiente di dilatazione termica (µm/m·°C) | 11.7 |
| Conducibilità termica (W/m·K) | 50–52 |
Il limite di snervamento definisce la sollecitazione alla quale ha inizio la deformazione permanente. L'acciaio A36 con uno spessore pari o inferiore a 200 mm presenta un limite di snervamento minimo di 250 MPa. Il valore minimo scende a 220 MPa per i materiali di spessore superiore a 200 mm.
La resistenza alla trazione indica la sollecitazione massima a cui il materiale resiste prima della rottura. L'A36 presenta un intervallo di resistenza alla trazione compreso tra 400 e 550 MPa.
Il modulo elastico determina la rigidità strutturale. Sostituire l'A36 con un acciaio convenzionale con un limite di snervamento più elevato non aumenta direttamente la rigidità a parità di geometria. Per aumentare la rigidità è necessario modificare lo spessore delle lamiere, la profondità della sezione, l'armatura o la posizione dei supporti.
La norma ASTM A36 non prevede una durezza fissa come requisito primario di accettazione. I componenti esposti a usura o a fatica da contatto richiedono un intervallo di durezza specificato oppure un materiale diverso, come il 1045, il 4140 o un acciaio specifico resistente all'usura.
L'A36 è adatto all'impiego in condizioni di impatto a bassa temperatura?
La specifica base A36 non include automaticamente prestazioni garantite in caso di impatto a basse temperature.
I documenti di acquisto relativi a strutture a bassa temperatura, soggette a sollecitazioni da urto, di sollevamento e critiche per la sicurezza devono specificare l'esecuzione della prova di impatto Charpy con intaglio a V.
I documenti devono definire:
- Temperatura di prova;
- Energia d'impatto minima;
- Orientamento del campione;
- Ubicazione del campione;
- Criteri di accettazione.
Un rapporto sulle prove di trazione a temperatura ambiente non può sostituire le prove di impatto a bassa temperatura.
Quali sono i vantaggi dell'acciaio A36?
Costo inferiore
L'A36 viene prodotto in grandi quantità e dispone di una catena di approvvigionamento consolidata. Le lamiere e i profilati strutturali sono facilmente reperibili.
L'A36 garantisce un basso costo dei materiali per piastre di base di grandi dimensioni, telai e strutture saldate.
Buona saldabilità
L'A36 presenta un tenore di carbonio relativamente basso. È compatibile con i comuni processi di saldatura ad arco.
Una procedura di saldatura qualificata garantisce giunti affidabili e limita la formazione di crepe e deformazioni.
Capacità di taglio e formatura
A36 supporta:
- Taglio con sega;
- Taglio laser;
- Taglio al plasma;
- Taglio a fiamma;
- Taglio a getto d'acqua;
- Piegatura con pressa piegatrice;
- Piegatura a rullo.
Ampia gamma di forme delle materie prime
L'A36 è disponibile sotto forma di lamiera, barra piatta, tondino, barra quadrata e profilati strutturali.
La scelta di un semilavorato che si avvicini alla geometria finale riduce i tempi di lavorazione e lo spreco di materiale.
Supporto alla produzione integrata
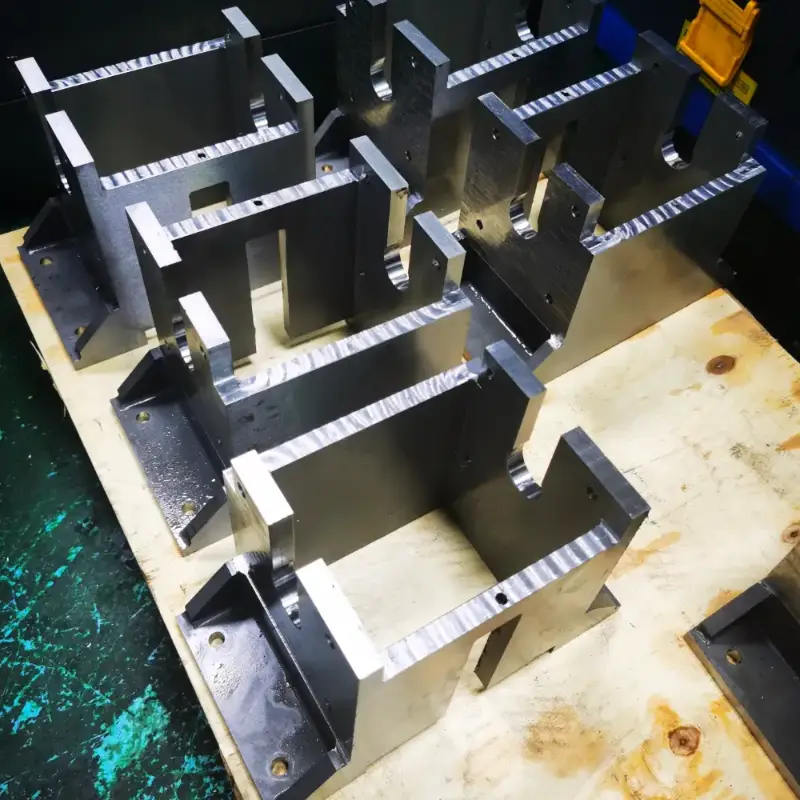
I pezzi di grandi dimensioni possono essere prima tagliati e saldati. Successivamente è possibile eseguire la lavorazione di finitura delle superfici di montaggio, della posizione dei fori e degli elementi di riferimento.
Questo processo è indicato per basi di apparecchiature, telai e grandi strutture di sostegno.
Quali sono i limiti dell'acciaio A36?
L'A36 ha un campo di applicazione ben definito. Tra i suoi principali limiti figurano:
- Le superfici non protette si arrugginiscono;
- Non è in grado di lavorare materiali ad alta durezza;
- Resistenza all'usura limitata;
- Le superfici laminate a caldo presentano scaglie di laminazione;
- Non adatto alla tempra a cuore;
- Il comportamento durante la lavorazione varia da una colata all'altra;
- Le specifiche di base non garantiscono le prestazioni di resistenza agli urti a basse temperature;
- Non si tratta di un materiale standard per i recipienti a pressione;
- Non è adatto a mandrini di precisione o ingranaggi sottoposti a carichi elevati.
Per i componenti che richiedono durezza, resistenza all'usura o una buona risposta al trattamento termico è opportuno utilizzare l'acciaio 1045, 4140 o un acciaio specifico resistente all'usura.
I componenti utilizzati in ambienti corrosivi devono essere realizzati in acciaio inossidabile o in A36 e dotati di un sistema di protezione dalla corrosione appositamente progettato.
L'acciaio A36 è adatto alla lavorazione CNC?
L'A36 supporta la fresatura, la tornitura, la foratura, la maschiatura e rettifica.
È adatto a:
- Piastre di base per macchine;
- Piastre di montaggio;
- Piastre di collegamento;
- Piastre di serraggio;
- Piastre di fissaggio;
- Staffe di grandi dimensioni;
- Elementi saldati che richiedono una lavorazione di finitura.
La principale difficoltà nella lavorazione non è l'elevata durezza, bensì la scaglia di laminazione, i bordi di accumulo, i bordi di taglio termico e le tensioni residue.
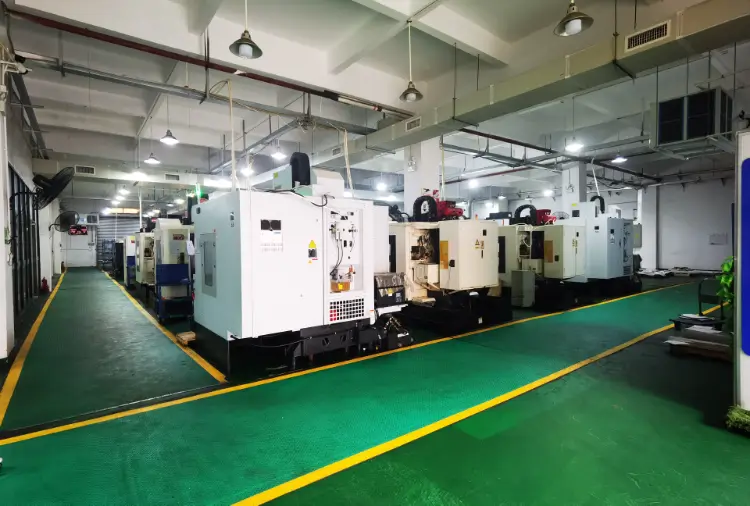
Sfide e soluzioni per la lavorazione CNC dell'acciaio A36
| Sfida | Effetto | Soluzione |
|---|---|---|
| Scaglie di laminazione | Usura, scheggiature dei bordi | Sgrossatura a getto d'aria, passata di sgrossatura profonda |
| Bordo rinforzato | Strappi, variazioni dimensionali | Utensili affilati, flusso costante del liquido di raffreddamento |
| Patatine lunghe | Avvolgimento dell'utensile, evacuazione insufficiente | Rompichip, regolazione dell'avanzamento |
| Variazione da ciclo termico a ciclo termico | Variazioni di carico e durata degli utensili | MTR, produzione a temperatura costante |
| Bordo con taglio termico | Durezza non uniforme | Tolleranza di lavorazione |
| Sollecitazione residua | Deformazione, errore di planarità | Sgrossatura simmetrica, eliminazione delle tensioni |
| Deformazione da serraggio | Errore dopo lo sgancio | Supporto multipunto, serraggio controllato |
| Ritiro da saldatura | Spostamento del foro e del punto di riferimento | Lavorazione post-saldatura |
| Bave e spigoli vivi | Difetti di assemblaggio e di verniciatura | Smussatura, sbavatura |
Rimozione della scaglia da laminazione a caldo
La scaglia di laminazione a caldo è dura e irregolare. Gli utensili si consumano rapidamente quando sfregano contro la superficie ricoperta di scaglia.
La profondità di sgrossatura deve arrivare al di sotto della scaglia. I pezzi di precisione possono anche essere sottoposti a sabbiatura o granigliatura prima della lavorazione.
Controllo del bordo di accatastamento
L'A36 è un acciaio a basso tenore di carbonio. Quando l'utensile è smussato, il materiale aderisce al filo di taglio.
L'accumulo di materiale sul bordo provoca strappi superficiali e variazioni dimensionali. Un utensile in carburo affilato con angolo di spoglia positivo e un flusso stabile di refrigerante riducono questo problema.
Controllo della distorsione nelle lastre di grandi dimensioni
Le grandi lamiere d'acciaio presentano tensioni residue da laminazione. La rimozione di una grande quantità di materiale da un lato provoca deformazioni.
Le piastre di base di precisione devono essere lavorate secondo la seguente sequenza:
- Controllare lo spessore e la planarità del pezzo grezzo;
- Rimuovere la scaglia di laminazione e i residui di taglio;
- Stabilire il punto di riferimento iniziale per la lavorazione;
- Sgrossare simmetricamente entrambi i lati;
- Lasciare le scorte uniformi;
- Allentare la forza di serraggio;
- Riallineare il pezzo;
- Superfici di montaggio e schemi di foratura delle macchine di finitura;
- Sbavatura completa e ispezione;
- Applicare un trattamento anticorrosivo sulle superfici non lavorate.
Lavorazione dei punti di riferimento critici dopo la saldatura
Il ritiro da saldatura modifica la posizione dei fori, le superfici di montaggio e le dimensioni complessive.
Le superfici di montaggio definitive, i fori di posizionamento e le superfici di guida devono essere lavorate al termine delle operazioni principali di saldatura. I disegni devono inoltre distinguere tra le quote pre-saldatura e quelle post-saldatura.
Taglio, formatura e saldatura dell'acciaio A36
Taglio laser
Il taglio laser è indicato per lamiere di spessore sottile e medio e per profili complessi. Consente di ottenere un taglio stretto e dimensioni uniformi.
Taglio al plasma
Il taglio al plasma è indicato per lamiere di medio spessore. Garantisce un’elevata produttività, ma il taglio presenta una conicità e una zona termicamente alterata.
Taglio a fiamma
Il taglio a fiamma è indicato per lamiere spesse e pezzi grezzi di grandi dimensioni. Il bordo di taglio richiede un margine di lavorazione.
Taglio a getto d'acqua
Il taglio a getto d'acqua non genera una zona termicamente alterata significativa. È adatto a componenti sensibili al calore generato dal taglio.
Piegatura e formatura
L'A36 presenta una buona duttilità. Il raggio minimo di curvatura deve essere determinato in base allo spessore della lamiera, alla direzione di laminazione e all'apertura della matrice.
La piegatura di lamiere spesse richiede la verifica dell'allungamento, della potenza della macchina e della direzione di piegatura.
Saldatura
L'A36 supporta la saldatura ad arco MIG, TIG, con filo animato e ad arco con elettrodo rivestito.
Lamiere spesse, giunti altamente vincolati e saldature a bassa temperatura richiedono una procedura di saldatura (WPS) formale.
Prima della saldatura è necessario rimuovere quanto segue:
- Scaglie di laminazione;
- Petrolio;
- Umidità;
- Rivestimenti;
- Residui di taglio.
La temperatura di preriscaldamento deve essere determinata in base all’equivalente di carbonio, allo spessore della lamiera e alle condizioni di vincolo del giunto. Le grandi strutture saldate richiedono inoltre sequenze di saldatura controllate e una direzione di ritiro ben definita.
L'acciaio A36 può essere sottoposto a trattamento termico?
L'A36 viene fornito laminato a caldo. Non si tratta di un tipico acciaio per costruzioni meccaniche progettato per raggiungere un'elevata resistenza tramite tempra e rinvenimento.
La tempra non garantisce un’elevata durezza uniforme nell’acciaio A36. Per i componenti che richiedono un’elevata durezza e resistenza all’usura è opportuno utilizzare l’acciaio 1045, 4140 o un acciaio specifico resistente all’usura.
Il trattamento termico applicato ai componenti in A36 comprende principalmente:
Rilassamento
La distensione viene utilizzata per strutture saldate pesanti e componenti sottoposti a un'intensa asportazione di materiale. Riduce le tensioni residue e la conseguente deformazione.
Normalizzazione
La normalizzazione migliora l'uniformità microstrutturale in alcune parti selezionate. Dopo il trattamento è necessario verificare nuovamente le proprietà del materiale e le dimensioni.
Indurimento superficiale localizzato
L'indurimento superficiale localizzato si applica solo a strutture verificate e specifiche per determinate applicazioni. Non trasforma l'A36 in un acciaio standard resistente all'usura.
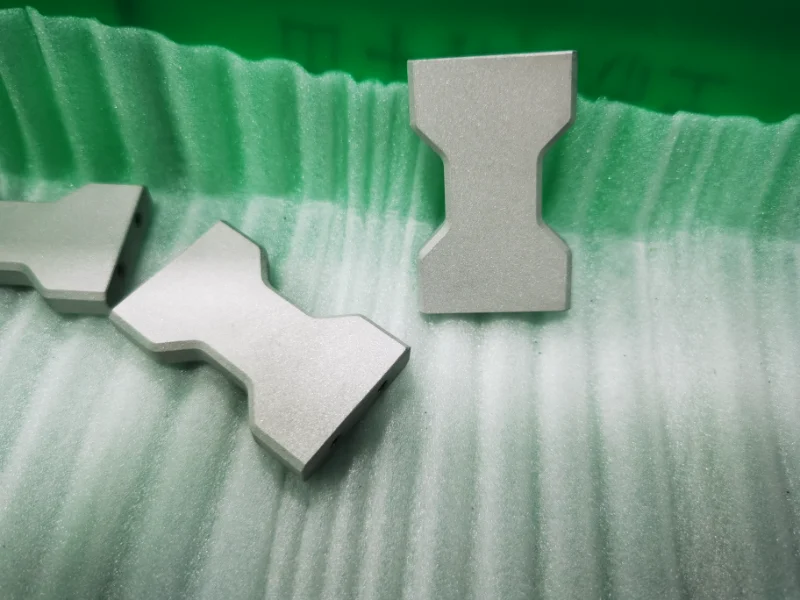
Quali sono i trattamenti superficiali più comuni per i componenti personalizzati in A36?
L'A36 non garantisce una protezione dalla corrosione a lungo termine in assenza di rivestimento. Il trattamento superficiale deve essere scelto in base all'ambiente, all'aspetto estetico, alla precisione dimensionale e alla periodicità di manutenzione.
Sabbiatura o granigliatura
La sabbiatura e la granigliatura rimuovono la scaglia di laminazione, la ruggine e i residui di saldatura.
Forniscono un substrato uniforme per il rivestimento, ma di per sé non garantiscono una resistenza alla corrosione a lungo termine.
Verniciatura industriale
Nella verniciatura industriale si utilizzano primer e mani di finitura per isolare l'acciaio dall'umidità e dall'ossigeno.
È indicato per basi di macchinari, telai di attrezzature e grandi strutture saldate. Il sistema di verniciatura deve essere adatto a condizioni di utilizzo in ambienti interni ed esterni, in presenza di umidità e di esposizione alla salsedine.
Rivestimento in polvere
La verniciatura a polvere forma uno strato decorativo uniforme e resistente.
È indicato per telai di apparecchiature, staffe e componenti di protezione. Le filettature, i punti di messa a terra e le superfici di accoppiamento di precisione devono essere mascherate.
Zincatura a caldo
La zincatura a caldo è indicata per staffe, piattaforme e parapetti destinati all'uso esterno.
Il progetto deve prevedere fori di sfiato e di drenaggio. Le strutture saldate di grandi dimensioni richiedono inoltre una valutazione della deformazione da zincatura causata dal calore.
Galvanizzazione dello zinco
La galvanoplastica allo zinco produce un rivestimento sottile e uniforme.
È indicato per piccole staffe, elementi di collegamento e componenti lavorati a CNC. La sua durata all’aperto è inferiore a quella della zincatura a caldo.
Ossido nero
Ossido nero migliora l'aspetto e garantisce una protezione dalla ruggine a breve termine.
Deve essere utilizzato con un olio protettivo. Il trattamento è indicato per componenti da interno e piccole parti meccaniche.
Fosfatazione
La fosfatazione migliora l'adesione del rivestimento ed è compatibile anche con l'olio antiruggine.
Viene comunemente utilizzato su staffe per il settore automobilistico, componenti di fissaggio e parti industriali.
Nichelatura elettrolitica
La nichelatura chimica migliora la resistenza alla corrosione, la durezza superficiale e l'uniformità del rivestimento.
È indicato per staffe di precisione, elementi di posizionamento e componenti meccanici funzionali. I disegni devono specificare lo spessore del rivestimento e includere la compensazione dimensionale.
Rettifica di precisione o lucidatura meccanica
La rettifica e la lucidatura di precisione migliorano la planarità, la rugosità e l'accoppiamento.
Non sostituiscono i rivestimenti anticorrosivi. I pezzi finiti necessitano comunque di protezione contro la ruggine.
Olio antiruggine
L'olio antiruggine è indicato per pezzi grezzi, semilavorati e per lo stoccaggio a breve termine.
Non può fungere da sistema di protezione per esterni a lungo termine.
Quali componenti su misura è possibile realizzare con l'acciaio A36?
L'A36 è indicato per componenti strutturali di grandi dimensioni, saldabili, sottoposti a carichi medi e per cui il costo è un fattore determinante.
| Industria | Parti comuni | Attrezzature correlate |
|---|---|---|
| Automazione industriale | Piastre di base, piastre di montaggio, staffe, piastre di fissaggio | Linee di produzione, attrezzature di assemblaggio e controllo qualità |
| Macchine utensili | Telai, basi, piastre di supporto | Torni, fresatrici, rettificatrici |
| Robotica | Basi, piastre di collegamento per colonne, staffe per recinzioni | Robot di movimentazione e saldatura |
| Macchine edili | Piastre di rinforzo, piastre di collegamento, staffe di montaggio | Escavatori, pale gommate |
| Macchine agricole | Telai, blocchi di montaggio, strutture di protezione | Mietitrici, attrezzature per trattori |
| Movimentazione dei materiali | Telai, piastre di supporto, staffe di guida | Trasportatori a nastro e a rulli |
| Attrezzature per l'estrazione mineraria | Basi, telai di supporto, elementi di collegamento | Apparecchiature di vagliatura e trasporto |
| Apparecchiature energetiche | Basi antiscivolo, staffe per armadietti, piastre di montaggio | Gruppi pompa, attrezzature ausiliarie per generatori |
| Trasporti | Piattaforme, staffe strutturali, attrezzature di produzione | Veicoli commerciali, attrezzature per la manutenzione |
| Produzione edile | Piastre di rinforzo, piastre da incasso, piastre di consolidamento | Strutture in acciaio, piattaforme industriali |
L'A36 non è adatto all'uso diretto in:
- Superfici dei denti degli ingranaggi;
- Mandrini di precisione ad alta velocità;
- Indossare le fodere;
- Componenti dei cuscinetti a rotolamento;
- Componenti per alta pressione;
- Componenti nautici non verniciati.
Quando è opportuno scegliere l'acciaio A36?
L'A36 è indicato nelle seguenti condizioni:
- Il componente è sottoposto principalmente a carichi statici o strutturali generali;
- Sono richieste competenze di taglio, piegatura e saldatura;
- Il pezzo è di grandi dimensioni;
- Le aree critiche richiedono una lavorazione CNC localizzata;
- È possibile applicare una protezione anticorrosione;
- I costi dei materiali e di produzione sono importanti;
- Non sono richieste elevata durezza e resistenza all'usura.
Gli altri materiali devono essere scelti in base ai seguenti requisiti:
| Requisiti | Indicazioni sui materiali |
|---|---|
| Maggiore resistenza allo snervamento | A572 Grado 50 |
| Alberi e perni di precisione | 1018 trafilato a freddo |
| Trattamento termico e resistenza all'usura | 1045, 4140 |
| Corrosione grave | Acciaio inox |
| Riduzione del peso | Lega di alluminio |
| Funzionamento a bassa temperatura in condizioni di impatto | Acciaio con caratteristiche di resistenza agli urti specificate |
| Apparecchiature a pressione | Materiale per impiego a pressione |
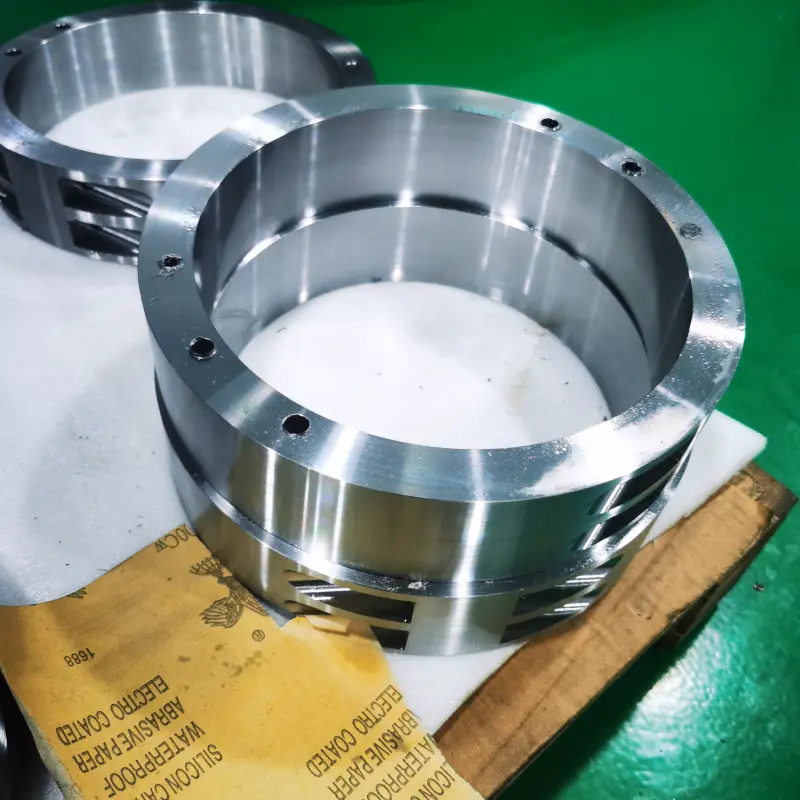
È possibile sostituire direttamente l'A36 con altre qualità?
I materiali S235JR, Q235B, SS400 e CSA G40.21 44W vengono spesso messi a confronto con l'A36.
Questi materiali non sono equivalenti in modo incondizionato. Sono soggetti a norme, metodi di prova e requisiti di accettazione diversi.
Prima di effettuare la sostituzione, è necessario confrontare i seguenti elementi:
- Limite di snervamento;
- Resistenza alla trazione;
- Composizione chimica;
- Spessore del materiale;
- Allungamento;
- Prestazioni in termini di impatto;
- Requisiti di saldatura;
- Tolleranze dimensionali;
- Documentazione relativa alle ispezioni;
- Regolamento del progetto.
Quando un disegno tecnica specifica la norma ASTM A36/A36M, il fornitore non deve modificare il materiale senza previa approvazione.
Come si effettuano gli interventi di manutenzione sui componenti A36?
Controllare regolarmente il rivestimento
I bordi, le saldature, le aperture e le zone intorno agli elementi di fissaggio richiedono particolare attenzione.
Quando si riscontra un danno al rivestimento, è necessario rimuovere la ruggine e riparare il rivestimento.
Mantenere pulite le superfici
Polvere, sale, fluidi da taglio e residui chimici devono essere rimossi tempestivamente.
I fori di scarico e i canali di ventilazione devono rimanere liberi.
Proteggere le superfici lavorate
Le superfici di montaggio, di posizionamento e di guida devono essere protette con olio antiruggine.
Durante il fermo dell'impianto è necessaria una protezione supplementare contro la polvere e l'umidità.
Lubrificare le parti in movimento
I fori dei perni, i punti di articolazione e le aree di contatto scorrevole richiedono una lubrificazione regolare.
Una lubrificazione insufficiente accelera l'allargamento del foro e l'usura delle superfici di contatto.
Ispezionare le saldature e i collegamenti fissati
Le vibrazioni e i carichi ciclici influiscono sulle saldature e sui giunti bullonati.
Durante le ispezioni di manutenzione è necessario verificare la presenza di crepe, parti allentate e deformazioni anomale.
Valutare la perdita di sezione
È necessario misurare lo spessore residuo delle parti portanti gravemente corrose.
La riverniciatura non può ripristinare il materiale portante che è già andato perso.
Come è possibile contenere i costi dei componenti A36 su misura?
Seleziona le dimensioni più comuni delle materie prime
Utilizzare spessori di lamiere e dimensioni di barre comunemente disponibili a magazzino.
Scegliere lamiere, barre piatte o barre tonde in base alla geometria del pezzo. In questo modo si riduce lo spreco di materiale.
Ottimizzazione della geometria e delle tolleranze
Le strutture di grandi dimensioni possono essere saldate e poi sottoposte a lavorazione di finitura in punti specifici.
Le tolleranze strette dovrebbero essere limitate alle superfici di montaggio, ai fori di posizionamento e alle quote di accoppiamento.
Organizzare correttamente la sequenza di produzione
Eseguire il taglio completo e le saldature principali prima di lavorare i piani di riferimento e gli schemi dei fori definitivi.
Ciò riduce le rilavorazioni causate dalla deformazione dovuta alla saldatura.
Adattare il processo di produzione
Scegliere il taglio a laser, al plasma, a fiamma, a getto d’acqua o con sega in base allo spessore del materiale.
Applicare il trattamento superficiale solo dove è necessaria una protezione.
Effettuare in anticipo una revisione DFM
Prima di avviare la produzione, verificare le specifiche dei materiali, i margini di lavorazione, la sequenza di saldatura e i requisiti di controllo.
Ciò riduce gli scarti di materiale, le modifiche progettuali e i ritardi nelle consegne.
Quali informazioni sono necessarie per richiedere un preventivo per componenti A36 su misura?
Una richiesta di preventivo completa dovrebbe includere:
- Disegni 2D e modelli 3D;
- Requisiti relativi al materiale secondo la norma ASTM A36/A36M;
- Forma e spessore della materia prima;
- Quantità per parte e domanda annuale;
- Tolleranze dimensionali e geometriche;
- Simboli di saldatura e norme di saldatura;
- Rugosità della superficie;
- Trattamento superficiale e colore;
- Temperatura di esercizio e ambiente corrosivo;
- Requisiti relativi agli urti e ai controlli non distruttivi;
- Requisiti relativi all’MTR e alla tracciabilità termica;
- Metodo di confezionamento;
- Data di consegna richiesta.
Il disegno dovrebbe inoltre indicare i bordi di taglio non asportati e le superfici che richiedono una lavorazione.
Come si dovrebbe scegliere un fornitore affidabile di componenti A36 su misura?
Tracciabilità dei materiali
Il fornitore deve fornire l'MTR, il numero di lotto e il certificato di specifica del materiale.
Capacità produttiva completa
Il partner di produzione dovrebbe coordinare il taglio, Lavorazione CNC, saldatura e trattamento della superficie.
I componenti di grandi dimensioni richiedono inoltre esperienza nel serraggio dei pezzi e nel controllo delle deformazioni.
Controllo qualità
Il fornitore deve verificare la posizione dei fori, la planarità, le saldature, i rivestimenti e le quote critiche.
I nuovi progetti dovrebbero completare la validazione del primo articolo.
Revisione ingegneristica
Un fornitore affidabile verifica il materiale, le tolleranze, il margine di lavorazione e la deformazione da saldatura.
Il fornitore dovrebbe inoltre fornire raccomandazioni pratiche relative alla produzione.
Prezzi chiari e tempi di consegna
Il preventivo deve definire l'ambito di applicazione per quanto riguarda i materiali, la lavorazione, la saldatura, il trattamento superficiale e il controllo qualità.
Le sostituzioni dei materiali, le revisioni dei disegni e le scadenze di consegna devono essere confermate per iscritto.
Richiedi una consulenza personalizzata sulla produzione di componenti A36
Se il vostro progetto prevede il taglio di lamiere A36, la lavorazione CNC, la saldatura o il trattamento superficiale, inviate i disegni, le quantità e le specifiche di consegna a Weldo Machining.
La revisione tecnica confermerà:
- Se l’A36 soddisfi i requisiti di carico e ambientali;
- Se le taglie standard possano ridurre lo spreco di materiale;
- Qual è il margine di lavorazione necessario sui bordi tagliati termicamente;
- Se la saldatura influisca sulle dimensioni critiche;
- Quali superfici richiedono una lavorazione CNC;
- Se il rivestimento influisca sui fori e sull'assemblaggio;
- Se la documentazione relativa alle ispezioni soddisfi i requisiti del progetto.
Effettuare questi controlli prima di definire il piano di produzione e il preventivo consente di ridurre le rilavorazioni, i pezzi fuori tolleranza e i ritardi nelle consegne.
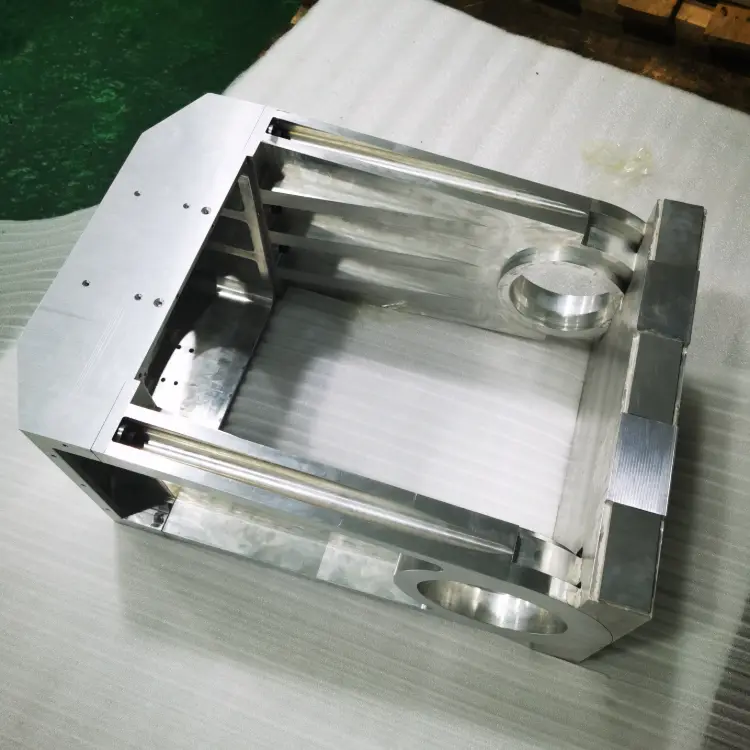
Domande frequenti sull'acciaio A36
L'A36 è uguale all'acciaio dolce?
L'A36 è un acciaio dolce, ma il termine "acciaio dolce" non si riferisce esclusivamente all'A36. L'A36 è una specifica qualità di acciaio strutturale a basso tenore di carbonio con requisiti prestazionali definiti dalla norma ASTM.
L'acciaio A36 si arrugginisce facilmente?
Sì. L'acciaio A36 grezzo non garantisce una resistenza alla corrosione a lungo termine. I componenti devono essere verniciati, sottoposti a verniciatura a polvere o zincati a seconda dell'ambiente di impiego.
L’acciaio A36 è più resistente dell’alluminio?
La risposta non può essere determinata solo in base alla categoria del materiale. L’A36 presenta una resistenza alla trazione superiore a quella di 6061-T6. Tuttavia, il 7075-T6 è più resistente dell’A36. L’A36 offre una maggiore rigidità, mentre le leghe di alluminio garantiscono un peso inferiore.
Qual è un sostituto adeguato dell'acciaio A36?
Il materiale sostitutivo dipende dalla funzione del componente. L’A572 Grado 50 è indicato per strutture che richiedono una maggiore resistenza. 1018 suits precision-turned parts. Parts requiring heat treatment and wear resistance should use 1045 or 4140.
What does the A stand for in A36?
The letter “A” indicates ASTM’s ferrous-material specification category. The number “36” corresponds to the minimum yield strength of 36 ksi.
What steel grades are equivalent to A36 grade steel?
S235JR, Q235B, SS400, and CSA G40.21 44W are common comparison grades, but they are not direct equivalents. Their properties, thickness ranges, impact requirements, and project standards must be reviewed before substitution.
Conclusione
L'A36 è un acciaio strutturale al carbonio economico, saldabile e facilmente reperibile.
It is suitable for machine bases, mounting plates, brackets, frames, and general welded assemblies. It also supports manufacturing workflows that combine cutting, welding, and localized CNC machining.
Purchasing A36 parts correctly requires more than confirming the material name. Raw-material dimensions, thickness tolerances, surface condition, machining allowance, and inspection documentation all affect quality and cost.
L'A36 è indicato per elementi strutturali sottoposti a carichi medi e per cui il costo è un fattore determinante. I componenti che richiedono un'elevata resistenza all'usura, un'elevata durezza, resistenza agli urti a basse temperature o la certificazione per l'impiego in condizioni di pressione necessitano di materiali specifici per lo scopo.