
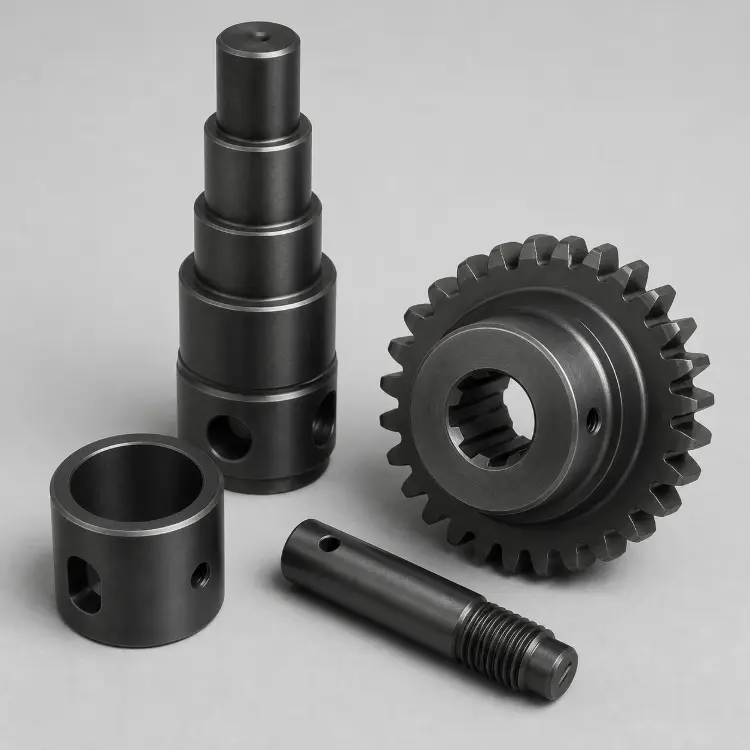
La nitrurazione è comunemente utilizzata per ingranaggi, alberi, stampi e componenti idraulici. Aumenta la durezza superficiale, la resistenza all'usura e la resistenza alla fatica, mantenendo al contempo la resistenza e la tenacità del nucleo.
Per chi acquista componenti su misura, indicare semplicemente “nitrurazione” su un disegno non è sufficiente. Lo stato del materiale, la durezza superficiale, la profondità di indurimento della nitrurazione, lo strato composto e le tolleranze dimensionali influiscono tutti sul risultato finale. Questi requisiti determinano inoltre direttamente il costo e i tempi di consegna.
La presente guida illustra il processo, i materiali, i costi e i controlli di qualità relativi alla nitrurazione. Aiuta i team addetti agli acquisti a definire requisiti chiari per i componenti nitrurati.
Che cos'è la nitrurazione?
La nitrurazione è un processo termochimico di indurimento superficiale. Il pezzo viene riscaldato in un ambiente contenente azoto attivo. Gli atomi di azoto vengono assorbiti dalla superficie metallica e si diffondono gradualmente nel materiale.
La temperatura di nitrurazione rimane al di sotto della temperatura Ac₁ dell’acciaio. L’acciaio non subisce un’austenitizzazione completa e non è necessario procedere alla tempra dopo il trattamento.
La nitrurazione migliora principalmente:
- Durezza superficiale e resistenza all'usura
- Resistenza all'abrasione e al grippaggio
- Comportamento a fatica da contatto e a fatica da flessione
- Stabilità superficiale a temperature elevate
- Resistenza alla corrosione in ambienti specifici
La nitrurazione indurisce la superficie piuttosto che l'intera sezione trasversale. La microstruttura del nucleo continua a determinare la capacità portante complessiva. Lo stato precedente di tempra e rinvenimento e la durezza del nucleo sono quindi ugualmente importanti.
Qual è la differenza tra nitrurazione e nitrocarburazione?
La nitrurazione convenzionale consiste principalmente nella diffusione dell'azoto nella superficie del metallo. La nitrocarburazione introduce contemporaneamente azoto e una piccola quantità di carbonio.
Il termine “nitrurazione morbida” si riferisce generalmente alla nitrocarburazione ferritica. Il termine “morbida” non significa che la superficie trattata abbia una bassa durezza.
La nitrocarburazione ha un ciclo più breve e produce uno strato indurito meno profondo. È indicata per acciai al carbonio, acciai bassolegati e componenti sottoposti a sollecitazioni leggere o moderate.
La nitrurazione convenzionale è più indicata per gli acciai contenenti alluminio, cromo, molibdeno o vanadio. Consente di ottenere una zona di diffusione più profonda e una durezza superficiale uniforme.
Perché la nitrurazione è importante per i componenti su misura?
I componenti su misura presentano spesso requisiti rigorosi in termini di dimensioni, tolleranze e caratteristiche superficiali. La nitrurazione indurisce le superfici di lavoro senza indurire completamente l’intero componente. È indicata per componenti di precisione che hanno già dimensioni vicine a quelle finali.
La nitrurazione consente inoltre di controllare separatamente le proprietà della superficie e quelle del nucleo. Lo strato esterno resiste all’usura, alle abrasioni e alla fatica da contatto. Il nucleo continua a resistere agli urti, alla flessione e ai carichi torsionali.
Il risultato della nitrurazione è strettamente legato alle operazioni di lavorazione precedenti. La scelta del materiale, la tempra e il rinvenimento, l’eliminazione delle tensioni, la compensazione dimensionale e la rettifica di finitura devono essere pianificate come un unico percorso di lavorazione.
Quando la lavorazione meccanica e la nitrurazione non sono adeguatamente coordinate, possono verificarsi i seguenti problemi:
- La temperatura di tempra precedente è inferiore alla temperatura di nitrurazione
- Dopo la nitrurazione, le dimensioni superano le tolleranze di assemblaggio
- Una rettifica eccessiva dopo la nitrurazione asporta una quantità eccessiva dello strato indurito
- Le aree mascherate non corrispondono alle superfici funzionali
- Non è chiaro chi sia responsabile tra l'officina meccanica e trattamento termico fornitore
La nitrurazione dovrebbe quindi essere inclusa nel piano di produzione già nelle fasi di progettazione e di richiesta di preventivo. Non dovrebbe essere considerata come un’operazione aggiuntiva non prevista una volta completata la lavorazione meccanica.
Come si forma un rivestimento nitrurato?
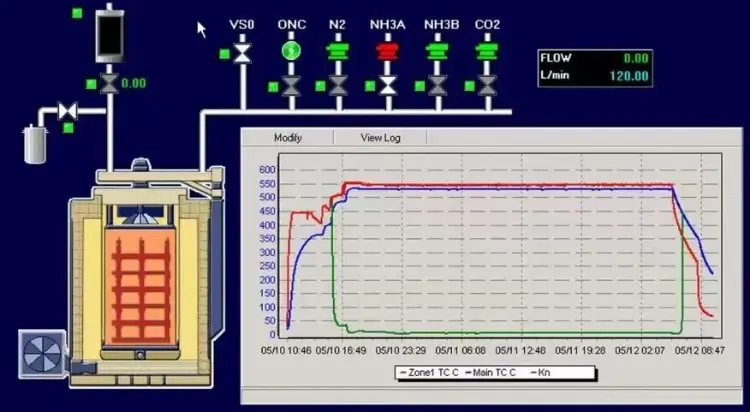
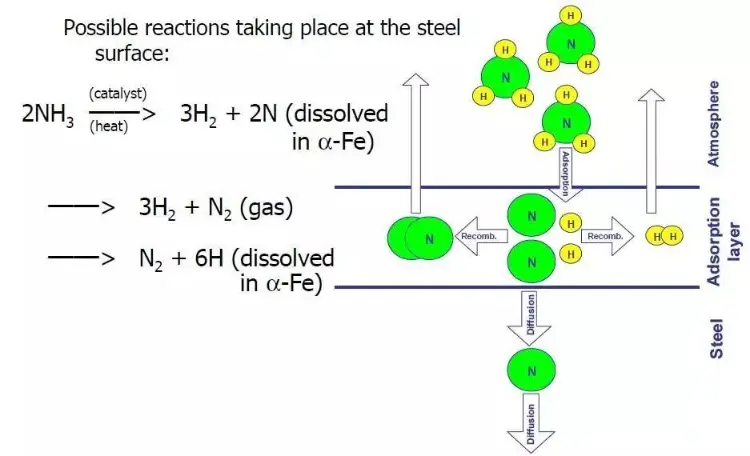
L'azoto attivo viene dapprima adsorbito dalla superficie metallica e poi penetra nella matrice di ferro. All'aumentare della concentrazione di azoto, quest'ultimo reagisce con il ferro e con gli elementi di lega formando nitruri.
L'alluminio, il cromo, il molibdeno e il vanadio sono elementi che formano nitruri efficaci. I nitruri fini formati da questi elementi limitano la deformazione plastica e aumentano la durezza superficiale.
La diffusione dell'azoto genera inoltre una tensione di compressione residua nella superficie. Tale tensione impedisce l'insorgere di cricche da fatica e migliora la durata in servizio in presenza di sollecitazioni cicliche.
Una superficie nitrurata è normalmente costituita da uno strato composto e da una zona di diffusione.
Strato composito
Lo strato composto si trova sulla superficie più esterna del pezzo. È noto anche come strato bianco. Le strutture più comuni includono γ′-Fe₄N, ε-Fe₂–₃N o una miscela di entrambe le fasi.
Questo strato influisce principalmente sulla resistenza all'usura, sul comportamento all'attrito, sulla resistenza al grippaggio e sulla resistenza alla corrosione.
Uno strato di mescola più spesso non è sempre migliore. Uno strato bianco eccessivamente spesso presenta una maggiore fragilità ed è più soggetto a crepe in caso di urti o carichi di contatto elevati.
Zona di diffusione
La zona di diffusione si trova al di sotto dello strato composto. È costituita da azoto in soluzione solida e da nitruri di lega finemente dispersi.
La zona di diffusione crea un gradiente di durezza e sostiene lo strato esterno del composto. Nel caso di ingranaggi, alberi a gomiti e mandrini, la profondità di diffusione influisce direttamente sulla capacità di carico e sulle prestazioni a fatica.
Quali sono i principali tipi di nitrurazione?
| Processo | Temperatura tipica | Caratteristiche del ciclo | Applicazioni principali |
|---|---|---|---|
| Nitrurazione gassosa | 480–580 °C | Da alcune ore a diverse decine di ore | Ingranaggi, alberi, alberi a gomiti, viti |
| Nitrurazione al plasma | 350–580 °C | Dipende dal materiale e dalla profondità della cassa | Componenti di precisione, stampi, utensili |
| Nitrocarburazione a gas | 560–590 °C | In genere da 1 a 4 ore | Componenti in acciaio al carbonio e acciaio bassolegato |
| Nitrocarburazione in bagno di sale | 540–590 °C | Riscaldamento rapido e cicli brevi | Componenti soggetti a forte usura e ricambi per autoveicoli |
| Ossidazione post-nitrurazione | Eseguito dopo la nitrurazione | Aggiunge una fase di ossidazione | Componenti neri resistenti all'usura e alla corrosione |
I valori riportati in questa tabella servono per una selezione preliminare del processo. I parametri di produzione devono essere stabiliti in base al materiale, al disegno e alle norme di collaudo.
Nitrurazione gassosa
La nitrurazione gassosa utilizza un'atmosfera contenente azoto per generare azoto attivo sulla superficie dell'acciaio. Le moderne apparecchiature controllano il risultato tramite la temperatura, il tempo e il potenziale di nitrurazione.
Il processo è adatto alla produzione in serie. Consente inoltre di trattare scanalature, fori di piccole dimensioni e superfici complesse. Viene comunemente utilizzato per ingranaggi, alberi di trasmissione e viti di estrusori che richiedono una zona di diffusione più profonda.
I processi convenzionali mal controllati possono produrre uno strato bianco eccessivamente spesso o fragile. La nitrurazione in atmosfera controllata consente di regolare separatamente lo strato composto e la zona di diffusione.
Nitrurazione al plasma
La nitrurazione al plasma è nota anche come nitrurazione ionica. Il pezzo da lavorare viene sottoposto a una scarica luminescente all’interno di un’atmosfera a bassa pressione contenente azoto.
Il bombardamento ionico pulisce e attiva la superficie. La struttura dello strato può essere regolata tramite il rapporto dei gas, la temperatura, la pressione e i parametri elettrici.
La nitrurazione al plasma è indicata per alberi di precisione, stampi e utensili. Inoltre, facilita la mascheratura selettiva. L'uniformità del trattamento nei fori ciechi profondi e nelle scanalature strette deve essere valutata separatamente.
Nitrocarburazione ferritica e QPQ
La nitrocarburazione ferritica è indicata per perni, ingranaggi di piccole dimensioni, componenti idraulici e parti della trasmissione automobilistica. La durata ridotta del ciclo la rende adatta alla realizzazione di strati superficiali resistenti all’usura.
Il processo QPQ prevede solitamente la nitrocarburazione, la lucidatura e la riossidazione. La superficie trattata presenta un aspetto grigio scuro o nero e offre una buona resistenza all’usura e alla corrosione.
Quando si acquistano componenti trattati con il processo QPQ, è necessario verificare i requisiti relativi alla pulizia, ai residui di sale, al trattamento post-ossidazione e alla conformità ambientale.
Vantaggi e svantaggi della nitrurazione
| Vantaggio | Valore della parte |
|---|---|
| Elevata durezza superficiale | Migliora la resistenza all’impronta e alla deformazione plastica |
| Buona resistenza all'usura | Riduce l'usura da scorrimento, da rotolamento e da abrasione |
| Bassa distorsione di elaborazione | Adatto a componenti di precisione con dimensioni vicine a quelle finali |
| Buone prestazioni in termini di resistenza alla fatica | La sollecitazione di compressione superficiale ritarda la formazione di crepe da fatica |
| Mantiene la resistenza del nucleo | Il nucleo continua a resistere agli urti e ai carichi strutturali |
| Supporta il trattamento selettivo | È possibile mascherare filettature, superfici di accoppiamento e zone di saldatura |
| Svantaggio | Considerazioni relative agli appalti |
|---|---|
| A seconda della composizione del materiale | L'acciaio al carbonio semplice non è in grado di raggiungere lo stesso livello di durezza elevata e profonda dell'acciaio nitrurato |
| Cuffia indurita relativamente poco profonda | Non adatto a componenti sottoposti a sollecitazioni elevate che richiedono una tempra profonda |
| Ciclo lungo per contenitori profondi | Un NHD più ampio comporta un aumento dei costi e dei tempi di consegna |
| Rischio di fragilità | Uno strato di composto eccessivamente spesso può creparsi o scheggiarsi |
| Si verificano ancora variazioni dimensionali | I componenti di precisione richiedono una compensazione e la verifica del primo articolo |
| Requisiti rigorosi per l'acciaio inossidabile | Una temperatura errata può ridurre la resistenza alla corrosione originaria |
La nitrurazione è indicata per componenti che richiedono elevata durezza superficiale, resistenza all'usura e stabilità dimensionale. La cementazione e la tempra o la tempra a induzione dovrebbero essere prese in considerazione quando sono richiesti uno strato di tempra profondo e un'elevata resistenza agli urti.
Quali materiali sono adatti alla nitrurazione?
La composizione del materiale determina direttamente la durezza e la profondità di cementazione ottenute dopo la nitrurazione. Gli acciai contenenti alluminio, cromo, molibdeno e vanadio rispondono bene alla nitrurazione.
| Categoria di materiale | Gradi comuni | Parti tipiche |
|---|---|---|
| Acciaio specifico per la nitrurazione | 38CrMoAlA, 41CrAlMo7 | Ingranaggi, mandrini, componenti del sistema di alimentazione |
| Acciaio legato al cromo-molibdeno | 4140, 42CrMo, 4340 | Alberi, alberi a gomiti, ingranaggi, parti strutturali |
| Acciaio per utensili per lavori a caldo | H11, H13, SKD61 | Stampi per pressofusione, stampi per forgiatura a caldo, stampi per estrusione |
| Acciaio per utensili per lavorazione a freddo | D2, SKD11, Cr12MoV | Matrici per stampaggio, matrici per imbutitura, utensili resistenti all’usura |
| Acciaio inossidabile indurente per precipitazione | 17-4PH, 17-7PH | Valvole, alberi, componenti resistenti all'usura |
| Acciaio inossidabile austenitico | 304, 316, 316L | Componenti che richiedono una nitrurazione specializzata a bassa temperatura |
| Ghisa | Ghisa sferoidale, ghisa grigia | Guide, inserti, componenti resistenti all'usura |
| Lega di titanio | Ti-6Al-4V e altri | Componenti aerospaziali e parti specializzate resistenti all'usura |
Acciai per utensili
Gli acciai per utensili e gli acciai rapidi vengono solitamente sottoposti a tempra e rinvenimento prima della nitrurazione. La temperatura di nitrurazione deve rimanere al di sotto della temperatura di rinvenimento finale. In caso contrario, il nucleo subirà un ulteriore rinvenimento e perderà durezza.
Lo spessore dello strato composito deve essere controllato in corrispondenza dei bordi di taglio, dei raggi delle matrici e degli angoli acuti. Uno strato eccessivamente spesso e fragile può causare scheggiature dei bordi e sfaldamento della superficie.
Acciai inossidabili
Il film di ossido di cromo presente sugli acciai inossidabili 304, 316 e 316L limita la diffusione dell'azoto. Prima del trattamento è necessaria un'attivazione superficiale affidabile.
Quando è necessario garantire la resistenza alla corrosione, occorre ricorrere a un processo di diffusione a bassa temperatura convalidato. Il risultato deve essere confermato mediante prove di corrosione.
La nitrurazione convenzionale ad alta temperatura favorisce la precipitazione del nitruro di cromo e riduce la resistenza alla corrosione originaria del materiale.
Acciai al carbonio semplici
Gli acciai al carbonio semplici sono privi di elementi che favoriscono la formazione di nitruri. La nitrurazione convenzionale non è in grado di produrre lo stesso grado di indurimento degli acciai specifici per la nitrurazione.
La nitrocarburazione è più indicata per questi materiali. Il suo scopo principale è quello di migliorare la resistenza all’usura superficiale, la resistenza al grippaggio e la resistenza alla corrosione.
Come vengono determinati i parametri di nitrurazione?
I parametri di nitrurazione devono essere stabiliti in base a quattro requisiti: durezza superficiale, profondità di durezza della nitrurazione, condizioni dello strato composto e tolleranze dimensionali.
Temperatura e tempo
La temperatura di nitrurazione influisce sulla velocità di diffusione, sulla precipitazione dei nitruri e sulle proprietà del nucleo. Il tempo di trattamento determina principalmente la profondità di diffusione.
I cicli di nitrurazione brevi durano da alcuni minuti a diverse ore. Sono indicati per utensili, stampi e tempra superficiale di piccola profondità. I cicli lunghi durano da oltre dieci ore a diverse decine di ore e vengono utilizzati per ingranaggi, alberi e parti soggette a forte usura e sollecitazioni elevate.
Gli stessi parametri non producono lo stesso risultato su materiali diversi. Il ciclo di trattamento deve essere stabilito in base al materiale, alla durezza iniziale e al valore NHD desiderato.
Durezza della superficie
La durezza superficiale è determinata dal materiale, dalla microstruttura iniziale e dalle condizioni di lavorazione.
Il disegno deve specificare la durezza micro-Vickers, il carico di prova, il punto di misurazione e la quantità di campioni. La prova HRC convenzionale non è adatta per l'accettazione diretta di un rivestimento nitrurato sottile.
Profondità di tempra per nitrurazione
La profondità di indurimento da nitrurazione è comunemente indicata con l'acronimo NHD. Viene determinata dal profilo di durezza in sezione trasversale e rappresenta la profondità che garantisce l'indurimento funzionale.
L'NHD e lo spessore dello strato composito non devono essere considerati sinonimi. L'NHD è solitamente espresso in millimetri, mentre lo spessore dello strato composito è solitamente espresso in micrometri.
Variazione dimensionale
La nitrurazione non richiede tempra, quindi la variazione dimensionale è relativamente modesta. I componenti di precisione subiscono comunque un leggero aumento delle dimensioni o una leggera deformazione.
Gli alberi lunghi, i pezzi con pareti sottili e i componenti asimmetrici devono essere sottoposti a trattamento di distensione prima della nitrurazione. È inoltre necessario verificare la compensazione dimensionale durante la produzione del primo articolo.
Processo di produzione di componenti nitrurati
- Verificare il tipo di materiale e le condizioni di fornitura.
- Tempra e rinvenimento completi oppure preindurimento.
- Eseguire la lavorazione di sgrossatura.
- Componenti di precisione per l’alleviamento delle tensioni.
- Eseguire lavorazioni complete di semifinitura o finitura.
- Pulire e preparare le superfici da nitrurare.
- Mascherare le aree che non devono essere sottoposte a nitrurazione.
- Eseguire la nitrurazione completa utilizzando i parametri approvati.
- Raffreddare in condizioni controllate.
- Verificare la durezza, il NHD, la microstruttura e le dimensioni.
- Eseguire una leggera lucidatura, levigatura o rettifica di finitura, a seconda delle necessità.
- Pulizia completa, protezione antiruggine e imballaggio.
La nitrurazione viene solitamente eseguita quando il pezzo ha quasi raggiunto le dimensioni finali. La rettifica può comunque essere eseguita dopo il trattamento, ma è necessario controllare la quantità di materiale asportato.
Una rettifica eccessiva danneggia lo strato composito e riduce la zona di diffusione effettiva.
Requisiti di sicurezza e conformità per la nitrurazione
La nitrurazione comporta l'uso di alte temperature, gas di processo, apparecchiature per il vuoto e alimentatori ad alta tensione. Il personale addetto agli acquisti non deve necessariamente conoscere a fondo il funzionamento dei forni, ma dovrebbe verificare le attrezzature di sicurezza e i sistemi di gestione del fornitore.
Nitrurazione gassosa
L'ammoniaca è tossica, corrosiva e infiammabile. Le aree di produzione richiedono sistemi di rilevamento delle perdite, ventilazione, impianti di aspirazione e dispositivi di interblocco di sicurezza.
Le bombole di gas, le condutture, le valvole e le attrezzature a pressione devono essere sottoposte a ispezione in conformità alle normative vigenti.
Nitrurazione al plasma
Le apparecchiature al plasma comportano l'uso del vuoto, dell'alta tensione e delle alte temperature. Le porte dei forni, gli impianti di alimentazione del gas, gli alimentatori e i sistemi di raffreddamento devono essere dotati di interblocchi di sicurezza.
La manutenzione delle apparecchiature deve essere eseguita solo dopo aver scollegato l’alimentazione, scaricato la pressione e lasciato raffreddare sufficientemente le apparecchiature.
Nitrocarburazione in bagno di sale
I sali fusi comportano rischi di ustioni termiche e di esposizione a sostanze chimiche. I processi tradizionali a bagno di sali comportano inoltre l’uso di sostanze chimiche pericolose e la gestione dei liquidi di scarto.
Il fornitore deve disporre di sistemi conformi alle norme per lo stoccaggio delle sostanze chimiche, lo smaltimento dei sali di scarto e la gestione delle acque reflue da pulizia.
Gestione del personale e dei processi
Il fornitore deve provvedere a:
- Schede di sicurezza
- Documentazione relativa alla formazione degli operatori
- Sistemi di ventilazione e di rilevamento delle perdite
- Dispositivi di protezione individuale
- Documentazione relativa alla manutenzione e alla taratura delle apparecchiature
- Piani di emergenza in caso di perdite, incendi e ustioni
- Documentazione relativa allo smaltimento di gas di scarico, acque reflue e rifiuti pericolosi
Le aree in cui sono presenti gas pericolosi richiedono un'adeguata ventilazione e sistemi di aspirazione locale. L'esposizione deve essere controllata in conformità con le informazioni sulla sicurezza chimica.
Anche gli aspetti relativi alla sicurezza e all'ambiente rientrano nel sistema di qualità. Un controllo instabile dei gas e delle apparecchiature può inoltre causare variazioni nella durezza, nella profondità di tempra e nella qualità superficiale.
Quali componenti su misura sono adatti alla nitrurazione?
Trasmissione e parti rotanti
Ingranaggi, alberi a spline, gli alberi a gomiti, gli alberi a camme e i mandrini sono sottoposti a sollecitazioni da contatto e a carichi ciclici.
La nitrurazione aumenta la resistenza all’usura dei denti degli ingranaggi e dei perni, mantenendo al contempo la capacità di carico del nucleo.
Stampi e utensili
Gli stampi per pressofusione, gli stampi a iniezione, gli stampi per forgiatura a caldo e gli stampi per estrusione sono soggetti ad attrito, adesione e cicli termici.
La nitrurazione riduce l’usura delle cavità e ritarda il danneggiamento da fatica in corrispondenza dei raggi.
Componenti idraulici
I cursori delle valvole, i manicotti delle valvole, le aste dei pistoni e gli alberi delle pompe richiedono giochi di funzionamento costanti.
La nitrurazione a bassa distorsione contribuisce a mantenere le dimensioni di precisione e migliora la resistenza all’abrasione.
Ricambi per attrezzature industriali
Le viti degli estrusori, i cilindri, le guide delle macchine utensili e i manicotti antiusura sono soggetti a un attrito di scorrimento continuo.
La nitrurazione rallenta l'usura superficiale e allunga gli intervalli di manutenzione.
Quali sono i problemi più comuni legati alla nitrurazione?
| Problema | Causa principale | Orientamento correttivo |
|---|---|---|
| Durezza superficiale insufficiente | Materiale non idoneo, bassa durezza iniziale, potenziale di nitrurazione insufficiente | Verificare il materiale e il trattamento termico precedente |
| NHD insufficiente | Tempo insufficiente, temperatura bassa o ossido superficiale | Migliora la pulizia e regola il ciclo |
| Strato bianco e friabile | Potenziale di nitrurazione eccessivo o spessore dello strato composto | Ottimizzare l'atmosfera e limitare lo spessore dello strato |
| Cavità nitrurata in modo non uniforme | Caricamento errato o distribuzione non uniforme del gas o del campo elettrico | Adeguamento del carico di lavoro e della pianificazione dei processi |
| Dimensioni fuori tolleranza | Tensioni residue, sezioni trasversali irregolari o fissaggi non corretti | Eliminare le tensioni e applicare la compensazione dimensionale |
Quando la durezza è insufficiente, non è opportuno prolungare immediatamente il tempo di trattamento. È necessario innanzitutto verificare il materiale, la durezza interna e le condizioni della superficie.
Come è possibile contenere i costi della nitrurazione?
Il costo della nitrurazione dipende dal materiale, dal trattamento termico preliminare, dal carico del forno, dalla mascheratura, dal controllo qualità e dalla successiva lavorazione meccanica.
Specificare la durezza e l’NHD adeguati
Una zona di diffusione più profonda richiede un ciclo di trattamento più lungo. Aumentare l'NHD senza una motivazione funzionale comporta un aumento del tempo di permanenza nel forno e dei costi energetici.
La durezza e la profondità di tempra devono essere determinate in base al carico, all'usura ammissibile e alla durata di servizio richiesta.
Scegli il materiale corretto
Gli acciai specifici per la nitrurazione hanno un costo maggiore, ma garantiscono risultati di processo stabili. Riducono il rischio di dover effettuare collaudi, rilavorazioni e scarti.
La scelta dei materiali dovrebbe basarsi sul costo totale di produzione piuttosto che sul solo prezzo delle materie prime.
Migliorare l'utilizzo del forno
I preventivi per la nitrurazione prevedono solitamente una quantità minima di carico nel forno. I pezzi con gli stessi requisiti di materiale e di processo possono essere trattati insieme per ridurre il costo unitario.
I progetti di modesta entità dovrebbero, per quanto possibile, prevedere condizioni dei materiali e requisiti di accettazione uniformi.
Ridurre le operazioni superflue di mascheratura e levigatura
I fori profondi, le scanalature strette e la nitrurazione selettiva aumentano i costi di preparazione. Il progetto dovrebbe individuare le superfici funzionali che necessitano effettivamente di tempra.
Definire in anticipo la compensazione dimensionale e il margine di rettifica riduce la necessità di rilavorazioni successive alla nitrurazione.
Definire un ambito di ispezione adeguato
I componenti critici richiedono la verifica della durezza, dell'NHD e della microstruttura. Per i componenti di produzione standard è possibile ricorrere a un piano di campionamento approvato.
Gli acquirenti dovrebbero confrontare il prezzo complessivo di fornitura, comprensivo di lavorazioni meccaniche, trattamento termico, nitrurazione, rettifica di finitura e controllo qualità.
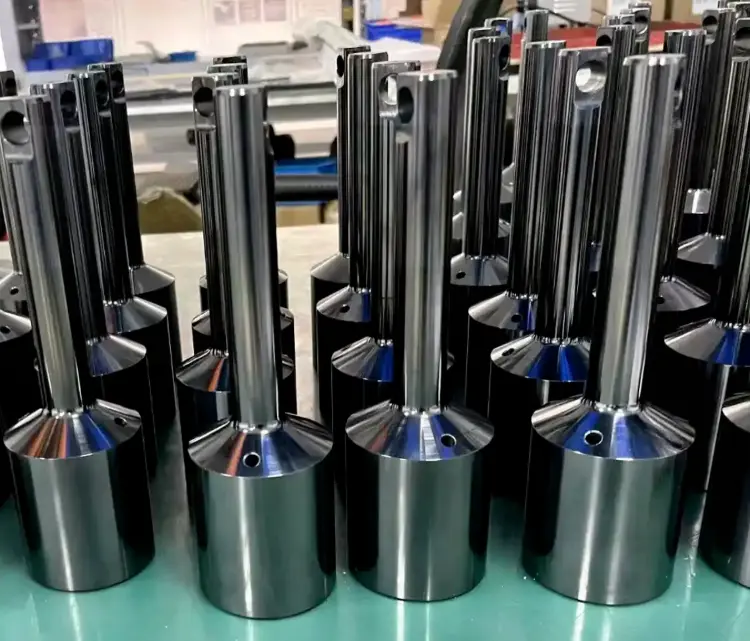
Cosa occorre specificare nel disegno e nella richiesta di preventivo?
La richiesta di offerta relativa a un componente nitrurato dovrebbe includere almeno:
- Tipo di materiale e norma di riferimento
- Condizioni iniziali del trattamento termico e durezza dell'anima
- Tipo di processo di nitrurazione
- Durezza superficiale e carico di prova
- Requisiti relativi all'NHD e allo strato composito
- Aree mascherate e tolleranze dimensionali finali
- Documenti di ispezione e requisiti di tracciabilità dei lotti
- Quantità, tempi di consegna e domanda annuale
Queste informazioni consentono ai fornitori di definire un percorso produttivo stabile e di presentare preventivi comparabili.
Come vanno ispezionati i componenti nitrurati?
Durezza e profondità di tempra
La prova di durezza Micro-Vickers viene utilizzata per misurare il profilo di durezza superficiale e trasversale. Il rapporto deve indicare il carico, la posizione e i criteri di accettazione.
La NHD deve essere misurata secondo il metodo specificato nel disegno. Per valutare la profondità di indurimento da nitrurazione è possibile ricorrere alla norma ISO 18203.
Microstruttura e dimensioni
Una sezione trasversale metallografica viene utilizzata per ispezionare lo spessore dello strato composto, la porosità, la continuità e la presenza di reti di nitruri anomale.
Il controllo dimensionale deve comprendere il diametro esterno, il diametro interno, la rotondità, l’eccentricità, la planarità e le caratteristiche critiche di accoppiamento.
Colore della superficie
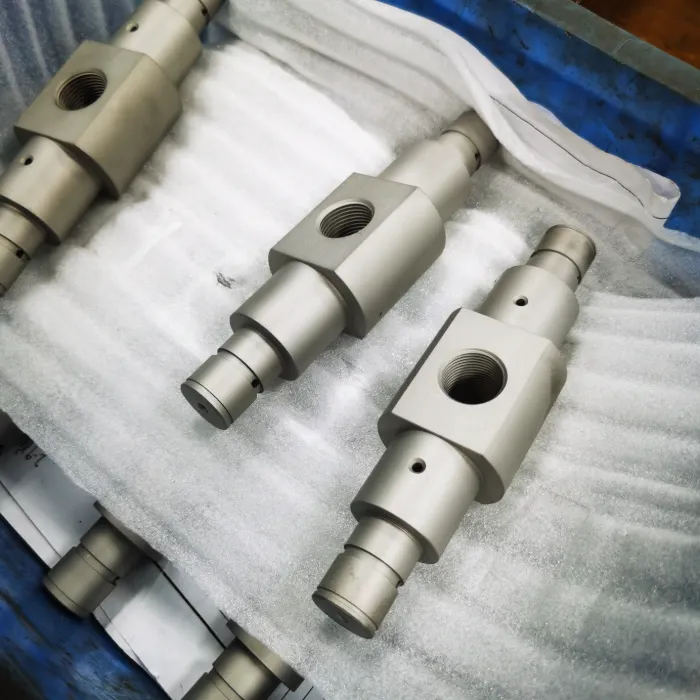
I componenti in acciaio sottoposti a nitrurazione a gas convenzionale assumono solitamente un colore che va dal grigio-argento al grigio scuro. Le superfici sottoposte a nitrurazione al plasma presentano in genere un aspetto grigio o grigio scuro più uniforme.
I componenti sottoposti a nitrocarburazione assumono un colore grigio scuro o nero se successivamente sottoposti a ossidazione. Il colore nero prodotto dal processo QPQ deriva principalmente dallo strato di ossido superficiale.
Il colore è solo una caratteristica estetica. Non può sostituire la durezza, l’NHD né l’esame metallografico.
Come si devono mantenere e trasportare in modo sicuro i componenti nitrurati?
Le superfici nitrurate sono dure e resistenti all'usura, ma necessitano comunque di protezione contro una lubrificazione insufficiente, gli urti, la corrosione e un'eccessiva abrasione. La manutenzione dovrebbe concentrarsi sulle superfici di accoppiamento, di scorrimento e di carico.
Pulizia e lubrificazione
Utilizzare un detergente neutro per rimuovere trucioli, olio e liquido di raffreddamento. Non utilizzare acidi forti, abrasivi grossolani o trattamenti di sabbiatura aggressivi sulle superfici nitrurate di precisione.
Tra le opzioni più comuni di lubrificanti figurano:
| Tipo di parte | Lubrificante consigliato |
|---|---|
| Ingranaggi chiusi | Olio per ingranaggi CLP per condizioni di pressione estrema, ISO VG 150, 220 o 320 |
| Corsetti e manicotti idraulici | Olio idraulico antiusura HM/HV, ISO VG 32, 46 o 68 |
| Guide per macchine utensili | Olio per guide di scorrimento anti-stick-slip CGLP, comunemente ISO VG 68 |
| Scanalature, perni e superfici sottoposte a carico a bassa velocità | Grasso al litio NLGI 1 o 2 EP |
| Cuscinetti ad alta velocità | Grasso per cuscinetti NLGI 2 |
La viscosità finale deve essere adeguata al carico, alla velocità, alla temperatura e ai requisiti dell'attrezzatura. Non si devono mescolare tipi diversi di grasso senza averne verificato la compatibilità.
Durante l'ispezione periodica è necessario verificare la presenza di usura anomala, crepe, sfaldature, corrosione e variazioni del gioco di funzionamento.
Come va gestita una camicia nitrurata danneggiata?
Qualora si riscontrino danni al rivestimento nitrurato, il componente deve essere messo fuori servizio e isolato. Dopo la pulizia, ispezionare eventuali graffi, crepe e aree con scheggiature. Se necessario, effettuare un controllo con particelle magnetiche o con liquidi penetranti.
- Lievi alterazioni del colore o contaminazioni: Pulire, proteggere dalla corrosione e ricontrollare.
- Graffi superficiali: Eseguire una lucidatura controllata, se consentito dal disegno, quindi verificare le dimensioni e la rugosità.
- Danni che si estendono fino alla zona di diffusione: Rimuovere l'area danneggiata e valutare il margine di lavorazione, la durezza del nucleo e l'NHD residuo prima di decidere se sia consentito procedere alla rinitrurazione.
- Crepe nei metalli comuni, ammaccature profonde o gravi deformazioni: Sostituire o rottamare il componente.
I ritocchi con vernice nera, l’olio e la lucidatura locale non sono in grado di ripristinare un involucro nitrurato danneggiato. La rinitrurazione richiede una valutazione tecnica. Dopo la riparazione è necessario ricontrollare la durezza, l’NHD e le dimensioni critiche.
Stoccaggio e trasporto
Pulire e asciugare i componenti prima di riporli. Se necessario, applicare un prodotto antiruggine adeguato. Per lo stoccaggio a lungo termine o il trasporto via mare è possibile utilizzare carta VCI, sacchetti sigillati e essiccanti.
Durante il trasporto:
- Separare i componenti per evitare urti e sfregamenti.
- Protegge filettature, scanalature, spigoli e fori di precisione.
- Fissare gli alberi lunghi in più punti.
- Fissare gli ingranaggi pesanti e gli stampi all’interno di contenitori rigidi.
- Allegare alla spedizione i rapporti di ispezione delle forniture e i documenti relativi alla tracciabilità dei lotti.
Dopo la consegna, ispezionare l'imballaggio, le superfici e le quote critiche. I componenti che presentano danni da urto, corrosione o scheggiature non devono essere assemblati prima dell'ispezione.
In che modo la nitrurazione si confronta con altri processi di tempra?
| Requisiti relativi ai componenti | Processo adeguato |
|---|---|
| Elevata durezza superficiale, bassa distorsione, strato protettivo resistente all’usura di spessore ridotto | Nitrurazione |
| Cassa con tempra profonda, carichi pesanti e urti | Carbocementazione e tempra |
| Indurimento rapido di aree selezionate | Tempra a induzione |
| Indurimento rapido e superficiale dell'acciaio al carbonio | Nitrocarburazione |
| Proprietà specifiche di attrito o di superficie | Rivestimento PVD |
La scelta del processo deve tenere conto del materiale, del carico, del meccanismo di usura, della profondità di penetrazione e delle tolleranze dimensionali.
Come si dovrebbe scegliere un fornitore di componenti nitrurati?
Un fornitore affidabile dovrebbe essere in grado di:
- Elaborare un percorso di lavorazione in base al materiale e al carico
- Durezza delle superfici di controllo, NHD e condizioni dello strato di composto
- Prevedere e verificare le variazioni dimensionali
- Fornire la documentazione relativa alla forgia, alla durezza, all’esame metallografico e alla tracciabilità
- Coordinata Lavorazione CNC, trattamento termico e rettifica di precisione
Nel caso di componenti su misura che richiedono diverse fasi di produzione, una produzione coordinata consente di ridurre i costi di trasporto e di comunicazione. Inoltre, definisce chiaramente le responsabilità in materia di qualità.
Conclusione
La qualità di un componente nitrurato non può essere valutata solo in base alla durezza superficiale. Le condizioni del materiale, l’NHD, lo strato composito, le proprietà del nucleo e la stabilità dimensionale sono altrettanto importanti.
Definire tali requisiti durante le fasi di progettazione e di richiesta di offerta riduce i rischi legati ai test, alle rielaborazioni e alla consegna.
Se i vostri ingranaggi, alberi, stampi o componenti idraulici necessitano di nitrurazione, inviate i vostri disegni, le informazioni sui materiali, le quantità e i requisiti di accettazione a Lavorazione Weldo. Vi aiuteremo a valutare il percorso di lavorazione CNC, il trattamento termico preliminare, la nitrurazione e la rettifica di precisione, fornendo consigli sulla produzione e un quotazione.
Domande frequenti sulla finitura di nitrurazione
La nitrurazione modifica le dimensioni dei pezzi?
Sì. La diffusione dell’azoto e la formazione di nitruri causano un leggero aumento delle dimensioni. I componenti di precisione dovrebbero prevedere una compensazione, e la variazione effettiva dovrebbe essere verificata tramite la validazione del primo articolo.
È possibile rettificare un pezzo dopo la nitrurazione?
Sì. Il margine di rettifica deve essere controllato. La durezza superficiale residua e il valore NHD devono continuare a soddisfare i requisiti del disegno anche dopo la rettifica.
È possibile sottoporre a nitrurazione fori profondi e fori ciechi?
Sì. L'uniformità del trattamento dipende dal diametro e dalla profondità del foro, nonché dal tipo di processo. Le superfici all'interno del foro che richiedono il trattamento devono essere specificate nella richiesta di preventivo.
Quanto tempo richiede la nitrurazione?
La durata del trattamento dipende dal materiale, dal tipo di processo e dall’NHD desiderato. La nitrocarburazione superficiale richiede normalmente diverse ore. La nitrurazione gassosa profonda richiede da più di dieci ore a diverse decine di ore.
Come è possibile ridurre il costo dei componenti nitrurati prodotti in piccoli lotti?
Utilizzare materiali, profondità di tempra e requisiti di ispezione uniformi. Eliminare le mascherature prive di scopo funzionale e raggruppare in un unico carico del forno i pezzi con gli stessi requisiti di lavorazione. I pezzi complessi devono essere sottoposti a validazione del primo articolo prima della produzione in serie.