
Lavorazione CNC e fabbricazione di lamiere risolvere diversi problemi di produzione. La lavorazione CNC è indicata per strutture solide, punti di riferimento di precisione, caratteristiche tridimensionali complesse e tolleranze locali ristrette, mentre la lavorazione della lamiera è indicata per strutture di grandi dimensioni con pareti sottili, involucri di apparecchiature, pannelli, staffe e assemblaggi leggeri.
I componenti che possono essere dispiegati in disegni in piano con uno spessore costante del materiale dovrebbero essere realizzati mediante lavorazione della lamiera. I componenti che richiedono fori di precisione, sezioni spesse o strutture portanti integrate dovrebbero essere lavorati con macchine a controllo numerico (CNC). Gli assemblaggi che presentano entrambi i tipi di caratteristiche dovrebbero essere realizzati con un approccio di produzione ibrido.
La soluzione produttiva corretta non solo riduce il costo unitario, ma minimizza anche gli errori cumulativi durante le fasi di fissaggio, saldatura, assemblaggio e ispezione. Gli acquirenti dovrebbero effettuare una revisione del processo produttivo già in fase di progettazione, anziché attendere che il disegno sia definitivo e basarsi sui preventivi per determinare il percorso produttivo.
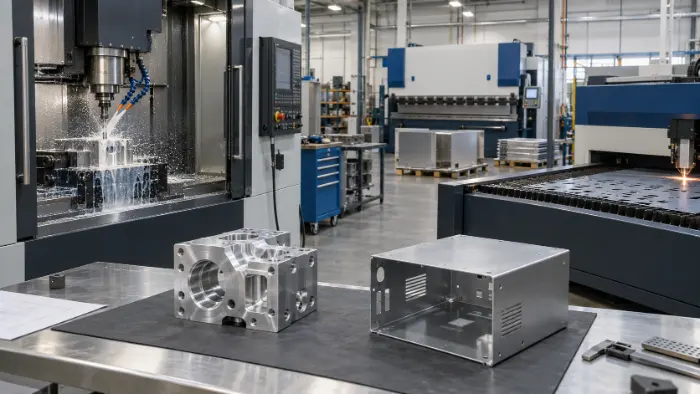
Quali processi rientrano nella lavorazione CNC e nella lavorazione della lamiera?
La lavorazione CNC non è una singola operazione di produzione, e la lavorazione della lamiera non si limita alla piegatura. Comprendere i processi specifici previsti da ciascun metodo di produzione aiuta gli acquirenti a stabilire se un disegno sia realizzabile, quante operazioni siano necessarie e quali fattori determinino il preventivo.
Processi comuni di lavorazione CNC
Fresatura CNC: Gli utensili da taglio rotanti asportano materiale da più direzioni per realizzare superfici piane, tasche, scanalature, fori, gradini e contorni tridimensionali complessi. La lavorazione a tre assi è adatta per superfici e cavità a direzione fissa, mentre la lavorazione a quattro e cinque assi riduce il numero di configurazioni ripetute per i pezzi complessi. Tra le applicazioni tipiche figurano alloggiamenti di precisione, basi di montaggio, dispositivi di fissaggio e componenti strutturali.
Tornitura CNC: Il pezzo ruota attorno al mandrino mentre gli utensili da taglio realizzano diametri esterni, fori interni, facce frontali, conicità, scanalature e filettature. Questo processo è adatto per alberi, perni, manicotti, boccole, raccordi e altri componenti rotanti. Le macchine fresatrici-tornitrici dotate di utensili motorizzati e sub-mandrini possono inoltre realizzare fori trasversali, spianature, fori eccentrici e lavorazioni sul retro del pezzo.
Foratura e maschiatura: La foratura consente di realizzare fori di fissaggio, fori di centraggio e passaggi per fluidi, mentre la maschiatura permette di realizzare filettature interne. Il completamento del profilo principale, della foratura e della maschiatura in un’unica operazione riduce gli errori di posizionamento causati dai cambiamenti di riferimento.
Foratura e alesatura: L'alesatura corregge la posizione, la rettilineità e il diametro del foro, mentre la rasatura garantisce dimensioni di accoppiamento stabili e una buona qualità della superficie. Questi processi vengono utilizzati principalmente per fori di cuscinetti, fori di centraggio, fori per valvole e fori di montaggio di precisione.
Rettifica di precisione: La rettifica consente un controllo più accurato dei diametri esterni, della rotondità, della cilindricità, della planarità e della rugosità superficiale. I componenti in acciaio temprato devono prevedere un margine di rettifica prima del trattamento termico, in modo che le quote critiche possano essere ripristinate mediante la rettifica finale.
Processi comuni di lavorazione della lamiera
Taglio laser della lamiera: Un raggio laser segue un programma CNC per tagliare il profilo del pezzo, i fori, le asole e le aperture. Il processo non richiede stampi di tranciatura dedicati, il che lo rende adatto a prototipi, ordini di piccole serie e pezzi in lamiera con frequenti variazioni di progettazione. La qualità del taglio dipende dal materiale, dallo spessore della lamiera, dalla potenza del laser, dal gas di assistenza e dai parametri di taglio.
Punzonatura a torretta CNC: Una punzonatrice a torretta utilizza utensili standard o personalizzati per realizzare fori circolari, fori quadrati, fori oblunghi, feritoie, elementi in rilievo e motivi di ventilazione. La punzonatura a torretta riduce i tempi di produzione quando un pezzo presenta numerosi fori ripetuti o elementi sagomati standard.
Piegatura: Una pressa piegatrice a controllo numerico (CNC) utilizza una matrice superiore e una inferiore per piegare una lamiera piana secondo un angolo specificato. Le strutture tridimensionali di involucri di apparecchiature, staffe, telai e coperture vengono realizzate principalmente tramite piegatura. La resistenza del materiale, lo spessore della lamiera, il raggio di piegatura e l’apertura della matrice determinano la forza di piegatura necessaria e il ritorno elastico.
Laminazione e piegatura a rullo: I rulli modificano continuamente la curvatura della lamiera per produrre cilindri, alloggiamenti curvi, protezioni e strutture tubolari. Lo stabilimento deve compensare il ritorno elastico in base al raggio desiderato e controllare la curvatura finale attraverso più passaggi di laminazione.
Saldatura: La saldatura TIG, la saldatura MIG, la saldatura a punti e la saldatura laser consentono di unire più componenti in lamiera. Dopo la saldatura, è necessario pulire i cordoni di saldatura, correggere le dimensioni e controllare la qualità del giunto. Gli assemblaggi con requisiti dimensionali rigorosi richiedono inoltre attrezzature di fissaggio dedicate per controllare il ritiro e la deformazione da saldatura.
Installazione dei componenti con accoppiamento a pressione: I dadi autoaggancianti, i perni e i dadi flottanti garantiscono interfacce di assemblaggio affidabili nelle lamiere sottili. Le specifiche degli elementi di fissaggio, il diametro dei fori di montaggio e lo spessore della lamiera devono essere compatibili. Una combinazione errata può causare rotazione, allentamento o deformazione della lamiera.
Anche le macchine per il taglio della lamiera, le punzonatrici a torretta e le presse piegatrici utilizzano sistemi CNC. Pertanto, la differenza tra la lavorazione CNC e la lavorazione della lamiera non risiede nell’uso o meno del controllo numerico. La distinzione sta nel metodo di produzione: la lavorazione CNC consiste principalmente nella asportazione di materiale da pezzi solidi, mentre la lavorazione della lamiera prevede il taglio, la formatura e l’assemblaggio di lamiere.

Confronto tra competenze chiave: lavorazione CNC vs lavorazione della lamiera
| Fattore di confronto | Lavorazione CNC | Lavorazione della lamiera |
|---|---|---|
| Materia prima | Barre, lamiere spesse, billette, pezzi fusi e forgiati | Lamiere e bobine a spessore costante |
| Struttura delle parti | Parti solide, parti con pareti spesse e strutture tridimensionali complesse | Custodie, pannelli, staffe e telai a pareti sottili |
| Controllo dimensionale | Adatto per fori di precisione, superfici di riferimento e tolleranze locali ristrette | Richiede il controllo del ritorno elastico delle curve, della distorsione da saldatura e dell'accumulo di tolleranze |
| Caratteristiche portanti | Adatto a carichi concentrati, collegamenti di precisione e strutture monolitiche | Adatto a garantire una rigidità leggera grazie alle flange e alle nervature di rinforzo |
| Utilizzo del materiale | Le strutture ad alta rimozione generano più trucioli | Un efficiente nesting a schema piatto garantisce un maggiore sfruttamento del materiale |
| Modifiche al design | La maggior parte delle funzioni può essere modificata intervenendo sul programma e sul percorso utensile | I modelli in piano, i programmi di piegatura e gli utensili devono essere aggiornati contemporaneamente |
| Prodotti tipici | Corpi valvola, basi di montaggio, dispositivi di fissaggio, alberi, e alloggiamenti di precisione | Alloggiamenti, coperture, protezioni, staffe e pannelli di montaggio |
La presente tabella definisce le linee guida preliminari del processo. La soluzione produttiva definitiva dovrà essere stabilita mediante una valutazione tecnica che tenga conto del tipo di materiale, delle dimensioni, delle tolleranze, della quantità, del metodo di assemblaggio e dei criteri di accettazione.
Come scegliere un processo di produzione in base alla geometria del pezzo?
La scelta del processo dovrebbe partire dalla funzione e dalla geometria del pezzo, piuttosto che da un confronto dei prezzi unitari. Un percorso di produzione errato aumenta il consumo di materiale, il numero di operazioni e gli errori di assemblaggio, causando in ultima analisi rilavorazioni, scarti e ritardi nelle consegne.
Quando optare per la lavorazione CNC
Il componente presenta fori di precisione e superfici di accoppiamento critiche: I fori dei cuscinetti, i fori di posizionamento, le superfici di tenuta e gli accoppiamenti a scorrimento richiedono una precisione dimensionale e geometrica stabile. La lavorazione CNC consente di realizzare fori, facce terminali e geometrie esterne a partire da un punto di riferimento comune, riducendo gli errori di posizionamento tra le diverse caratteristiche. È possibile ottenere fori con dimensioni molto strette mediante alesatura, alesatura di precisione, levigatura o rettifica.
Il componente presenta una geometria tridimensionale complessa: Le cavità profonde, le superfici curve, i gradini, i fori angolati e le caratteristiche locali con orientamenti diversi non possono essere realizzati mediante la piegatura della lamiera. La lavorazione a tre, quattro o cinque assi asporta il materiale in base al modello tridimensionale e controlla i rapporti posizionali tra superfici complesse.
Il componente richiede sezioni spesse o una struttura portante integrata: I componenti sottoposti a carichi concentrati, urti, forze di serraggio o pressioni interne richiedono sezioni di materiale continue. La lavorazione integrale elimina le saldature e i punti di giunzione meccanici, impedendo che le zone termicamente alterate e i dispositivi di fissaggio allentati diventino punti deboli strutturali.
Le tolleranze locali e i requisiti relativi alle superfici sono rigorosi: Nella lavorazione CNC è necessario stabilire punti di riferimento definiti quando la planarità, la concentricità, la circolarità, la posizione o la rugosità superficiale influiscono direttamente sull'assemblaggio o sul movimento. Anche i componenti in acciaio sottoposti a trattamento termico richiedono la rettifica per ottenere la precisione finale.
Le caratteristiche complesse richiedono modifiche rapide al progetto: La lavorazione CNC consente di realizzare fori, asole, cavità e contorni tridimensionali modificando il programma e il percorso utensile, senza richiedere l’utilizzo di nuovi stampi di tranciatura. È adatta alla realizzazione di prototipi funzionali in piccole quantità con strutture complesse.
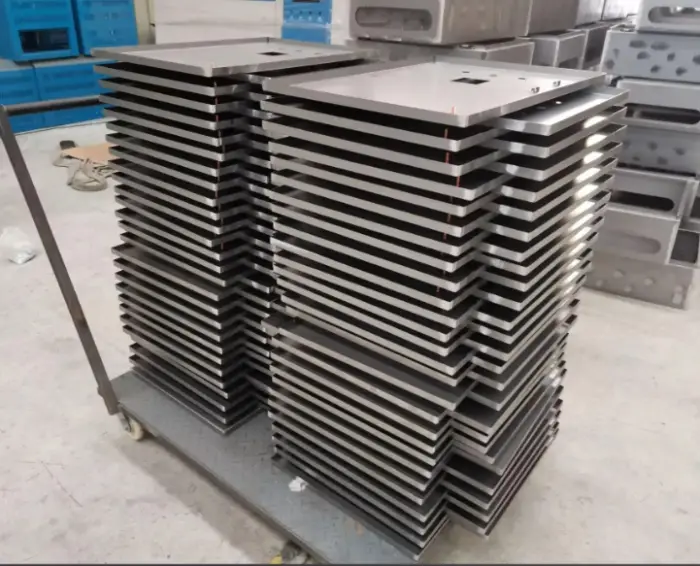
Quando optare per la lavorazione della lamiera
Il componente è costituito principalmente da pareti a spessore costante: Un pezzo che può essere sviluppato in un disegno piano è adatto al taglio laser della lamiera, seguito dalla piegatura per ottenere la sua forma tridimensionale. Questo procedimento evita di asportare grandi quantità di materiale da un pezzo pieno ed è adatto a grandi assemblaggi con pareti sottili.
Il prodotto è un involucro, un pannello o una staffa: Gli involucri per apparecchiature, gli armadi di comando, le protezioni, i telai e le staffe di montaggio svolgono principalmente funzioni di copertura, supporto e fissaggio. Le flange, i bordi ripiegati e i cordoni di rinforzo garantiscono una rigidità sufficiente pur mantenendo un peso ridotto.
La struttura presenta numerose aperture nelle lamiere: I fori di ventilazione, le aperture per i cavi, i fori di fissaggio e le aree di raffreddamento possono essere tagliati o punzonati mentre la lamiera rimane piatta. I fori devono essere posizionati al di fuori delle zone soggette a deformazione da piegatura e devono mantenere adeguate distanze dai bordi e dalla piega.
È necessario tenere sotto controllo il peso complessivo: La lamiera utilizza flange, nervature di rinforzo e piastre di rinforzo locali per migliorare la rigidità strutturale senza aumentare lo spessore dell'intero componente. Questa struttura è adatta per apparecchiature elettroniche leggere, sistemi di automazione e mezzi di trasporto.
Il progetto è pronto per la produzione: Una volta definito il progetto, lo stabilimento può ottimizzare il nesting delle lamiere, le sequenze di piegatura, i dispositivi di saldatura e i flussi di lavoro di assemblaggio. Un percorso di produzione prestabilito consente di distribuire i costi di programmazione e di attrezzaggio, migliorando al contempo l’uniformità della produzione.
I grandi involucri a pareti sottili non dovrebbero essere ricavati da blocchi pieni, e le strutture di precisione con rigidi rapporti di riferimento non dovrebbero essere forzatamente trasformate in progetti in lamiera saldata composti da più pezzi. Il processo deve essere al servizio della funzione del componente piuttosto che di un singolo preventivo.
Quali sono le differenze in termini di tolleranza, resistenza e aspetto superficiale?
Controllo della tolleranza
La lavorazione CNC consente di realizzare direttamente fori di precisione, superfici di accoppiamento e piani di riferimento per l'ispezione, rendendola adatta a pezzi con dimensioni locali ristrette e tolleranze geometriche rigorose. La precisione finale è determinata dall'insieme di fattori quali le condizioni dell'utensile, la stabilità termica della macchina, la rigidità del sistema di fissaggio e i metodi di ispezione.
I pezzi a pareti sottili lavorati con macchine CNC sono soggetti all'azione della forza di serraggio, del calore di taglio e delle tensioni residue. Lo stabilimento deve controllare la deformazione attraverso il taglio a strati, l’asportazione simmetrica del materiale, sistemi di fissaggio a bassa sollecitazione e lo sgancio intermedio. L’asportazione di una grande quantità di materiale da un solo lato in un’unica operazione altera l’equilibrio originale delle sollecitazioni, causando variazioni nella planarità, nello spessore delle pareti e nella posizione dei fori.
Le dimensioni della lamiera sono influenzate dallo spessore, dalla direzione di laminazione, dal raggio di piegatura, dall’apertura dello stampo e dal ritorno elastico. Ogni piegatura aggiuntiva introduce un’ulteriore fonte di variazione nella catena dimensionale. Le dimensioni chiave nelle strutture con piegature multiple dovrebbero avere origine da un punto di riferimento comune, evitando che più dimensioni non critiche formino una complessa catena di tolleranze accumulate.
La saldatura provoca espansioni e contrazioni termiche localizzate. Gli assemblaggi con requisiti dimensionali rigorosi richiedono attrezzature di fissaggio dedicate, saldatura simmetrica, saldatura intermittente e apporto di calore controllato. Dopo la saldatura, l’assemblaggio deve essere raddrizzato prima che i fori di precisione e le superfici di accoppiamento vengano lavorati con macchine a controllo numerico (CNC).
Forza e peso
Una struttura lavorata integralmente con macchine CNC presenta una sezione continua del materiale ed è adatta a sopportare carichi concentrati, urti, forze di serraggio e pressioni interne. Le sezioni locali possono mantenere uno spessore maggiore, mentre le transizioni arrotondate riducono la concentrazione delle sollecitazioni.
Le strutture in lamiera offrono un elevato rapporto rigidità/peso. Flange, orlature, nervature di rinforzo e nervature aumentano la rigidità alla flessione senza incrementare in modo significativo il peso del materiale. La capacità di carico di un componente in lamiera è determinata dallo spessore della lamiera, dalla resistenza del materiale, dalla direzione di piegatura, dal metodo di giunzione e dal percorso effettivo del carico.
È errato ritenere che i componenti lavorati con macchine a controllo numerico (CNC) siano sempre più resistenti o che quelli in lamiera siano sempre più leggeri. Un confronto corretto deve valutare due progetti che soddisfino gli stessi requisiti in termini di carico, deflessione, durata e coefficiente di sicurezza prima di mettere a confronto peso e costo.
Aspetto superficiale
I pezzi lavorati con macchine CNC presentano segni direzionali lasciati dagli utensili dopo la lavorazione. La sabbiatura con microsfere, la spazzolatura, la lucidatura, l'anodizzazione, la passivazione, la galvanoplastica e il rivestimento di conversione chimica possono migliorare l'aspetto, la resistenza alla corrosione e la resistenza all'usura. I disegni devono distinguere le superfici estetiche, le superfici di accoppiamento, le aree da mascherare e i punti di serraggio consentiti.
I componenti in lamiera presentano bordi tagliati, segni di piegatura e zone saldate. La levigatura delle saldature, la spazzolatura, la sabbiatura con graniglia, la verniciatura a polvere, il rivestimento elettroforetico e la verniciatura garantiscono un aspetto uniforme. I criteri di accettazione estetica devono definire le superfici visibili, il colore, la lucentezza, la direzione della grana e i difetti ammessi, in modo che l’acquirente e lo stabilimento applichino lo stesso standard di ispezione.
Come si confrontano costo, quantità e tempi di consegna?
I due processi presentano strutture di costo diverse, pertanto i soli prezzi dei materiali o le tariffe delle macchine non consentono un confronto valido. Il costo totale comprende la preparazione dei materiali, la lavorazione, l’attrezzatura, la post-lavorazione, il controllo qualità, l’assemblaggio, l’imballaggio e il rischio di non conformità.
Fattori che influenzano i costi della lavorazione CNC
Materiale e volume di asportazione: Maggiore è la differenza tra il volume del pezzo finito e quello del materiale grezzo, maggiore sarà la quantità di materiale da asportare, con conseguente aumento dei tempi di lavorazione, del consumo di utensili e dei costi del materiale. Per gli alloggiamenti con cavità profonde è opportuno valutare l'utilizzo di semilavorati near-net-shape o di una struttura ibrida composta da lamiera e elementi lavorati a CNC, al fine di ridurre l'asportazione superflua di materiale.
Tempo di lavorazione e numero di cambi di configurazione: Ogni direzione di lavorazione aggiuntiva richiede un numero maggiore di assi della macchina, un’ulteriore configurazione o un dispositivo di fissaggio dedicato. Le configurazioni multiple aumentano la manodopera e comportano errori nel trasferimento dei punti di riferimento. La lavorazione a quattro e cinque assi e la lavorazione fresatura-tornitura riducono il numero di configurazioni, migliorando al contempo la precisione e l’efficienza.
Caratteristiche complesse e limitazioni degli strumenti: Fori profondi, scanalature strette, raggi interni ridotti e cavità con rapporto di aspetto elevato richiedono utensili lunghi e affusolati e parametri di taglio ridotti. Una minore rigidità dell’utensile comporta un aumento del numero di passate di sgrossatura, delle operazioni di pulizia degli angoli e delle passate di finitura.
Tolleranze e controllo: Le tolleranze ristrette richiedono ulteriori passate di finitura, compensazioni dimensionali e ispezioni. I requisiti di alta precisione dovrebbero essere applicati solo alle dimensioni che influiscono sull’accoppiamento, sulla tenuta, sul posizionamento e sul movimento. Per le dimensioni non funzionali si dovrebbero utilizzare tolleranze generali pratiche.
Fattori che influenzano i costi della lavorazione della lamiera
Taglio laser e nesting: I costi del taglio laser della lamiera sono determinati dalla lunghezza totale di taglio, dal numero di fori, dal materiale e dallo spessore della lamiera. Un nesting efficiente migliora l'utilizzo della lamiera e riduce gli scarti. La presenza di numerosi fori di piccole dimensioni e di profili complessi aumenta i tempi di foratura e di taglio.
Numero di curve e regolazioni dell'attrezzatura: Ogni piegatura richiede il posizionamento, il riorientamento e la compensazione dell'angolo. I pezzi con numerose direzioni di piegatura o che presentano interferenze con gli utensili richiedono utensili speciali, ulteriori operazioni manuali o la suddivisione in più componenti.
Saldatura e raddrizzatura post-saldatura: Le saldature più lunghe comportano un maggiore impiego di manodopera, gas di protezione, materiale d'apporto e operazioni di molatura. Il ritiro della saldatura provoca inoltre deformazioni, pertanto gli assemblaggi di precisione richiedono attrezzature dedicate, sequenze di saldatura controllate e operazioni di raddrizzatura post-saldatura.
Componenti e assemblaggio: Dadi, perni, cerniere e altri componenti autoagganciante comportano un aumento del materiale e delle operazioni di installazione. Gli acquirenti dovrebbero confrontare il costo dell'assemblaggio completo piuttosto che limitarsi al prezzo dei semilavorati tagliati al laser.
L'effetto della quantità e dei tempi di consegna
Durante la fase di prototipazione, né la lavorazione CNC né il taglio e la piegatura laser richiedono grandi stampi di produzione dedicati. La lavorazione CNC consente di apportare rapidamente modifiche a caratteristiche tridimensionali complesse, mentre la lavorazione della lamiera permette di apportare rapidamente revisioni ai disegni in piano e alla geometria delle pieghe.
Per quanto riguarda i volumi di produzione, i costi relativi al CNC vengono ridotti ottimizzando i percorsi utensile, le attrezzature di fissaggio e i tempi di ciclo. I costi relativi alla lamiera vengono ridotti grazie a un miglioramento del nesting, della sequenza di piegatura, delle attrezzature di saldatura e del flusso di assemblaggio. La disponibilità dei materiali, la quantità da produrre, la finitura superficiale e i requisiti di ispezione devono essere definiti in fase di preventivo per stabilire un piano di produzione stabile.
La lavorazione della lamiera consente di ridurre il peso del materiale e i tempi di taglio per involucri di grandi dimensioni a pareti sottili. La lavorazione CNC riduce i costi di rilavorazione causati dalla saldatura, dall’assemblaggio e dagli errori accumulati per i componenti con interfacce di precisione, sezioni spesse o geometrie interne complesse.
Quando è opportuno combinare la lavorazione CNC e la lavorazione della lamiera?
La produzione ibrida offre un migliore equilibrio tra costi e prestazioni quando un assemblaggio comprende sia una struttura di grandi dimensioni a pareti sottili sia interfacce locali di precisione. Sottoporre l’intero assemblaggio a un unico processo comporta spreco di materiale, complessità strutturale o precisione insufficiente.
Carrozzeria in lamiera con componenti di montaggio di precisione lavorati a CNC: Gli involucri, i telai e le strutture delle apparecchiature sono tagliati e piegati al laser, mentre gli alloggiamenti dei cuscinetti, i blocchi di posizionamento, le guide e le interfacce di collegamento sono lavorati con macchine a controllo numerico (CNC). La lamiera determina le dimensioni e il peso complessivi, mentre i componenti lavorati con macchine CNC garantiscono un posizionamento preciso e il sostegno del carico.
Interfacce critiche della macchina dopo la saldatura: Le facce delle flange, le superfici di tenuta e i fori di montaggio di precisione non devono essere sottoposti a lavorazione finale prima della saldatura. La sequenza corretta è: taglio, piegatura, saldatura, raddrizzatura e, infine, lavorazione CNC delle interfacce critiche. Questa sequenza elimina gli effetti dimensionali del ritiro da saldatura.
Utilizzare collegamenti meccanici per ridurre la distorsione termica: I gruppi sensibili alla deformazione da saldatura possono utilizzare perni di posizionamento, bulloni, elementi di fissaggio autoagganciante e spallamenti di posizionamento lavorati con macchine a controllo numerico. I collegamenti meccanici semplificano lo smontaggio e la manutenzione, evitando al contempo la deformazione termica su ampia superficie causata dalle saldature continue.
Definire i sistemi di riferimento comuni per l’assemblaggio: I componenti lavorati con macchine CNC e i pezzi in lamiera devono utilizzare fori di posizionamento, spallamenti, superfici di riferimento o perni di posizionamento ben definiti. I fori standard per bulloni di gioco non sono in grado, da soli, di garantire un posizionamento di precisione.
La produzione ibrida non consiste semplicemente nell’assemblaggio di due tipi di componenti. Le funzioni devono essere assegnate già in fase di progettazione: i componenti in lamiera garantiscono copertura, sostegno e leggerezza, mentre quelli lavorati a CNC assicurano il posizionamento, l’adattamento, la tenuta e la capacità di sopportare carichi localizzati.
Come scegliere un fornitore nel settore manifatturiero?
Un fornitore che offre separatamente lavorazioni CNC e lavorazione della lamiera non possiede automaticamente le competenze ingegneristiche necessarie per integrare i due processi. Gli acquirenti devono verificare che lo stabilimento sia in grado di gestire i punti di riferimento di lavorazione, le tolleranze di piegatura, la distorsione da saldatura, la finitura superficiale e il controllo dell’assemblaggio come un unico flusso di lavoro controllato.
Capacità di lavorazione CNC: Verificare che lo stabilimento disponga di attrezzature per fresatura, tornitura, alesatura, filettatura e rettifica di precisione. Per i componenti critici è inoltre necessario verificare la corsa delle macchine, la configurazione degli assi, le prestazioni del mandrino, i metodi di fissaggio e le apparecchiature di controllo qualità. Il numero delle macchine, di per sé, non è indicativo dell’effettiva capacità produttiva; l’esperienza con componenti simili e il controllo dei processi sono altrettanto importanti.
Capacità di taglio laser e piegatura della lamiera: Verificare i materiali, gli spessori delle lamiere, le dimensioni delle lamiere e le lunghezze di piegatura che il produttore è in grado di lavorare. Nel caso di involucri di grandi dimensioni è inoltre necessario verificare il tonnellaggio della pressa piegatrice, la precisione del fermo posteriore e la disponibilità di utensili speciali. Lo stabilimento dovrebbe valutare le interferenze tra gli utensili, la lunghezza minima della flangia e la distanza tra il foro e la piega prima di avviare la produzione.
Saldatura e controllo delle deformazioni: Il fornitore deve scegliere tra saldatura TIG, MIG, a punti o laser in base al materiale, allo spessore e ai requisiti estetici. Gli assemblaggi di precisione richiedono attrezzature di saldatura dedicate, sequenze di saldatura controllate e ispezioni dimensionali post-saldatura. La sola raddrizzatura manuale non è in grado di garantire l'uniformità della produzione a lungo termine.
Gestione dei dati trasversale ai processi: I componenti lavorati con macchine CNC e le parti in lamiera all’interno di un assemblaggio ibrido devono utilizzare sistemi di riferimento comuni. Prima della produzione, il produttore dovrebbe definire il metodo di posizionamento, la catena dimensionale e l’approccio di controllo. Ciò impedisce che i diversi reparti effettuino la lavorazione in base a sistemi di riferimento distinti, il che può portare alla produzione di parti singolarmente accettabili ma che risultano non conformi durante l’assemblaggio.
Coordinamento della post-elaborazione: L'anodizzazione, la placcatura, la passivazione, la verniciatura a polvere e la verniciatura modificano le condizioni superficiali e le dimensioni locali. Il fornitore deve tenere conto dello spessore del rivestimento, delle aree da mascherare, della protezione delle filettature e dei giochi di montaggio post-finitura. Anche l'inserimento a pressione dei componenti e la saldatura devono essere programmati in base alla sequenza di finitura.
Qualità e tracciabilità: L'ispezione del primo articolo deve riguardare le dimensioni critiche, il materiale e le condizioni della superficie. La produzione richiede ispezioni in corso d'opera e finali, con conservazione dei lotti di materiale, dei registri di produzione e dei risultati delle ispezioni. Gli assemblaggi completi richiedono inoltre un montaggio di prova, un'ispezione estetica e controlli funzionali.
Prima dell’avvio della produzione, lo stabilimento deve completare una revisione DFM e la convalida del primo articolo. La revisione DFM deve illustrare la scelta dei processi, i punti di riferimento per la lavorazione, la sequenza di piegatura, il controllo delle deformazioni da saldatura, gli effetti della post-lavorazione e i metodi di ispezione. Solo dopo la convalida di questi elementi è possibile definire un piano di produzione attuabile che comprenda il preventivo, i requisiti di qualità e i tempi di consegna.
Conclusione
La lavorazione CNC e la lavorazione della lamiera risolvono problemi di produzione diversi. La lavorazione CNC è indicata per strutture solide, punti di riferimento di precisione, caratteristiche tridimensionali complesse e tolleranze locali ristrette. La lavorazione della lamiera è indicata per strutture di grandi dimensioni a pareti sottili, involucri di apparecchiature, pannelli, staffe e assemblaggi leggeri.
I componenti che possono essere dispiegati in disegni in piano con uno spessore costante del materiale dovrebbero essere realizzati mediante lavorazione della lamiera. I componenti che richiedono fori di precisione, sezioni spesse o strutture portanti integrate dovrebbero essere lavorati con macchine a controllo numerico (CNC). Gli assemblaggi che presentano entrambi i tipi di caratteristiche dovrebbero essere realizzati con un approccio di produzione ibrido.
La soluzione produttiva corretta non solo riduce il costo unitario, ma minimizza anche gli errori cumulativi durante le fasi di fissaggio, saldatura, assemblaggio e ispezione. Gli acquirenti dovrebbero effettuare una revisione del processo produttivo già in fase di progettazione, anziché attendere che il disegno sia definitivo e basarsi sui preventivi per determinare il percorso produttivo.
Non sai se optare per la lavorazione CNC o la lavorazione della lamiera?
Invia il tuo disegno a Weldo per una revisione tecnica. I nostri ingegneri valuteranno la geometria, le tolleranze, il materiale, la quantità e i requisiti di finitura, per poi consigliare la lavorazione CNC, la lavorazione della lamiera o un percorso di produzione ibrido.