
Wat is D2-staal en wanneer moet u hiervoor kiezen bij het laten maken van op maat gemaakte onderdelen? D2 is een koudverwerkingsstaal met een hoog koolstof- en chroomgehalte dat veel wordt gebruikt voor matrijzen, stempels, industriële messen en slijtvaste onderdelen. De legeringssamenstelling, in combinatie met harden en ontlaten, zorgt voor een hoge hardheid, slijtvastheid en druksterkte, waardoor het geschikt is voor toepassingen waarbij sprake is van aanzienlijke slijtage en gecontroleerde stootbelastingen.
Kopers van op maat gemaakte onderdelen moeten bij de keuze voor D2 zorgvuldig rekening houden met de materiaaltoestand, de warmtebehandeling, de maatnauwkeurigheid en de oppervlaktekwaliteit. Door deze eisen vast te leggen in tekeningen, productieplannen en acceptatiecriteria kan worden gewaarborgd dat de pasvorm, de levensduur en de kwaliteit over alle productiebatches heen consistent zijn.
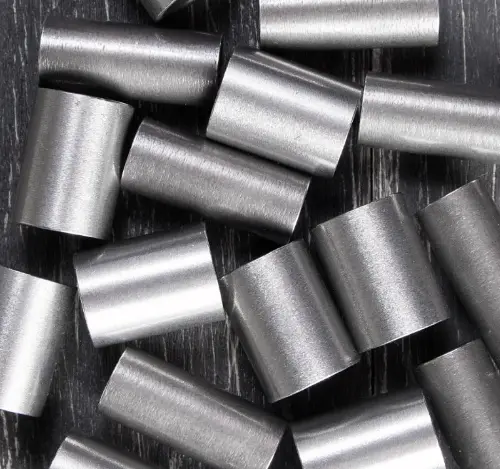
Wat zijn de belangrijkste kenmerken van de samenstelling van D2-staal?
D2-staal bevat koolstof en chroom als belangrijkste legeringsbestanddelen, aangevuld met elementen zoals molybdeen en vanadium om de hardbaarheid en slijtvastheid te waarborgen die vereist zijn voor koudbewerkingsgereedschap. Harde carbiden spelen een belangrijke rol bij het weerstaan van slijtage en maken de keuze van snijgereedschap en slijpschijven tijdens de bewerking dan ook van groot belang.
| Element | Referentie-inhoud op basis van gewicht | Belangrijkste functie |
| Koolstof C | 1.40%–1.60% | Bevordert de verharding tijdens het afkoelen en de vorming van carbiden |
| Chroom Cr | 11.00%–13.00% | Verbetert de hardbaarheid en draagt bij aan de vorming van slijtvaste carbiden |
| Molybdeen Mo | 0.70%–1.20% | Verbetert de hardbaarheid en het reactievermogen bij het temperen |
| Vanadium V | ≤1,10% | Draagt bij aan de vorming van harde carbiden en beïnvloedt de korrelgrootte |
| Mangaan Mn | ≤0,60% | Draagt bij aan de deoxidatie en beïnvloedt de hardbaarheid |
| Silicium Si | ≤0,60% | Draagt bij aan de deoxidatie en beïnvloedt de eigenschappen van de matrix |
Deze waarden dienen als richtlijn bij de materiaalkeuze. Bij de afname van de levering moet de in de bestelling gespecificeerde materiaalnorm worden gevolgd, waarbij de chemische samenstelling moet worden vergeleken met het materiaalcertificaat van de betreffende smeltpartij. Materiaalinformatie Alro D2
Welke invloed heeft het hoge chroomgehalte op de corrosiebestendigheid van D2?
Het hoge chroomgehalte van D2 bevordert vooral de hardbaarheid en slijtvastheid, terwijl het tevens een zekere mate van corrosiebestendigheid biedt. Aangezien een deel van het chroom in carbiden is gebonden, moet de corrosiebestendigheid worden beoordeeld in het licht van de daadwerkelijke eigenschappen van dit staal als koudbewerkingsgereedschapsstaal.
Voor onderdelen die gedurende langere tijd worden blootgesteld aan vocht, zouten of corrosieve stoffen, moet bij de materiaalkeuze ook rekening worden gehouden met beschermende coatings, reiniging en onderhoud, en met alternatieve corrosiebestendige materialen.
Wat zijn de belangrijkste mechanische eigenschappen van gegloeid D2-staal?
De referentiewaarden voor gegloeid D2-staal bedragen ongeveer 760 MPa treksterkte, 470 MPa vloeigrens en 230 HB Brinell-hardheid. Deze waarden geven de bewerkbaarheid van het ruwe materiaal weer; de gebruikseigenschappen van het afgewerkte onderdeel worden bepaald door de daaropvolgende warmtebehandeling en afwerkingsbewerkingen.
| Mechanische eigenschap | Referentiewaarde na gloeien | Beschrijving |
| Treksterkte | ongeveer 760 MPa | Maximale technische spanning die tijdens een trektest wordt verdragen |
| Vloeigrens | ongeveer 470 MPa | Het spanningsniveau waarbij het materiaal een bepaalde mate van plastische vervorming begint te vertonen |
| Rek bij breuk | over 16% | Geeft het vermogen tot plastische vervorming aan vóór breuk bij trekbelasting |
| Brinell-hardheid | ongeveer 230 HB | Helpt bij het karakteriseren van de toestand van het materiaal na het gloeien en bij het beoordelen van de bewerkingsomstandigheden |
Deze waarden zijn afkomstig uit door de leverancier gepubliceerde gegevens voor gegloeid D2 en zijn geschikt voor het vergelijken van materialen en om een eerste indruk te krijgen van de eigenschappen ervan. Voor ontwerpberekeningen en de goedkeuring bij aankoop zijn testresultaten nodig die overeenkomen met de daadwerkelijke leveringsvoorwaarden.
Door gloeien neemt de hardheid van de matrix af, waardoor geschikte omstandigheden ontstaan voor draaien, frezen en boren. Er blijven harde carbiden in het materiaal achter, dus bij het instellen van de bewerkingsparameters moet rekening worden gehouden met gereedschapsslijtage, spanenafvoer en oppervlaktekwaliteit.
Leveringsgrenzen en typische referentiewaarden moeten afzonderlijk worden geïnterpreteerd. Zo wordt voor BÖHLER K110 bijvoorbeeld een maximale leveringshardheid na gloeien van 250 HB gespecificeerd, terwijl de waarde van 230 HB in de tabel deel uitmaakt van een reeks referentiegegevens na gloeien. Bij projecten waarvoor een gegarandeerde sterkte en rek vereist zijn, moeten bij de bestelling de testmethode, de bemonsteringsvoorwaarden en de acceptatiecriteria worden gespecificeerd. BÖHLER K110 Technische gegevens
Wat zijn de corrosiebestendigheid, elektrische geleidbaarheid en magnetische eigenschappen van D2-staal?
D2 is in zekere mate corrosiebestendig, geleidt elektriciteit en is magnetisch onder de gebruikelijke leverings- en bedrijfsomstandigheden. Deze eigenschappen zijn van invloed op de bewerkingsmethoden, de werkstukopspanning en de onderhoudsvereisten.
In welke omgevingen heeft D2-staal roestbescherming nodig?
D2 moet worden beschermd tegen roest in vochtige of zouthoudende omgevingen en na contact met zweet of resten van koelvloeistof. Bij het reinigen en beschermen moet bijzondere aandacht worden besteed aan geslepen oppervlakken, boringen en montagespelen.
Roestpreventie helpt om snijvlakken en pasvlakken in optimale staat te houden. Wanneer corrosie wordt geconstateerd, moet de behandeling worden beoordeeld op basis van de corrosiediepte, het aangetaste functionele gebied en de maatvoeringseisen, zodat het gerepareerde onderdeel aan de gebruiksvereisten voldoet.
Hoe goed geleidt D2-staal elektriciteit?
D2 heeft voldoende elektrische geleidbaarheid voor vonkverspaning en draadvonkverspaning, hoewel de geleidbaarheid aanzienlijk lager is dan die van koper. Onderdelen die bedoeld zijn om elektrische stroom te geleiden, moeten in de eerste plaats worden gekozen op basis van weerstand, warmteontwikkeling en contactvereisten.
Volgens de gegevens van BÖHLER K110 bedraagt de elektrische weerstand bij kamertemperatuur ongeveer 0,65 Ω·mm²/m. Omgerekend vanuit deze waarde bedraagt de elektrische geleidbaarheid ongeveer 1,54 MS/m, ofwel ongeveer 2,71 TP3T standaardkoper bij 1001 TP3T IACS. Dit is een berekende referentiewaarde voor een specifiek product. Gegevens over de fysische eigenschappen van BÖHLER K110
Is D2-staal magnetisch?
D2 is magnetisch in zowel de gangbare gegloeide als de geharde en getemperde toestand, waardoor geschikte magnetische spanmethoden en magnetische deeltjesinspectiemethoden kunnen worden toegepast. De materiaalkwaliteit en de kwaliteit van de warmtebehandeling moeten nog steeds worden gecontroleerd aan de hand van materiaalcertificaten en de voorgeschreven inspectieprocedures.
Voor onderdelen waaraan strenge eisen worden gesteld op het gebied van reinheid, dient u het effect van restmagnetisme op het aantrekken van slijpafval te beoordelen en, indien nodig, maatregelen te nemen voor demagnetisering en het testen op restmagnetisme.
Welke andere fysische eigenschappen heeft D2-staal?
De dichtheid, de elasticiteitsmodulus en de thermische uitzettingskenmerken van D2 kunnen worden gebruikt voor een voorlopige inschatting van het gewicht, de stijfheid en de temperatuurgerelateerde maatveranderingen van onderdelen. De volgende waarden zijn afkomstig uit één enkel productgegevensblad, om consistente referentieomstandigheden te waarborgen.
| Onroerend goed | Referentiewaarde | Voorwaarden of opmerkingen |
| Dichtheid | ongeveer 7,67 g/cm³ | Kamertemperatuur |
| Elasticiteitsmodulus | ongeveer 200 GPa | Referentiewaarde voor materiaal bij kamertemperatuur |
| Warmtegeleidingsvermogen | ongeveer 23,9 W/(m·K) | Kamertemperatuur |
| Gemiddelde lineaire thermische uitzettingscoëfficiënt | ongeveer 11,0 × 10⁻⁶/K | 20–100 °C |
De gegevens zijn afkomstig uit de BÖHLER K110 Technisch gegevensblad. Nauwkeurige maatcontroles moeten onder de voorgeschreven temperatuuromstandigheden worden uitgevoerd, zodat de resultaten een getrouw beeld geven van de werkelijke bewerkingskwaliteit van het onderdeel.
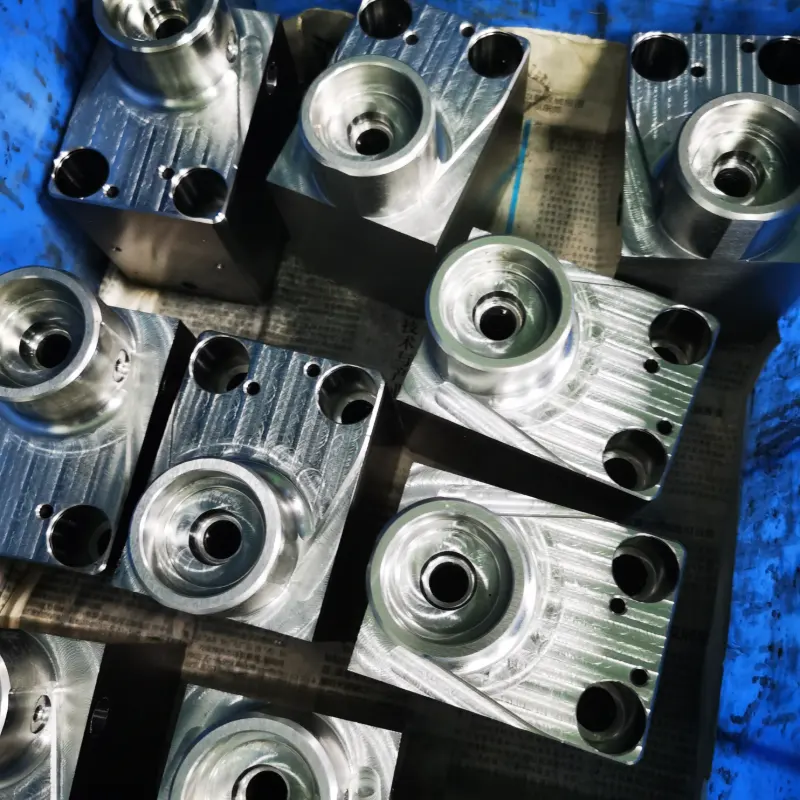
Wat zijn de voordelen en beperkingen van de dienstverlening van D2 Steel?
De sterke punten van D2 zijn slijtvastheid, druksterkte na harding en geschiktheid voor koudbewerkingsgereedschap. Het gebruik ervan moet zorgvuldig worden afgestemd op de stootbelastingen, het productieproces en de eisen op het gebied van corrosiebescherming.
Belangrijkste voordelen van D2-staal
- Hoge slijtvastheid: Geschikt voor werkvlakken die herhaaldelijk in contact komen met het bewerkte materiaal of harde deeltjes, zoals snijranden, vormvlakken en slijtplaten.
- Geschikt voor doorharding: Door het harden en ontlaten wordt de werkhardheid van het substraat bepaald en krijgt het werkoppervlak de nodige stevigheid om belastingen te dragen.
- Breed toepassingsgebied bij koudvervorming: Bij geschikte belastingen, geometrie en warmtebehandeling, D2 combineert profielbehoud met een lange levensduur.
Drie belangrijke aandachtspunten bij het gebruik van D2-staal
- Slagvastheid en weerstand tegen afbrokkelen: Dunne randen, scherpe hoeken en gebieden die onderhevig zijn aan excentrische belasting vereisen een geoptimaliseerde geometrie, ondersteuning en werkruimte. Voor toepassingen waarbij breuken een grote rol spelen, moeten ook gereedschapsstaalsoorten met een hogere taaiheid worden vergeleken.
- Kosten voor bewerking en reparatie: Harde carbiden zorgen voor meer slijtage aan snijgereedschap en slijpschijven. Een goed geplande volgorde van bewerking in gegloeide toestand, warmtebehandeling en eindafwerking zorgt voor een betere kostenefficiëntie.
- Corrosiebestendigheid en onderhoud: Reiniging, droging, roestbescherming en een geschikte verpakking dragen bij aan het behoud van de werkoppervlakken en de kwaliteit tijdens opslag.
In welke onderdelen en sectoren wordt D2-staal doorgaans gebruikt?
D2 wordt voornamelijk gebruikt voor stansen, knippen, koudvervormen en slijtvaste mechanische onderdelen in toepassingen waarbij sprake is van aanzienlijke slijtage en gecontroleerde stootbelastingen. Kopers dienen eerst de belangrijkste faalwijze vast te stellen en vervolgens te controleren of de eigenschappen van D2 voldoen aan de eisen van de toepassing.
| Toepassingsgebied | Standaardonderdelen |
| Metaalstansen | Ponsen, matrijzen en snij-inzetstukken |
| Verwerking van platen en bandstaal | Snijmessen en roterende snijmessen |
| Koudvervorming | Vormmatrijzen en walsgereedschap |
| Slijtvaste mechanische onderdelen | Slijtblokken, geleidingsonderdelen en slijtage- en contactonderdelen |
| Precisie-gereedschappen | Meetinstrumenten, positioneringsgereedschap en inspectiegereedschap |
Deze toepassingen komen overeen met de toepassingen voor koudbewerkingsgereedschap die door de materiaalleveranciers worden vermeld.
Stempels en matrijzen
D2 is geschikt voor stansgereedschap waarvan de snijkanten en werkprofielen ook bij langdurig gebruik hun vorm moeten behouden. De stansspeling, de geleidingsnauwkeurigheid en de afstrijkomstandigheden moeten in samenhang met de hardheid van het materiaal worden vastgesteld.
Bij slanke stempels, smalle bruggen en scherpe hoeken moet extra aandacht worden besteed aan de breukweerstand. Als er afbrokkeling optreedt, controleer dan eerst of er sprake is van excentrische belasting, de montage en de geometrie van de snijkant, voordat u het materiaal of de warmtebehandeling aanpast.
Snijmessen en roterende snijmessen
D2 is geschikt voor industriële knip- en snijgereedschappen waarvoor slijtvaste snijkanten nodig zijn. De dikte van het mes, de geometrie van de snijkant, de kwaliteit van het eindvlak en de montagespeling hebben een directe invloed op de snijkwaliteit en de levensduur.
In de aanbestedingseisen moeten onder meer de vlakheid of het vlakke afwijking, de randgeometrie en de montagevoorwaarden voor bij elkaar passende sets worden opgenomen, zodat de fabricagenauwkeurigheid overeenkomt met de montage-eisen voor de apparatuur.
Vormmatrijzen en slijtplaten
D2 is geschikt voor koudvervormingswerkoppervlakken die worden blootgesteld aan herhaaldelijk contact en slijtage. Wanneer er ook sprake is van materiaalhechting, schuren of plaatselijke krassen, moeten de oppervlakteruwheid, smering en coatings gezamenlijk worden geoptimaliseerd.
Door de hardheid van het substraat af te stemmen op de contactomstandigheden kan de levensduur van het gereedschap op een gerichtere manier worden verbeterd.
Hoe maak je een keuze tussen D2 en andere staalsoorten?
D2 is geschikt voor onderdelen waarbij slijtvastheid bij koudvervorming de belangrijkste eis is, terwijl bij andere staalsoorten de nadruk ligt op structurele taaiheid, warmtehardheid of corrosiebestendigheid. Materiaalvergelijkingen moeten worden gebaseerd op de belasting van het onderdeel, de bedrijfstemperatuur en de faalwijze.
| Alternatief materiaal | Belangrijkste verschil | Selectierichtlijnen |
| D3 | Ook een koudverwerkbaar staal met een hoog koolstof- en chroomgehalte; de slijtvastheid en de weerstand tegen afbrokkelen zijn afhankelijk van de samenstelling en de warmtebehandeling | Beoordeel D2 wanneer u het afbrokkelen van D3-gereedschappen wilt verminderen |
| 4140 | Benadrukt de sterkte en taaiheid na het afschrikken en ontlaten | Kies assen en dragende verbindingsstukken op basis van hun constructieve eigenschappen; houd rekening met D2 voor slijtvaste matrijzen |
| M2 | Een snelstaalsoort waarbij de nadruk ligt op het behoud van de hardheid bij hoge temperaturen | Maak uw keuze op basis van de snijtemperatuur en de bedrijfsomstandigheden van het gereedschap |
| S30V | Een roestvrij messtaal vervaardigd volgens de poedermetallurgie | Beoordeel dit apart van D2 wanneer corrosiebestendigheid ook een belangrijke rol speelt bij de keuze van het mes |
| Koudverwerkingsstaalsoorten met een hogere taaiheid of gereedschapsstaalsoorten uit de poedermetallurgie | Leg de nadruk op de weerstand tegen afbrokkelen, de verdeling van het hardmetaal of de algehele prestaties | Overweeg deze als upgrades voor gereedschappen waarvoor een langere levensduur en een hogere weerstand tegen afbrokkeling vereist zijn |
Industeel beschouwt D2 als een alternatief wanneer staalsoorten van het type D3 te gevoelig zijn voor scheurvorming of afbrokkeling. Elke vervanging moet nog worden gevalideerd onder daadwerkelijke bedrijfsomstandigheden. Technische gegevens Industeel D2
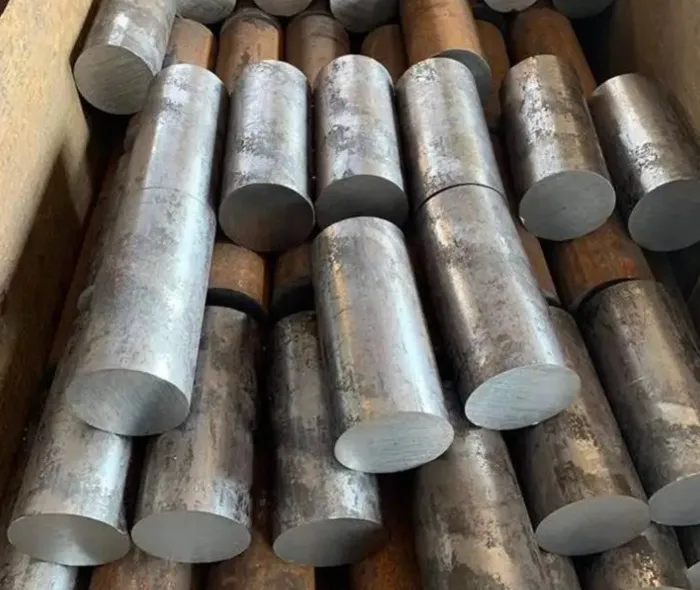
Wat zijn de gelijkwaardige of vergelijkbare cijfers voor D2?
De Europese normen 1.2379 en X153CrMoV12, evenals materialen uit de Japanse SKD11-familie, zijn gangbare alternatieven bij de keuze voor D2 in verschillende normen. Bij de inkoop moeten de samenstelling, de leveringsconditie en de prestatie-eisen nader worden gecontroleerd, waarbij de klant akkoord moet gaan met de voorgestelde vervanging. Informatie over de kwaliteitsklassen van BÖHLER
Voor onderdelen waaraan strenge eisen worden gesteld wat betreft de levensduur, moet bij het vervangen van het materiaal ook rekening worden gehouden met warmtebehandeling en validatie van het eerste exemplaar, om te garanderen dat het vervangende materiaal voldoet aan de oorspronkelijke functionele eisen.
Welke bewerkingsprocessen kunnen worden toegepast op D2-staal?
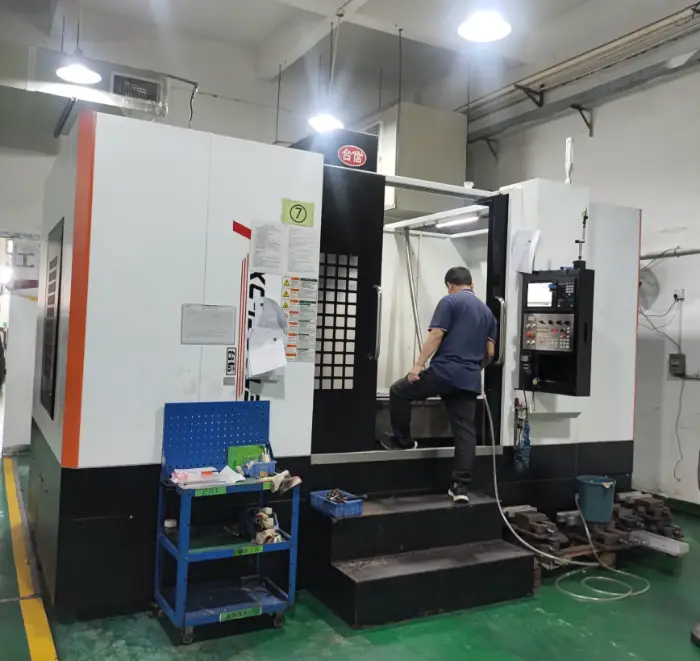
D2 kan worden gedraaid, gefreesd, geboord, geslepen, draad-EDM-snede, en bewerkt met zinkervonken. Een veelgebruikte productiemethode is om het grootste deel van het materiaal in gegloeide toestand te verwijderen en vervolgens de kritische afmetingen na het harden af te werken.
CNC-draaien, Frezen, en boren
Gegloeid D2 is geschikt voor het verspanen van de hoofdgeometrie, gaten en sleuven. Een stabiele werkstukopspanning en een goed geregeld gereedschapsbeheer zijn essentieel voor efficiëntie en maatvastheid. Bij de keuze van het gereedschap moet een evenwicht worden gevonden tussen slijtvastheid en snijkantsterkte, en moeten gereedschapswisselingen worden gepland op basis van de daadwerkelijke slijtage.
Bij diepe gaten en smalle sleuven is een effectieve afvoer van spanen noodzakelijk om herbewerking van spanen tot een minimum te beperken. Conventionele schroefdraden en gaten worden bij voorkeur vóór het harden afgewerkt, terwijl voor maatgevoelige onderdelen achteraf uit te voeren correctiemethoden van tevoren moeten worden gepland.
Harddraaien en hardfrezen
Gehard D2 kan met geschikt gereedschap hard worden gedraaid of gefreesd. Bij de keuze van het bewerkingsproces moet rekening worden gehouden met de hardheid, de continuïteit van het snijden, de stijfheid van de machine en de eisen aan het oppervlak.
Dunne wanden, onderbroken sneden en kleine details vereisen een nauwkeurige regeling van de snijkrachten en het voorkomen van afbrokkeling van de snijkant. Door middel van de bewerking van een proefstuk kunnen de afmetingen, de ruwheid en de integriteit van het oppervlak op kritieke pasvlakken worden gecontroleerd voordat het productieproces definitief wordt vastgesteld.
Slijpen
Slijpen is geschikt voor de afwerking van precisievlakken, buitendiameters en pasmaten op D2-onderdelen. Tijdig africhten van de slijpschijf, gelijkmatige koeling en een juiste verdeling van de materiaalafname helpen de slijpwarmte en maatafwijkingen onder controle te houden.
Werkoppervlakken die aan hoge belastingen worden blootgesteld, moeten volgens de voorschriften worden gecontroleerd op slijpschade, waarbij zowel de maatnauwkeurigheid als de eigenschappen vlak onder het oppervlak in de acceptatiecriteria moeten worden meegenomen.
Draadvonken en zinkervonken
Draadvonken is geschikt voor doorlopende profielen, smalle sleuven en matrijsopeningen, terwijl zinkervonken geschikt is voor complexe holtes. Beide processen kunnen gehard D2-staal bewerken en bieden productiemogelijkheden voor geometrieën die moeilijk met snijgereedschap bereikbaar zijn.
Op kritieke werkvlakken moeten afschuifbewerkingen, fijne afwerkingsbewerkingen of een daaropvolgende verwijdering van de oppervlaktelaag worden uitgevoerd om de hergietlaag en microscheurtjes te beheersen. Er moeten ook freesvolgordes worden gepland voor smalle frames, dunne wanden en geometrieën waarbij veel materiaal moet worden verwijderd, om vervorming als gevolg van het vrijkomen van restspanning te beperken.
Hoe goed is D2-staal lasbaar?
D2 kan plaatselijk worden gerepareerd door middel van lassen en gereedschapsherstel volgens een gevalideerde lasprocedure, maar dit vereist een strikte procescontrole. Bij reparaties moet rekening worden gehouden met verharding in de warmtebeïnvloede zone, plaatselijke verzachting, lasspanningen en maatveranderingen.
In hoeverre verschillen de lasvereisten tussen gegloeid en gehard D2-staal?
Bij gegloeid D2 is het na het lassen van het grootste belang dat vóór de eindwarmtebehandeling weer een bewerkbare microstructuur wordt hersteld. Bij gehard D2 moeten bij lasreparaties ook de vereiste hardheid, scheurweerstand en afmetingen behouden blijven. Voor beide toestanden moeten afzonderlijke procedures voor de behandeling na het lassen worden vastgesteld.
Voor geharde onderdelen dient u de eerdere gegevens over het temperen te raadplegen alvorens de voorwaarden voor lasreparatie en het temperen na het lassen vast te stellen. Indien deze gegevens niet beschikbaar zijn, moet u eerst de toestand van het materiaal en de haalbaarheid van de reparatie beoordelen.
Waarop moet tijdens het lassen worden gelet?
In de lasvoorschriften moeten het verwijderen van gebreken, de temperatuurregeling, de keuze van het toevoegmetaal en de keuring na het lassen worden vastgelegd, zodat het gerepareerde gebied voldoet aan de daadwerkelijke gebruiksvereisten.
- Verwijderen van gebreken en voorbereiding van het oppervlak: Verwijder de te herstellen gebreken, evenals olie en coatings, en gebruik geschikte inspectiemethoden om na te gaan in hoeverre de scheuren zijn verwijderd.
- Voorverwarmings- en tussentijdse temperaturen: Verwarm gelijkmatig voor en houd de temperatuurstijging in de gaten om plaatselijke verzachting en vervorming te voorkomen. In de Sverker 21-handleiding wordt een referentietemperatuur voor het voorverwarmen van 250 ± 25 °C aangegeven; de daadwerkelijke parameters moeten worden vastgesteld op basis van de eigenschappen van het materiaal en de toestand van het onderdeel.
- Keuze van vulmateriaal en inspectie na het lassen: Kies het vulmateriaal op basis van de functie van het gerepareerde gebied, volg de voorgeschreven procedure voor koeling en warmtebehandeling en controleer vervolgens op scheuren, hardheidsverdeling en kritische afmetingen.
Voor de levering van door middel van lassen gerepareerde onderdelen is goedkeuring van de klant vereist, waarbij de gegevens over de reparatielocatie, de procedure en de inspectieresultaten moeten worden bewaard.
Hoe wordt D2-staal warmtebehandeld?
D2 verkrijgt zijn belangrijkste gebruikseigenschappen door middel van harden en ontlaten, terwijl gloeien en spanningsvermindering de bewerkbaarheid verbeteren en helpen om vervorming te beperken. Het proces moet worden vastgesteld op basis van de specifieke materiaalgegevens, de afmetingen van het onderdeel en de beoogde eigenschappen.
Zacht gloeien
Zacht gloeien vermindert de hardheid en zorgt voor een microstructuur die geschikt is voor verspaning. Materiaal dat al in de vereiste gegloeide toestand wordt geleverd, kan na het doorstaan van de ingangscontrole direct worden bewerkt; hergloeien is bedoeld om aan een bepaalde eis ten aanzien van de microstructuur of de bewerkbaarheid te voldoen.
Stressverlichting
Spanningsverlichting vermindert restspanningen die ontstaan bij ruwbewerking en is geschikt voor onderdelen waarbij veel materiaal wordt verwijderd, die asymmetrische kenmerken hebben of een complexe vorm vertonen. Dit wordt doorgaans uitgevoerd na de ruwbewerking en vóór de definitieve harding, waarbij een toeslag wordt aangehouden voor de daaropvolgende nabewerking.
Verharding
Door het harden ontstaat de geharde microstructuur van D2, waarbij het verwarmen en afkoelen zo worden geregeld dat er een evenwicht ontstaat tussen hardheid, microstructuur en het risico op scheurvorming. Industeel geeft een richtwaarde voor het austenitisatiebereik van 1020–1050 °C; de daadwerkelijke cyclus moet worden bepaald op basis van de specifieke materiaal- en onderdeelomstandigheden.
D2 is een aan de lucht hardend gereedschapsstaal, maar de koelmethode moet toch worden afgestemd op de afmetingen van het werkstuk, de vulling van de oven en het koelvermogen van de installatie.
Tempereren
Door het aanlasproces wordt de beoogde hardheid bereikt, worden afkoelspanningen verminderd en wordt de stabiliteit van de microstructuur verbeterd. D2 moet de vereiste aantal aanlascycli ondergaan die voor het materiaal en het proces zijn voorgeschreven, voordat de uiteindelijke hardheid en de bijbehorende eigenschappen worden goedgekeurd.
Industeel adviseert ten minste twee temperingscycli en het gebruik van een vacuüm of beschermende atmosfeer om oxidatie en ontkoling tegen te gaan.
Behandeling bij temperaturen onder het vriespunt of diepe cryogene behandeling
Een behandeling bij temperaturen onder het vriespunt vermindert het gehalte aan overgebleven austeniet en verbetert de maatvastheid van bepaalde onderdelen. Of deze behandeling wordt toegepast, moet worden bepaald op basis van de eisen op het gebied van nauwkeurigheid, microstructuur en gebruik.
De behandelingsvolgorde, de temperatuur en de daaropvolgende afharding moeten als een totaalproces worden gevalideerd, zodat de verbeteringen in de maatvastheid in overeenstemming blijven met de eisen inzake scheurweerstand.
Hoe veranderen de mechanische eigenschappen na een warmtebehandeling?
Door het harden nemen de hardheid, slijtvastheid en druksterkte van D2 toe, terwijl bij de eindbewerking meer nadruk wordt gelegd op geschikt gereedschap en de integriteit van het oppervlak. De werkhardheid bij diverse bewerkingstoepassingen ligt tussen ongeveer 54 en 62 HRC, waarbij de specifieke streefwaarde wordt bepaald door de belastingen en de faalwijze. Uddeholm Sverker 21: gegevens over de hardheid bij verschillende toepassingen
Zelfs onderdelen met dezelfde hardheid moeten worden beoordeeld op hun levensduur, waarbij rekening moet worden gehouden met de carbideverdeling, het overgebleven austeniet, ontkoling en de slijpkwaliteit. Uitgebreide controles op de warmtebehandeling en de afwerking geven een vollediger beeld van de leveringskwaliteit dan een enkele HRC-waarde.
Welke oppervlaktebehandelingen zijn geschikt voor D2-staal?
D2 kan worden voorzien van PVD-coatings, gecontroleerd nitreren, een zwarte oxidebehandeling en precisiepolijsten. Bij de keuze moet rekening worden gehouden met eisen op het gebied van slijtage, hechting, wrijving of roestbescherming, en moet worden uitgegaan van materiaal dat op de juiste wijze is warmtebehandeld en een geschikte oppervlaktekwaliteit heeft.
PVD-coatings
PVD-coatings verbeteren de slijtvastheid, de weerstand tegen materiaalhechting of de wrijvingsprestaties op werkoppervlakken en zijn geschikt voor geëvalueerde toepassingen in vormmatrijzen en gereedschappen. Het type coating, de dikte, de hechting en de afmetingen van de tegenstukken moeten gezamenlijk worden vastgesteld.
De afzettemperatuur moet verenigbaar zijn met de warmtebehandeling van het substraat om de hardheid en de maatvastheid te behouden.
Nitreren
Nitreren verhoogt de oppervlaktehardheid en slijtvastheid, waarbij de nadruk ligt op de geharde laag en de microstructuur van het oppervlak. Bij dunne randen, scherpe hoeken en gebieden die aan stoten worden blootgesteld, moet zowel de voordelen van het harden als het risico op afbrokkeling worden afgewogen.
Zwarte oxidatielaag en roestbescherming
Zwart oxide in combinatie met een geschikte olieafdichting kan dit bescherming bieden tijdens opslag en in algemene omgevingen. Bij voortdurende blootstelling aan vocht of in corrosieve omgevingen moet de bescherming nader worden geëvalueerd, waarbij coatings of corrosiebestendige materialen moeten worden gekozen op basis van de gebruiksomstandigheden.
Ontbramen, polijsten en reinigen
Ontbramen Door het polijsten worden randafwijkingen verwijderd en worden de contactoppervlakken verbeterd, terwijl de snijkanten en profielen zoals aangegeven op de tekening behouden blijven. Door na het reinigen onmiddellijk te drogen en roestbescherming aan te brengen, blijft de oppervlaktekwaliteit bij levering gewaarborgd.
Wat moet er worden gecontroleerd bij op maat gemaakte D2-onderdelen?
De keuring van D2-onderdelen moet betrekking hebben op het materiaal, de warmtebehandeling, de afmetingen en de integriteit van het oppervlak. De te controleren punten moeten aansluiten bij de functie en de risico’s van het onderdeel, zodat de rapporten direct als basis kunnen dienen voor beslissingen over de assemblage en het onderhoud.
- Materiaal en partij: Controleer de kwaliteit, norm, smeltnummer en leveringsconditie, zodat het materiaalcertificaat overeenkomt met de daadwerkelijke onderdelen.
- Hardheid en microstructuur: Bepaal testlocaties en hardheidsbereiken, en controleer waar nodig de ontkoling, de microstructuur en de uniformiteit van de hardheid bij kritieke gereedschappen.
- Afmetingen en geometrische toleranties: Controleer de pasmaat, vlakheid, paralleliteit, rondheid of slingering, en specificeer de kritieke functionele eisen afzonderlijk.
- Oppervlakken en gebreken: Controleer op scheuren, slijtage, door vonkverspaning aangetaste lagen en de toestand van de coating om de integriteit van het werkoppervlak te verifiëren.
In inspectierapporten moeten het onderdeelnummer, de inspectieomstandigheden en de gebruikte apparatuur worden vermeld, zodat eventuele problemen kunnen worden herleid tot de betreffende partij en bewerking.
Hoe kunnen de bewerkingskosten en de risico’s met betrekking tot de doorlooptijd bij D2 worden verminderd?
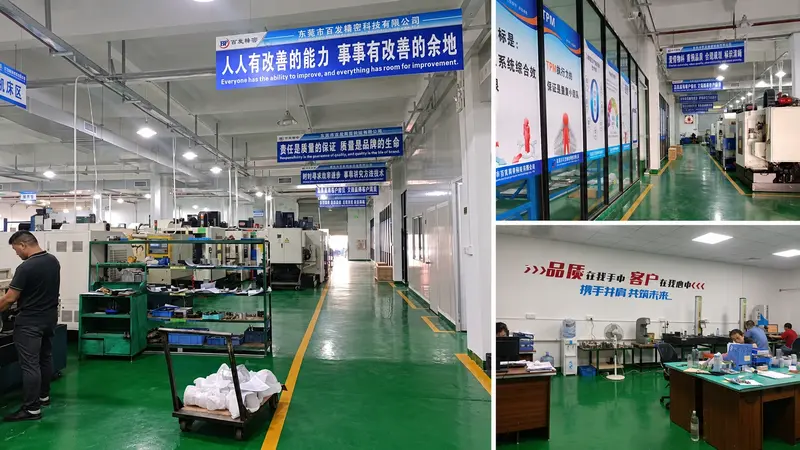
Bij kostenbeheersing moet de nadruk liggen op het optimaliseren van de nauwkeurigheidseisen, het verminderen van bewerkingen na het harden en het verbeteren van de acceptatiegraad bij de eerste levering. De planning van de doorlooptijd moet de volledige reeks omvatten: materiaalaankoop, warmtebehandeling, nabewerking, oppervlaktebehandeling en inspectie.
Kies een stuk dat qua vorm dicht bij de uiteindelijke vorm ligt
D2 wordt doorgaans geleverd in de vorm van plaat, platstaal, rondstaal en vierkantstaal. Rondstaal is geschikt voor ronde gereedschappen en asvormige onderdelen, terwijl plaat, platstaal of vierkantstaal kan worden gebruikt voor blokvormige inzetstukken en matrijzen.
Bij de afmetingen van het ruwe werkstuk moet een evenwicht worden gevonden tussen materiaalbenutting, het wegwerken van oppervlaktefouten en het corrigeren van vervormingen als gevolg van warmtebehandeling, waarbij een passende bewerkingsmarge moet worden aangehouden.
Richt je bij nauwe toleranties op functionele kenmerken
Pasgaten, positioneringsvlakken en bewerkingsranden moeten worden gecontroleerd op basis van hun functie, terwijl voor andere vlakken toleranties en ruwheidseisen moeten worden gehanteerd die voldoende zijn voor het beoogde gebruik. Door nauwkeurigheidseisen per gebied vast te stellen, wordt de tijd die nodig is voor slijpen, keuring en bewerking verkort.
Verwijder het grootste deel van het materiaal vóór het uitharden
Het hoofdprofiel, de standaardgaten en de schroefdraden worden bij voorkeur in gegloeide toestand bewerkt, waarbij op kritieke onderdelen een afwerkingsspeling wordt aangehouden voor nabewerking na het harden. Deze volgorde zorgt voor een evenwicht tussen gereedschapskosten, productie-efficiëntie en de mogelijkheid om vervormingen te corrigeren.
Vergelijk offertes voor het volledige leveringspakket
In offertes moet worden vermeld of materiaal, warmtebehandeling, slijpen, draadvonken, coatings en keuring zijn inbegrepen. Het vergelijken van de totale kosten van het afgewerkte onderdeel is relevanter voor inkoopbeslissingen dan het louter vergelijken van staalprijzen per kilogram.
In de doorlooptijden moet ook worden vastgelegd wanneer het schema ingaat en moet worden aangegeven hoeveel tijd nodig is voor de validatie van het eerste exemplaar en voor belangrijke uitbestede werkzaamheden, zodat inkopers de assemblage en de beschikbaarheid van reserveonderdelen beter kunnen plannen.
Hoe vind je een betrouwbare leverancier van CNC-bewerkingen in D2-staal?
Een betrouwbare leverancier van D2-bewerkingen moet het volledige productieproces toelichten en controledocumenten verstrekken met betrekking tot het materiaal, de warmtebehandeling en de afwerkingsbewerkingen. Bij inkoopbeoordelingen moet de nadruk liggen op ervaring met soortgelijke onderdelen, het beheer van kritieke processen en de leveringscapaciteit.
- Ervaring met soortgelijke projecten: Ga na of de leverancier onderdelen met een vergelijkbare hardheid, geometrie en werkoppervlakken heeft bewerkt, en hoe hij vervorming, afbrokkeling en oppervlakteschade beheerst.
- Coördinatie van cruciale operaties: Stel vast wie de warmtebehandeling, het slijpen, het draadvonken en het coaten uitvoert, en leg de verantwoordelijkheden vast met betrekking tot de overdracht van processen, het beheer van onderaannemers en de afname.
- Levering en wijzigingsbeheer: Bevestig de vereisten voor de validatie van het eerste exemplaar, de traceerbaarheid van partijen, de goedkeuring van materiaalvervanging, de goedkeuring van lasreparaties en de afhandeling van afwijkingen.
Een project voor op maat gemaakte D2-onderdelen bespreken met Weldo
Weldo kan projecten beoordelen die betrekking hebben op Vereisten voor CNC-bewerking voor op maat gemaakte D2-onderdelen, waarbij de nadruk ligt op de materiaaltoestand, kritische toleranties, werkhardheid en vereisten voor de verdere afwerking.
Nadat de tekeningen, hoeveelheden en de beoogde leverdatum zijn ingediend, kunnen de warmtebehandeling, de oppervlaktebehandeling, de inspectiedocumentatie en de leveringsvoorwaarden nader worden vastgesteld. Bij dunwandige matrijzen, precisiepassingsdelen en reparatieprojecten moet een procesbeoordeling plaatsvinden voordat het productieplan, de prijs en de doorlooptijd definitief worden vastgesteld.
Hoe moeten D2-stalen onderdelen in verschillende omgevingen worden onderhouden?
Bij het onderhoud van D2-onderdelen moet de nadruk liggen op roestpreventie, bescherming van functionele oppervlakken en het controleren van slijtage. Reiniging, bescherming en inspectie die zijn afgestemd op de omgeving dragen bij aan een langere levensduur en het behoud van de montageprecisie.
Workshops over droogwerken en dagelijks gebruik
Verwijder na gebruik spanen, verwerkingsresten en zweet en breng een geschikt roestwerend middel aan dat is afgestemd op de bedrijfsomstandigheden. Snijkanten en precisieoppervlakken van messen, ponsen en meetinstrumenten moeten tijdens de hantering worden gescheiden en beschermd.
Vochtigheid, koelvloeistoffen en corrosieve omgevingen
Reinig en droog de boringen, spleten en pasvlakken na contact met water of koelvloeistof. Bij onderdelen die voortdurend worden blootgesteld aan zouten of corrosieve stoffen, moet de doeltreffendheid van de bescherming regelmatig worden gecontroleerd en moeten het materiaal of de oppervlaktebehandeling worden aangepast aan de hand van de waargenomen corrosie.
Langdurige opslag en transport
Gebruik voor langdurige opslag een roestwerende verpakking die geschikt is voor de opslagperiode en houd temperatuurschommelingen en condensatie onder controle. Controleer, voordat u onderdelen weer in gebruik neemt, op corrosie, snijkanten en pasvlakken, en verifieer of de toestand ervan voldoet aan de functionele en maatvoeringseisen.
Conclusie: Wanneer moet je voor D2-staal kiezen?
D2 is een materiaal dat de voorkeur verdient wanneer slijtage het belangrijkste aandachtspunt is, de toepassing koudvervorming omvat en de stootbelastingen binnen bepaalde grenzen blijven. Stansmatrijzen, industriële messen, vormgereedschappen en slijtplaten zijn typische toepassingen.
Voor toepassingen met zware belasting moet de voorkeur worden gegeven aan materialen met een hogere taaiheid; bij voortdurende blootstelling aan corrosie zijn corrosiebestendige materialen vereist; en bij gebruik bij hoge temperaturen moet de voorkeur worden gegeven aan warmwerkstaal of snelstaal. Door de keuze af te stemmen op de belangrijkste faalwijze is het gemakkelijker om een goed evenwicht te vinden tussen levensduur en kosten.
Voor afnemers moet een hoogwaardig D2-onderdeel bestaan uit traceerbaar materiaal, een geschikte werkhardheid, afmetingen die overeenkomen met de tekening en onbeschadigde werkvlakken. Door deze eisen gedurende het gehele productie- en keuringsproces toe te passen, wordt de consistentie van de leveringen van op maat gemaakte onderdelen verbeterd.
Veelgestelde vragen over op maat gemaakte onderdelen van D2-staal
Kunnen D2-onderdelen worden vervaardigd op basis van een bestaand onderdeel zonder volledige tekeningen?
Ja. Een bestaand onderdeel kan als uitgangspunt dienen voor reverse engineering, waarbij bijpassende onderdelen, onversleten delen en montage-eisen worden gebruikt om kritische afmetingen, werkspeling en bewerkingsreferentiepunten vast te stellen.
De materiaalkwaliteit en de warmtebehandelingsvoorwaarden moeten afzonderlijk worden bevestigd, en de productie mag pas van start gaan nadat de klant de herziene tekening heeft goedgekeurd.
Kunnen gegloeide D2-halffabricaten bij een aangewezen leverancier worden aangekocht voor warmtebehandeling?
Ja. Beide partijen moeten vooraf de leveringsvoorwaarden, de beoogde warmtebehandeling en de afwerkingsmarge vastleggen, en afspreken wie verantwoordelijk is voor de uiteindelijke afmetingen.
Gaten, vlakken en buitendiameters die moeten worden geslepen, moeten een correctietoeslag hebben; tevens moeten er afspraken worden gemaakt over de keuring en de aanpak van vervormingen als gevolg van warmtebehandeling.
Zal het uitvoeren van hardheidstests deuken achterlaten op precisie-D2-onderdelen?
Ja. Bij hardheidstests volgens de methoden van Rockwell, Brinell en Vickers ontstaan telkens indrukken, dus moeten de toegestane testlocaties van tevoren worden aangewezen.
Snijkanten, afdichtingsvlakken en precisiepassingsvlakken moeten worden beschermd volgens het inspectieplan. Wanneer er proefstukken uit de oven worden gebruikt, moeten de representativiteit ervan en de relatie tot de goedkeuring van het afgewerkte onderdeel worden vastgelegd.
Hoe kan de prestatievariatie tussen herhaalbestellingen van D2-onderdelen worden verminderd?
Zorg ervoor dat materiaalvereisten, kritieke processen en acceptatiecriteria consistent blijven, en beheer wijzigingen in leveranciers en productieprocessen. Door voor elke batch gegevens over het materiaal, de warmtebehandeling en kritieke afmetingen bij te houden, kan de oorzaak van prestatieveranderingen worden achterhaald.
Wanneer de materiaalbron, de leverancier van de warmtebehandeling of het kritieke bewerkingsproces verandert, moet de validatie van het eerste exemplaar worden herhaald zoals overeengekomen.
Kan één beschadigd D2-onderdeel binnen een bij elkaar horende set worden vervangen?
Ja, mits de overige bij elkaar horende onderdelen nog steeds voldoen aan de maat- en functionele eisen. Bij combinaties zoals stempels en matrijzen of bovenste en onderste messen moet u eerst de werkspeling, de pasvlakken en de slijtage aan de bij elkaar horende onderdelen controleren.
Het vervangende onderdeel moet voldoen aan zowel de specificaties op de tekening als de daadwerkelijke montage-eisen. Mocht blijken dat een bijbehorend onderdeel buiten de tolerantie valt, zorg er dan voor dat ook dit wordt gerepareerd of vervangen.