
Бронзовые детали на заказ

Индивидуальная обработка бронзы на станках с ЧПУ

Бронза сочетает в себе износостойкость, низкий коэффициент трения при скольжении и коррозионную стойкость. Пришлите нам свой чертеж для оценки марки, допусков и технологического процесса с четким расчетом стоимости обработки по индивидуальному заказу.
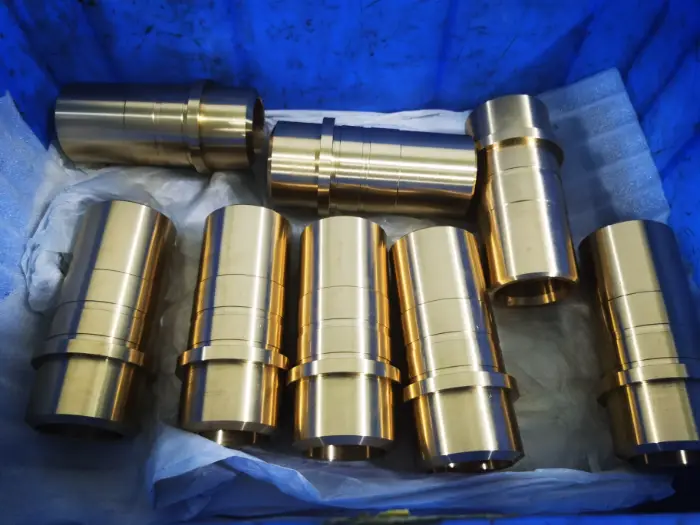
±0,05 ммСтандартные допуски на размеры
Ra 0,8–3,2Типичная шероховатость поверхности после механической обработки, мкм
Прототип – Серийное производствоМасштабируемая поддержка производства
Загрузите чертеж вашей детали из бронзы →
Прецизионная деталь из бронзы, изготовленная на станке с ЧПУ

Характеристики материала

Основные свойства обработанных бронзовых сплавов

Свойства бронзы значительно варьируются в зависимости от семейства сплавов, формы изделия и состояния. Эти диапазоны охватывают распространенные подшипниковые бронзы, алюминиевые, никель-алюминиевые и кремниевые бронзы.
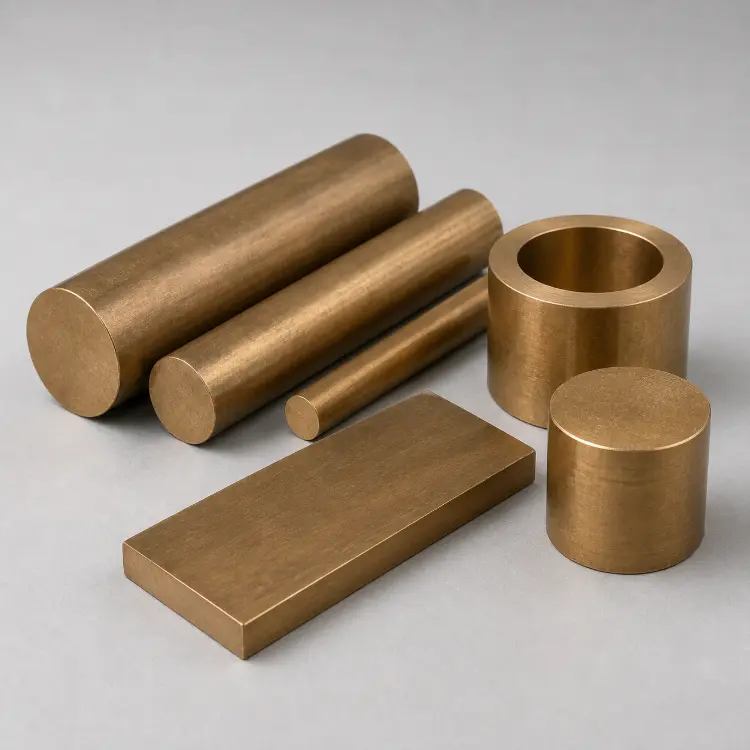
Запас бронзового сырья для обработки на станках с ЧПУ
Прочность на разрыв207–760 МПа
Предел текучести95–345 МПа
Твердость по Бринеллю60–230 по шкале ХБ
Плотность7,45–9,25 г/см³
Модуль упругости100–110 ГПа
Электропроводность7–15% IACS

При проектировании следует использовать указанную марку UNS и состояние материала. Окончательные значения должны соответствовать действующему сертификату на материал и применимому стандарту.

Выбор бронзовых сплавов

Бронзовые корпуса для деталей, изготовленных на станках с ЧПУ

Сравните распространенные группы бронз по эксплуатационным характеристикам материала, международным маркам, типовым деталям и требованиям к отделке. Перед запуском в производство уточните сплав, степень отжига, форму изделия и условия эксплуатации.

Материал из оловянной бронзы для обработки на станках с ЧПУ

Оловянная бронза

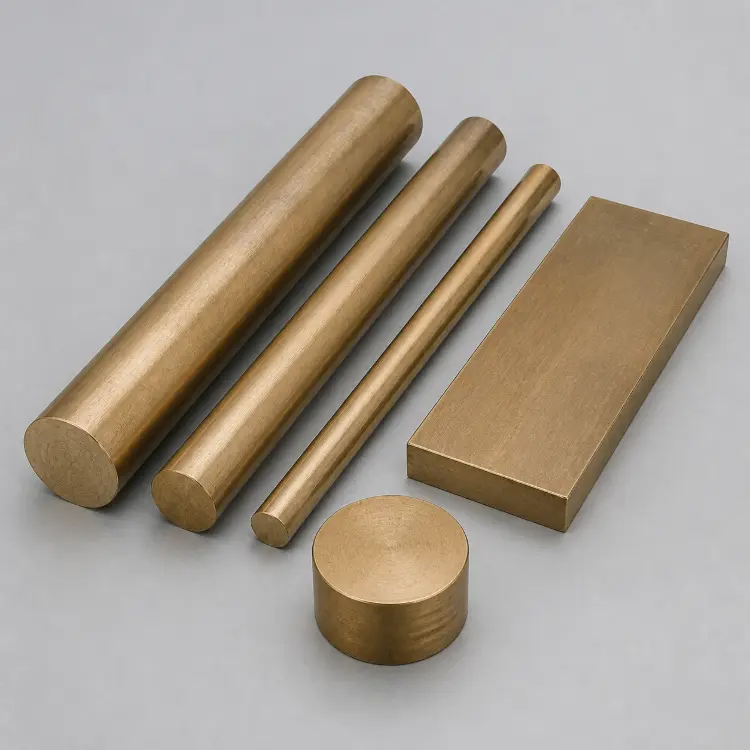
Оловянная бронза сочетает в себе высокую нагрузочную способность, износостойкость и коррозионную стойкость в морской воде и рассолах. Её применяют для изготовления втулок, подшипников, зубчатых колёс, направляющих клапанов, деталей насосов и поршневых колец в судовом оборудовании, системах передачи мощности и тяжелой технике.
Распространенные международные системы оценивания Марки литейных сплавов: UNS C90300, C90500 и C90700.
Отделка поверхности Точное токарное обрабатывание, растачивание, хонингование, шлифование и полировка. Оцинковка или никелирование наносятся только в том случае, если это предусмотрено чертежом и условиями эксплуатации.
Инженерная записка: Оловянная бронза не склонна к накоплению грязи и не компенсирует значительное перекосы вала. При использовании подшипников требуется чистая смазка, контролируемый зазор и соответствующая твердость сопрягаемого вала.
Материал из фосфорной бронзы C51000

Фосфористая бронза

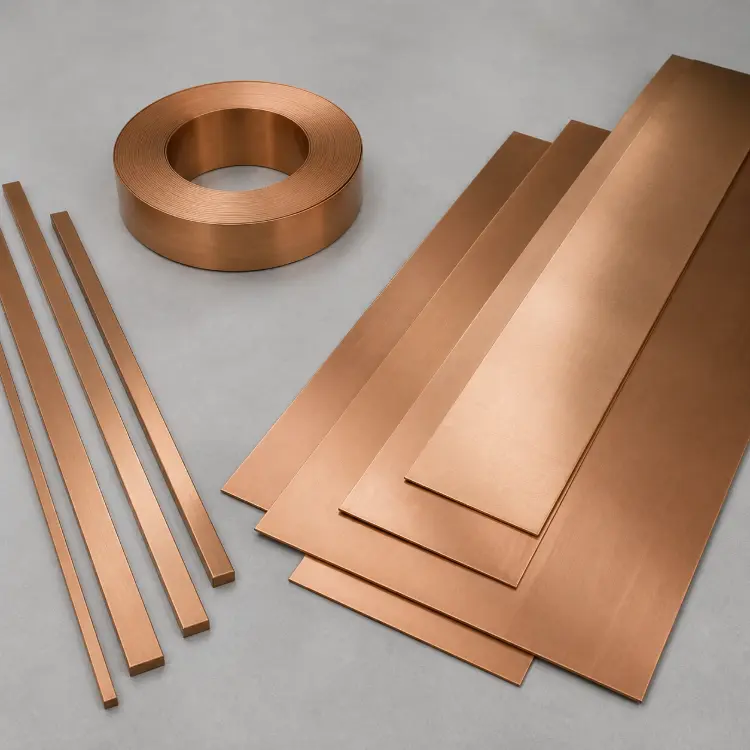
Фосфорная бронза обладает высокой эластичностью, усталостной прочностью, износостойкостью и стабильными контактными характеристиками. Её применяют для изготовления пружин, электрических контактов, зажимов, упорных шайб, мелких втулок и червячных передач в электронике, приборостроении и прецизионных механизмах.
Распространенные международные системы оценивания Марки кованых изделий: UNS C51000, C51900 и C52100.
Отделка поверхности Удаление заусенцев, полировка, щётковая обработка и защита от потускнения. В зависимости от требований к электрическому контакту и коррозионной стойкости выбирается покрытие из олова, никеля, серебра или золота.
Инженерная записка: Укажите степень отпуски, толщину полосы и направление волокон для пружин и штампованных контактов. Эти факторы определяют качество формовки, усилие пружины и ресурс на усталость.
Узнайте больше о фосфорной бронзе →
Материал из алюминиевой бронзы C95400

Алюминий Бронза

Алюминиевая бронза обладает высокой прочностью, ударопрочностью, прочностью при повышенных температурах, а также высокой стойкостью к воздействию морской воды и кавитации. Её применяют для изготовления втулок, предназначенных для работы в тяжелых условиях, зубчатых колпачков, седел клапанов, рабочих колпачков, износостойких пластин и судовой фурнитуры в морских установках, насосах и промышленном оборудовании.
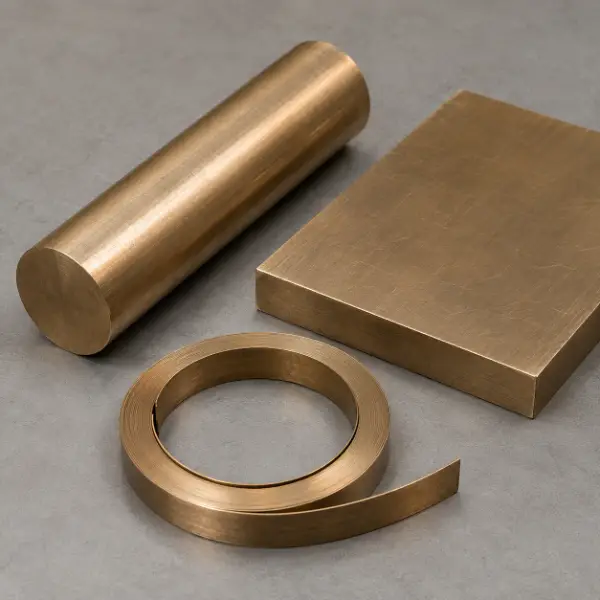
Распространенные международные системы оценивания Марки кованых изделий: UNS C61400 и C63000. Марки литых изделий: UNS C95400 и C95800.
Отделка поверхности Точная механическая обработка, шлифование, полировка и контролируемая абразивная обработка. Для нанесения гальванического покрытия требуется квалифицированная предварительная обработка поверхности, обеспечивающая надежную адгезию.
Инженерная записка: Алюминиевая бронза обладает ограниченной способностью к прилеганию и замещению загрязнений. Поверхности подшипников требуют точного выравнивания, гладкого сопрягаемого вала и надёжной смазки.
Материал — бериллиевая бронза

Бериллиевая бронза

Бериллиевая бронза, упрочнённая осаждением, обладает высокой прочностью, эластичностью, усталостной прочностью, немагнитными свойствами и хорошей электропроводностью. Её применяют для изготовления прецизионных пружин, электрических контактов, мембран, втулок, вставок для пресс-форм и сертифицированных искробезопасных инструментов.
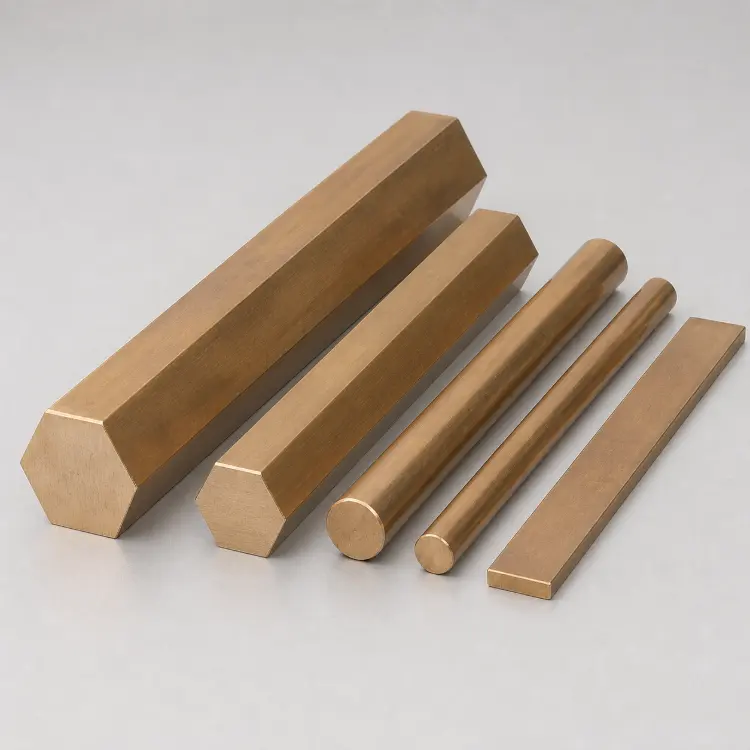
Распространенные международные системы оценивания Марки кованой стали: UNS C17200, C17300 и C17510.
Отделка поверхности Точная полировка и защита от потемнения. В зависимости от требований к электротехническим характеристикам, пайке и коррозионной стойкости выбирается никелевое, оловянное, серебряное или золотое покрытие.
Предупреждение по технике безопасности: Механическая обработка, шлифование и полировка требуют эффективной системы удаления пыли и мер по контролю воздействия. При сухих процессах не допускается попадание бериллийсодержащей пыли в рабочую зону.
Узнайте больше об обработке бериллиевой бронзы →
Кремниевая бронза марки C65500

Кремниевая бронза

Кремниевая бронза сочетает в себе коррозионную стойкость, прочность, оформимость и надежность соединений. Её используют для изготовления крепежных элементов, штоков клапанов, деталей насосов, фитингов, кронштейнов и архитектурной фурнитуры в морских, наружных и промышленных условиях.
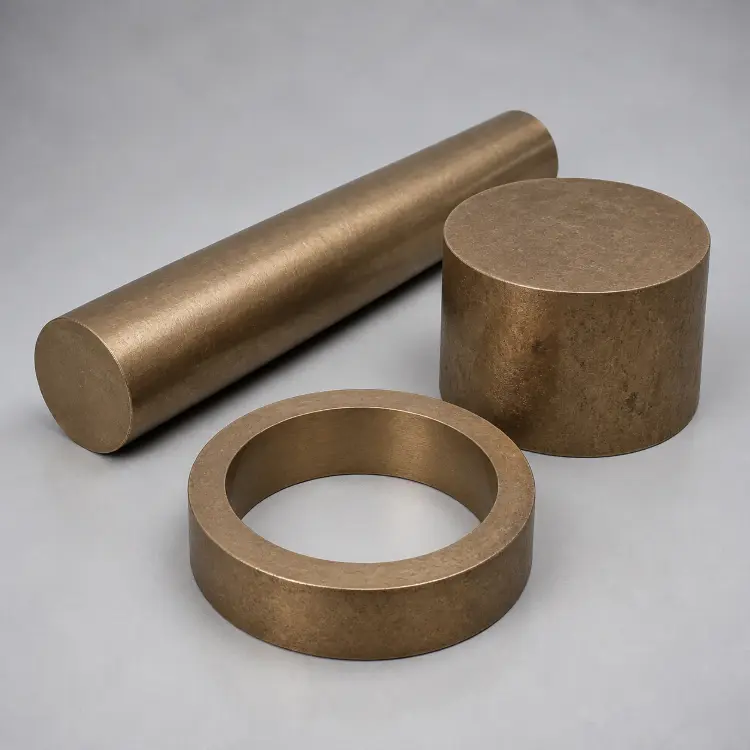
Распространенные международные системы оценивания Марки кованых изделий: UNS C65100, C65500 и C65600.
Отделка поверхности Механическая полировка, щётковая обработка, дробеструйная обработка, патинирование и прозрачное защитное покрытие. Декоративное покрытие наносится в соответствии с техническим заданием.
Инженерная записка: Выбранный сорт и форма изделия определяют прочность, обрабатываемость и формуемость. В запросе на предложение следует указать, требуются ли прутки, листы, трубы, поковки или отливки.
Материал C86300 — марганцевая бронза

Марганцевая бронза

Марганцевая бронза обладает высокой прочностью, ударопрочностью и надежностью при работе в условиях высоких нагрузок. Её используют для изготовления мостовых опор, гаек прокатных станов, втулок, шестерен, направляющих и износостойких плит в горнодобывающей промышленности, строительстве, а также в подъёмном и металлообрабатывающем оборудовании.
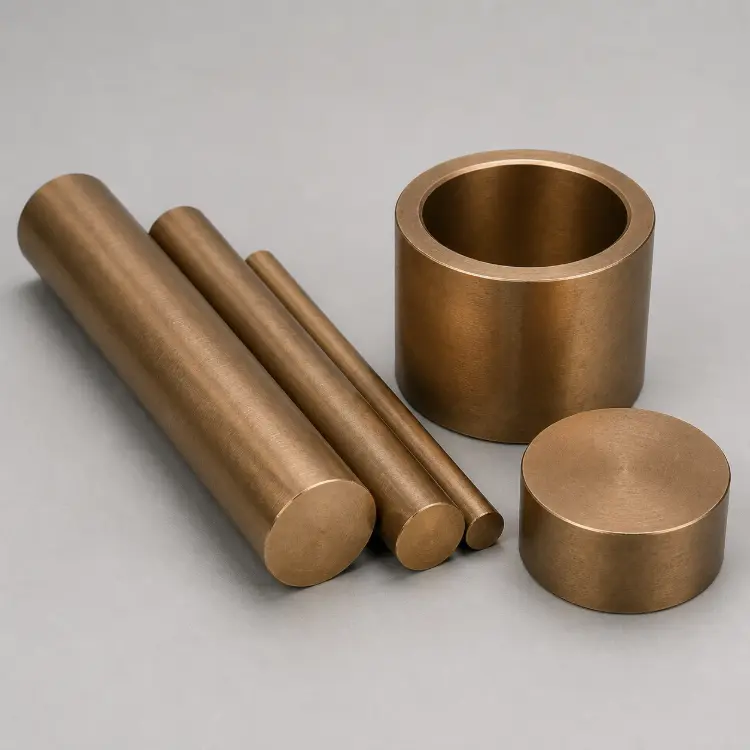
Распространенные международные системы оценивания Литые сплавы коммерческого назначения: UNS C86200, C86300 и C86400.
Отделка поверхности Точная механическая обработка, шлифование и полировка. Защитное масло, воск, лак или указанное покрытие защищают нерабочие поверхности во время хранения и эксплуатации.
Примечание по классификации: “Марганцевая бронза” — это общепринятое торговое название. В системе UNS материалы C86200–C86400 относятся к группе высокопрочной желтой латуни. Поэтому на чертеже должен быть указан точный номер по системе UNS.
Материал C93200 — бронза с содержанием свинца

Свинцовая бронза

Бронза с добавлением свинца отличается превосходной обрабатываемостью, низким коэффициентом трения, пластичностью и устойчивостью к заклиниванию. Её применяют для изготовления втулочных подшипников, втулок, упорных шайб и подшипников насосов, работающих при умеренных нагрузках и скоростях, в том числе в системах с прерывистой или граничной смазкой.

Распространенные международные системы оценивания Литейные марки оловянной бронзы с высоким содержанием свинца: UNS C93200, C93600 и C93700.
Отделка поверхности Точное токарное обрабатывание, растачивание, хонингование и обработка смазочных канавок. Поверхности под подшипники остаются точно обработанными; защитное масляное покрытие или указанное гальваническое покрытие наносится только на соответствующие нерабочие поверхности.
Примечание по вопросам соблюдения нормативных требований: Данные марки содержат свинец. В запросе предложений (RFQ) должны быть указаны требования к питьевой воде, контакту с пищевыми продуктами, медицинскому применению, соответствию директиве RoHS, а также ограничения, характерные для конкретного рынка, до утверждения материала.

Возможности на основе чертежей

Параметры обработки бронзы на станках с ЧПУ

Окончательная технологическая осуществимость определяется с учетом состава сплава, условий литья, толщины стенок, геометрии, допусков и метода контроля.

Стандартный допуск±0,05 мм
Отдельные характеристики точностиС точностью до ±0,01 мм
Обработанная шероховатостьRa 0,8–3,2 мкм
Типичная минимальная толщина стены0,8 мм
Рабочая зона фрезерного станка с ЧПУДо 3000 × 1600 × 1000 мм
Возможности токарной обработки с ЧПУДо Ø200 × 1000 мм
01

Контроль адгезии инструмента

Острые инструменты и положительная геометрия уменьшают трение, размазывание и образование нагара на кромке.

02

Подберите сплав

Для обработки бронзы и алюминиевой бронзы требуются разные скорости, подачи и стратегии обработки.

03

Защита тонких стен

Легкое распределенное зажатие ограничивает деформацию втулок, гильз и разъемных деталей.

04

Проверка работоспособности отверстий

Диаметры подшипников, их округлость и выравнивание проверяются относительно системы отсчёта чертежа.

Проект по обработке крупногабаритных бронзовых деталей

Постобработка бронзы

Виды отделки поверхности бронзовых деталей

Выберите вид финитной обработки с учетом степени воздействия коррозии, износа, трения и требований к внешнему виду. Во время финитной обработки обеспечивается защита критически важных посадочных мест и опорных поверхностей.

Узнать больше о видах отделки поверхностей →

Полировка и чистка щеткой

Удаляет следы механической обработки и придаёт поверхности гладкость с сатиновым или глянцевым блеском.

Обработка бисером

Обеспечивает однородную матовую текстуру и подготавливает поверхность к нанесению покрытия.

Химическая патина

Обеспечивает получение контролируемых коричневых, чёрных или состаренных оттенков за счёт реакции на поверхности.

Уплотнение, предотвращающее коррозию

Обработка на основе BTA с использованием прозрачного лака или воска предотвращает потемнение.

Гальваника

Никель, хром, олово, серебро или золото влияют на защитные свойства, проводимость или внешний вид.

Контроль качества

От проверки чертежей до окончательной приемки

Критические интерфейсы выявляются до начала производства и проверяются перед упаковкой утвержденных деталей.
01 · Обзор материаловПодтверждены марка, способ литья, состояние и требования к сертификату.
02 · Контроль отсчётной точкиПри закреплении заготовки и определении последовательности операций обработки сохраняются критические соотношения.
03 · Промежуточный контрольКонтролируются отверстия, резьба, толщина стенок и функциональные размеры.
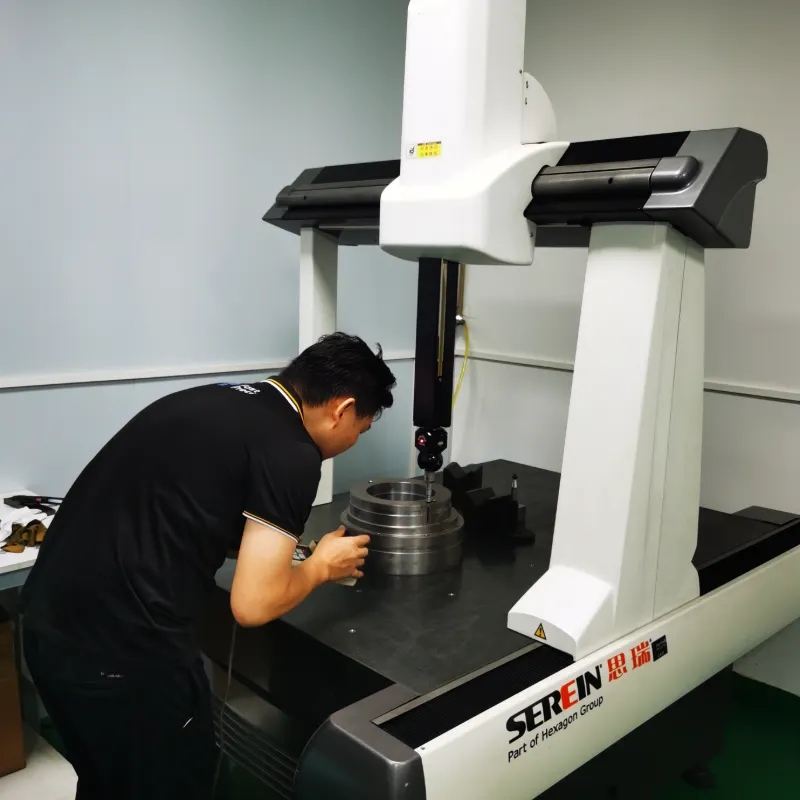
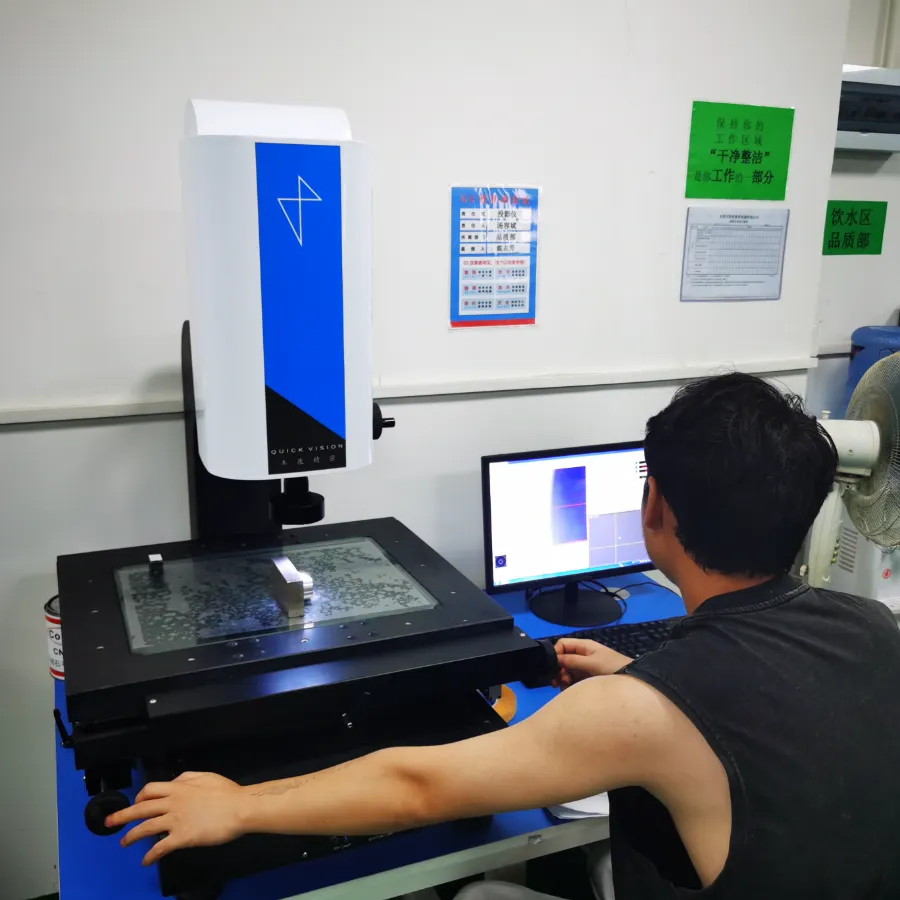
04 · Заключительная проверкаС помощью координатно-измерительной машины (КИМ) и оптических измерений проверяется соответствие чертежу.
Контроль размеров на КИМ
Проверка оптического проектора

Вопросы по проекту

Спланируйте свой проект по обработке бронзы

Латунь легко поддается механической обработке?
Да. Легкообрабатываемые марки, такие как C36000, поддаются быстрой обработке и дают короткую стружку. Для обработки бессвинцовой и высокопрочной латуни требуется подбор соответствующих инструментов, подач и системы охлаждения.
В чём заключаются сложности при механической обработке бронзы?
Бронзовые марки значительно различаются по твердости, абразивности и характеру образования стружки. Острые инструменты, жесткие закрепления и контролируемые параметры резания позволяют снизить износ инструмента, образование заусенцев и отклонения в размерах.
Как можно снизить затраты на обработку деталей из бронзы?
Выберите марку материала, пригодную для механической обработки, и стандартные размеры заготовок, ограничьте жесткие допуски только функциональными элементами, избегайте излишне глубоких или узких геометрических форм и объединяйте детали в эффективные производственные партии.