
Точное производство с использованием стержневой подачи
Услуги по ЧПУ-обработке в Швейцарии
Компания Weldo производит детали малого диаметра и удлиненной формы, у которых биение, совмещение элементов и качество поверхности трудно обеспечить на стандартных токарных станках. Опора на направляющих втулках и скоординированная токарная, фрезерная, сверлильная и задняя обработка позволяют снизить прогиб и отклонения от настройки к настройке — от изготовления прототипа до серийного производства.
Почему Swiss Machining
Обеспечьте опору детали в точке реза
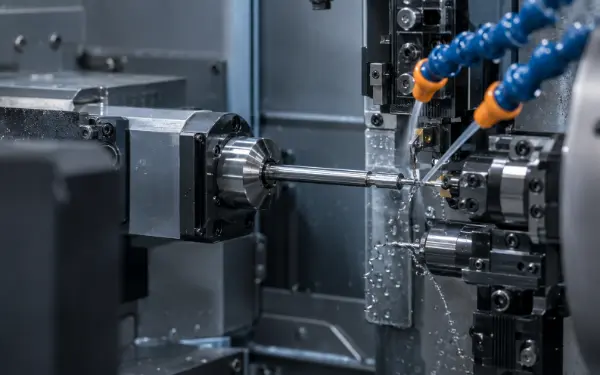
Скользящая передняя бабка подает пруток через направляющую втулку, благодаря чему резец режет рядом с точкой опоры. Небольшая свободная длина ограничивает изгиб, вибрацию и отклонение диаметра при обработке стержней тонкой геометрии.
Контролируемые тонкие элементы
Резка рядом с направляющей втулкой уменьшает длину неприжатого стержня, что помогает контролировать прогиб, конусность и вибрацию.
Сверление и фрезерование одновременно
Диаметры, плоские поверхности, пазы, поперечные отверстия и резьба остаются привязанными к одной и той же запрограммированной системе координат.
Комплектация передней и задней части
Вспомогательный шпиндель принимает деталь перед отрезанием, что позволяет выполнять чистовую обработку задних поверхностей, отверстий и фасок без необходимости ручной перенастройки зажимного устройства.
Серийное производство
Контролируемая подача прутка и стабильная последовательность операций обеспечивают постоянную продолжительность цикла и стабильные результаты контроля при повторных заказах.
Операции, объединенные в один швейцарский цикл
Эти значения являются ориентировочными и не являются универсальными пределами. Окончательные производственные возможности определяются утвержденным чертежом, материалом, состоянием прутка, геометрией детали и планом контроля.
Семейства деталей
Прецизионные детали, изготовленные на основе прутка
Наилучшие варианты сочетают в себе геометрию вращения и тесные взаимосвязи между элементами. Каждое семейство деталей, приведенное ниже, отражает функциональные требования, определяющие способ обработки.
Прецизионные валы и штифты
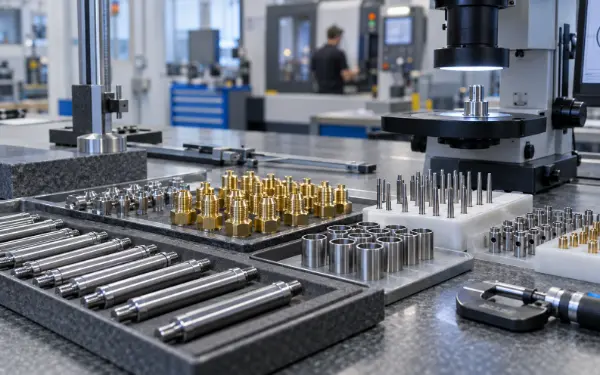
Установочные штифты, штоки клапанов, валы датчиков и штифты приводов изготавливаются с соблюдением требований к стабильности диаметра, прямолинейности, биению и контролируемой геометрии рабочей поверхности.
Втулки и муфты
Последовательное измерение внутреннего и внешнего диаметров позволяет контролировать толщину стенки, соосность и расположение торцевых поверхностей без применения чрезмерного зажимного давления.
Фитинги и соединители
Порты, уплотнительные канавки, поперечные отверстия, плоские поверхности и резьба могут быть выполнены до отрезания, что позволяет сократить количество смен опорных плоскостей и вторичных операций обработки.
Медицинские изделия и детали для медицинского оборудования
Мелкая резьбовая фурнитура, направляющие и детали инструментов требуют использования материалов с прослеживаемым происхождением, контролируемого уровня заусенцев, чистых поверхностей и четко оформленных протоколов контроля.
Стратегия в области материалов
Материалы и варианты отделки
При малых диаметрах форма стружки, деформационное упрочнение, теплопроводность и стабильность материала напрямую влияют на срок службы инструмента и контроль диаметра. Припуск на чистовую обработку учитывается до начала обработки.
Нержавеющая сталь
Используется для изготовления фитингов, деталей клапанов, медицинских компонентов, крепежных элементов и коррозионно-стойких валов. План обработки позволяет контролировать упрочнение материала, образование длинных стружек, тепловыделение при резании и износ инструмента.
Углеродистая и легированная сталь
Предназначены для штифтов, валов трансмиссии, валов редукторов, втулок и высокопрочных крепежных элементов. Деформации в результате термообработки и наслоение покрытия учтены в припуске на механическую обработку и плане контроля.
Алюминиевые сплавы
Используется для изготовления легких фитингов, электронных разъемов, компонентов датчиков и деталей приборов. Острые инструменты и аккуратное обращение позволяют избежать образования заусенцев и царапин на поверхности.
Латунь и Медные сплавы
Используется для изготовления клемм, электрических контактов, фитингов для жидкостей и компонентов клапанов. Выбор марки осуществляется с учетом требований к проводимости, коррозионной стойкости, прочности, обрабатываемости и содержанию свинца.
Титан
Применяется к легким, коррозионно-стойким и высокопрочным деталям. Технология обработки предусматривает использование инструмента с положительной геометрией, контроль тепловыделения при резании и строгое управление сроком службы инструмента.
POM / ацеталь
POM применяется для изоляции валов, втулок, прокладок, роликов и прецизионных механических деталей. В процессе механической обработки контролируются тепловыделение при резании, деформация и усилие зажима.
PEEK
PEEK применяется в медицинском оборудовании, полупроводниковых системах и в сложных промышленных узлах. В ходе технологического процесса осуществляется контроль за состоянием материала, тепловыделением при резке, остаточным напряжением и образованием заусенцев.
ПТФЭ, Нейлон и ПММА
Каждый вид пластика подлежит отдельной технологической обработке. Для PTFE требуется контроль деформации, для нейлона — контроль с учетом влажности, а для PMMA — контроль температуры, царапин и остаточного напряжения.
DFM и контроль затрат
Превратить ключевые аспекты в стабильный процесс
В ходе анализа DFM каждое функциональное требование соотносится с условиями установки на зажимном приспособлении, доступом к инструменту, последовательностью обработки и методом измерения, необходимыми для его выполнения в производственных условиях.
Отношение длины к диаметру
Прямолинейность прутка, его округлость и зазор в направляющих втулках рассматриваются как входные параметры технологического процесса. Неподходящий пруток может привести к появлению конусности или биения даже при точном движении станка.
Тонкие стены
Порядок резания, острота инструмента и усилие зажима на вспомогательном шпинделе сбалансированы таким образом, чтобы предотвратить упругое деформирование во время обработки и пружинный отскок после снятия зажима.
Небольшие и глубокие отверстия
Глубина отверстия проверяется с учетом диаметра сверла, подачи охлаждающей жидкости и отвода стружки. До утверждения допусков на глубокодерящие отверстия определяется доступ для контроля.
Пересечения сквозных отверстий
Место прореза и требования к кромке определяют направление инструмента и метод удаления заусенцев. Допустимый уровень внутренних заусенцев должен быть измеримым, а не описываться лишь как “без заусенцев”.”
Резьба и биение
Стандарт резьбы, класс, длина зацепления, зазор и метод измерения связаны с базовым диаметром, определяющим биение в сборе.
Распределение допусков
Узкие допуски применяются к посадкам, диаметрам уплотнений и позиционирующим соотношениям. Для нефункциональных размеров используется экономичный общий допуск.
Основные факторы, определяющие затраты
Контроль производства
Качество — от проверки первого изделия до окончательной отгрузки
Контроль качества начинается с планирования измерений конкретных характеристик. Результаты проверки первого изделия позволяют определить отклонения и частоту проверок; анализ тенденций в ходе производства позволяет выявить износ инструмента до того, как критический размер выйдет за пределы допуска.
Объем проверки
- Марка материала и состояние прутка
- Расположение наружного диаметра, внутреннего диаметра и плеча
- Округлость и соосность
- Диаметр и расположение отверстия
- Проверка резьбового калибра
- Шероховатость поверхности
- Сверла с перекрестными отверстиями
- Результаты нанесения покрытия и термообработки
Доступная документация
Укажите требования к документации на этапе подготовки коммерческого предложения, чтобы обеспечить отслеживаемость в рамках производственного плана.
Поддержка приложений
Швейцарская обработка для стратегически важных отраслей
Геометрия детали, состояние материала, требования к поверхности и глубина контроля согласовываются с фактическими условиями эксплуатации.
Валки инструментов, держатели, направляющие, резьбовые детали и прецизионная метизная продукция.
Детали клапанов, корпуса датчиков, штифты, разъемы, втулки и приводные детали.
Проводящие штифты, клеммы, контакты, миниатюрные корпуса и разъёмы.
Сопла, штоки клапанов, фитинги, переходники, уплотнительные канавки и внутренние каналы.
Фиксирующие штифты, направляющие валы, детали привода, прокладки и втулки.
Регулировочные элементы, облегчённые втулки, валы и прецизионные крепежные детали.
Почему Weldo?
Один завод, один контролируемый маршрут
Компания Weldo координирует проверку чертежей, подготовку материалов, механическую обработку, удаление заусенцев, финишную обработку, контроль качества и отгрузку в рамках единого рабочего процесса.
- Изготовление прототипов и серийное производство
- Анализ конструкции и допусков
- Швейцарская токарная обработка и операции с приводными инструментами
- Согласование материалов и отделки
- Контроль первой единицы продукции и контроль в процессе производства
- Прослеживаемость производства
- Сопровождение документации по качеству
- Координация международных заказов
Вопросы покупателей
Часто задаваемые вопросы по швейцарской обработке на станках с ЧПУ
Швейцарский станок представляет собой токарный станок с подвижной передней бабкой, предназначенный для обработки деталей с подачей прутка. В режиме направляющей втулки пруток перемещается через втулку, а инструменты работают в непосредственной близости от точки опоры, что ограничивает прогиб у длинных и тонких деталей. Современные станки также оснащены приводными инструментами и дополнительными шпинделями для фрезерования, сверления, нарезания резьбы и обработки задней поверхности.
Автоматический подаватель подает пруток в зажимную цангу главного шпинделя. Подвижная передняя бабка перемещает пруток через направляющую втулку, а инструменты, установленные в группе, выполняют резку вблизи точки опоры. Приводные инструменты наносят внеосевые элементы, а субшпиндель принимает заготовку перед отрезанием для выполнения операций с задней стороны.
Выбирайте этот вариант, если деталь сочетает в себе небольшой диаметр, изящную геометрию, множество элементов и серийное производство. Плотная опора ограничивает прогиб, а автоматическая подача и интегрированные операции сокращают количество операций по перемещению заготовки. Для подходящей детали это обеспечивает стабильное соотношение элементов при меньшем количестве настроек.
Название происходит из швейцарской часовой промышленности, где были разработаны автоматические токарные станки с подвижной передней бабкой для изготовления мелких прецизионных деталей. Сегодня термин “швейцарский” описывает конструкцию станка, а не страну, в которой изготовлен станок или деталь.
На традиционном токарном станке заготовка закрепляется, как правило, в патроне или цанге, а инструменты перемещаются вдоль открытой части заготовки. На швейцарском токарном станке пруток перемещается через направляющую втулку и поддерживается вблизи места резания. Швейцарская конструкция подходит для тонких деталей малого диаметра; традиционные токарные станки остаются более экономичными для коротких, жёстких и деталей большего диаметра.
Да. Швейцарная обработка целесообразна для прототипов, которым требуется опора на направляющие втулки, элементы с приводным инструментом или маршрут, рассчитанный на последующее серийное производство. Простая единичная деталь может обойтись дешевле на традиционном токарном станке, но использование швейцарского метода на раннем этапе позволяет проверить инструмент, базовые точки и цикл, запланированные для серийных заказов.
Для каждой детали, изготовленной на станках Swiss, не существует единого допуска. На результат влияют диаметр, длина без опоры, качество прутка, материал, геометрия элементов, термическая стабильность и метод контроля. Компания Weldo утверждает критические допуски после анализа чертежей и проверяет их в ходе контроля первого экземпляра.
Контроль заусенцев при сквозном сверлении начинается с правильного направления инструмента, геометрии скругления кромки и поддержания стабильного состояния инструмента. Доступные кромки снимаются фаской или механически очищаются от заусенцев; внутренние пересечения обрабатываются согласно специфике конкретного применения. Контроль подтверждает, что отслоившиеся заусенцы не могут препятствовать потоку, мешать сборке или повредить сопрягаемый компонент.