
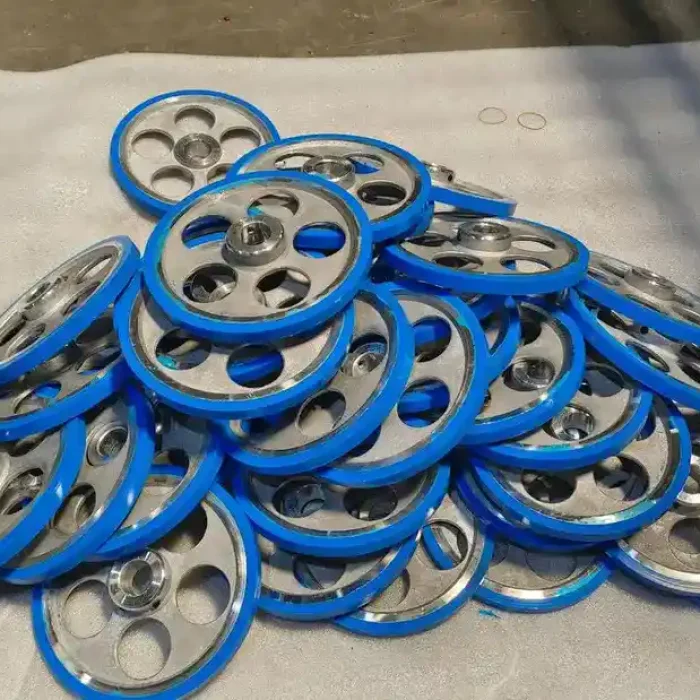
Жесткая основа + функциональное наложение
Услуги по изготовлению изделий методом переформовки по индивидуальному заказу
Обеспечьте улучшенное сцепление, герметичность, амортизацию или защиту от ударов путем формования совместимого мягкого слоя на жесткой пластиковой или металлической основе. Пришлите свой чертеж для подробного анализа инструментов и производственного процесса.
Загрузите чертеж детали →Литье из нескольких материалов
Как работает технология надливания
Подготовленный субстрат помещается в форму, после чего вокруг выбранных участков формируется второй материал.
Подготовленный субстрат, вторая операция формования
Перед нанесением литья литая или обработанная на станке вставка устанавливается в пресс-форму для литья.
Два материала за один цикл работы автоматической пресс-формы
Основа и накладка изготавливаются последовательно в рамках одной системы формования.
Рукоятка и эргономика
Создайте мягкую, нескользящую поверхность соприкосновения без использования отдельной рукоятки.
Герметизация и защита
Установите уплотнения, защитные кромки или локальные барьеры, предотвращающие попадание посторонних веществ из окружающей среды.
Контроль ударов и вибраций
Амортизировать удары, снижать уровень шума и защищать чувствительные компоненты.
Меньше этапов сборки
Заменить выбранные операции по нанесению клея, креплению или установке крышки.
Сочетание материалов
Типичные комбинации для оценки
Перед выбором конкретных марок поставщика сравните типичные семейства подложек и покрытий.
ABS / PC + TPE или TPU
Корпуса, рукоятки и зоны удара с мягким на ощупь покрытием, для которых используется клей, подобранный с учётом особенностей основания.
ПП + ТПЭ или ТПВ
Ручки, уплотнения и гибкие соединительные элементы, изготовленные из эластомерного материала на основе полипропилена.
ПА + ТПЭ или ТПУ
Износостойкие конструкции с мягкими характеристиками; контроль влажности и сцепление с учетом конкретного сорта материала имеют решающее значение.
PBT + TPE или TPC
Электротехнические и промышленные компоненты, для которых важны стабильность размеров и прочный соединительный узел.
PC, PBT или PA + LSR
Герметизация и высокоэффективные соединительные элементы после проверки термостойкости и адгезии подложки.
Металл + ТПУ, ТПЭ или силикон
Обработанные вставки с защитными или эргономичными слоями, которые, как правило, удерживаются за счет геометрии крепления или подложки.
Проектирование для обеспечения надёжной склеиваемости
Рекомендации по проектированию изделий с накладной литьёй
Перед изготовлением инструментов необходимо определить допуски на удерживание, переходы между слоями, отсечки, расположение и поток материала.
Механическая фиксация
Добавьте отверстия, канавки, подрезы или элементы с обводом в тех местах, где одной химической адгезии недостаточно.
Регулируемая толщина слоя
Следует обеспечить достаточно равномерный слой надформованного покрытия и избегать резких переходов, которые могут привести к проседанию, образованию пустот или неравномерному охлаждению.
Защищенные края
Завершите обработку мягкого слоя на заданном выступе или углублении, чтобы уменьшить отслоение и появление растушёванных краёв.
Сквозные потоки и перекрытия
Обеспечьте тягу для выдувания и прочные отсекающие поверхности для контроля образования заусенцев на границе материала.
Стабильное расположение субстрата
Используйте повторяемые элементы позиционирования и опоры, чтобы давление впрыска не могло сместить или деформировать вставку.
Стратегия использования заслонок и вентиляционных отверстий
Следует рассчитать длину потока, количество заслонок и систему вентиляции в конце наполнения, чтобы уменьшить количество застрявшего воздуха, количество сварных швов и количество случаев неполного наполнения.
Возможности литья с нанесением покрытия
| Общие допуски на размеры | Около ±0,05 мм |
|---|---|
| Справочник по прецизионным элементам | Точность измерения: ±0,02 мм |
| Максимальные габариты детали | 500 × 400 × 200 мм |
| Максимальный вес металлической вставки | До 3 кг |
Производство и контроль качества
От проверки материалов до поставки
Контролируемый маршрут обеспечивает защиту подложки, границы склеивания и готовой детали.
DFM и анализ материалов
Уточните тип основания, класс материала для литья под давлением, твердость, метод соединения, предельные значения и критические требования.
Подготовка инструмента и пластин
Изготовьте инструмент, подготовьте жесткую основу и закройте поверхности, которые должны остаться открытыми.
Проверка на первом выстреле
Перед выпуском проверьте заполнение, блеск, внешний вид, размеры, адгезию и эксплуатационные характеристики.
Контролируемое производство
Управление процессом сушки, чистотой, температурой материалов, положением вставки, давлением и охлаждением.
Проверка и доставка
Проверьте соответствие утвержденным критериям, при необходимости обрежьте и соберите детали, а затем обеспечьте их защиту для отгрузки.
Примеры применения
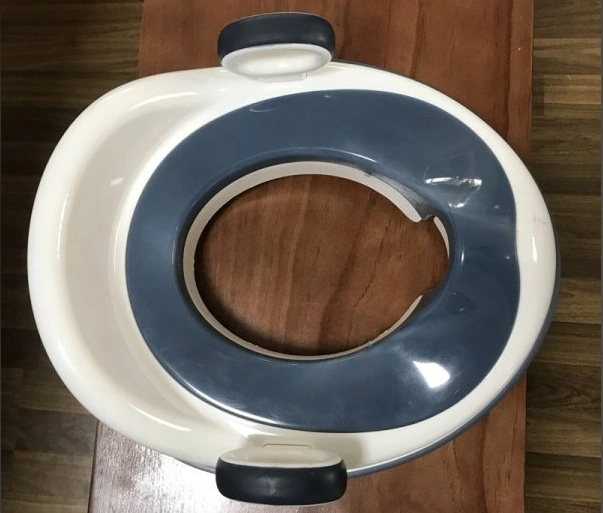
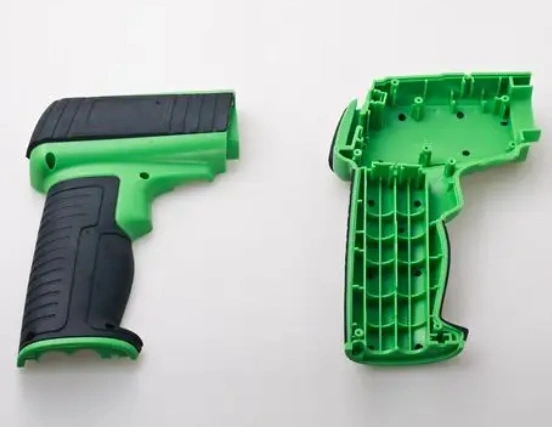
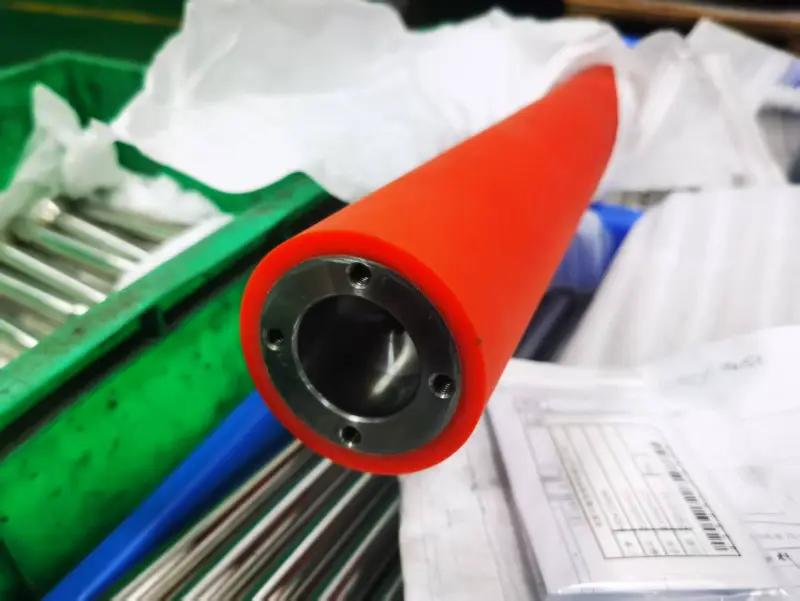
Детали с индивидуальной надливкой
Жесткие и мягкие компоненты для обеспечения сцепления, герметизации, защиты и интегрированной сборки.
Часто задаваемые вопросы о литье с накладной формовкой
Спланируйте свой проект по литью с нанесением покрытия
Как указывается твердость покрытия при литье?
Твердость мягких материалов обычно указывается по шкале Шора. Выберите значение, исходя из требуемых характеристик сцепления, сжатия, герметичности и износостойкости, а затем сверьте его с выбранным классом.
Можно ли настроить цвет и текстуру накладки?
Да. Цвет, блеск и текстуру формы можно проверить на выбранном материале, однако стандарты внешнего вида и требования к мастеrbatch следует определить до сдачи пресс-формы в производство.
Можно ли использовать имеющуюся вставку для литья с нанесением покрытия?
Да, если его материал, допуски, ориентировочные элементы, степень чистоты и термостойкость подходят для процесса литья. Для пробной сборки и проверки адгезии могут потребоваться образцы.
Что влияет на стоимость инструментов для литья с накладкой?
Размер детали, количество полостей, подрезы, боковые перемещения, сложность системы отсечки, установка вставок, текстура, срок службы инструмента и требования к валидации являются основными факторами, влияющими на стоимость.
Как проводится испытание деталей с накладной литьёй?
К типовым проверкам относятся проверка размеров, внешнего вида и адгезии, а при необходимости — специфичные для конкретного проекта испытания на отрыв, отслаивание, герметичность, сжатие или функциональные испытания.
Какая информация необходима для составления коммерческого предложения?
Пришлите 3D-CAD-модель и 2D-чертеж с указанием материалов, твердости, цвета, количества, критических размеров, зон отсечки и требований к функциональным испытаниям.