
Шкивы синхронизации на заказ
Компания Weldo производит шкивы для зубчатых ремней из металла и инженерного пластика по чертежам заказчика. Токарная обработка с ЧПУ, фрезерование, токарно-фрезерная обработка, нарезка зубьев, электроэрозионная резка по проволоке и финишная обработка координируются из одного источника.
Перед запуском в производство мы проверяем профиль зубьев, шаг, количество зубьев, внутренний диаметр, шпоночный паз, геометрию втулки и базовую точку сборки. Такая проверка обеспечивает совместимость ремня и точность передачи.
Запросить консультацию и расценки
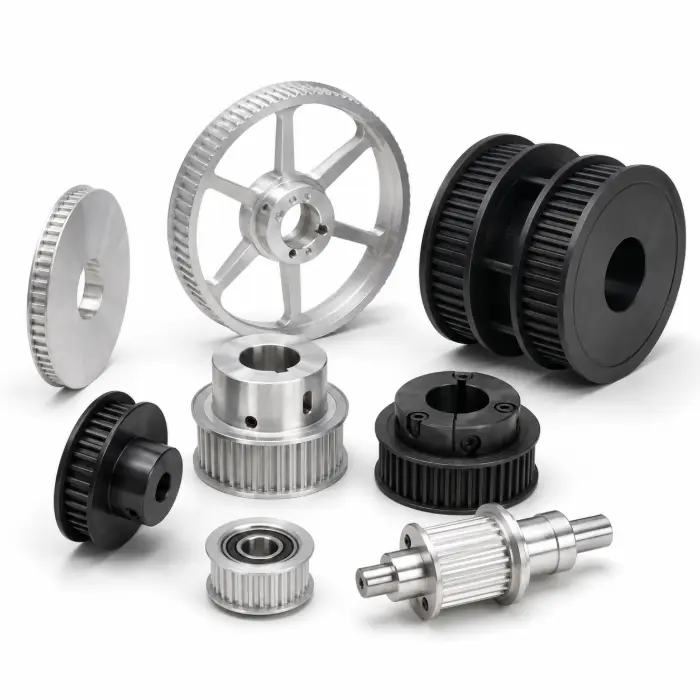
Что такое шкив синхронизации?
Шкив ремня ГРМ передает вращательное движение посредством зубьев, которые входят в зацепление с соответствующим синхронным ремнем. Надежное зацепление предотвращает нормальный рабочий проскальзывание и поддерживает заданное соотношение между ведущим и ведомым валами.
Рабочие характеристики шкива зависят не только от шага и числа зубьев. Форма зубьев, шаговый диаметр, положение отверстия, биение, геометрия фланца и соединение с втулкой должны функционировать как единая система. Неправильный профиль зубьев может привести к повреждению ремня даже при правильном номинальном шаге.
Типы шкивов ремня ГРМ, которые мы производим
Геометрия шкива подбирается с учетом соединения с валом, передаваемого крутящего момента, следования ремня и имеющегося монтажного пространства.
Приводные шкивы синхронизации
Устанавливается на двигателе или приводном валу для передачи крутящего момента на ремень.
- T2,5–T10 и HTD 3M–14M
- Втулки с шпоночным креплением, зажимные или с установочным винтом
- Сталь, алюминий или нержавеющая сталь
Шкивы с приводом
Устанавливается на выходном валу для определения передаточного числа и скорости.
- Пользовательские значения количества зубов и соотношений
- Цельные, с перепонками или облегчённые корпуса
- Опорные точки обработанных сборочных узлов
Зубчатые натяжные шкивы
Обеспечьте опору для зубчатого ремня и контролируйте траекторию движения и угол обертывания.
- Профиль, соответствующий ремню
- Конструкции с подшипниковым или валовым креплением
- Контроль биения после сборки
Гладкие натяжные и ведущие шкивы
Прижмите ремень к опоре, чтобы регулировать траекторию движения и рабочее натяжение.
- Гладкие или выпуклые поверхности
- Встроенные седла подшипников
- Регулируемые радиусы кромок
Шкивы синхронизации с фланцами
Используйте один или два фланца для обеспечения правильного хода ремня.
- Конструкции с одним или двумя фланцами
- Прессованные, склеенные или цельные фланцы
- Зазор, соответствующий ширине ремня
Шкивы синхронизации с зажимным втулкой
Закрепите шкив, не повредив поверхность вала.
- Втулки с разъемным зажимом и коническим фиксатором
- Соединение с малым зазором
- Нестандартные схемы расположения болтов
Двусторонние шкивы синхронизации
Используйте двусторонние ремни в многовальных приводных системах.
- Соответствующие двусторонние профили
- Управление движением нескольких валов
- Управляемые фазовые соотношения
Комбинированные и ступенчатые шкивы
Объедините несколько ременных трасс или диаметров в один узел.
- Несколько подач после просмотра видеозаписи
- Общая концентрическая базовая точка
- Уменьшение толщины сборки
Профили зубьев ремня ГРМ
Форма зубьев шкива должна соответствовать профилю, указанному производителем ремня. Соответствие только шагу зубьев не гарантирует совместимость ремня.
Выберите материал для шкива ремня ГРМ
Выбор материала влияет на вес шкива, его крутящий момент, износ, коррозионную стойкость и стабильность размеров. Состояние материала, термическая обработка и качество поверхности должны быть определены до начала производства.
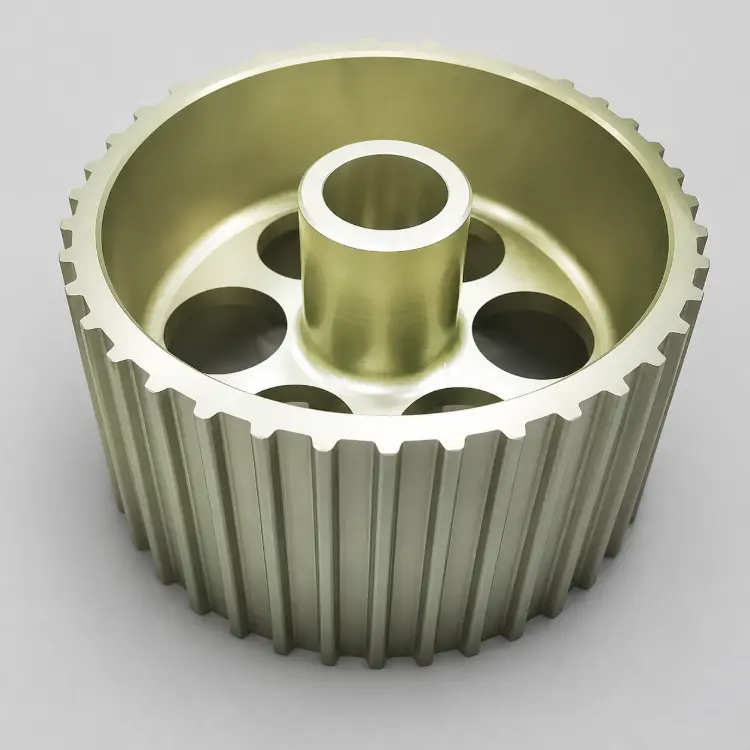
Алюминиевые сплавы
Распространенные марки: 6061-T6, 6082-T6, 7075-T651Алюминий позволяет уменьшить вращающуюся массу и обеспечивает высокую эффективность обработки. Сплавы 6061 и 6082 подходят для общей автоматизации. Сплав 7075 выдерживает более высокие нагрузки на втулку и позволяет создавать компактные конструкции шкивов.
Сорта T6 и T651 поставляются в термообработанном состоянии. Сорт T651 обеспечивает лучшую стабильность при механической обработке. Сорт 7075-T73 или T7351 повышает стойкость к коррозионному растрескиванию под напряжением.
Доступны прозрачное анодирование, цветное анодирование, твёрдое анодирование, конверсионное покрытие и химическое никелирование.
Углеродистые и легированные стали
Распространенные марки: 1045, C45, 4140, 42CrMo4Сталь обеспечивает высокую жесткость, износостойкость и способность выдерживать крутящий момент. Марка 1045 отличается экономичностью. Марка 4140 обеспечивает более высокую усталостную прочность и вязкость.
Нормирование, закалка и отпуск обеспечивают необходимые свойства сердцевины. Индукционная закалка или азотирование улучшают свойства отдельных изнашиваемых поверхностей.
Защиту от коррозии обеспечивают чёрное оксидное покрытие, фосфатное покрытие, цинкование и химическое никелирование.
Нержавеющие стали
Распространенные марки: 303, 304, 316, 17-4PHНержавеющая сталь подходит для влажных, открытых и подвергающихся промывке условий эксплуатации. Марка 303 отличается хорошей обрабатываемостью, 316 — повышенной коррозионной стойкостью, а 17-4PH — повышенной прочностью.
Марки 303, 304 и 316 обычно используются в состоянии после растворительного отжига. Марка 17-4PH применяется в состоянии после преципитационного старения H900–H1150.
Пассивация, электрополировка и дробеструйная обработка позволяют улучшить чистоту поверхности, ее внешний вид и коррозионную стойкость.
Термическая обработка и нанесение покрытия влияют на размер внутреннего диаметра, ширину шпоночного паза, биение и геометрию зубьев. Окончательные размеры проверяются перед утверждением технологической последовательности.
Ацетальные пластики
Распространенные марки: POM-C, POM-H, DelrinPOM отличается низким коэффициентом трения, низким поглощением влаги и хорошей стабильностью размеров. Он подходит для бесшумных, легких и работающих при умеренных нагрузках приводных систем.
Контролируемый отжиг или снятие напряжений применяется для толстых, асимметричных и деталей с узкими допусками.
Предлагаются услуги по точному удалению заусенцев, скруглению кромок и полировке. Функциональные шкивы из POM, как правило, не требуют нанесения покрытия.
Нейлоновые материалы
Распространенные марки: PA6, PA66, PA12, GF30-PA66Нейлон обладает хорошей износостойкостью, усталостной прочностью и ударопрочностью. PA12 впитывает меньше влаги, а PA66, армированный стекловолокном, обеспечивает более высокую жесткость и меньшую ползучесть.
Перед прецизионной механической обработкой необходимо провести сушку материала. Выбор метода отжига и кондиционирования влажности зависит от марки материала и условий эксплуатации.
Удаление заусенцев, контролируемая обработка кромок и очистка являются стандартными операциями. При работе с марками, армированными стекловолокном, избегается агрессивная полировка.
Высокоэффективные пластики
Распространенные марки: PEEK, PEEK подшипникового качестваPEEK сочетает в себе термостойкость, химическую стойкость и механическую прочность. Он подходит для использования в сложных условиях эксплуатации промышленного и лабораторного оборудования.
Предпочтительно использовать отожженный прокат. Промежуточный отжиг позволяет снять напряжения после интенсивного или асимметричного съема материала.
В зависимости от требований к сборке возможны точное удаление заусенцев, полировка, плазменная активация и лазерная маркировка.
Инженерные пластики не подвергаются закалке, индукционной закалке или азотированию, как металлы. Сушка, снятие остаточных напряжений и поддержание стабильной температуры при механической обработке позволяют сохранить конечные размеры.
Распространенные проблемы при обработке на станках с ЧПУ
Недостатки шкива распределительного ремня часто связаны с выбором базовой точки, управлением режущим инструментом, зажимом или перемещениями на этапе последующей обработки.
Возможности обработки шкивов ремней ГРМ
Компания Weldo объединяет многоосевое фрезерование, токарную обработку с ЧПУ, токарно-фрезерную обработку, нарезку зубьев и электроэрозионную обработку проволокой.
3-, 4- и 5-осевое фрезерование с ЧПУ
Втулки, пазы для зажимов, карманы и многосторонние крепежные элементы.
Токарная обработка с ЧПУ и токарно-фрезерная обработка
Отверстия, заготовки, буртики, канавки, резьба и поперечные отверстия.
Шпоночные пазы и токопроводящие профили
Узкие шпоночные пазы, зажимные пазы и внутренние токопроводящие профили.
Термическая обработка и отделка
Удаление заусенцев, анодирование, гальваническое покрытие, закалка и пассивация.
Обзор производственных возможностей
*Окончательные технические характеристики зависят от материала, геометрии, способа закрепления заготовки, жесткости и требований к контролю качества.
Узнайте больше об обработке на станках с ЧПУ Weldo →Справочник по допускам при обработке шкивов синхронизации
Окончательные допуски определяются на основании чертежа, материала, геометрии и функциональных требований.
| Характеристика | Стандартный справочник | Проверенные возможности | Метод управления |
|---|---|---|---|
| Диаметр отверстия | ±0,01 мм | ±0,005 мм | Сверление, развертывание или чистовая токарная обработка |
| Ширина шпоночного паза | ±0,02 мм | ±0,01 мм | Протягивание, фрезерование или электроэрозионная обработка проволокой |
| Радиальное биение | ≤0,03 мм | ≤0,01 мм | Общая ось и базовая точка зубца |
| Биение лицевой поверхности | ≤0,03 мм | ≤0,01 мм | Контроль положения опорной поверхности |
| Ширина зубца | ±0,05 мм | ±0,02 мм | Контроль зазора между ремнем и фланцем |
| Профиль зубьев и шаг | Стандарт чертежа/профиля | Обзор функциональных возможностей | Профильная обработка и оптический контроль |
| Отделка поверхности | Ra ≤ 1,6 мкм | Ra 0,4–0,8 мкм | Указанные функциональные поверхности |
Как проводится проверка деталей шкива ремня ГРМ
Проверка включает в себя проверку материала, базовых точек обработки, геометрии зубьев, биения и габаритных размеров готового изделия. Точность отчета в 0,001 мм не означает универсального производственного допуска ±0,001 мм.
| Контрольно-измерительное оборудование | Справочные возможности | Использование в целях проверки |
|---|---|---|
| Координатно-измерительная машина Hexagon CROMA Bridge | Разрешение отчёта 0,001 мм | Положение, соосность, профиль и соотношения базовых точек |
| Mitutoyo QUICK VISION | Разрешение дисплея 0,001 мм | Профили зубьев, расстояние между зубьями, шпоночные пазы и оптические кромки |
| Оптический профилопроектор | Сравнение профилей и углов | Форма зуба, радиусы, фаски и контуры |
| Цифровой высотомер | Разрешение дисплея 0,001 мм | Высота ступицы, плечи и расстояние между фланцами |
| Микрометры и калибры для отверстий | Шкала с делениями по 0,001 мм | Скважины, диаметры и отбор проб для анализа |
| Циферблатный индикатор | Деление шкалы 0,001–0,01 мм | Радиальное биение, торцевое биение и соосность |
| Прибор для измерения шероховатости поверхности | Измерение Ra / Rz | Контактные поверхности ремня, отверстия и опорные поверхности |
Проверка материалов
Перед началом обработки проверяются сорт, состояние, размеры и сопроводительная документация.
Контроль в процессе производства
Осуществляется контроль диаметров отверстий, базовых точек, ширины зубьев и состояния инструмента.
Окончательная проверка
Проверяются биение, профиль, геометрия крепления и посадка при сборке.
Документация по качеству
Отчеты, сертификаты и протоколы о завершении работ предоставляются в соответствии с указаниями.
Где применяются шкивы для ремней ГРМ нестандартной формы
Шкивы с индивидуальными параметрами обеспечивают синхронизированное движение, повторяемое позиционирование и контролируемую передачу мощности в автоматизированном и промышленном оборудовании.
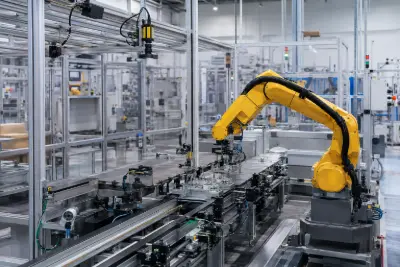
Робототехника и автоматизация
Шарниры роботов, линейные модули, оборудование для захвата и размещения, а также автоматизированные сборочные системы.
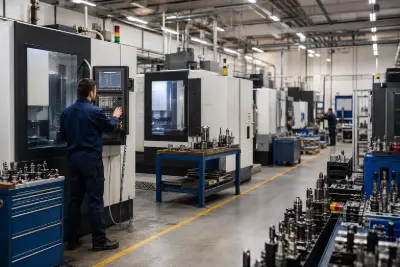
Оборудование с ЧПУ и промышленное оборудование
Оси станков, позиционирующие платформы, шпиндельные системы, конвейеры и индексирующее оборудование.
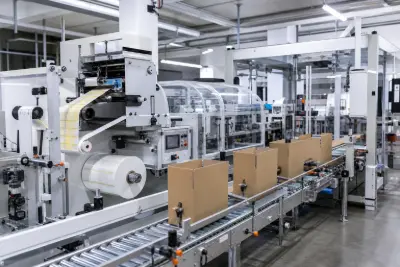
Упаковка и полиграфия
Механизмы подачи, оборудование для нанесения этикеток, печатные модули и синхронизированные упаковочные линии.
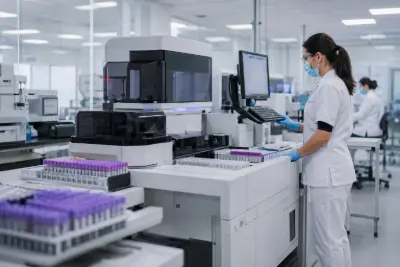
Медицинское и лабораторное оборудование
Диагностические анализаторы, системы обработки проб и компактные системы автоматизации лабораторных работ.
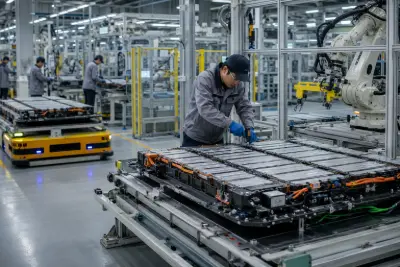
Автомобилестроение и новые источники энергии
Испытательные приспособления, оборудование для сборки аккумуляторов и автоматизированные линии по производству автомобилей.
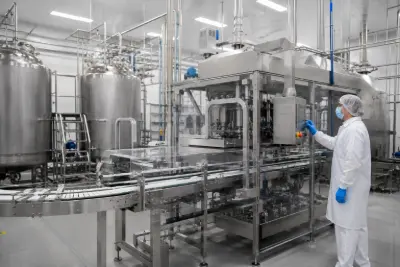
Оборудование для пищевой и химической промышленности
Оборудование для промывки, системы санитарной обработки и коррозионно-стойкие трансмиссионные узлы.
Когда следует выбирать шкив привода, изготовленный по индивидуальному заказу?
Шкивы из каталога подходят для стандартных валов и схем монтажа. Индивидуальная обработка требуется в тех случаях, когда шкив должен входить в состав конкретной сборки.
Шкив из стандартного каталога
- Стандартное количество зубьев и ширина ремня
- Стандартный внутренний диаметр и втулка
- Общие промышленные допуски
- Распространенные материалы и виды отделки
- Подходит для стандартной замены
Шкив ГРМ Weldo, изготовленный по индивидуальному заказу
- Количество зубьев и геометрия, определяемые чертежом
- Индивидуальные размеры внутреннего диаметра, шпоночного паза, зажимного кольца или конуса
- Контролируемое биение и опорные точки сборки
- Указанные материалы и отделка
- Подходит для прецизионного и нестандартного оборудования
Что следует указать в запросе предложений на поставку шкива синхронизации
Чертежи
Предоставьте 2D-чертеж и 3D-модель с указанием номера версии.
Данные о зубах
Профиль зубьев, шаг, количество зубьев, ширина ремня и производитель ремня.
Материал и отделка
Укажите марку, состояние, термообработку и качество поверхности.
Геометрия крепления
Определите посадку отверстия, шпоночного паза, конической поверхности, зажима, резьбы и вала.
Функциональные требования
Определите крутящий момент, скорость, биение, условия эксплуатации и критические размеры.
Требования к закупкам
Укажите количество, дату поставки, сертификаты и протоколы проверки.
Часто задаваемые вопросы о шкивах ремня ГРМ
В чём заключается основная причина выхода из строя ремня ГРМ?
Основной причиной является неправильное натяжение. Чрезмерное натяжение приводит к перегрузке ремня, подшипников и шкива. Недостаточное натяжение вызывает проскальзывание зубьев и нестабильное движение ремня. Несоосность и загрязнение также сокращают срок службы ремня.
Как определить, нужно ли менять ремень ГРМ?
Замените ремень при появлении трещин, отсутствии зубьев, изношенных краях, обнаженных кордов, глазурования, затвердевания или потери натяжения. Необычные шумы и проскакивание зубьев также требуют немедленного осмотра.
Как долго служат ремни ГРМ?
Интервалы технического обслуживания автомобилей обычно составляют от 60 000 до 100 000 миль, или от 96 000 до 160 000 км. Следуйте рекомендациям производителя. Срок службы промышленных ремней зависит от нагрузки, скорости, температуры, выравнивания и количества часов работы.
Как следует обслуживать шкив распределительного вала?
Следите за чистотой зубчатых канавок. Проверяйте состояние зубьев, фланцев, отверстия, шпоночного паза и зажимного соединения. Поддерживайте правильное натяжение ремня и выравнивание валов. Не смазывайте поверхность контакта с ремнем. Заменяйте шкивы с изношенными зубьями, ослабленными отверстиями, трещинами или деформированными фланцами.
Начните работу над своим индивидуальным проектом по изготовлению шкива распределительного вала
Отправьте компании Weldo чертеж, профиль ремня, информацию о материале, количество, допуски и требования к отделке. Наша команда оценит технологичность изготовления и подготовит коммерческое предложение на обработку.