WELDO · ИЗГОТОВЛЕНИЕ НА ЗАКАЗ
Поршневые кольца на заказ
Каждая деталь, изготовленная
чтобы подобрать подходящий размер.
Подберите поршневые кольца с учетом ваших чертежей и условий эксплуатации, учитывая согласованный подбор материалов, точное механическое обработку, финишную обработку и контроль качества. Отправьте свой проект в компанию «Weldo» для получения предложения по изготовлению, коммерческого предложения и графика поставок.
Запросить индивидуальное предложение ↗01 / КОНФИГУРАЦИИ КОЛЬЦЕВ
Поршневые кольца, изготовленные по индивидуальному заказу, для различных задач уплотнения
Определите поперечное сечение, профиль рабочей поверхности и конструкцию соединения в комплексе, чтобы размеры готовой детали соответствовали фактическим эксплуатационным требованиям.
Компрессионные кольца
Для автомобильных, мотоциклетных и дизельных двигателей. Поршневые кольца для мотоциклов должны иметь профиль и концевое расположение, соответствующие конструкции двухтактного или четырёхтактного двигателя.
- Лицо бегуна: Регулировка профилей ствола или конуса и зоны контакта.
- Посадка: Проверьте пазы, установленный зазор на торце и детали установочных штифтов.
Скребок и масляные кольца
Регулируйте толщину масляной пленки на стенках цилиндра и обеспечивайте отвод избыточного масла за счет согласованной работы кромок скребков, дренажных каналов и натяжения кольцевого пакета.
- Особенности: Контролируйте пазы, отверстия для отвода масла и заусенцы по краям.
- Процесс: Оценивайте однокомпонентные и многокомпонентные узлы по отдельности.
Кольца компрессора
Для поршневых компрессоров, работающих с воздухом и технологическими газами, указанные параметры касаются рабочей среды, температуры, перепада давления и смазки.
- Материалы: Металлические композиты с наполнителем из ПТФЭ или ПИК.
- Соединения: Конструкции с торцевым соединением, шарнирным соединением или ступенчатым соединением с зазором для расширения.
Нестандартные кольца
Для модернизации оборудования, устаревших размеров и новых изделий. Определяйте размеры на основе сопрягаемых деталей, а не на основе следов износа.
- Размеры: Проверьте фактический диаметр отверстия, состояние канавки и степень износа.
- Проверка: Утвердите образцы перед тем, как окончательно определить технологический процесс.
02 / МАТЕРИАЛЫ И ОТДЕЛКА
Начните с материала.
Затем подоберите подходящий вариант отделки.
Выбор материала зависит от нагрузки, рабочей среды, гильзы цилиндра и системы смазки. Покрытие не может исправить неподходящую основу или несоответствие размеров.
Серое чугунное изделие
Стандартные конструкции колец · Двигатели и промышленное оборудование
Серое чугун обладает хорошей обрабатываемостью, а графит влияет на его фрикционные характеристики. Укажите марку, микроструктуру и прочность основного материала — а не только твердость.
Варианты обработки поверхности: Фосфатирование, хромирование или напыление молибдена на рабочую поверхность в соответствии с техническими требованиями. Фосфатирование способствует обкатке и обеспечивает дополнительную защиту от ржавчины; хромирование и напыление молибдена помогают снизить износ и трение.
Ковкий чугун
Повышенная прочность и вязкость · Нагрузочные применения
Контролируемая морфология графита обеспечивает более высокую прочность и вязкость. При проектировании конструкций с тонкостенными элементами необходимо проверить микроструктуру, термообработку и прочность готовой детали; одно только название материала не является достаточным обоснованием для использования более тонких стенок.
Варианты обработки поверхности: Подберите хромирование, напыление молибденом или проверенное PVD-покрытие с учетом материала основы и условий эксплуатации. После обработки проверьте размеры и целостность поверхности.
Легированная сталь
Тонкие сечения · Высокие нагрузки · Стабильное кольцевое усилие
Прочность материала, термическая обработка и форма кольца в совокупности определяют эксплуатационные характеристики. Простое точение заготовки из обычной стали в разъемное кольцо не обеспечивает необходимое напряжение; также требуются соответствующие меры по контролю качества формовки и эксплуатационных характеристик.
Варианты обработки поверхности: Выберите азотирование, PVD или DLC в зависимости от марки стали. Контролируйте температуру обработки, деформацию и толщину покрытия, чтобы сохранить упругие свойства и точность посадки.
Нержавеющая сталь
Заявленная термостойкость и совместимость с рабочими средами
Укажите точный сорт и состояние после термообработки. Само по себе понятие “нержавеющая сталь” не гарантирует пригодность материала для изготовления упругого поршневого кольца. Необходимо отдельно оценить прочность, коррозионную стойкость и параметры трения.
Варианты обработки поверхности: Рассмотрите возможность применения азотирования или PVD/DLC для совместимых марок. Температура обработки и система нанесения покрытия должны соответствовать состоянию подложки после термообработки.
Наполненный ПТФЭ
Низкое трение · Совместимость с задачами уплотнения компрессора
Наполненный ПТФЭ отличается низким коэффициентом трения и хорошей химической стойкостью. Наполнители напрямую влияют на износ, ползучесть и взаимодействие со стенкой цилиндра, поэтому необходимо указать марку материала или состав смеси.
Рекомендации по отделке: Контролируйте стыки, заусенцы, стабильность размеров и чистоту. Не применяйте методы азотирования или хромирования, используемые для металлических колец.
PEEK и композитные материалы на его основе
Грузоподъёмность и стабильность размеров · Применение компрессоров
Систему наполнителя следует подбирать с учетом рабочей среды, гильзы цилиндра и скорости вращения. Номинальные температурные характеристики базовой смолы сами по себе не определяют пределы эксплуатации всей системы.
Рекомендации по отделке: Планируйте стабилизацию, чистовую обработку и контроль качества с учетом состояния материала. Контролируйте тепловыделение при обработке, деформацию от зажима и условия измерения.
03 / ИНЖЕНЕРНЫЕ ЗАДАЧИ
Определение точности
по каждой функциональной особенности.
Укажите осевую высоту, радиальную толщину стенки, боковые поверхности и зазор на торце отдельно — а не с помощью единого общего допуска на обработку.
| Основная особенность | Предлагаемый целевой показатель | Условия принятия |
|---|---|---|
| Допуск по осевой высоте | ±0,002–±0,005 мм | Конечное состояние после обработки; заданные точки измерения |
| Допуск на толщину радиальной стенки | ±0,010–±0,020 мм | Условия фиксации и допуск на покрытие |
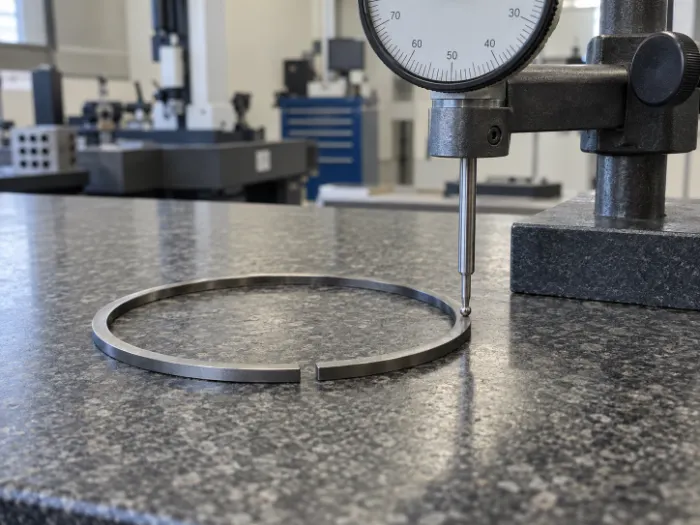
| Плоскостность боковых поверхностей, кольца прямоугольного сечения | 0,003–0,005 мм | Указанная схема опоры и измерительная сила |
| Параллельность боковых поверхностей, кольца прямоугольного сечения | 0,003–0,005 мм | Определённая базовая точка; не применима напрямую к трапециевидным или намеренно искривленным участкам |
| Шероховатость боковой поверхности после притирки | Ra 0,10–0,20 мкм | Заданное направление измерения, фильтрация и конечное состояние поверхности |
| Окончательная шероховатость поверхности после резания | Ra 0,20–0,40 мкм | Установлены требования к профилю, покрытию и обкатке |
| Допуск на установленный зазор между концами | ±0,02–±0,05 мм | Указанные номинальный диаметр и температура; номинальный зазор определяется отдельно |
Уточните диапазон размеров отдельно Предельные значения диаметра и поперечного сечения зависят от оборудования, приспособлений, обработки и контроля качества. Размах станка не является определяющим пределом при изготовлении колец.
Оцените одновременно натяжение и соответствие Тангенциальная сила определяется для конкретного внутреннего диаметра и условия закрытия, а не одним значением для всех размеров и материалов.
Проверить в состоянии, соответствующем окончательной поставке Проверяйте размеры, форму и эксплуатационные характеристики после термообработки и нанесения покрытия — а не только на более ранних этапах механической обработки.
04 / ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС
Это не просто обработанное на станке кольцо.
Контролируемая окончательная подгонка.
Геометрия деталей формируется в процессе обработки на станках с ЧПУ. Вспомогательные процессы обеспечивают упругость кольца, качество поверхности и износостойкость. Объем специальных технологических операций утверждается в ходе рассмотрения проекта.
Проверка чертежей и технологического процесса
Проверьте внутренний диаметр, канавку, поперечное сечение и соединение. Выберите подходящий способ прокладки для чугунных, штампованных стальных или полимерных колец и рассчитайте припуски на отделку.
Токарная обработка тонкостенных деталей и обработка элементов
Обеспечьте соответствие опорных поверхностей и зажимов геометрии кольца, проверьте размеры после снятия зажимов и удалите заусенцы с соединений, пазов и отверстий для отвода масла.
Точное шлифование и притирка
Контролируйте объем съема материала, тепловыделение при шлифовании и профиль обрабатываемой поверхности. Проверяйте наличие пригораний, трещин и повреждений кромок — а не только шероховатость поверхности.
Координация термообработки и нанесения покрытий
Проверьте наличие деформаций и изменений толщины после обработки. Определите поставщика услуг по специальной обработке, обязанности по контролю качества и технологическую документацию партии.
05 / КОНТРОЛЬ И ОТСЛЕЖИВАЕМОСТЬ
Проверьте каждое требование.
Обеспечьте отслеживаемость каждой партии.
Материал и партия
Уточните марку металла, его твердость и заданную микроструктуру, либо марку полимера и систему наполнителей. Наличие общего названия материала не является основанием для его замены.
Размеры и посадка
Проверьте осевую высоту, толщину радиальной стенки и боковые поверхности в окончательном состоянии. Проверьте установленный торцевой зазор в отверстии калибра, соответствующем заданным размерам.
Внешний вид и функциональность
Проверить профиль, тангенциальную силу и соответствие внутреннего диаметра в соответствии с техническими требованиями. Проверить толщину покрытия, площадь нанесения и требования к адгезии.
Первые изделия и последующие партии
Вести учет утвержденных чертежей, материалов, технологических маршрутов и методов контроля. Проводить повторную валидацию соответствующих требований после внесения изменений в материалы или технологический процесс.
Соответствие габаритным размерам не заменяет проверку рабочих характеристик. Герметичность, контроль уровня масла и срок службы подтверждаются в ходе согласованных стендовых испытаний или испытаний всей системы в сборе.
06 / ОТ ЧЕРТЕЖА ДО ПОСТАВКИ
Проведите проверку образцов.
Затем приступайте к производству.
Отправьте свои чертежи и условия эксплуатации в компанию Weldo для подтверждения технологичности, требований к приемке и стоимости. Сроки изготовления образцов и серийной продукции определяются отдельно с учетом всей технологической схемы.
Отправить чертежи на рассмотрение ↗Чертежи и сопрягаемые размеры
Размеры кольца, отверстия и канавки. При замене деталей необходимо приложить образцы и информацию об износе.
Материалы и условия эксплуатации
Требования к материалам или эксплуатационным характеристикам, рабочие среды, температура, перепад давления и смазка.
Планы по объемам и поставкам
Объемы пробной партии, производственные потребности и целевые сроки, с учетом изготовления инструментов и специальных технологических процессов.
Приемка и документация
Критические допуски, обработка поверхностей, функциональная валидация и требования к отчетности.
07 / ВОПРОСЫ ПОКУПАТЕЛЯ
Решите ключевые вопросы
перед началом производства.
От замены изношенных деталей до изменения материалов — прежде чем приступить к производству, следует четко определить технические требования.
От чего зависит стоимость поршневых колец, изготовленных на заказ?
Стоимость зависит от материала, размеров кольца, сложности профиля, допусков, видов обработки поверхности и требований к контролю качества. Объем заказа также влияет на распределение затрат на инструмент и наладку. В коммерческих предложениях следует отдельно указывать разовые затраты на проектирование или изготовление инструмента от периодических цен за единицу, чтобы покупатели могли точно сравнить затраты на изготовление прототипа и серийное производство.
Можете ли вы изготовить запасные кольца по изношенному образцу?
Изношенный образец является полезным ориентиром, однако его размеры не следует копировать напрямую. Необходимо проверить диаметр цилиндра, канавку поршня, исходные технические характеристики и степень износа, чтобы определить требуемую геометрию и зазоры. Перед заказом серийной партии необходимо утвердить посадку образца и его эксплуатационные характеристики.
Всегда ли более жесткие допуски и меньшие торцевые зазоры — это лучше?
Нет. Производственные допуски обеспечивают стабильность размеров, тогда как рабочие зазоры учитывают тепловое расширение и перемещения. Недостаточный торцевой зазор может привести к тому, что торцы кольца будут соприкасаться в нагретом состоянии. Укажите номинальный зазор и его допуск отдельно, четко определив диаметр калибра, температуру измерения и окончательное состояние поверхности.
Что вызывает преждевременный износ поршневых колец?
К чистым причинам относятся попадание абразивных частиц, недостаточная смазка, перегрев, повреждения при монтаже, а также неподходящие зазоры или сопрягаемые поверхности. Замена кольца без устранения основной причины может привести к повторному выходу из строя. При проведении работ по замене необходимо совместно осмотреть кольцо, гильзу цилиндра, паз поршня и изучить историю эксплуатации, прежде чем менять материал или покрытие.
Как долго служат поршневые кольца, изготовленные на заказ?
Единого показателя срока службы для всех поршневых колец не существует. Срок службы зависит от нагрузки, температуры, скорости, смазки, загрязнения, состояния гильзы, а также от материала кольца и обработки его поверхности. Определите требуемое количество рабочих часов или циклов, а затем согласуйте типовые испытания и пределы приемлемости по износу, утечке или расходу масла.
Могут ли PTFE или PEEK заменить металлическое поршневое кольцо компрессора?
Не в качестве прямой замены с сохранением тех же размеров. Полимерные кольца отличаются от металлических колец по тепловому расширению, ползучести, жесткости и коэффициенту трения. Состав материала, конструкция соединения, зазоры, опоры и совместимость цилиндра с гильзой должны быть проверены с учетом фактических условий эксплуатации. Проведите проверку замены в компрессоре перед утверждением серийного производства.