
Weldo Machining · Детали на заказ
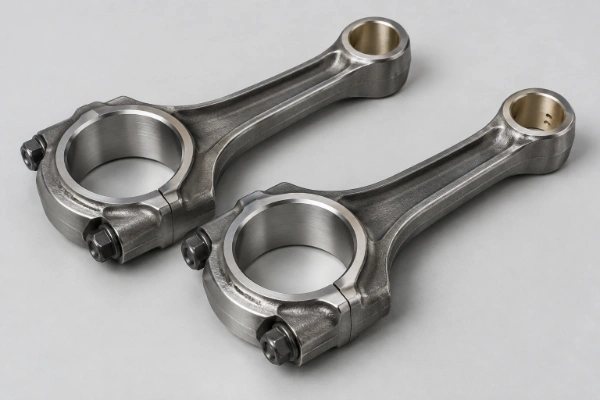
Шаттерны на заказ
Изготовление с высокой точностью в соответствии с вашими чертежами, требованиями к материалам и техническими условиями сборки. Получите анализ производственного процесса, четкое коммерческое предложение и план поставок, разработанный специально для вашего проекта.
Получить индивидуальное предложение →01 / Конструкции удилищ
Шатки, изготовленные на заказ для ваших задач
Выберите геометрию, необходимую для вашей сборки. Поперечное сечение, конструкция торцов и нагрузки необходимо учитывать в совокупности — а не исходя исключительно из названия балки.
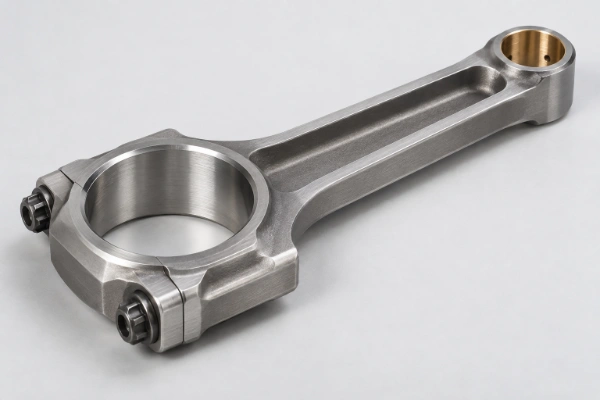
Стальные шатуны
Штанги, изготовленные по чертежам, с обработанными корпусами большого конца, отверстиями малого конца и подходящими крышками для конструкций двигателей, насосов и компрессоров.
- Профили типа «I» и «H»: Следуйте утвержденному чертежу; сама по себе маркировка балки не определяет грузоподъемность.
- Функциональная геометрия: Резьбовые соединения, соединительные муфты, посадочные места болтов и элементы смазки проверяются с учетом требований к сборке.
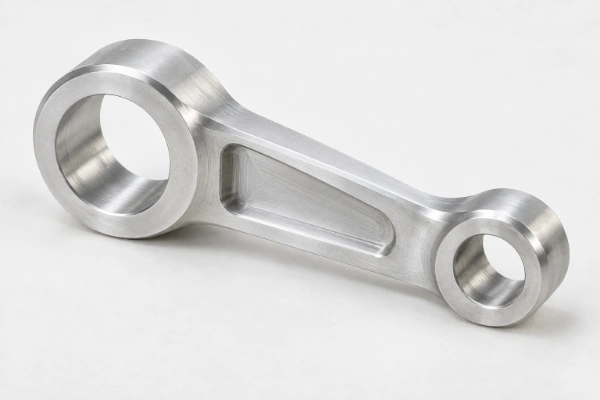
Промышленные звенья с индивидуальным профилем
Цельные звенья с заданными смещениями, карманами и геометрией отверстий для автоматики, приборостроения и промышленных механизмов.
- Материал и геометрия: изделие из указанного металла или инженерного пластика, соответствующее нагрузке и сопрягаемым деталям.
- Ограничения по применению: Алюминиевые или POM-звенья, предназначенные для малой нагрузки, не являются готовыми заменителями шатунов двигателя.
Цельная конструкция или конструкция с раздельными концами: определяются независимо от профиля балки. Расколотые большие концы изготавливаются и проходят контроль качества вместе с соответствующими крышками.
02 / Выбор материала
Материалы, соответствующие рабочей нагрузке
Укажите марку и состояние поставки. Замена материалов требует согласования до начала производства.
Алюминиевые сплавы
6061 · 7075Легкие варианты для механизмов соединения оборудования, прототипов и шатунов, изготовленных по чертежам. Марка и состояние металла подбираются с учетом требований к нагрузке, температуре и усталостной прочности.
- Производительность
- Алюминий 6061 подходит для многих легковесных звеньев; алюминий 7075 при соответствующей термической обработке обеспечивает более высокую прочность для конструкций, предъявляющих повышенные требования. Ни один из этих материалов не является полноценной заменой стали при одинаковых размерах.
- Отделка
- Удаление заусенцев и выборочное анодирование с учетом допусков на размеры и маскировкой деталей, необходимых для обеспечения посадки и резьбы. Проанализировать влияние покрытия на поверхности, критичные с точки зрения усталостной прочности.
- Приложения
- Узлы автоматизации, облегчённые механизмы и проверенные нестандартные конструкции стержней.
Титановые сплавы
Ti-6Al-4VВысокая удельная прочность для шатунов, где важна масса. Параметры материала, конструкция контактных поверхностей и требования к усталостной прочности определяются до начала механической обработки.
- Производительность
- Низкая плотность по сравнению со сталью при тщательном контроле тепла резания, износа инструмента и целостности поверхности.
- Отделка
- Прецизионная удаление заусенцев и одобренные для применения в волочильном производстве антизадирочные обработки, когда скользящие или резьбовые контакты требуют защиты.
- Приложения
- Механизмы, для которых вес имеет решающее значение, и узлы, прошедшие инженерную проверку на работоспособность.
Легированные стали
4140 · 4340Прочность и вязкость для стержней, подвергающихся высоким нагрузкам, и промышленных механизмов. Заготовки — литые или кованые — подбираются с учетом заданной схемы термообработки.
- Производительность
- Термическая обработка и окончательная механическая обработка согласовываются с целью контроля твердости, деформаций и геометрии, критичной с точки зрения усталостной прочности.
- Отделка
- Шлифование или хонингование в соответствии с техническими требованиями; контролируемая дробеструйная обработка и антикоррозионная защита — только на утвержденных участках.
- Приложения
- Конструкции двигателей, насосы, компрессоры и трансмиссионные механизмы для тяжелых условий эксплуатации.
POM
POM-C · POM-HИнженерный пластик с низким коэффициентом трения для деталей, работающих при небольших нагрузках, и функциональных прототипов. POM не может заменить металлические шатуны двигателя.
- Производительность
- Хорошая обрабатываемость и низкая влагопоглощаемость. При выборе материала определяющими факторами являются ползучесть, давление в опоре и рабочая температура.
- Отделка
- Удаление заусенцев, очистка и стабилизация размеров по мере необходимости; без термической закалки, характерной для металлов.
- Приложения
- Приборы, механизмы автоматизации и прототипы систем движения без использования горения .
Нужен другой материал?
Сообщите нам, какой именно сплав или полимер вы используете, а также рабочую температуру и условия нагрузки. Мы проверим наличие товара на складе и совместимость с технологическим процессом.
03 / Возможности механической обработки
Четкие технические требования. Измеримые результаты.
Общие допуски определяют базовые параметры. К функциональным отверстиям, межосевому расстоянию и взаиморасположению осей применяются отдельные требования, указанные в чертежах.
| Элемент управления | Основа спецификации | Объем работ и условия |
|---|---|---|
| Процессы механической обработки | 3-, 4- и 5-осевая обработка с ЧПУ | Маршрут выбран с учетом геометрии, доступа и объема производства. |
| Общие допуски на размеры | ISO 2768-1, согласованный класс, например m | Для размеров без индивидуальных допусков; не заменяет функциональные пределы. |
| Размеры и типы отверстий | Установка пределов или классы допуска по стандарту ISO 286 | Характеристики корпуса большого конца, посадки втулок и отверстий для штифтов указываются отдельно. |
| Геометрические допуски | Требования к чертежам по стандарту ISO 1101 | Укажите допуски форм и базовая отсчётные точки там, где это необходимо для определения взаимосвязей между осями. |
| Межосевое расстояние и ширина концов | С индивидуальными допусками | Определяется исходя из системы функциональных базовых точек чертежа. |
| Качество обработки поверхности | Ra 0,8–3,2 мкм, типичные обработанные поверхности | Не является пределом допуска для отверстия под подшипник. Рабочие поверхности соответствуют чертежу. |
| Часть конверта | Подтверждено при проверке чертежей | Общая длина, размеры концов, доступ к инструменту и крепление определяют технологическую осуществимость. |
| Состояние при окончательной проверке | Готовое изделие и указанные условия сборки | Соответствующая крышка и заданная предварительная нагрузка; отверстия в втулках проверены в согласованном состоянии после установки. |
Состояние сборки имеет значение: проверить отверстие в разъемном картере шатунного подшипника с установленной на него соответствующей крышкой и с соблюдением указанного предварительного натяга болта. Размер отверстия в картере и рабочий зазор подшипника являются отдельными требованиями.
04 / Технологический процесс производства
От заготовки до готового шатуна
Weldo предлагает Обработка на станках с ЧПУ а также координирует выполнение определённых операций по отделке и контролю в соответствии с требованиями к окончательной сборке.
Проверка заготовки и технологического процесса
Выберите заготовку или поставляемую кованую заготовку в соответствии с чертежом, количеством и состоянием материала. Перед началом производства уточните припуски на износ, требования к направлению волокон и распределение ответственности.
Черновая и получистовая обработка
Обработайте балку, торцы, отверстия и резьбу с использованием устойчивой опоры и контролируемой передачи координат. Сохраните указанные скругления и несущие сечения.
Термическая обработка и отделка
Для устранения деформаций требуется последовательная термообработка, окончательное растачивание, шлифование или хонингование. Уточните в коммерческом предложении наличие специализированных операций и выборочной обработки поверхностей.
Окончательная проверка и доставка
Проведите осмотр в указанном состоянии сборки, очистите масляные каналы и резьбу, сохраните согласованные комплекты и предоставьте согласованные отчеты о проверке и отслеживании.
05 / Контроль качества
Ознакомьтесь с характеристиками, определяющими посадку
Проверка проводится в соответствии с утвержденным чертежом, планом контроля и состоянием материала, а не только по внешнему виду.
Материалы и отслеживаемость
Храните указанную документацию по материалам и термической обработке. Проверяйте твердость и проводите контроль на наличие трещин в соответствии с требованиями чертежа, используя методы, подходящие для данного материала.
Сверла, изгиб и скручивание
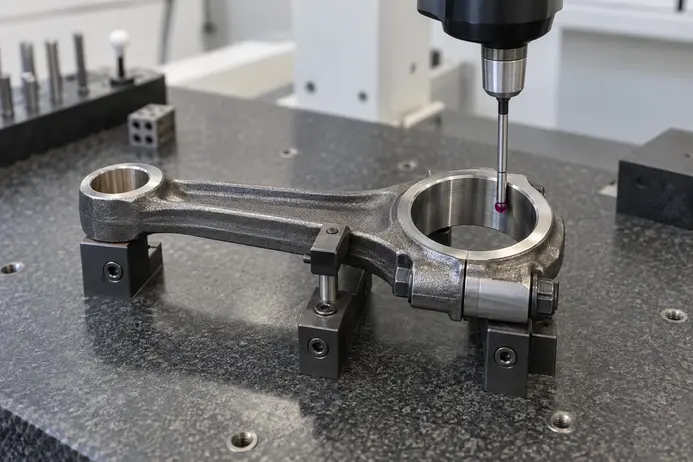
Проверить размеры отверстий, их форму, межосевое расстояние и взаиморасположение осей с помощью соответствующих калибров, приспособлений или методов КИМ. Провести осмотр установленных втулок и предварительно нагруженных крышек в указанном состоянии.
Совпадение общего веса и веса в конечной точке
Используйте одну заданную конфигурацию взвешивания и условия крепления. Регулируйте только утвержденные зоны весов; подбор стержней не заменяет полную балансировку вращающегося узла.
06 / Доставка и стоимость
Четкий план составления графика производства
Компания Weldo располагает собственным механическим производством и предлагает комплексные услуги по координации механической обработки, специальных видов обработки и контроля качества.
Типичное распоряжение
Для проектов, связанных с запасным материалом, отвечающих установленным критериям, после утверждения чертежей и подтверждения заказа. Графики выпуска партий согласовываются отдельно.
Изготовление по индивидуальному заказу, термообработка, специальная отделка и валидация увеличивают сроки выполнения заказа. В коммерческом предложении указаны исходные условия и дата отгрузки.
Контролируйте затраты без ущерба для качества посадки
Уделяйте приоритетное внимание функциональным допускам.
Осуществляйте строгий контроль диаметров отверстий, межосевого расстояния и критических поверхностей — а не всех внешних элементов.
Соотнесите пробел с количеством.
Сравните технологии обработки заготовок и кованых заготовок с учетом времени обработки, инструментального оснащения и сроков изготовления.
Утвердить первый образец.
Перед повторением данного процесса для всей производственной партии необходимо подтвердить соответствие и результаты проверки.
Начните свой проект
Превратите чертеж шатуна в производственный план.
Пришлите нам чертеж или информацию об образце, а также данные о материале, области применения, количестве и желаемой дате поставки. Мы подтвердим возможность выполнения заказа, объем работ и предоставим коммерческое предложение.
В предложении указано, входят ли в комплект крышки, болты, втулки и корпуса подшипников.
07 / Часто задаваемые вопросы
Часто задаваемые вопросы о штангах нестандартного изготовления
Практические рекомендации по повторному использованию, сборке и валидации производственного процесса.
Можно ли повторно использовать или восстановить шатуны?
Возможность повторного использования зависит от ограничений, установленных изначальным производителем, истории эксплуатации и результатов осмотра. Проверьте наличие трещин, повреждений от перегрева, изгибов, скручиваний, состояния отверстий и болтов. Восстанавливать следует только конструкции, прошедшие утверждение; треснутые, сильно перегретые или выходящие за пределы допустимых значений штанги следует заменить. Само по себе соответствие размерам не определяет оставшийся ресурс на усталость.
Можно ли взаимозаменяемо использовать крышки шатунов?
Не следует заменять местами сопряженные шатуны и головки, даже если их номинальные размеры совпадают. Идентификация пар, ориентация и установленное предварительное натяжение болтов влияют на размер и округлость верхнего конца шатуна. Шатуны с трещиной должны оставаться в паре со своей исходной головкой; поврежденные или несоответствующие друг другу детали необходимо проверить перед сборкой.
Что необходимо проверить перед установкой шатунов?
Уточните размеры шатунного пальца и подшипника, рабочий зазор, боковой зазор, ориентацию и зазор относительно скругления коленчатого вала. Используйте указанную смазку для болтов и метод затяжки, а не общее значение момента затяжки. Согласуйте эти условия сборки перед изготовлением нестандартной запчасти.
Можно ли изготовить шатуны на заказ по имеющемуся образцу?
Образец может служить основой для обратного проектирования, однако изношенные или искажённые размеры ни в коем случае не должны становиться производственными нормами. Необходимо сверить межосевое расстояние, отверстия, ширину, материал и термообработку с сопрягаемыми деталями или проектными данными. Применение в условиях высокой интенсивности эксплуатации также требует определения нагрузок и проверки, а не простого копирования формы.
От чего зависят номинальная мощность и номинальная частота вращения шатуна?
Сам по себе класс материала или профиль двутавра или однотавра не определяет номинальную нагрузку. Масса поршневого механизма, ход, давление сгорания, поперечное сечение, предварительное натяжение болтов и расчетный срок службы должны оцениваться в совокупности и подтверждаться. Акт проверки размеров не является сертификатом долговечности двигателя.