Der wesentliche Unterschied zwischen Stahl 1018 im Vergleich zu Stahl A36 beschränkt sich nicht nur auf die Festigkeit. Diese Werkstoffe sind unterschiedlich definiert und erfüllen unterschiedliche Anforderungen bei der Teilefertigung.
1018 ist eine kohlenstoffarme Stahlsorte, die sich durch ihre chemische Zusammensetzung auszeichnet. Sie eignet sich für Wellen, Stifte, Hülsen, Rollen und kundenspezifische Befestigungselemente. A36 ist eine Norm für Baustahl. Er eignet sich für Grundplatten, Halterungen, Rahmen und große Schweißkonstruktionen.
Beschaffungsingenieure sollten den Materialzustand, die Lagerform, die Bearbeitungsgenauigkeit, die Schweißanforderungen, die Einsatzbedingungen und die Gesamtfertigungskosten vergleichen.
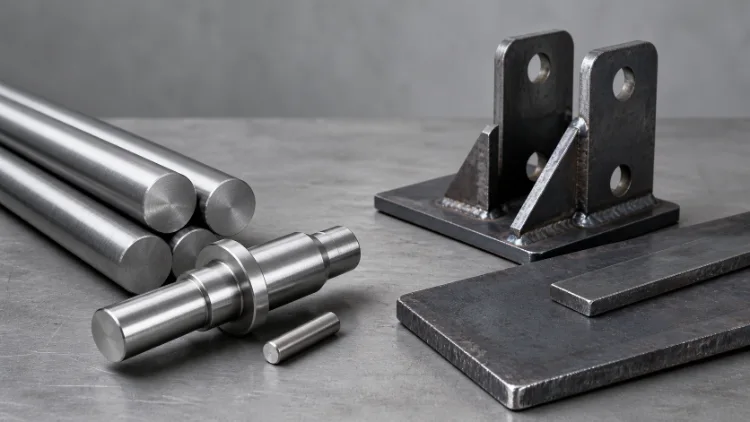
Was sind die Stahlsorten 1018 und A36?
Stahl 1018
1018 enthält kontrollierte Gehalte an Kohlenstoff und Mangan. Es zeichnet sich durch gute Zerspanbarkeit, Schweißbarkeit, Kaltumformbarkeit und Einsatzhärtbarkeit aus.
Zu den gängigen Formen von Stammaktien gehören:
- Warmgewalzter Rundstahl
- Kaltgezogener Rundstab
- Sechskantstange
- Vierkantstange
- Präzisionsgeschliffene Stange
Kaltgezogenes 1018-Stahl bietet eine bessere Geradheit, Oberflächenqualität und Maßhaltigkeit. Es eignet sich für die CNC-Drehbearbeitung, das Außendurchmesser-Schleifen und die Serienfertigung. Nucor gibt an, dass Kaltveredelungsverfahren die Abmessungen, die Geradheit, die Oberflächenbeschaffenheit und die Festigkeit der Stangen verbessern.
A36-Stahl
A36 ist eine ASTM-Spezifikation für Baustahl. Sie gilt für Bleche, Stangen und Profilstähle, die in geschweißten, verschraubten und vernieteten Konstruktionen verwendet werden.
A36 regelt in erster Linie die Mindeststreckgrenze, die Zugfestigkeit und die Dehnung. Die Anforderungen an die chemische Zusammensetzung variieren je nach Produktform und Materialdicke. Die Norm ASTM A36/A36M schreibt für die Materialabnahme eine thermische Analyse und Zugversuche vor.
A36 wird üblicherweise verwendet für:
- Grundplatten für Geräte
- Montageplatten
- Maschinenhalterungen
- Geschweißte Rahmen
- Verstärkungsplatten
- Komponenten für Industrieplattformen
Wesentliche Unterschiede in der chemischen Zusammensetzung
| Element | SAE/AISI 1018 | ASTM A36 | Auswirkungen auf Bauteile |
|---|---|---|---|
| Kohlenstoff | 0.15–0.20% | ≤0,25–0,29% | Beeinflusst die Festigkeit, die Schweißbarkeit und das Einsatzhärtungsverhalten |
| Mangan | 0.60–0.90% | Hängt von der Produktform ab | Erhöht die Festigkeit und verbessert die Verarbeitbarkeit |
| Phosphor | ≤0,040% | ≤0,030–0,040% | Beeinflusst die Zähigkeit und die Schweißqualität |
| Schwefel | ≤0,050% | ≤0,030–0,050% | Beeinflusst die Zerspanbarkeit und die Querzähigkeit |
| Silizium | Wird nicht als primäres Legierungselement kontrolliert | ≤ 0,401 TP3T für bestimmte Produkte | Wird zur Entoxidation verwendet und beeinflusst die Schweißleistung |
| Kupfer | Keine zwingende Voraussetzung | ≥0,201 TP3T, wenn kupferhaltiger Stahl vorgeschrieben ist | Verbessert die Beständigkeit gegen atmosphärische Korrosion |
1018 weist klarer definierte Bereiche der chemischen Zusammensetzung auf. Dies trägt zu gleichbleibenden Ergebnissen bei der Bearbeitung und der Oberflächenhärtung bei. Die Zusammensetzung wird gemäß Materialanforderungen wie SAE J403 kontrolliert.
A36 ist keine Stahlsorte mit fester Zusammensetzung. Die tatsächliche chemische Zusammensetzung der Schmelze sollte anhand des Werkstoffprüfberichts unter Berücksichtigung der Produktform und -dicke überprüft werden.
Wesentliche Unterschiede bei den mechanischen Eigenschaften
Die Werte „1018“ in der Tabelle sind typische Werte für kaltgezogene Stangen. Die Werte „A36“ sind Anforderungen der Spezifikation. Diese Werte haben unterschiedliche Bedeutungen und sollten nicht als gleichwertige garantierte Eigenschaften betrachtet werden.
| Eigentum | 1018 kaltgezogen, typisch | Anforderung gemäß ASTM A36 |
|---|---|---|
| Zugfestigkeit | 552–621 MPa | 400–550 MPa |
| Streckgrenze | 483–552 MPa | ≥ 250 MPa |
| Dehnung in 2 Zoll. | 15-20% | ≥20–23% |
| Brinell-Härte | 160–190 HB | Keine einheitliche Vorschrift |
| Oberflächenbeschaffenheit | Glatte, kaltverformte Oberfläche | Hängt von der Produktform ab |
| Maßkontrolle | Geeignet für die Präzisionsbearbeitung von Stangen | Gibt nicht die Toleranzen des Fertigteils wieder |
Die typischen Werte für kaltgezogenes 1018-Stahl basieren auf den von Eaton Steel veröffentlichten Daten.
Kaltgezogenes 1018 weist eine höhere Streckgrenze und Härte auf. Es eignet sich für Präzisionswellenbauteile. A36 erfüllt festgelegte Anforderungen an die strukturelle Festigkeit und eignet sich für geschweißte tragende Bauteile.
Für warmgewalztes 1018-Stahl darf nicht die Kennwerte von kaltgezogenem Stahl herangezogen werden. Für Bauteile, die niedrigen Temperaturen, Stoßbelastungen oder Ermüdungsbelastungen ausgesetzt sind, gelten zudem entsprechende Prüfanforderungen.
Vergleich der Schweißleistung
Sowohl 1018 als auch A36 eignen sich für herkömmliche Schweißverfahren, unterscheiden sich jedoch in ihren Hauptanwendungsbereichen.
1018 wird hauptsächlich für bearbeitete Baugruppen mit lokal verschweißten Bauteilen verwendet. Durch das Schweißen verändern sich die Mikrostruktur und der Restspannungszustand der kaltgezogenen Bereiche. Präzisionsmaße sollten nach dem Schweißen nachbearbeitet werden.
Beim Schweißen von 1018-Teilen müssen folgende Faktoren berücksichtigt werden:
- Wärmeeintrag beim Schweißen
- Befestigung und Verzerrung
- Richten nach dem Schweißen
- Endbearbeitungszugabe beim Drehen oder Schleifen
A36 eignet sich für Konstruktionen, die überwiegend durch Schweißen hergestellt werden. Bei großen Rahmen und Grundplatten müssen die Schweißabläufe, die Bezugspunkte und die Schrumpfungsverformungen genau kontrolliert werden.
Beim Schweißen von A36-Bauteilen müssen folgende Faktoren beachtet werden:
- Symmetrischer Schweißablauf
- Anforderungen an die Vorwärmung von Dickblechen
- Interpass-Temperatur
- Spannungsabbau nach dem Schweißen
- Endbearbeitung der Befestigungsflächen
Die Anforderungen an die Vorwärmung sollten anhand der Materialdicke, des Kohlenstoffäquivalents, der Fugenbeschränkung und der Schweißverfahrenanweisung (WPS) festgelegt werden.
Optionen für Wärmebehandlung und Oberflächenveredelung
1018 Wärmebehandlung
1018 weist einen geringen Kohlenstoffgehalt auf und wird nicht zum Durchhärten verwendet. Es eignet sich zum Einsatzhärten.
- Aufkohlung: Erhöht die Oberflächenhärte und die Verschleißfestigkeit.
- Karbonitrieren: Geeignet für kleine Wellen, Stifte und Befestigungselemente.
- Glühen: Verringert die Härte und verbessert die Formbarkeit und Bearbeitbarkeit.
- Normalisieren: Verfeinert die Mikrostruktur und verbessert die Gleichmäßigkeit der Eigenschaften.
- Stressabbau: Reduziert Eigenspannungen, die durch Kaltumformung, Schweißen und Zerspanung entstehen.
Durch das Aufkohlen verändern sich die Abmessungen der Teile. Auf Präzisionsflächen muss ein Schleifzugabe vorgesehen werden.
A36 Wärmebehandlung
A36 wird nicht für herkömmliche, gehärtete Verschleißteile verwendet. Seine Wärmebehandlung dient in erster Linie der Verbesserung der Maßhaltigkeit.
- Stressabbau: Reduziert Restspannungen, die beim Schweißen und bei der Grobbearbeitung entstehen.
- Normalisieren: Verbessert die Gleichmäßigkeit der Mikrostruktur.
- Glühen: Verringert die Härte und verbessert die anschließende Formbarkeit.
Vergleich der Oberflächenbeschaffenheit
| Oberflächenbehandlung | 1018 Anträge | A36 Anwendungen |
|---|---|---|
| Black Oxide | Wellen, Stifte, Hülsen und Befestigungselemente | Kleine Aufsätze für den Innenbereich |
| Verzinkung | Schrauben und Verbindungselemente | Halterungen und Verbindungsplatten |
| Chemisch Nickel | Präzisionsteile und -komponenten, die eine gleichmäßige Beschichtung erfordern | Lokale Präzisionsoberflächen |
| Phosphatbeschichtung | Gleitende Teile und Grundierungen | Grundierung von Schweißkonstruktionen |
| Pulverbeschichtung | Gehäuse und Halterungsteile | Rahmen, Grundplatten und Schutzvorrichtungen |
| Feuerverzinkung | Nicht geeignet für kleine Präzisionsteile | Große Außenanlagen |
Bei der Schwarzoxidierung ist zusätzlich Rostschutzöl erforderlich. Bei der Feuerverzinkung müssen die Schichtdicke und die thermische Verformung geprüft werden.
Überlegungen zur Bearbeitung
Zerspanung 1018
Kaltgezogenes 1018 eignet sich für CNC-Drehen sowie in der Serienfertigung. Es verringert das Aufmaß bei der Grobbearbeitung, sorgt aber aufgrund seiner Zähigkeit für durchgehende Späne.
Bei der Bearbeitung sollten folgende Faktoren kontrolliert werden:
- Schärfe des Werkzeugs
- Spanabbruch
- Temperatur beim Schneiden
- Spannkraft des Spannfutters
- Durchbiegung der langen Welle
- Restspannungsabbau
High-precision shaft parts can follow a process of rough turning, stress relieving, semi-finish turning, case hardening, and final grinding.
Bearbeitung von A36
Die Walzzunder auf warmgewalztem A36-Stahl beschleunigt den Werkzeugverschleiß. Vor der Bearbeitung sollte die Oberfläche gereinigt und es sollten verlässliche Bezugspunkte festgelegt werden.
Große Platten sollten nicht einseitig stark bearbeitet werden. Das Material sollte abwechselnd von beiden Seiten abgetragen werden, um ein Verziehen zu vermeiden.
Flamm- und Plasmaschneidkanten weisen eine thermisch beeinflusste Schicht auf. Präzisionsprofile erfordern ein zusätzliches Bearbeitungszugabe.
Anwendungen und Betriebsumgebungen
| Teil oder Anwendung | Empfohlenes Material | Begründung für die Auswahl |
|---|---|---|
| Präzisionsschäfte | 1018 | Geeignet zum Drehen, Schleifen und zur Maßkontrolle |
| Stifte und Dübel | 1018 | Ermöglicht präzise Passungstoleranzen |
| Buchsen und Abstandshalter | 1018 | Geeignet für das Seriendrehen und die Galvanisierung |
| Sonderanfertigungen von Befestigungselementen | 1018 | Unterstützt die Gewindebearbeitung und das Einsatzhärten |
| Rollen und Führungsteile | 1018 | Geeignet für Außendurchmesser-Schleifen und Verschleißbehandlung |
| Maschinenfundamente | A36 | Stabile Plattenversorgung und gute Schweißbarkeit |
| Geschweißte Rahmen | A36 | Geeignet für große tragende Konstruktionen |
| Halterungen | A36 | Lässt sich leicht schneiden, biegen und schweißen |
| Stützplatten | A36 | Geeignet zur baulichen Verstärkung |
| Ausrüstungsplattformen | A36 | Geeignet für große industrielle Baugruppen |
1018 eignet sich für präzise Funktionsteile. A36 eignet sich für tragende Funktionsteile.
Feuchte Umgebungen und Außenbereiche erfordern Korrosionsschutz. Bei Konstruktionen, die niedrigen Temperaturen ausgesetzt sind, müssen zudem bestimmte Temperaturen für die Schlagprüfung sowie Mindestwerte für die absorbierte Energie eingehalten werden.
Unterschiede bei der Wartung
Bei der Wartung der 1018 Teile liegt der Schwerpunkt auf Verschleiß, Schmierung und der Unversehrtheit der Beschichtung.
Die folgenden Teile sollten regelmäßig überprüft werden:
- Einbaudurchmesser
- Gleitflächen
- Gehärtete Schichten
- Unversehrtheit der Beschichtung
- Schmierzustand
Bei der Instandhaltung der A36-Konstruktionen liegt der Schwerpunkt auf Schweißnähten, Beschichtungen und allgemeinen Verformungen.
Die folgenden Teile sollten regelmäßig überprüft werden:
- Schweißrisse
- Lose Schrauben
- Beschichtungsversagen
- Lokale Korrosion
- Verformung der Befestigungsfläche
Beschädigte Schutzbeschichtungen sollten umgehend repariert werden. Die Ursache für Schweißrisse muss ermittelt werden, bevor ein zugelassenes Reparaturverfahren durchgeführt wird.
Vergleichbare Noten
Weder 1018 noch A36 haben ein europäisches Äquivalent, das für jeden Produktzustand eins zu eins gilt.
| US-Material | Häufig verglichene europäische Güteklasse | Grundgedanke |
|---|---|---|
| ASTM A36 | EN S235JR | Ähnliche strukturelle Verwendung, jedoch nicht direkt gleichbedeutend |
| SAE/AISI 1018 | EN C15E, C16E und ähnliche kohlenstoffarme Stähle | Zusammensetzung, Zustand und Eigenschaften müssen verglichen werden |
Vor einer Materialersetzung sollten die folgenden Punkte überprüft werden:
- Chemische Zusammensetzung
- Mechanische Eigenschaften
- Produktform
- Lieferzustand
- Maßtoleranzen
- Anforderungen an die Stoßfestigkeit
- Materielle Zertifikate
Ähnliche Güten können nicht direkt ersetzt werden. Wesentliche Änderungen bedürfen der schriftlichen Genehmigung durch den Konstrukteur.
Wie sollte sich ein Beschaffungsingenieur entscheiden?
Beschaffungsingenieure sollten zunächst feststellen, ob es sich bei dem Bauteil um ein präzisionsgefertigtes Funktionsbauteil oder um ein Strukturbauteil handelt.
Wählen Sie 1018 unter den folgenden Bedingungen:
- Das Material ist Rundstange oder Sechskantstange
- Das CNC-Drehen oder -Schleifen ist das Hauptverfahren
- Die Zeichnung enthält die Einbaudurchmesser und die Rundlaufgenauigkeit.
- Das Bauteil muss einsatzgehärtet werden
- Bei dem Produkt handelt es sich um eine Welle, einen Bolzen, eine Hülse oder ein Befestigungselement.
Wählen Sie A36 unter den folgenden Bedingungen:
- Das Material besteht aus Blech, Flachstahl oder Profilstahl.
- Schneiden, Biegen und Schweißen sind die wichtigsten Verfahren
- Das Produkt dient in erster Linie der Aufnahme von strukturellen Lasten
- Präzisionsbearbeitete Oberflächen nehmen nur lokale Bereiche ein
- Bei dem Produkt handelt es sich um eine Grundplatte, eine Halterung oder einen Rahmen
Bei der Kaufentscheidung sollten nicht nur die Materialpreise verglichen werden. Es sollten auch die Kosten für Bearbeitung, Schweißen, Spannungsarmglühen, Wärmebehandlung, Oberflächenveredelung, Prüfung und Lieferung berücksichtigt werden.
In der Angebotsanfrage sollte Folgendes angegeben werden:
- Werkstoffgüte und Norm
- Warmgewalzt, kaltgezogen oder präzisionsgeschliffen
- Standardformular
- Kritische Toleranzen
- Schweißen und Wärmebehandlung
- Oberflächengüte
- MTR und Wärmezahl
- Prüfunterlagen
- Menge und Lieferzeit
So wählen Sie einen zuverlässigen Partner für die Zerspanung aus
Ein zuverlässiger Bearbeitungspartner prüft die Zeichnung, bevor er die Materialbeschaffenheit und den Fertigungsweg festlegt.
Für Teile der Baureihe 1018 sollte der Lieferant den Stangenzustand, die Wärmebehandlungszugabe und die Schleifreihenfolge bestätigen. Für Teile aus A36 sollte der Lieferant die Ebenheit der Bleche, die Schweißverformung und die Anforderungen an die Spannungsarmglühung bewerten.
Einkaufsingenieure sollten sich vergewissern, dass der Lieferant Folgendes bereitstellen kann:
- Literaturübersicht und Standardüberblick
- MTR und Rückverfolgbarkeit der Wärmeleistung
- CNC-Bearbeitung sowie die Schweißkoordination
- Kontrolle von Verformungen bei der Wärmebehandlung
- Koordination der Oberflächenbearbeitung
- Erstmuster- und Maßprüfung
- Klare Informationen zu Abläufen und Durchlaufzeiten
Um zu klären, ob 1018 oder A36 für ein bestimmtes Bauteil geeignet ist, senden Sie bitte die Zeichnung, die Stückzahl und die Betriebsanforderungen an Weldo-Bearbeitung für Bearbeitungsempfehlungen und ein Angebot.
Endgültige Entscheidung
1018 eignet sich für Präzisionswellen, Stifte, Hülsen, Rollen und kundenspezifische Befestigungselemente.
A36 eignet sich für Grundplatten, Halterungen, Rahmen und große Schweißkonstruktionen.
Wenn ein Bauteil sowohl eine geschweißte Konstruktion als auch Präzisionspassflächen aufweist, wählen Sie den Werkstoff entsprechend seiner primären tragenden Funktion aus. Führen Sie nach dem Schweißen eine Spannungsentlastung und die Endbearbeitung durch.
Die Werkstoffsorte, die Lieferbedingungen und das Herstellungsverfahren müssen gemeinsam festgelegt werden. Sie wirken sich unmittelbar auf die Leistungsfähigkeit des Bauteils, die Bearbeitungskosten und die Liefersicherheit aus.