A36 ist ein kostengünstiger, schweißbarer und weit verbreiteter Kohlenstoffbaustahl.
Es wird häufig für Maschinenfundamente, Montageplatten, Halterungen, Rahmen und allgemeine Schweißkonstruktionen verwendet. Außerdem unterstützt es Fertigungsprozesse, bei denen Schneiden, Schweißen und punktuelle CNC-Bearbeitung kombiniert werden.
Für Fachleute im Bereich der Beschaffung von Sonderteilen ist das Verständnis der Frage “Was ist A36-Stahl?” nur der erste Schritt. Materialform, Dicke, Maßtoleranzen, Oberflächenbeschaffenheit, Bearbeitungszugabe und Prüfunterlagen – all diese Faktoren beeinflussen die Qualität und die Kosten der Teile.
A36 eignet sich für mittelbelastete, kostensensible Bauteile. Bauteile, die eine hohe Verschleißfestigkeit, hohe Härte, Kaltschlagzähigkeit oder eine Zertifizierung für den Einsatz unter Druck erfordern, benötigen zweckgebundene Werkstoffe.
Was ist A36-Stahl?
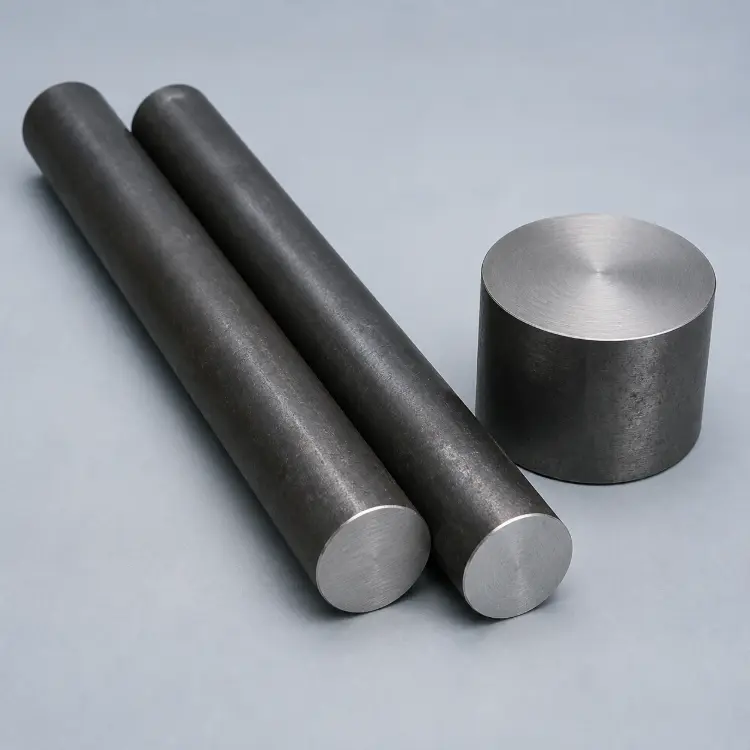
A36 ist ein Kohlenstoffbaustahl, der gemäß ASTM A36/A36M geliefert wird. Die Norm gilt für Stahlbleche, Stangen und Profilstähle in Bauqualität.
A36 eignet sich für:
- Schweißkonstruktionen;
- Verschraubte Konstruktionen (wie beispielsweise Flanschschraube);
- Genietete Konstruktionen;
- Allgemeine mechanische Komponenten;
- Gebäude und industrielle Stützkonstruktionen.
A36 ist ein kohlenstoffarmer Stahl, stellt jedoch keine allgemeine Bezeichnung für alle kohlenstoffarmen Stähle dar. Es handelt sich um eine spezifische ASTM-Werkstoffsorte mit festgelegten Anforderungen an die mechanischen Eigenschaften.
Der Buchstabe “A” gibt an, dass die Norm zur Kategorie der ASTM-Normen für Eisenwerkstoffe gehört. Die Zahl “36” entspricht einer Mindeststreckgrenze von 36 ksi bzw. etwa 250 MPa.
A36 wird in erster Linie aufgrund seiner mechanischen Eigenschaften zugelassen. Die Grenzwerte für die chemische Zusammensetzung variieren je nach Produktform und Materialstärke. In den Beschaffungsunterlagen müssen die geltende Norm, die Materialstärke und der erforderliche Werksprüfbericht angegeben sein. Geltungsbereich von ASTM A36/A36M
Wie wird A36-Stahl hergestellt und geliefert?
A36-Stahl wird durch Stahlherstellung, chemische Zusammensetzungsanpassung, Strangguss und Warmwalzen hergestellt. Die Endprodukte werden in Form von Blechen, Stangen und Profilen geliefert.
Zu den gängigen Lieferformen gehören:
- Warmgewalztes Blech;
- temperierte Platte;
- Flachstangen, Rundstangen und Vierkantstangen;
- Winkel und U-Profile;
- Sägezuschnitte;
- Mit dem Brennschneider oder Plasmaschneider geschnittene Rohlinge;
- Vorgeschnittene Rohlinge entsprechend dem Teileprofil.
Warmgewalztes A36-Stahlblech weist Walzzunder auf der Oberfläche auf. Dieser Zustand eignet sich für den allgemeinen Stahlbau, das Material kann jedoch nicht direkt als Präzisionsmontagefläche, Dichtfläche oder Untergrund für Beschichtungen verwendet werden.
A36 ist nicht die Standardnorm für alle Kohlenstoffstahlprodukte. Konstruktionsrohre entsprechen in der Regel der Norm ASTM A500. Stahlrohre entsprechen der Norm ASTM A53. Moderne Konstruktionsprofile mit breiten Flanschen werden überwiegend gemäß der Norm ASTM A992 geliefert.
Für die gewünschte Rohstoffform muss der richtige Standard ausgewählt werden.
Welche Standardgrößen gibt es für A36-Rohmaterial?
Die Norm ASTM A36/A36M legt die Werkstoffeigenschaften fest, definiert jedoch keine einheitlichen Standardabmessungen.
“Mit ”Standardgrößen“ sind auf dem Markt die Abmessungen gemeint, die üblicherweise von Walzwerken und Metallhandelszentren vorrätig gehalten werden. Die Lagerbestände unterscheiden sich je nach Region.
Gängige A36-Rohstoffabmessungen
| Formular | Querschnittsabmessung (mm) | Breite × Länge/Stangenlänge |
|---|---|---|
| Standard-Stammaktienplakette | 4.8–50.8 | 1219 × 2438 – 1524 × 3048 mm |
| Walzblech | 4.78–152 | 1500–3350 × 3050–25910 mm |
| Wärmebehandelte Platte | 2.54–15.9 | 1200–2400 × 1800–18300 mm |
| Flachstange | 3,18–76,2 × ≤304,8 | 6,1 m |
| Rundstange | Ø3,18–304,8 | 6,1 m |
| Vierkantstange | 6.35×6.35–101.6×101.6 | 6,1 m |
| Winkelprofile/U-Profile | Nach Abschnittsbezeichnung | 6–18,3 m |
Als Beispiel gibt SSAB für A36-Walzbleche einen Dickebereich von 4,78–152 mm an. Die verfügbaren Breiten reichen von 1500 bis 3350 mm, die Längen von 3050 bis 25910 mm. Abmessungen von SSAB A36
Diese Zahlen geben die Lieferkapazität von Walzwerken oder Servicezentren wieder. Es handelt sich dabei nicht um von der ASTM festgelegte Standardabmessungen.
Wie wirken sich die Abmessungen des Rohmaterials auf die Bearbeitung aus?
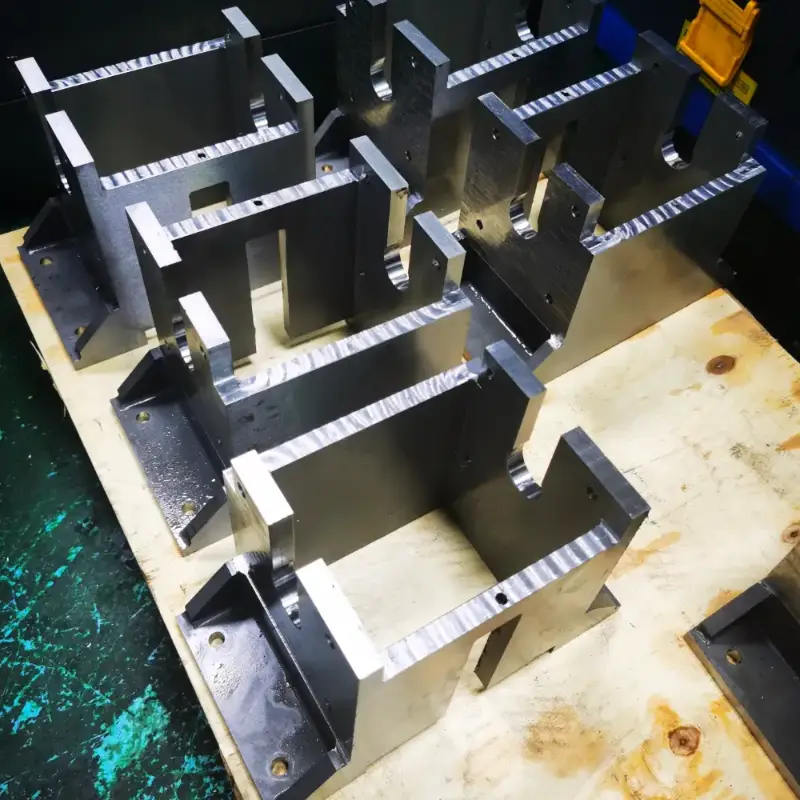
Bei der Materialstärke des Rohlings muss Folgendes berücksichtigt werden:
- Walzhaut;
- Schrägschnitt beim Brennschneiden;
- Wärmeeinflusszone;
- Aufmaß für die Werkstückspannung;
- Aufmaß für die Grobbearbeitung;
- Zugabe für die Endbearbeitung.
Wenn man einen Rohling mit der Dicke des Fertigteils bestellt, bleibt nicht genügend Bearbeitungszugabe.
Auch große Blechteile müssen bei der Anlieferung auf Ebenheit geprüft werden. Standardmäßiges warmgewalztes Blech kann nicht direkt als Präzisionsauflagefläche verwendet werden.
Unregelmäßige Teile sollten vor der Materialbestellung verschachtelt werden. Eine effiziente Verschachtelung reduziert den Verschnitt.
Besonders dicke, besonders breite und in Sonderlängen gefertigte Bleche müssen im Walzwerk hergestellt werden. Diese Materialien haben längere Beschaffungsvorlaufzeiten und höhere Transportkosten.
Die Toleranzen für Dicke, Breite, Länge und Ebenheit von A36-Blechen sind in der Norm ASTM A6/A6M festgelegt. Allgemeine Anforderungen gemäß ASTM A6/A6M
Wie sieht die chemische Zusammensetzung von A36-Stahl aus?
A36 besteht hauptsächlich aus Eisen. Es enthält außerdem Kohlenstoff, Mangan, Silizium, Phosphor und Schwefel.
Chemische Zusammensetzung von A36-Stahl
Einheit: %
| C | Mn | P | S | Si | Cu* |
|---|---|---|---|---|---|
| 0.25–0.29 | 0.80-1.20 | ≤0,040 | ≤ 0,050 | ≤ 0,40 | ≥0,20 |
Die in der Tabelle angegebenen Kohlenstoffwerte stellen die Höchstgrenzen für verschiedene Materialstärken dar. Auch die Anforderungen an den Mangan- und Siliziumgehalt variieren je nach Materialstärke.
Cu ≥ 0,201 TP3T Dies gilt nur, wenn in den Einkaufsunterlagen kupferhaltiger Stahl vorgeschrieben ist. Es kann nicht davon ausgegangen werden, dass die Norm A36 diesen Kupferanteil enthält.
Die Werkstoffchemie muss anhand des MTR bestätigt werden. Das MTR sollte außerdem die Wärmestärke, die Streckgrenze, die Zugfestigkeit und die Dehnung enthalten. Anforderungen an die Zusammensetzung von A36-Blechen
Mechanische und physikalische Eigenschaften von A36-Stahl
Der zentrale Vorteil von A36 liegt in seiner festgelegten Mindestfestigkeit. Konstrukteure legen anhand der Streckgrenze und der Zugfestigkeit die Abmessungen der Bauteile sowie die Sicherheitsfaktoren fest.
Eigenschaften von A36-Stahl
| Eigentum | Wert |
|---|---|
| Streckgrenze (MPa) | ≥ 250 (≤ 200 mm); ≥ 220 (> 200 mm) |
| Zugfestigkeit (MPa) | 400–550 |
| Dehnung (%) | 20–23 |
| Elastizitätsmodul (GPa) | 200 |
| Schermodul (GPa) | 79 |
| Poisson-Zahl | 0.26 |
| Dichte (g/cm³) | 7.85 |
| Wärmeausdehnungskoeffizient (µm/m·°C) | 11.7 |
| Wärmeleitfähigkeit (W/m·K) | 50–52 |
Die Streckgrenze bezeichnet die Spannung, bei der eine bleibende Verformung einsetzt. A36 mit einer Dicke von höchstens 200 mm weist eine Mindeststreckgrenze von 250 MPa auf. Bei Material mit einer Dicke von mehr als 200 mm sinkt der Mindestwert auf 220 MPa.
Die Zugfestigkeit gibt die maximale Zugspannung an, der das Material vor dem Bruch standhält. A36 weist einen Zugfestigkeitsbereich von 400–550 MPa auf.
Der Elastizitätsmodul bestimmt die strukturelle Steifigkeit. Der Ersatz von A36 durch einen herkömmlichen Stahl mit höherer Streckgrenze führt bei gleicher Geometrie nicht direkt zu einer Erhöhung der Steifigkeit. Um die Steifigkeit zu erhöhen, sind Änderungen an der Blechdicke, der Querschnittstiefe, der Bewehrung oder den Auflagestellen erforderlich.
ASTM A36 sieht keine festgelegte Härte als primäre Abnahmeanforderung vor. Bauteile, die Verschleiß oder Kontaktermüdung ausgesetzt sind, erfordern einen bestimmten Härtebereich oder einen anderen Werkstoff, wie beispielsweise 1045, 4140 oder einen speziellen verschleißfesten Stahl.
Ist A36 für den Einsatz unter Niedrigtemperatur-Schlagbeanspruchung geeignet?
Die Basisspezifikation A36 beinhaltet nicht automatisch eine garantierte Schlagzähigkeit bei niedrigen Temperaturen.
In den Beschaffungsunterlagen für Konstruktionen, die niedrigen Temperaturen ausgesetzt sind, stoßbelastet werden, zum Heben dienen oder sicherheitskritisch sind, muss die Charpy-V-Kerbschlagprüfung vorgeschrieben sein.
In den Unterlagen muss Folgendes festgelegt werden:
- Prüftemperatur;
- Minimale Aufprallenergie;
- Ausrichtung der Probe;
- Fundort des Exemplars;
- Abnahmekriterien.
Ein Zugversuchsbericht bei Raumtemperatur kann die Schlagzähigkeitsprüfung bei niedrigen Temperaturen nicht ersetzen.
Was sind die Vorteile von A36-Stahl?
Geringere Kosten
A36 wird in großen Mengen hergestellt und verfügt über eine gut etablierte Lieferkette. Bleche und Profilstahl sind problemlos erhältlich.
A36 bietet niedrige Materialkosten für große Grundplatten, Rahmen und Schweißkonstruktionen.
Gute Schweißbarkeit
A36 weist einen relativ geringen Kohlenstoffgehalt auf. Es eignet sich für gängige Lichtbogenschweißverfahren.
Ein qualifiziertes Schweißverfahren sorgt für zuverlässige Verbindungen und verhindert Rissbildung und Verformungen.
Schneide- und Umformkapazitäten
A36 unterstützt:
- Sägeschnitt;
- Laserschneiden;
- Plasmaschneiden;
- Brennschneiden;
- Wasserstrahlschneiden;
- Biegen mit der Abkantpresse;
- Walzbiegen.
Breites Spektrum an Rohstoffformen
A36 ist als Blech, Flachstahl, Rundstahl, Vierkantstahl und Bauprofile erhältlich.
Die Auswahl eines Rohlings, der der fertigen Geometrie möglichst nahekommt, reduziert die Bearbeitungszeit und den Materialabfall.
Unterstützung für die integrierte Fertigung
Große Bauteile können zunächst zugeschnitten und geschweißt werden. Anschließend können Befestigungsflächen, Bohrungslagen und Bezugspunkte fertigbearbeitet werden.
Dieses Verfahren eignet sich für Gerätegestelle, Rahmen und große Tragkonstruktionen.
Was sind die Einschränkungen von A36-Stahl?
A36 hat einen festgelegten Anwendungsbereich. Zu den wichtigsten Einschränkungen zählen:
- Ungeschützte Oberflächen rosten;
- Keine Eignung für hohe Härten;
- Begrenzte Verschleißfestigkeit;
- Warmgewalzte Oberflächen weisen Walzzunder auf;
- Nicht zum Durchhärten geeignet;
- Das Bearbeitungsverhalten variiert von Charge zu Charge;
- Die Grundspezifikation garantiert keine Schlagzähigkeit bei niedrigen Temperaturen;
- Es handelt sich nicht um ein Standardwerkstoff für Druckbehälter;
- Es ist nicht für Präzisionsspindeln oder stark belastete Getriebe geeignet.
Für Bauteile, bei denen Härte, Verschleißfestigkeit oder ein bestimmtes Verhalten bei der Wärmebehandlung erforderlich sind, sollten die Stahlsorten 1045, 4140 oder spezielle verschleißfeste Stähle verwendet werden.
Für Bauteile, die in korrosiven Umgebungen eingesetzt werden, sollte Edelstahl oder A36 mit einem speziell entwickelten Korrosionsschutzsystem verwendet werden.
Eignet sich A36-Stahl für die CNC-Bearbeitung?
A36 unterstützt CNC-Fräsen, Drehen, Bohren, Gewindeschneiden und Schleifen.
Es eignet sich für:
- Maschinenfundamente;
- Befestigungsplatten;
- Anschlussplatten;
- Klemmplatten;
- Befestigungsplatten;
- Große Klammern;
- Schweißkonstruktionen, die einer Endbearbeitung bedürfen.
Die größte Herausforderung bei der Bearbeitung ist nicht die hohe Härte. Sie ergibt sich vielmehr aus Walzzunder, Aufbauschneiden, thermisch geschnittenen Kanten und Eigenspannungen.
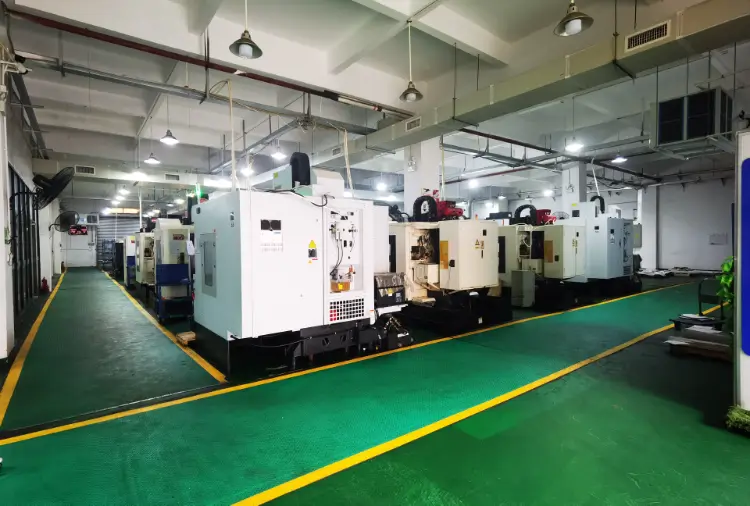
Herausforderungen und Lösungen bei der CNC-Bearbeitung von A36-Stahl
| Herausforderung | Wirkung | Lösung |
|---|---|---|
| Walzhaut | Verschleiß, Kantenabrieb | Strahlen, Tiefschruppgang |
| Aufgebaute Kante | Risse, Maßabweichungen | Scharfe Werkzeuge, gleichmäßiger Kühlmittelfluss |
| Lange Chips | Werkzeugverpackung, unzureichende Entleerung | Spanbrecher, Vorschubverstellung |
| Schwankungen von Heizperiode zu Heizperiode | Belastung und Schwankungen der Standzeit | MTR, Produktion in derselben Heizperiode |
| Thermisch geschnittene Kante | Ungleichmäßige Härte | Bearbeitungszugabe |
| Eigenspannung | Verzug, Ebenheitsabweichung | Symmetrisches Schruppen, Spannungsabbau |
| Spannverformung | Fehler nach dem Lösen der Klemmung | Mehrpunktabstützung, kontrollierte Klemmung |
| Schweißschrumpfung | Versatz von Bohrung und Bezugspunkt | Bearbeitung nach dem Schweißen |
| Grate und scharfe Kanten | Montage- und Beschichtungsfehler | Anfasen, Entgraten |
Entfernen von warmgewalztem Walzzunder
Warmgewalzte Walzzunder ist hart und uneben. Werkzeuge nutzen sich schnell ab, wenn sie über die mit Zunder bedeckte Oberfläche reiben.
Die Schruptiefe sollte so gewählt werden, dass die Zunderkruste durchschritten wird. Präzisionsteile können vor der Bearbeitung auch sandgestrahlt oder kugelgestrahlt werden.
Steuerung der Aufbaukante
A36 ist ein kohlenstoffarmer Stahl. Wenn das Werkzeug stumpf ist, lagert sich Material an der Schneide ab.
Eine aufgelaufene Schneidkante führt zu Oberflächenrissen und Maßabweichungen. Ein scharfes Hartmetallwerkzeug mit positiver Spanwinkelneigung und ein gleichmäßiger Kühlmittelstrom verringern dieses Problem.
Verzerrungskontrolle bei großen Platten
Große Stahlbleche weisen Walzrestspannungen auf. Wird auf einer Seite eine große Materialmenge abgetragen, kommt es zu Verformungen.
Präzisionsgrundplatten sollten in folgender Bearbeitungsreihenfolge bearbeitet werden:
- Die Dicke und Ebenheit des Rohlings prüfen;
- Walzzunder und Schnittrückstände entfernen;
- Legen Sie den anfänglichen Bezugspunkt für die Bearbeitung fest;
- Beide Seiten symmetrisch grob bearbeiten;
- Uniformbestand belassen;
- Klemmspannung lösen;
- Das Werkstück neu ausrichten;
- Befestigungsflächen und Lochmuster der Endbearbeitungsmaschine;
- Vollständige Entgratinierung und Prüfung;
- Tragen Sie auf nicht bearbeiteten Oberflächen Korrosionsschutz auf.
Bearbeitung kritischer Bezugspunkte nach dem Schweißen
Durch die Schweißschrumpfung verändern sich die Lage der Bohrungen, die Befestigungsflächen und die Gesamtabmessungen.
Die endgültigen Montageflächen, Passbohrungen und Führungsflächen sollten erst nach Abschluss der Hauptschweißarbeiten bearbeitet werden. In den Zeichnungen sollte zudem zwischen Maßen vor und nach dem Schweißen unterschieden werden.
Schneiden, Umformen und Schweißen von A36-Stahl
Laserschneiden
Das Laserschneiden eignet sich für dünne und mittelstarke Bleche sowie komplexe Profile. Es erzeugt eine schmale Schnittspalte und gleichbleibende Maße.
Plasmaschneiden
Das Plasmaschneiden eignet sich für Bleche mittlerer Dicke. Es bietet eine hohe Produktivität, allerdings entsteht beim Schneiden eine Verjüngung und eine Wärmeeinflusszone.
Brennschneiden
Das Brennschneiden eignet sich für dicke Bleche und große Zuschnitte. An der Schnittkante muss ein Bearbeitungsaufmaß vorgesehen werden.
Wasserstrahlschneiden
Beim Wasserstrahlschneiden entsteht keine nennenswerte Wärmeeinflusszone. Das Verfahren eignet sich für Bauteile, die empfindlich auf die beim Schneiden entstehende Wärme reagieren.
Biegen und Umformen
A36 weist eine gute Duktilität auf. Der Mindestbiegeradius muss anhand der Blechdicke, der Walzrichtung und der Matrizenöffnung ermittelt werden.
Beim Biegen von Dickblechen müssen die Dehnung, die Maschinenkraft und die Biegerichtung bestätigt werden.
Schweißen
A36 unterstützt MIG-, WIG-, Fülldraht- und Schutzgas-Lichtbogenschweißen.
Dicke Bleche, stark eingespannte Verbindungen und das Schweißen bei niedrigen Temperaturen erfordern eine formelle Schweißverfahrenanweisung (WPS).
Vor dem Schweißen muss Folgendes entfernt werden:
- Walzhaut;
- Öl;
- Feuchtigkeit;
- Beschichtungen;
- Schneidrückstände.
Die Vorwärmtemperatur muss anhand des Kohlenstoffäquivalents, der Blechdicke und der Fugenfixierung bestimmt werden. Bei großen Schweißkonstruktionen müssen zudem die Schweißabfolge und die Schrumpfrichtung kontrolliert werden.
Kann A36-Stahl wärmebehandelt werden?
A36 wird im warmgewalzten Zustand geliefert. Es handelt sich nicht um einen typischen Konstruktionsstahl, der darauf ausgelegt ist, durch Abschrecken und Anlassen eine hohe Festigkeit zu erreichen.
Durch das Härten lässt sich bei A36 keine gleichmäßig hohe Härte erzielen. Für Bauteile, die eine hohe Härte und Verschleißfestigkeit erfordern, sollten die Stahlsorten 1045, 4140 oder spezielle verschleißfeste Stähle verwendet werden.
Die Wärmebehandlung von A36-Bauteilen umfasst im Wesentlichen:
Stressabbau
Die Spannungsentlastung wird bei schweren Schweißkonstruktionen und Bauteilen angewendet, bei denen in großem Umfang Material abgetragen wird. Sie reduziert die Restspannungen und die daraus resultierenden Verformungen.
Normalisieren
Durch das Normalisieren wird die Gleichmäßigkeit der Mikrostruktur in ausgewählten Bauteilen verbessert. Die Werkstoffeigenschaften und Abmessungen müssen nach der Behandlung erneut überprüft werden.
Lokale Oberflächenhärtung
Die lokale Oberflächenhärtung kommt nur bei geprüften, anwendungsspezifischen Konstruktionen zum Einsatz. Sie macht A36 nicht zu einem standardmäßigen verschleißfesten Stahl.
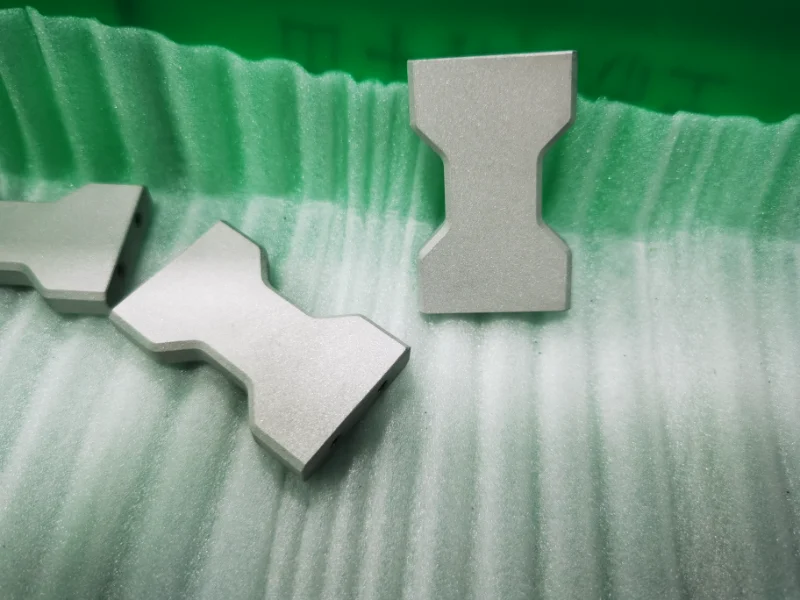
Welche Oberflächenbehandlungen werden üblicherweise bei maßgefertigten A36-Teilen angewendet?
A36 bietet ohne Beschichtung keinen langfristigen Korrosionsschutz. Die Oberflächenbehandlung sollte entsprechend der Umgebung, dem Erscheinungsbild, der Maßgenauigkeit und den Wartungsintervallen ausgewählt werden.
Sandstrahlen oder Kugelstrahlen
Durch Sandstrahlen und Kugelstrahlen werden Walzzunder, Rost und Schweißrückstände entfernt.
Sie bieten zwar eine gleichmäßige Unterlage für die Beschichtung, gewährleisten jedoch für sich genommen keine langfristige Korrosionsbeständigkeit.
Industrielackierung
Bei der Industrielackierung werden Grundierungen und Decklacke verwendet, um den Stahl vor Feuchtigkeit und Sauerstoff zu schützen.
Es eignet sich für Maschinenfundamente, Anlagenrahmen und große Schweißkonstruktionen. Das Beschichtungssystem muss für den Einsatz im Innen- und Außenbereich sowie unter feuchten und salzbelasteten Bedingungen geeignet sein.
Pulverbeschichtung
Die Pulverbeschichtung bildet eine gleichmäßige und langlebige dekorative Schicht.
Es eignet sich für Geräterahmen, Halterungen und Schutzkomponenten. Gewinde, Erdungspunkte und präzise Passflächen müssen abgeklebt werden.
Feuerverzinkung
Die Feuerverzinkung eignet sich für Halterungen, Plattformen und Geländer im Außenbereich.
Die Konstruktion muss Entlüftungs- und Abflussöffnungen enthalten. Bei großen Schweißkonstruktionen muss zudem die durch die Wärme verursachte Verformung beim Verzinken bewertet werden.
Galvanische Verzinkung
Durch die Zinkgalvanisierung entsteht eine dünne, gleichmäßige Beschichtung.
Es eignet sich für kleine Halterungen, Verbindungsteile und CNC-gefräste Bauteile. Seine Lebensdauer im Außenbereich ist kürzer als die der Feuerverzinkung.
Black Oxide
Schwarzes Oxid verbessert das Erscheinungsbild und bietet kurzfristigen Rostschutz.
Es muss zusammen mit Schutzöl verwendet werden. Die Behandlung eignet sich für Einrichtungsgegenstände im Innenbereich und kleine mechanische Teile.
Phosphatieren
Die Phosphatierung verbessert die Haftung der Beschichtung und ist zudem mit Rostschutzöl kompatibel.
Es wird häufig für Halterungen in der Automobilindustrie, Befestigungselemente und Industrieteile verwendet.
Chemische Vernickelung
Die chemische Vernickelung verbessert die Korrosionsbeständigkeit, die Oberflächenhärte und die Gleichmäßigkeit der Beschichtung.
Es eignet sich für Präzisionshalterungen, Positionierteile und funktionale mechanische Bauteile. In den Zeichnungen müssen die Beschichtungsdicke angegeben und Maßausgleichsmaße berücksichtigt werden.
Präzisionsschleifen oder mechanisches Polieren
Präzisionsschleifen und -polieren verbessern die Ebenheit, die Oberflächenrauheit und die Passgenauigkeit.
Sie ersetzen keine Korrosionsschutzbeschichtungen. Fertigteile müssen weiterhin vor Rost geschützt werden.
Rostschutzöl
Rostschutzöl eignet sich für Rohlinge, Halbzeuge und die kurzfristige Lagerung.
Es kann nicht als langfristiges Schutzsystem für den Außenbereich dienen.
Welche Sonderanfertigungen lassen sich aus A36-Stahl herstellen?
A36 eignet sich für große, schweißbare, mittelschwer belastete und kostensensible Bauteile.
| Industrie | Gemeinsame Teile | Zugehörige Ausrüstung |
|---|---|---|
| Industrielle Automatisierung | Grundplatten, Befestigungsplatten, Halterungen, Befestigungsplatten | Fertigungslinien, Montage- und Prüfanlagen |
| Werkzeugmaschinen | Rahmen, Sockel, Stützplatten | Drehmaschinen, Fräsmaschinen, Schleifmaschinen |
| Robotik | Sockel, Säulenverbindungsplatten, Zaunhalterungen | Handhabungs- und Schweißroboter |
| Baumaschinen | Verstärkungsplatten, Verbindungsplatten, Befestigungswinkel | Bagger, Radlader |
| Landwirtschaftliche Maschinen | Rahmen, Befestigungsblöcke, Schutzvorrichtungen | Erntemaschinen, Traktoranbaugeräte |
| Materialtransport | Rahmen, Lagerplatten, Führungshalterungen | Band- und Rollenförderer |
| Bergbaumaschinen | Sockel, Tragrahmen, Verbindungsteile | Sieb- und Förderanlagen |
| Energietechnische Ausrüstung | Gleitfüße, Schrankhalterungen, Montageplatten | Pumpenaggregate, Hilfsausrüstung für Generatoren |
| Transport | Plattformen, Konstruktionshalterungen, Fertigungsvorrichtungen | Nutzfahrzeuge, Wartungsausrüstung |
| Bauausführung | Einsatzplatten, Einbettungsplatten, Verstärkungsplatten | Stahlkonstruktionen, Industrieplattformen |
A36 ist nicht für den direkten Einsatz in folgenden Bereichen geeignet:
- Zahnrad-Zahnflächen;
- Hochgeschwindigkeits-Präzisionsspindeln;
- Tragen Sie Einlagen;
- Komponenten für Wälzlager;
- Hochdruckkomponenten;
- Unbeschichtete Schiffbauteile.
Wann sollte A36-Stahl gewählt werden?
A36 ist unter den folgenden Bedingungen geeignet:
- Das Bauteil ist hauptsächlich statischen oder allgemeinen strukturellen Belastungen ausgesetzt;
- Schneiden, Biegen und Schweißen sind erforderlich;
- Das Teil ist groß;
- Kritische Bereiche erfordern eine punktgenaue CNC-Bearbeitung;
- Es kann ein Korrosionsschutz aufgebracht werden;
- Material- und Herstellungskosten spielen eine wichtige Rolle;
- Eine hohe Härte und Verschleißfestigkeit sind nicht erforderlich.
Für die folgenden Anforderungen sollten andere Werkstoffe ausgewählt werden:
| Anforderung | Materialausrichtung |
|---|---|
| Höhere Streckgrenze | A572 Güteklasse 50 |
| Präzisionswellen und -stifte | Kaltgezogenes 1018 |
| Wärmebehandlung und Verschleißfestigkeit | 1045, 4140 |
| Starke Korrosion | Rostfreier Stahl |
| Gewichtsreduzierung | Aluminiumlegierung |
| Betrieb bei niedrigen Temperaturen und unter Stoßbelastung | Stahl mit festgelegten Schlagzähigkeitseigenschaften |
| Druckgeräte | Werkstoff für den Druckbetrieb |
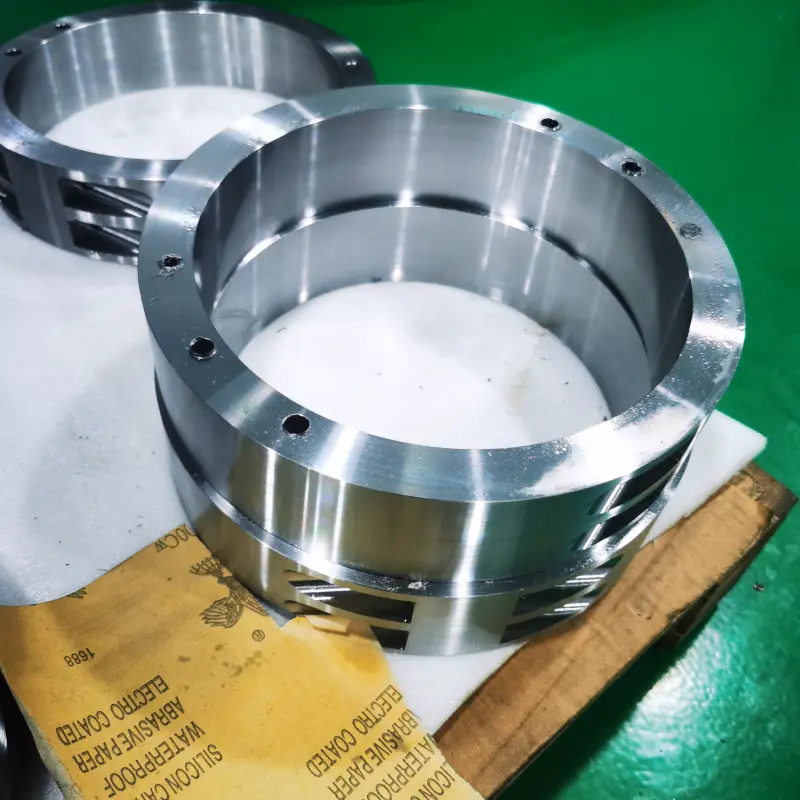
Kann A36 direkt durch andere Stahlsorten ersetzt werden?
S235JR, Q235B, SS400 und CSA G40.21 44W werden häufig mit A36 verglichen.
Diese Werkstoffe sind keine bedingungslosen Äquivalente. Sie unterliegen unterschiedlichen Normen, Prüfverfahren und Abnahmeanforderungen.
Vor der Substitution müssen folgende Größen verglichen werden:
- Streckgrenze;
- Zugfestigkeit;
- Chemische Zusammensetzung;
- Materialstärke;
- Dehnung;
- Schlagfestigkeit;
- Anforderungen an das Schweißen;
- Maßtoleranzen;
- Prüfunterlagen;
- Projektvorschriften.
Wenn in einer Zeichnung ASTM A36/A36M angegeben ist, darf der Lieferant den Werkstoff nicht ohne Genehmigung ändern.
Wie sollten A36-Teile gewartet werden?
Überprüfen Sie die Beschichtung regelmäßig
Kanten, Schweißnähte, Öffnungen und Bereiche um Befestigungselemente erfordern besondere Aufmerksamkeit.
Werden Schäden an der Beschichtung festgestellt, muss der Rost entfernt und die Beschichtung repariert werden.
Halten Sie die Oberflächen sauber
Staub, Salz, Schneidflüssigkeiten und chemische Rückstände sollten umgehend entfernt werden.
Ablauföffnungen und Belüftungskanäle müssen frei bleiben.
Bearbeitete Oberflächen schützen
Befestigungsflächen, Passflächen und Führungsflächen sollten mit Rostschutzöl geschützt werden.
Während der Stilllegung der Anlage ist ein zusätzlicher Schutz vor Staub und Feuchtigkeit erforderlich.
Bewegliche Teile schmieren
Stiftlöcher, Drehpunkte und Gleitkontaktflächen müssen regelmäßig geschmiert werden.
Eine unzureichende Schmierung beschleunigt die Vergrößerung der Bohrung und den Verschleiß der Kontaktflächen.
Schweißnähte und Schraubverbindungen prüfen
Vibrationen und zyklische Beanspruchungen wirken sich auf Schweiß- und Schraubverbindungen aus.
Bei Wartungsinspektionen sollte auf Risse, lockere Teile und ungewöhnliche Verformungen geprüft werden.
Querschnittsverlust berechnen
Die Restdicke stark korrodierter tragender Bauteile muss gemessen werden.
Durch einen Neuanstrich lässt sich bereits verlorenes tragendes Material nicht wiederherstellen.
Wie lassen sich die Kosten für maßgefertigte A36-Teile kontrollieren?
Gängige Rohstoffgrößen auswählen
Verwenden Sie gängige Blechdicken und Stababmessungen.
Wählen Sie je nach Bauteilgeometrie Bleche, Flachstangen oder Rundstangen aus. Dadurch lässt sich Materialverschwendung reduzieren.
Geometrie und Toleranzen optimieren
Große Bauteile können geschweißt und anschließend punktuell nachbearbeitet werden.
Enge Toleranzen sollten auf Befestigungsflächen, Passbohrungen und Passmaße beschränkt werden.
Die Fertigungsreihenfolge richtig festlegen
Führen Sie alle Schneid- und größeren Schweißarbeiten durch, bevor Sie die endgültigen Bezugspunkte und Lochmuster bearbeiten.
Dadurch wird der durch Schweißverformungen verursachte Nacharbeitsaufwand reduziert.
An den Fertigungsprozess anpassen
Wählen Sie je nach Materialstärke zwischen Laser-, Plasma-, Flammen-, Wasserstrahl- oder Sägeschnitt.
Führen Sie eine Oberflächenbehandlung nur dort durch, wo ein Schutz erforderlich ist.
Führen Sie vorab eine DFM-Prüfung durch
Überprüfen Sie vor Produktionsbeginn die Materialspezifikation, die Bearbeitungszugabe, die Schweißreihenfolge und die Prüfanforderungen.
Dadurch lassen sich Materialabfälle, Konstruktionsänderungen und Lieferverzögerungen reduzieren.
Welche Angaben sind bei der Anforderung eines Angebots für maßgefertigte A36-Teile erforderlich?
Eine vollständige Angebotsanfrage sollte Folgendes enthalten:
- 2D-Zeichnungen und 3D-Modelle;
- Werkstoffanforderungen gemäß ASTM A36/A36M;
- Form und Dicke des Rohmaterials;
- Teilmengen und Jahresbedarf;
- Maß- und Formtoleranzen;
- Schweißsymbole und Schweißnormen;
- Oberflächenrauhigkeit;
- Oberflächenbehandlung und Farbe;
- Betriebstemperatur und korrosive Umgebung;
- Anforderungen an Schlagversuche und zerstörungsfreie Prüfungen;
- Anforderungen an MTR und die Rückverfolgbarkeit der Wärmeversorgung;
- Verpackungsverfahren;
- Gewünschter Liefertermin.
In der Zeichnung sollten außerdem die verbleibenden Schnittkanten und die zu bearbeitenden Flächen gekennzeichnet sein.
Wie sollte ein zuverlässiger Lieferant für maßgefertigte A36-Teile ausgewählt werden?
Rückverfolgbarkeit von Materialien
Der Lieferant sollte die MTR, die Schmelznummer und das Materialprüfzeugnis vorlegen.
Umfassende Fertigungskapazitäten
Der Fertigungspartner sollte den Zuschnitt koordinieren, CNC-Bearbeitung, Schweißen und Oberflächenbehandlung.
Große Bauteile erfordern zudem Erfahrung in den Bereichen Werkstückspannung und Verformungskontrolle.
Qualitätskontrolle
Der Lieferant sollte die Lage der Bohrungen, die Ebenheit, die Schweißnähte, die Beschichtungen und die kritischen Maße prüfen.
Bei neuen Projekten sollte die Erstmusterprüfung abgeschlossen sein.
Technische Überprüfung
Ein zuverlässiger Lieferant prüft das Material, die Toleranzen, die Bearbeitungszugabe und die Schweißverformung.
Der Lieferant sollte außerdem praktische Empfehlungen zur Herstellung geben.
Transparente Preisgestaltung und Lieferzeiten
Das Angebot sollte den Umfang hinsichtlich Material, Bearbeitung, Schweißen, Oberflächenbehandlung und Prüfung festlegen.
Materialänderungen, Zeichnungsänderungen und Liefertermine müssen schriftlich bestätigt werden.
Lassen Sie sich zur Fertigung von maßgeschneiderten A36-Teilen beraten
Wenn Ihr Projekt das Zuschneiden von A36-Blechen, CNC-Bearbeitung, Schweißen oder Oberflächenbehandlung umfasst, senden Sie bitte die Zeichnungen, die Stückzahl und die Lieferbedingungen an Weldo Machining.
Die technische Überprüfung wird Folgendes bestätigen:
- Ob A36 die Belastungs- und Umweltanforderungen erfüllt;
- Ob Standardgrößen Materialverschwendung reduzieren können;
- Wie groß muss die Bearbeitungszugabe an thermisch geschnittenen Kanten sein;
- Ob sich das Schweißen auf kritische Maße auswirkt;
- Welche Oberflächen erfordern eine CNC-Bearbeitung;
- Ob sich die Beschichtung auf Bohrungen und die Montage auswirkt;
- Ob die Prüfunterlagen den Projektanforderungen entsprechen.
Die Durchführung dieser Prüfungen vor der Fertigstellung des Fertigungsplans und des Angebots verringert Nacharbeiten, Teile außerhalb der Toleranzen und Lieferverzögerungen.
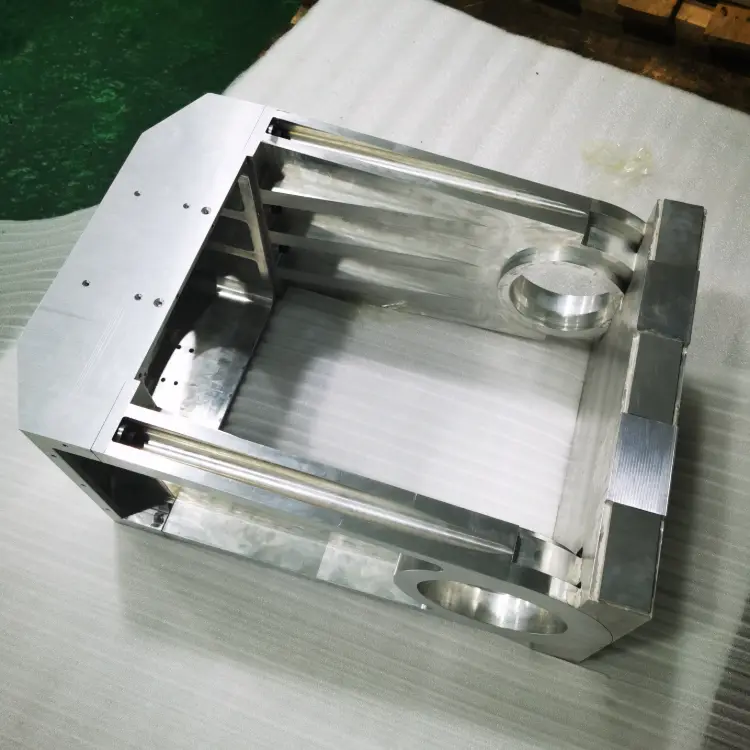
Häufig gestellte Fragen zu A36-Stahl
Ist A36 dasselbe wie Weichstahl?
A36 ist ein Weichstahl, doch der Begriff „Weichstahl“ bezieht sich nicht ausschließlich auf A36. A36 ist eine bestimmte kohlenstoffarme Baustahlsorte mit festgelegten ASTM-Leistungsanforderungen.
Rostet A36-Stahl leicht?
Ja. Unbeschichtetes A36 bietet keine langfristige Korrosionsbeständigkeit. Die Bauteile müssen je nach Einsatzumgebung lackiert, pulverbeschichtet oder verzinkt werden.
Ist A36-Stahl fester als Aluminium?
Die Antwort lässt sich nicht allein anhand der Werkstoffklasse bestimmen. A36 weist eine höhere Zugfestigkeit auf als 6061-T6. Allerdings ist 7075-T6 fester als A36. A36 bietet eine höhere Steifigkeit, während Aluminiumlegierungen ein geringeres Gewicht aufweisen.
Was ist ein geeigneter Ersatz für A36-Stahl?
Die Wahl des Ersatzwerkstoffs hängt von der Funktion des Bauteils ab. A572 Grade 50 eignet sich für hochfeste Konstruktionen. 1018 Eignet sich für präzisionsgedrehte Teile. Für Teile, die einer Wärmebehandlung unterzogen werden müssen und verschleißfest sein sollen, sollte 1045 oder 4140 verwendet werden.
Wofür steht das „A“ in „A36“?
Der Buchstabe “A” bezeichnet die ASTM-Spezifikationsklasse für Eisenwerkstoffe. Die Zahl “36” entspricht der Mindeststreckgrenze von 36 ksi.
Welche Stahlsorten entsprechen der Stahlsorte A36?
S235JR, Q235B, SS400 und CSA G40.21 44W sind gängige Vergleichsgüten, stellen jedoch keine direkten Äquivalente dar. Vor einer Substitution müssen deren Eigenschaften, Dickebereiche, Anforderungen an die Schlagzähigkeit und Projektnormen geprüft werden.
Schlussfolgerung
A36 ist ein kostengünstiger, schweißbarer und weit verbreiteter Kohlenstoffbaustahl.
Es eignet sich für Maschinenfundamente, Montageplatten, Halterungen, Rahmen und allgemeine Schweißkonstruktionen. Außerdem unterstützt es Fertigungsabläufe, bei denen Schneiden, Schweißen und punktuelle CNC-Bearbeitung kombiniert werden.
Um A36-Teile richtig zu beschaffen, reicht es nicht aus, lediglich die Werkstoffbezeichnung zu überprüfen. Die Abmessungen des Rohmaterials, die Dickentoleranzen, die Oberflächenbeschaffenheit, das Bearbeitungsaufmaß und die Prüfunterlagen – all diese Faktoren beeinflussen Qualität und Kosten.
A36 eignet sich für mittelbelastete, kostensensible Bauteile. Bauteile, die eine hohe Verschleißfestigkeit, hohe Härte, Kaltschlagzähigkeit oder eine Zertifizierung für den Einsatz unter Druck erfordern, benötigen zweckgebundene Werkstoffe.