
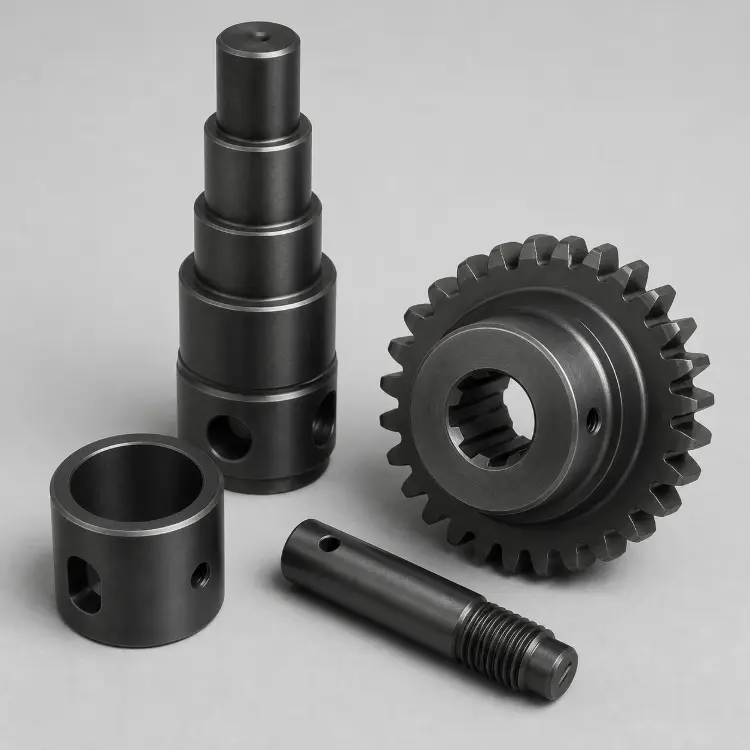
Das Nitrieren wird häufig bei Zahnrädern, Wellen, Formen und Hydraulikkomponenten eingesetzt. Es erhöht die Oberflächenhärte, die Verschleißfestigkeit und die Dauerfestigkeit, während die Festigkeit und Zähigkeit des Kerns erhalten bleiben.
Für Käufer von Sonderanfertigungen reicht es nicht aus, in einer Zeichnung lediglich “Nitrieren” anzugeben. Der Materialzustand, die Oberflächenhärte, die Eindringtiefe der Nitrierhärte, die Überzugschicht sowie die Maßtoleranzen beeinflussen das Endergebnis. Diese Anforderungen bestimmen zudem direkt die Kosten und die Lieferzeit.
Dieser Leitfaden behandelt den Prozess, die Materialien, die Kosten und die Qualitätskontrollen im Zusammenhang mit dem Nitrieren. Er hilft Beschaffungsteams dabei, klare Anforderungen an nitrierte Bauteile festzulegen.
Was ist Nitrieren?
Das Nitrieren ist ein thermochemisches Verfahren zur Oberflächenhärtung. Das Werkstück wird in einer Atmosphäre aus aktivem Stickstoff erhitzt. Stickstoffatome werden von der Metalloberfläche aufgenommen und diffundieren allmählich in das Material ein.
Die Nitriertemperatur bleibt unterhalb der Ac₁-Temperatur des Stahls. Der Stahl wird nicht vollständig austenitisiert, und nach der Behandlung ist kein Abschrecken erforderlich.
Durch das Nitrieren werden vor allem folgende Eigenschaften verbessert:
- Oberflächenhärte und Verschleißfestigkeit
- Beständigkeit gegen Abrieb und Festfressen
- Kontakt- und Biegeermüdungsverhalten
- Oberflächenstabilität bei erhöhten Temperaturen
- Korrosionsbeständigkeit in bestimmten Umgebungen
Beim Nitrieren wird eher die Oberfläche als der gesamte Querschnitt gehärtet. Die Mikrostruktur des Kerns bestimmt weiterhin die Gesamtbelastbarkeit. Der vorherige Härte- und Anlasszustand sowie die Kernhärte sind daher gleichermaßen wichtig.
Was ist der Unterschied zwischen Nitrieren und Nitrokarburieren?
Beim herkömmlichen Nitrieren diffundiert in erster Linie Stickstoff in die Metalloberfläche ein. Beim Nitrokarburieren werden gleichzeitig Stickstoff und eine geringe Menge Kohlenstoff eingebracht.
Der Begriff “Weichnitrieren” bezieht sich im Allgemeinen auf das ferritische Nitrokarburieren. “Weich” bedeutet nicht, dass die behandelte Oberfläche eine geringe Härte aufweist.
Das Nitrokarburieren hat eine kürzere Zykluszeit und führt zu einer flacheren Härteschicht. Es eignet sich für Kohlenstoffstähle, niedriglegierte Stähle und Bauteile, die leichten oder mäßigen Belastungen ausgesetzt sind.
Das herkömmliche Nitrieren eignet sich besser für Stähle, die Aluminium, Chrom, Molybdän oder Vanadium enthalten. Dabei lassen sich eine tiefere Diffusionszone und eine gleichmäßige Oberflächenhärte erzielen.
Warum ist das Nitrieren für Sonderanfertigungen wichtig?
Maßgefertigte Teile unterliegen häufig strengen Anforderungen hinsichtlich Abmessungen, Toleranzen und Oberflächenqualität. Durch das Nitrieren werden die Arbeitsflächen gehärtet, ohne dass das gesamte Bauteil durchgehärtet wird. Dieses Verfahren eignet sich für Präzisionsteile, deren Abmessungen bereits nahezu den Endmaßen entsprechen.
Durch das Nitrieren lassen sich zudem die Eigenschaften der Oberfläche und des Kerns getrennt voneinander steuern. Die äußere Schicht ist widerstandsfähig gegen Verschleiß, Abrieb und Kontaktermüdung. Der Kern widersteht weiterhin Stoß-, Biege- und Torsionsbelastungen.
Das Nitrierergebnis hängt eng mit den vorangehenden Fertigungsschritten zusammen. Materialauswahl, Abschrecken und Anlassen, Spannungsarmglühen, Maßausgleich und Feinschliff müssen als ein einziger Prozessablauf geplant werden.
Wenn die Bearbeitung und das Nitrieren nicht richtig aufeinander abgestimmt sind, können folgende Probleme auftreten:
- Die vorherige Anlasstemperatur liegt unterhalb der Nitriertemperatur.
- Die Maße überschreiten nach dem Nitrieren die Montagetoleranzen
- Durch übermäßiges Schleifen nach dem Nitrieren wird zu viel von der gehärteten Schicht abgetragen.
- Die maskierten Bereiche stimmen nicht mit den funktionalen Flächen überein
- Die Zuständigkeiten zwischen der Maschinenwerkstatt und Wärmebehandlung Anbieter
Das Nitrieren sollte daher bereits in der Konstruktions- und Angebotsanfragephase in den Fertigungsplan aufgenommen werden. Es sollte nicht als ungeplanter zusätzlicher Arbeitsschritt nach Abschluss der Zerspanung betrachtet werden.
Wie entsteht eine nitrierte Härteschicht?
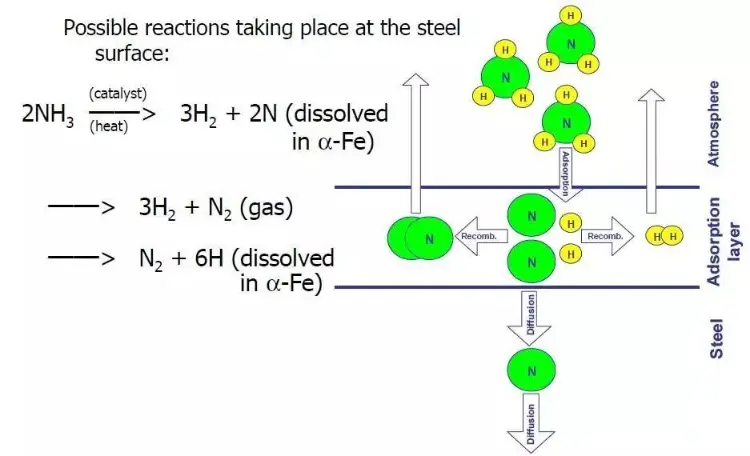
Aktiver Stickstoff wird zunächst an der Metalloberfläche adsorbiert und dringt anschließend in die Eisenmatrix ein. Mit steigender Stickstoffkonzentration reagiert der Stickstoff mit Eisen und Legierungselementen und bildet Nitride.
Aluminium, Chrom, Molybdän und Vanadium sind wirksame nitridbildende Elemente. Die durch diese Elemente gebildeten feinen Nitride begrenzen die plastische Verformung und erhöhen die Oberflächenhärte.
Durch die Stickstoffdiffusion entstehen zudem Restdruckspannungen in der Oberfläche. Diese Spannungen verhindern die Entstehung von Ermüdungsrissen und verlängern die Lebensdauer unter zyklischer Beanspruchung.
Eine nitrierte Oberfläche besteht in der Regel aus einer Verbindungsschicht und einer Diffusionszone.
Verbundschicht
Die Verbindungsschicht befindet sich an der äußersten Oberfläche des Bauteils. Sie wird auch als weiße Schicht bezeichnet. Zu den üblichen Strukturen zählen γ′-Fe₄N, ε-Fe₂–₃N oder eine Mischung aus beiden Phasen.
Diese Schicht beeinflusst vor allem die Verschleißfestigkeit, das Reibungsverhalten, die Festfressbeständigkeit und die Korrosionsbeständigkeit.
Eine dickere Verbundschicht ist nicht immer besser. Eine übermäßig dicke weiße Schicht ist spröder und neigt eher dazu, bei Stößen oder hohen Kontaktbelastungen zu reißen.
Diffusionszone
Die Diffusionszone befindet sich unterhalb der Verbundschicht. Sie besteht aus Stickstoff in fester Lösung und feinen Legierungsnitriden.
Die Diffusionszone erzeugt einen Härtegradienten und stützt die äußere Legierungsschicht. Bei Zahnrädern, Kurbelwellen und Spindeln wirkt sich die Diffusionstiefe direkt auf die Belastbarkeit und das Ermüdungsverhalten aus.
Was sind die wichtigsten Arten des Nitrierens?
| Prozess | Typische Temperatur | Zyklusmerkmale | Hauptanwendungen |
|---|---|---|---|
| Gasnitrieren | 480–580 °C | Mehrere Stunden bis zu mehreren Dutzend Stunden | Zahnräder, Wellen, Kurbelwellen, Schrauben |
| Plasmanitrieren | 350–580 °C | Hängt vom Material und der Gehäusetiefe ab | Präzisionsteile, Formen, Werkzeuge |
| Gas-Nitrokarburierung | 560–590 °C | In der Regel 1–4 Stunden | Teile aus Kohlenstoffstahl und niedriglegiertem Stahl |
| Salzbad-Nitrokarburieren | 540–590 °C | Schnelles Aufheizen und kurze Zyklen | Verschleißteile und Automobilteile in großen Stückzahlen |
| Oxidation nach dem Nitrieren | Wird nach dem Nitrieren durchgeführt | Fügt eine Oxidationsstufe hinzu | Schwarze verschleiß- und korrosionsbeständige Teile |
Die Werte in dieser Tabelle dienen der vorläufigen Prozessauswahl. Die Produktionsparameter müssen entsprechend dem Werkstoff, der Zeichnung und der Abnahmenorm festgelegt werden.
Gasnitrieren
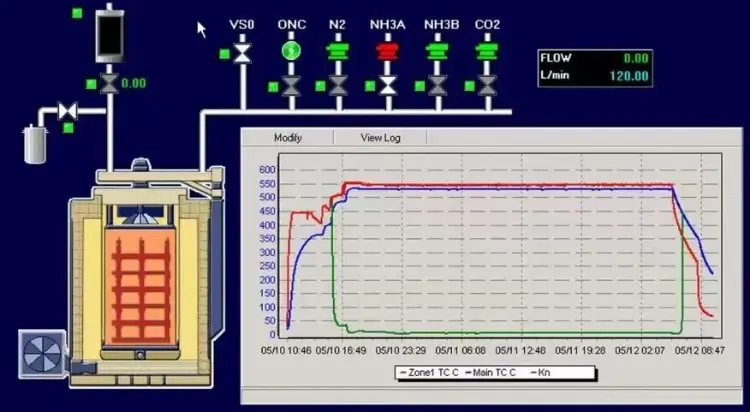
Beim Gasnitrieren wird eine stickstoffhaltige Atmosphäre genutzt, um an der Stahloberfläche aktiven Stickstoff zu erzeugen. Moderne Anlagen steuern das Ergebnis durch Temperatur, Zeit und Nitrierpotenzial.
Das Verfahren eignet sich für die Serienfertigung. Es kann auch Nuten, kleine Bohrungen und komplexe Oberflächen bearbeiten. Es wird häufig für Zahnräder, Getriebewellen und Extruderschnecken eingesetzt, die eine tiefere Diffusionszone erfordern.
Bei schlecht kontrollierten herkömmlichen Verfahren kann eine zu dicke oder spröde weiße Schicht entstehen. Durch das kontrollierte Gasnitrieren lassen sich die Verbindungsschicht und die Diffusionszone separat einstellen.
Plasmanitrieren
Das Plasmanitrieren wird auch als Ionen-Nitrieren bezeichnet. Das Werkstück ist in einer Glimmentladung in einer stickstoffhaltigen Niederdruckatmosphäre eingebunden.
Durch Ionenbeschuss wird die Oberfläche gereinigt und aktiviert. Die Schichtstruktur lässt sich durch das Gasverhältnis, die Temperatur, den Druck und elektrische Parameter einstellen.
Das Plasmanitrieren eignet sich für Präzisionswellen, Formen und Werkzeuge. Außerdem erleichtert es das selektive Abdecken. Die Gleichmäßigkeit der Behandlung in tiefen Sacklöchern und schmalen Nuten muss gesondert geprüft werden.
Ferritische Nitrokarburierung und QPQ
Das ferritische Nitrokarburieren eignet sich für Stifte, kleine Zahnräder, Hydraulikteile und Getriebekomponenten im Automobilbau. Aufgrund seines kurzen Zyklus eignet es sich für flache, verschleißfeste Auflagen.
Das QPQ-Verfahren umfasst in der Regel das Nitrokarburieren, Polieren und die Reoxidation. Die behandelte Oberfläche weist ein dunkelgraues oder schwarzes Aussehen auf und bietet eine gute Verschleiß- und Korrosionsbeständigkeit.
Beim Kauf von QPQ-behandelten Bauteilen müssen die Anforderungen hinsichtlich Reinigung, Salzrückstände, Nachoxidation und Einhaltung von Umweltvorschriften geprüft werden.
Vor- und Nachteile des Nitrierens
| Vorteil | Wert des Teils |
|---|---|
| Hohe Oberflächenhärte | Verbessert die Beständigkeit gegen Eindrücke und plastische Verformung |
| Gute Verschleißfestigkeit | Verringert Gleit-, Roll- und Abriebverschleiß |
| Geringe Verzerrung bei der Verarbeitung | Geeignet für Präzisionsteile, die nahezu die Endmaße haben |
| Gutes Ermüdungsverhalten | Oberflächendruckspannung verzögert die Entstehung von Ermüdungsrissen |
| Erhält die Kernzähigkeit | Der Kern hält weiterhin Stößen und strukturellen Belastungen stand |
| Unterstützt eine selektive Behandlung | Gewinde, Passflächen und Schweißbereiche können abgeklebt werden |
| Nachteil | Überlegungen zur Beschaffung |
|---|---|
| Abhängig von der Materialzusammensetzung | Einfacher Kohlenstoffstahl kann nicht dieselbe tiefe, hohe Härte erreichen wie nitrierter Stahl. |
| Relativ flacher, gehärteter Mantel | Nicht geeignet für hochbeanspruchte Bauteile, die eine Tiefenhärtung erfordern |
| Langer Zyklus für tiefe Fälle | Ein höherer NHD führt zu höheren Kosten und längeren Vorlaufzeiten |
| Risiko der Sprödigkeit | Eine zu dicke Schicht kann Risse bilden oder abblättern |
| Es kommt nach wie vor zu Maßänderungen | Präzisionsteile erfordern einen Ausgleich und eine Erstmusterprüfung |
| Strenge Anforderungen an Edelstahl | Eine falsche Temperatur kann die ursprüngliche Korrosionsbeständigkeit beeinträchtigen. |
Das Nitrieren eignet sich für Bauteile, die eine hohe Oberflächenhärte, Verschleißfestigkeit und Maßhaltigkeit erfordern. Das Aufkohlen und Abschrecken oder das Induktionshärten sollten in Betracht gezogen werden, wenn eine tiefe Härteschicht und eine hohe Schlagzähigkeit erforderlich sind.
Welche Werkstoffe eignen sich für das Nitrieren?
Die Materialzusammensetzung bestimmt unmittelbar die Härte und die nach dem Nitrieren erzielte Einhärtetiefe. Stähle, die Aluminium, Chrom, Molybdän und Vanadium enthalten, lassen sich gut nitrieren.
| Material-Kategorie | Gemeinsame Noten | Typische Teile |
|---|---|---|
| Spezieller Nitrierstahl | 38CrMoAlA, 41CrAlMo7 | Zahnräder, Spindeln, Komponenten des Kraftstoffsystems |
| Chrom-Molybdän-Legierungsstahl | 4140, 42CrMo, 4340 | Wellen, Kurbelwellen, Gänge, Bauteile |
| Werkzeugstahl für Heißarbeiten | H11, H13, SKD61 | Druckgussformen, Warmschmiedeformen, Strangpresswerkzeuge |
| Kaltumformungs-Werkzeugstahl | D2, SKD11, Cr12MoV | Stanzwerkzeuge, Ziehwerkzeuge, verschleißfeste Werkzeuge |
| Austauschhärtender Edelstahl | 17-4PH, 17-7PH | Ventile, Wellen, verschleißfeste Teile |
| Austenitischer Edelstahl | 304, 316, 316L | Teile, die eine spezielle Niedertemperatur-Nitrierung erfordern |
| Gusseisen | Duktiles Gusseisen, Graugusseisen | Führungsschienen, Führungsbuchsen, verschleißfeste Bauteile |
| Titanlegierung | Ti-6Al-4V und andere | Luft- und Raumfahrt sowie spezielle verschleißfeste Bauteile |
Werkzeugstähle
Werkzeugstähle und Schnellarbeitsstähle werden vor dem Nitrieren in der Regel gehärtet und angelassen. Die Nitriertemperatur muss unterhalb der Endanlasstemperatur liegen. Andernfalls wird der Kern zusätzlich angelassen und verliert an Härte.
Die Verbundschicht muss im Bereich von Schneidkanten, Matrizenradien und scharfen Ecken kontrolliert werden. Eine zu dicke, spröde Schicht kann zu Kantenausbrüchen und Oberflächenabplatzungen führen.
Rostfreie Stähle
Die Chromoxidschicht auf den Edelstählen 304, 316 und 316L hemmt die Stickstoffdiffusion. Vor der Behandlung ist eine zuverlässige Oberflächenaktivierung erforderlich.
Wenn die Korrosionsbeständigkeit erhalten bleiben muss, sollte ein validiertes Niedertemperatur-Diffusionsverfahren angewendet werden. Das Ergebnis muss durch Korrosionsprüfungen bestätigt werden.
Das herkömmliche Hochtemperatur-Nitrieren begünstigt die Ausfällung von Chromnitrid und mindert die ursprüngliche Korrosionsbeständigkeit des Werkstoffs.
Einfache Kohlenstoffstähle
Einfachen Kohlenstoffstählen fehlen starke nitridbildende Elemente. Durch herkömmliches Nitrieren lässt sich nicht dieselbe Härtungswirkung erzielen wie bei speziellen Nitrierstählen.
Für diese Werkstoffe eignet sich die Nitrokarburierung besser. Ihr Hauptzweck besteht darin, die Verschleißfestigkeit bei geringer Eindringtiefe, die Beständigkeit gegen Festfressen und die Korrosionsbeständigkeit zu verbessern.
Wie werden die Nitrierparameter festgelegt?
Die Nitrierparameter müssen unter Berücksichtigung von vier Anforderungen festgelegt werden: Oberflächenhärte, Nitrierhärtetiefe, Zustand der Verbundschicht und Maßtoleranzen.
Temperatur und Zeit
Die Nitriertemperatur beeinflusst die Diffusionsgeschwindigkeit, die Nitridausfällung und die Eigenschaften des Kerns. Die Behandlungsdauer bestimmt hauptsächlich die Diffusionstiefe.
Kurze Nitrierzyklen dauern zwischen einigen Minuten und mehreren Stunden. Sie eignen sich für Werkzeuge, Formen und die oberflächliche Härtung mit geringer Eindringtiefe. Lange Zyklen dauern zwischen mehr als zehn und mehreren Dutzend Stunden und werden für Zahnräder, Wellen und stark beanspruchte Verschleißteile eingesetzt.
Die gleichen Parameter führen bei unterschiedlichen Werkstoffen nicht zum gleichen Ergebnis. Der Behandlungszyklus muss sich nach dem Werkstoff, der Ausgangshärte und dem angestrebten NHD-Wert richten.
Oberflächenhärte
Die Oberflächenhärte wird durch das Material, die Ausgangsmikrostruktur und die Prozessbedingungen bestimmt.
In der Zeichnung sollten die Mikro-Vickers-Härte, die Prüfkraft, die Messstelle und die Probenmenge angegeben werden. Die herkömmliche HRC-Prüfung ist für die direkte Abnahme einer dünnen nitrierten Schicht ungeeignet.
Härtetiefe beim Nitrieren
Die Nitrierhärtetiefe wird üblicherweise als NHD bezeichnet. Sie wird anhand des Querschnittshärteprofils bestimmt und gibt die Tiefe an, in der eine funktionsrelevante Härtung erreicht wird.
NHD und die Dicke der Verbundschicht dürfen nicht synonym verwendet werden. NHD wird in der Regel in Millimetern angegeben, während die Dicke der Verbundschicht in der Regel in Mikrometern angegeben wird.
Änderung der Dimensionen
Beim Nitrieren ist kein Abschrecken erforderlich, sodass die Maßänderungen relativ gering sind. Bei Präzisionsteilen kommt es dennoch zu einer leichten Ausdehnung oder Verformung.
Lange Wellen, dünnwandige Teile und asymmetrische Bauteile sollten vor dem Nitrieren spannungsfrei gemacht werden. Außerdem sollte bei der Erstmusterfertigung die Maßhaltigkeit überprüft werden.
Herstellungsverfahren für nitrierte Bauteile
- Bitte bestätigen Sie die Werkstoffsorte und den Lieferzustand.
- Vollständiges Abschrecken und Anlassen oder Vorhärten.
- Führen Sie die Grobbearbeitung durch.
- Präzisionsteile, die spannungsfrei sind.
- Vollständige Halbfertig- oder Fertigbearbeitung.
- Die zu nitrierenden Oberflächen reinigen und aktivieren.
- Decken Sie die Bereiche ab, die nicht nitriert werden dürfen.
- Führen Sie die Nitrierung unter Verwendung der genehmigten Parameter durch.
- Unter kontrollierten Bedingungen abkühlen lassen.
- Härte, NHD, Mikrostruktur und Abmessungen prüfen.
- Führen Sie je nach Bedarf eine leichte Politur, ein Honen oder einen Feinschliff durch.
- Vollständige Reinigung, Rostschutz und Verpackung.
Das Nitrieren wird in der Regel durchgeführt, wenn das Bauteil bereits nahezu seine Endmaße erreicht hat. Nach der Behandlung kann noch geschliffen werden, allerdings muss der Abtrag genau kontrolliert werden.
Übermäßiges Schleifen beschädigt die Verbindungsschicht und verringert die effektive Diffusionszone.
Sicherheits- und Konformitätsanforderungen für das Nitrieren
Beim Nitrieren kommen hohe Temperaturen, Prozessgase, Vakuumanlagen und Hochspannungsstromversorgungen zum Einsatz. Die Mitarbeiter in der Beschaffung müssen den Betrieb der Öfen zwar nicht beherrschen, sollten jedoch die Sicherheitsausrüstung und die Managementsysteme des Lieferanten überprüfen.
Gasnitrieren
Ammoniak ist giftig, ätzend und brennbar. In Produktionsbereichen sind Leckerkennung, Belüftung, Abluftanlagen und Sicherheitsverriegelungen erforderlich.
Gasflaschen, Rohrleitungen, Ventile und Druckgeräte müssen gemäß den geltenden Vorschriften geprüft werden.
Plasmanitrieren
Bei Plasmaanlagen kommen Vakuum, Hochspannung und hohe Temperaturen zum Einsatz. Ofentüren, Gasversorgungen, Stromversorgungen und Kühlsysteme müssen mit Sicherheitsverriegelungen ausgestattet sein.
Wartungsarbeiten an der Anlage dürfen erst durchgeführt werden, nachdem die Stromversorgung unterbrochen, der Druck abgelassen und die Anlage ausreichend abgekühlt ist.
Salzbad-Nitrokarburierung
Geschmolzene Salze bergen die Gefahr von Verbrennungen und chemischen Einwirkungen. Bei herkömmlichen Salzbadverfahren fallen zudem gefährliche Chemikalien an, und es muss eine Entsorgung der Abfallflüssigkeiten gewährleistet werden.
Der Lieferant muss vorschriftsmäßige Systeme für die Lagerung von Chemikalien, die Entsorgung von Salzabfällen und die Bewirtschaftung von Reinigungsabwässern unterhalten.
Personal- und Prozessmanagement
Der Lieferant sollte Folgendes sicherstellen:
- Sicherheitsdatenblätter
- Aufzeichnungen zur Bedienerschulung
- Belüftungs- und Leckageerkennungssysteme
- Persönliche Schutzausrüstung
- Wartungs- und Kalibrierprotokolle für Geräte
- Notfallpläne für Leckagen, Brände und Verbrennungen
- Aufzeichnungen über die Entsorgung von Abgasen, Abwasser und gefährlichen Abfällen
In Bereichen, in denen gefährliche Gase auftreten, sind eine geeignete Belüftung und lokale Absauganlagen erforderlich. Die Exposition muss gemäß den Sicherheitshinweisen für die jeweilige Chemikalie kontrolliert werden.
Auch Sicherheits- und Umweltaspekte sind Teil des Qualitätssystems. Eine instabile Gas- und Anlagensteuerung kann ebenfalls zu Schwankungen bei der Härte, der Einhärtetiefe und der Oberflächenqualität führen.
Welche Sonderanfertigungen eignen sich für das Nitrieren?
Getriebe und rotierende Teile
Zahnräder, Splinewellen, Kurbelwellen, Nockenwellen und Spindeln sind Kontakt- und zyklischen Belastungen ausgesetzt.
Durch das Nitrieren wird die Verschleißfestigkeit von Zahnrädern und Zapfen erhöht, während die Tragfähigkeit des Kerns erhalten bleibt.
Formen und Werkzeuge
Druckgussformen, Spritzgussformen, Warmschmiedeformen und Extrusionswerkzeuge sind Reibung, Adhäsion und Temperaturwechselbeanspruchung ausgesetzt.
Durch das Nitrieren wird der Verschleiß im Hohlraum verringert und Ermüdungsschäden im Bereich der Radien verzögert.
Hydraulikteile
Ventilschieber, Ventilhülsen, Kolbenstangen und Pumpenwellen erfordern konstante Laufspielmaße.
Durch das verformungsarme Nitrieren bleiben die Maßgenauigkeit erhalten und die Abriebfestigkeit wird verbessert.
Teile für Industrieanlagen
Extruderschnecken, Zylinder, Führungsbahnen von Werkzeugmaschinen und Verschleißhülsen sind einer ständigen Gleitreibung ausgesetzt.
Das Nitrieren verlangsamt den Oberflächenverschleiß und verlängert die Wartungsintervalle.
Was sind die häufigsten Probleme beim Nitrieren?
| Problem | Hauptursache | Korrekturrichtung |
|---|---|---|
| Unzureichende Oberflächenhärte | Ungeeignetes Material, geringe Ausgangshärte, unzureichendes Nitrierpotenzial | Werkstoff und vorangegangene Wärmebehandlung überprüfen |
| Unzureichende NHD | Zu kurze Einwirkzeit, zu niedrige Temperatur oder Oberflächenoxidation | Reinigungsleistung verbessern und den Reinigungszyklus anpassen |
| Spröde weiße Schicht | Zu hohes Nitrierpotenzial oder zu große Dicke der Verbindungsschicht | Optimierung der Atmosphäre und Begrenzung der Schichtdicke |
| Ungleichmäßig nitrierter Einsatzbereich | Falsche Beladung oder ungleichmäßige Verteilung des Gases oder des elektrischen Feldes | Anpassung der Beladung und der Prozessplanung |
| Maße außerhalb der Toleranz | Restspannungen, ungleichmäßige Querschnitte oder unsachgemäße Befestigung | Spannungsabbau und Maßausgleich vornehmen |
Bei unzureichender Härte sollte die Behandlungszeit nicht sofort verlängert werden. Zunächst müssen das Material, die Kernhärte und der Oberflächenzustand überprüft werden.
Wie lassen sich die Kosten für das Nitrieren kontrollieren?
Die Kosten für das Nitrieren richten sich nach dem Werkstoff, der vorangegangenen Wärmebehandlung, der Ofenbeladung, der Abdeckung, der Prüfung und der anschließenden Bearbeitung.
Geeignete Härte und NHD angeben
Eine tiefere Diffusionszone erfordert einen längeren Behandlungszyklus. Eine Erhöhung der NHD ohne funktionalen Grund führt zu einer Verlängerung der Ofenzeit und zu höheren Energiekosten.
Härte und Einhärtetiefe sollten sich nach der Belastung, dem zulässigen Verschleiß und der erforderlichen Lebensdauer richten.
Wählen Sie das richtige Material aus
Spezielle Nitrierstähle sind zwar teurer, liefern aber stabile Prozessergebnisse. Sie verringern das Risiko von Testläufen, Nacharbeiten und Ausschuss.
Die Materialauswahl sollte sich nach den Gesamtfertigungskosten richten und nicht allein nach dem Rohstoffpreis.
Verbesserung der Ofenauslastung
Angebote für das Nitrieren enthalten in der Regel eine Mindestofenfüllung. Teile mit denselben Material- und Prozessanforderungen können gemeinsam behandelt werden, um die Stückkosten zu senken.
Bei Projekten mit geringem Umfang sollten nach Möglichkeit einheitliche Materialbedingungen und Abnahmeanforderungen angewendet werden.
Unnötiges Abkleben und Schleifen reduzieren
Tiefe Bohrungen, schmale Nuten und selektives Nitrieren erhöhen die Vorbereitungskosten. Bei der Konstruktion sollten die Funktionsflächen ermittelt werden, die tatsächlich gehärtet werden müssen.
Durch die vorherige Festlegung der Maßausgleichsmaße und der Schleifzugabe lässt sich der Nachbearbeitungsaufwand nach dem Nitrieren reduzieren.
Festlegung eines angemessenen Prüfumfangs
Bei kritischen Bauteilen müssen Härte, NHD und Mikrostruktur überprüft werden. Für Standard-Serienteile kann ein genehmigter Stichprobenplan verwendet werden.
Käufer sollten den Gesamtpreis einschließlich Bearbeitung, Wärmebehandlung, Nitrieren, Feinschleifen und Prüfung vergleichen.
Was sollte in der Zeichnung und in der Angebotsanfrage angegeben werden?
Die Angebotsanfrage für ein nitriertes Bauteil sollte mindestens folgende Angaben enthalten:
- Werkstoffgüte und Werkstoffnorm
- Ausgangszustand nach der Wärmebehandlung und Kernhärte
- Art des Nitrierverfahrens
- Oberflächenhärte und Prüfkraft
- Anforderungen an NHD und Verbundschichten
- Abgedeckte Bereiche und endgültige Maßtoleranzen
- Prüfunterlagen und Anforderungen an die Rückverfolgbarkeit von Chargen
- Menge, Lieferzeit und Jahresbedarf
Anhand dieser Informationen können Lieferanten einen stabilen Prozessablauf entwickeln und vergleichbare Angebote unterbreiten.
Wie sollten nitrierte Teile geprüft werden?
Härte und Einhärtungstiefe
Die Mikro-Vickers-Härteprüfung dient zur Messung des Oberflächen- und Querschnittshärteprofils. Im Bericht sollten die Belastung, die Messstelle und die Annahmekriterien angegeben werden.
Die NHD sollte gemäß der in der Zeichnung angegebenen Methode gemessen werden. Zur Bestimmung der Nitrierhärtetiefe kann die Norm ISO 18203 herangezogen werden.
Mikrostruktur und Abmessungen
Anhand eines metallografischen Querschnitts werden die Dicke der Verbundschicht, die Porosität, die Kontinuität sowie auffällige Nitridnetzwerke untersucht.
Die Maßprüfung sollte den Außendurchmesser, den Innendurchmesser, die Rundheit, den Rundlauf, die Ebenheit und kritische Passflächen umfassen.
Farbe der Oberfläche
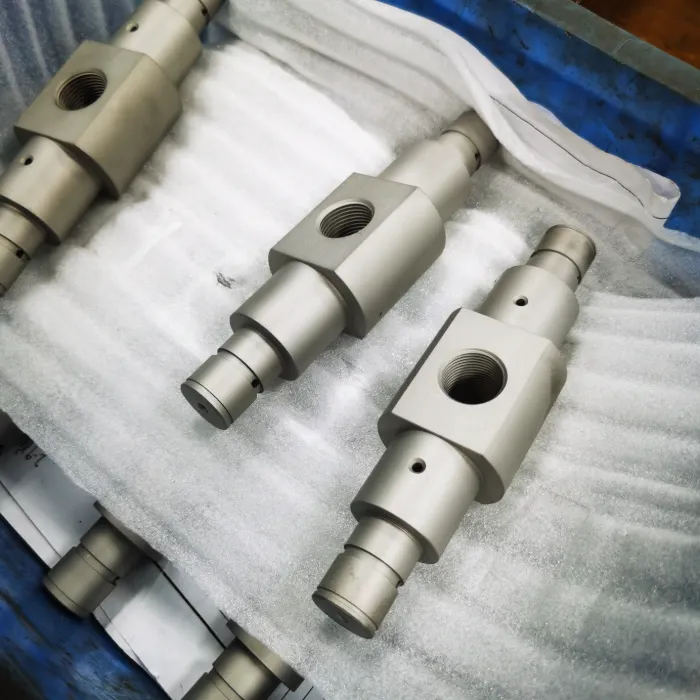
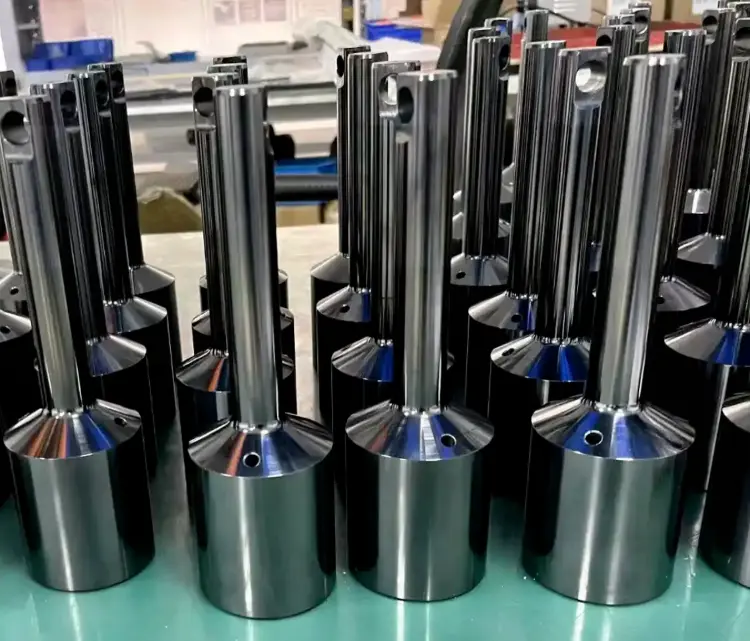
Stahlteile weisen nach dem herkömmlichen Gasnitrieren in der Regel eine silbergraue bis dunkelgraue Färbung auf. Plasmanitrierte Oberflächen haben im Allgemeinen ein einheitlicheres graues oder dunkelgraues Erscheinungsbild.
Nitrokarburierte Teile nehmen nach einer anschließenden Oxidation eine dunkelgraue oder schwarze Färbung an. Die durch das QPQ-Verfahren erzeugte schwarze Färbung ist hauptsächlich auf die Oberflächenoxidschicht zurückzuführen.
Die Farbe ist lediglich ein äußeres Merkmal. Sie kann weder die Härte noch den NHD-Wert noch die metallografische Untersuchung ersetzen.
Wie sollten nitrierte Teile sicher gewartet und transportiert werden?
Nitrierte Oberflächen sind hart und verschleißfest, müssen jedoch dennoch vor unzureichender Schmierung, Stößen, Korrosion und übermäßigem Abrieb geschützt werden. Die Wartung sollte sich auf Pass-, Gleit- und tragende Flächen konzentrieren.
Reinigung und Schmierung
Verwenden Sie einen neutralen Reiniger, um Späne, Öl und Kühlmittel zu entfernen. Verwenden Sie auf präzisionsnitrierten Oberflächen keine starken Säuren, groben Schleifmittel oder aggressive Strahlverfahren.
Zu den gängigen Schmiermitteln gehören:
| Teil Typ | Empfohlenes Schmiermittel |
|---|---|
| Gekapselte Getriebe | CLP-Hochdruck-Getriebeöl, ISO VG 150, 220 oder 320 |
| Hydraulikspulen und -hülsen | HM/HV-Hydrauliköl mit Verschleißschutz, ISO VG 32, 46 oder 68 |
| Führungsschienen für Werkzeugmaschinen | CGLP Anti-Stick-Slip-Gleitbahnöl, üblicherweise ISO VG 68 |
| Keilnuten, Stifte und unter geringer Belastung stehende Flächen | NLGI 1 oder 2 EP-Lithiumfett |
| Hochgeschwindigkeitslager | NLGI 2-Lagerfett |
Die endgültige Viskosität sollte auf die Belastung, die Drehzahl, die Temperatur und die Anforderungen der Anlage abgestimmt sein. Verschiedene Schmierfetttypen sollten nicht gemischt werden, ohne zuvor deren Verträglichkeit zu überprüfen.
Bei der routinemäßigen Inspektion sollten ungewöhnlicher Verschleiß, Risse, Abplatzungen, Korrosion und Veränderungen des Laufspiels überprüft werden.
Wie sollte mit einem beschädigten nitrierten Gehäuse umgegangen werden?
Ein Bauteil sollte außer Betrieb genommen und isoliert werden, wenn Schäden an der nitrierten Hülle festgestellt werden. Nach der Reinigung sind Kratzer, Risse und Abplatzungen zu überprüfen. Bei Bedarf sollte eine Magnetpulver- oder Farbeindringprüfung durchgeführt werden.
- Leichte Verfärbungen oder Verschmutzungen: Reinigen, vor Korrosion schützen und erneut prüfen.
- Oberflächliche Kratzer: Führen Sie ein kontrolliertes Polieren durch, sofern dies gemäß Zeichnung zulässig ist, und überprüfen Sie anschließend die Maße und die Rauheit.
- Schäden, die bis in die Diffusionszone reichen: Entfernen Sie den beschädigten Bereich und prüfen Sie das Bearbeitungsaufmaß, die Kernhärte und die verbleibende NHD, bevor Sie entscheiden, ob ein erneutes Nitrieren zulässig ist.
- Risse im Grundmetall, tiefe Eindrücke oder starke Verformungen: Das Teil austauschen oder verschrotten.
Durch Nachfärben mit schwarzer Farbe, Ölen und punktuelles Polieren lässt sich eine beschädigte nitrierte Hülle nicht wiederherstellen. Eine erneute Nitrierung erfordert eine technische Prüfung. Härte, NHD und kritische Maße müssen nach der Reparatur erneut überprüft werden.
Lagerung und Transport
Reinigen und trocknen Sie die Teile vor der Lagerung. Tragen Sie bei Bedarf ein geeignetes Rostschutzmittel auf. Für die Langzeitlagerung oder den Seetransport können VCI-Papier, versiegelte Beutel und Trockenmittel verwendet werden.
Während des Transports:
- Teile voneinander trennen, um Stöße und Reibung zu vermeiden.
- Schützen Sie Gewinde, Keilnuten, Kanten und Präzisionsbohrungen.
- Lange Wellen an mehreren Stellen abstützen.
- Sichern Sie schwere Getriebe und Formen in stabilen Behältern.
- Legen Sie der Sendung Prüfberichte und Unterlagen zur Rückverfolgbarkeit der Chargen bei.
Überprüfen Sie nach der Lieferung die Verpackung, die Oberflächen und die kritischen Maße. Teile, die Schlagspuren, Korrosion oder Abplatzungen aufweisen, dürfen vor der Prüfung nicht montiert werden.
Wie schneidet das Nitrieren im Vergleich zu anderen Härtungsverfahren ab?
| Anforderungen an das Bauteil | Geeignetes Verfahren |
|---|---|
| Hohe Oberflächenhärte, geringe Verformung, flache, verschleißfeste Hülle | Nitrieren |
| Tiefgehärteter Gehäusekörper, hohe Belastung und Stöße | Aufkohlen und Abschrecken |
| Schnelle Aushärtung ausgewählter Bereiche | Induktionshärten |
| Schnelles, oberflächennahes Härten von Kohlenstoffstahl | Nitrokarburierung |
| Spezielle Reibungs- oder Oberflächeneigenschaften | PVD-Beschichtung |
Bei der Auswahl des Verfahrens müssen Werkstoff, Belastung, Verschleißmechanismus, Einhärtetiefe und Maßtoleranzen berücksichtigt werden.
Wie sollte ein Lieferant für nitrierte Teile ausgewählt werden?
Ein zuverlässiger Lieferant sollte in der Lage sein:
- Entwickeln Sie einen Prozessablauf auf der Grundlage des Materials und der Beladung
- Härte der Steuerfläche, NHD und Zustand der Verbundschicht
- Maßänderungen vorhersagen und überprüfen
- Unterlagen zu Schmelzöfen, Härteprüfungen, metallografischen Untersuchungen und zur Rückverfolgbarkeit vorlegen
- Koordinaten CNC-Bearbeitung, Wärmebehandlung und Präzisionsschleifen
Bei Sonderanfertigungen, die mehrere Fertigungsschritte umfassen, senkt eine koordinierte Produktion die Transport- und Kommunikationskosten. Zudem werden dadurch klare Verantwortlichkeiten für die Qualität festgelegt.
Schlussfolgerung
Die Qualität eines nitrierten Bauteils lässt sich nicht allein anhand der Oberflächenhärte beurteilen. Der Materialzustand, der NHD-Wert, die Überzugschicht, die Eigenschaften des Kerns und die Maßhaltigkeit sind ebenso wichtig.
Die Festlegung dieser Anforderungen bereits in der Entwurfs- und Angebotsanfragephase verringert den Testaufwand, Nacharbeiten und Lieferrisiken.
Falls Ihre Zahnräder, Wellen, Formen oder Hydraulikkomponenten einer Nitrierbehandlung bedürfen, senden Sie bitte Ihre Zeichnungen, Angaben zum Werkstoff, zur Stückzahl und zu den Abnahmeanforderungen an Weldo-Bearbeitung. Wir unterstützen Sie bei der Bewertung des Verfahrensablaufs – einschließlich CNC-Bearbeitung, vorangehender Wärmebehandlung, Nitrieren und Präzisionsschleifen – und unterbreiten Ihnen Fertigungsempfehlungen sowie einen Angebot.
Häufig gestellte Fragen zur Nitrieroberfläche
Verändert das Nitrieren die Abmessungen der Teile?
Ja. Stickstoffdiffusion und Nitridbildung führen zu einer geringfügigen Maßzunahme. Bei Präzisionsteilen sollte ein Ausgleich vorgesehen werden, und die tatsächliche Maßänderung sollte im Rahmen der Erstmusterprüfung überprüft werden.
Kann ein Bauteil nach dem Nitrieren geschliffen werden?
Ja. Der Schleifzugabe muss kontrolliert werden. Die verbleibende Oberflächenhärte und der NHD-Wert müssen nach dem Schleifen weiterhin den Anforderungen der Zeichnung entsprechen.
Können tiefe Bohrungen und Sacklöcher nitriert werden?
Ja. Die Gleichmäßigkeit der Behandlung wird durch den Durchmesser und die Tiefe der Bohrung sowie die Art des Verfahrens beeinflusst. Die zu behandelnden Oberflächen im Inneren der Bohrung sollten in der Angebotsanfrage angegeben werden.
Wie lange dauert das Nitrieren?
Die Behandlungsdauer hängt vom Werkstoff, der Verfahrensart und der angestrebten NHD ab. Eine flache Nitrokarburierung dauert in der Regel mehrere Stunden. Eine tiefe Gasnitrierung erfordert mehr als zehn bis mehrere Dutzend Stunden.
Wie lassen sich die Kosten für nitrierte Teile in Kleinserien senken?
Es sind einheitliche Anforderungen an Material, Einhärtetiefe und Prüfung anzuwenden. Maskierungen ohne funktionalen Zweck sind zu vermeiden, und Teile mit denselben Prozessanforderungen sind in einer Ofencharge zusammenzufassen. Komplexe Teile sollten vor der Serienfertigung einer Erstmusterprüfung unterzogen werden.