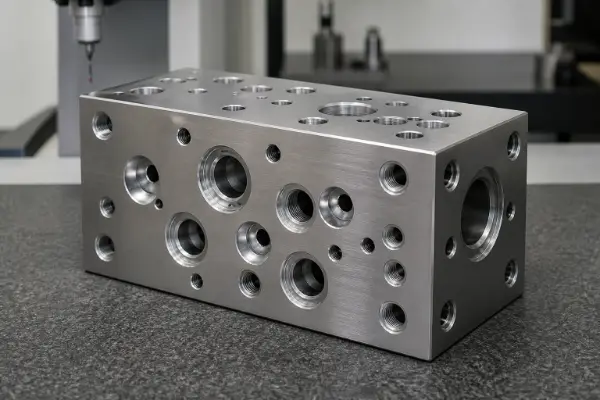
Ein Hydraulikverteilerblock verbindet Pumpen, Steuerventile, Stellglieder und Rücklaufleitungen über interne Kanäle miteinander. Er leitet, verteilt und regelt die Hydraulikflüssigkeit innerhalb eines integrierten Hydraulikkreislaufs.
Im Vergleich zu herkömmlichen externen Rohrleitungen ermöglicht ein Verteilerblock eine kompaktere Anordnung. Zudem reduziert er die Anzahl der Fittings und potenzieller Leckstellen. Allerdings erschweren tiefe Bohrungen, sich kreuzende Durchgänge, Aussparungen für Kartuschenventile, Gewinde an den Anschlüssen und präzise Dichtflächen die Fertigung dieser Bauteile.
CNC-Bearbeitung von Hydraulikverteilerblöcken Umfasst in der Regel das Sechs-Seiten-Fräsen, das Tieflochbohren, die Bearbeitung von Ventilkammern, die Bearbeitung von Kanälen und die Endbearbeitung von Dichtflächen. Für eine zuverlässige Produktion sind außerdem geeignete CNC-Bearbeitungsmöglichkeiten, gefolgt von innerem Entgraten, Reinigen, Oberflächenbehandlung und Druckprüfung.
Die Qualität eines Verteilerblocks lässt sich nicht allein anhand des äußeren Erscheinungsbildes beurteilen. Abweichungen im Durchfluss, innere Grate, Leckagen zwischen den Kreisläufen und Spänerückstände können den Druckverlust erhöhen, Leckagen verursachen oder zum Festklemmen von Hydraulikventilen führen. In den folgenden Abschnitten werden zehn häufige Bearbeitungsprobleme und ihre praktischen Lösungen erläutert.
1. Was ist zu tun, wenn das Material oder der Rohling die Bearbeitungsanforderungen nicht erfüllt?
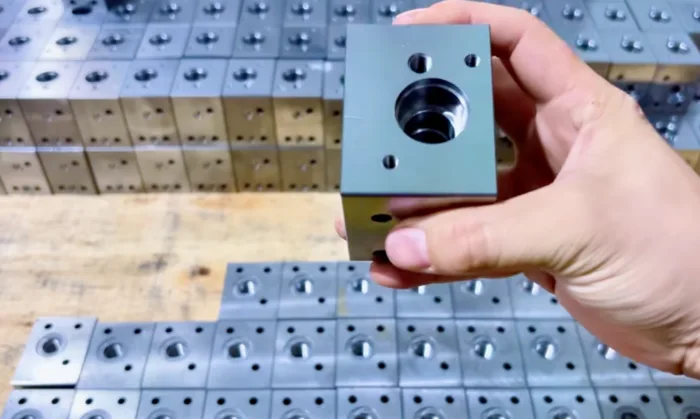
Die Materialqualität wirkt sich unmittelbar auf die Festigkeit, die Druckfestigkeit und die Bearbeitungsstabilität eines Verteilerblocks aus. Zu den häufigsten Problemen zählen eine falsche Werkstoffsorte, ein falscher Lieferzustand, unzureichende Bearbeitungszugaben und fehlende Materialzertifikate.
Der Rohling kann zudem innere Risse, Einschlüsse, Porosität oder Hohlräume aufweisen. Diese Mängel sind bei einer Oberflächenprüfung möglicherweise nicht erkennbar, können jedoch die Druckdichtigkeit beeinträchtigen.
Überprüfen Sie vor der CNC-Bearbeitung die Werkstoffsorte, die Schmelz- oder Chargennummer sowie den Lieferzustand. Das Werkstoffzeugnis, die Rohteilabmessungen und das Bearbeitungszugabe müssen ebenfalls mit der Zeichnung und der Bestellung übereinstimmen.
Kritische druckbeaufschlagte Rohteile sollten einer zerstörungsfreien Prüfung gemäß den Vorgaben der Zeichnung oder des Qualitätsplans unterzogen werden. Die Ultraschallprüfung wird hauptsächlich zur Erkennung innerer Fehler eingesetzt. Die Magnetpulverprüfung eignet sich für Oberflächen- und oberflächennahe Risse in ferromagnetischen Werkstoffen. Mit der Eindringprüfung lassen sich Oberflächenfehler in nicht porösen Werkstoffen nachweisen.
Qualifizierte Schmiedeteile weisen in der Regel eine dichte Struktur auf und eignen sich für Hochdruck- und zyklische Beanspruchungen. Es kann jedoch nicht garantiert werden, dass geschmiedetes Material völlig frei von inneren Fehlern ist. Für kritische, drucktragende Bauteile sind daher weiterhin vorgeschriebene Werkstoffprüfungen erforderlich.
Zentrifugalgussstücke weisen in der Regel eine dichte Struktur auf. Einschlüsse und Porositäten konzentrieren sich tendenziell in der Nähe der Bohrung oder innerhalb der Bearbeitungszugabe, wodurch sich dieses Material für Hohlteile wie Hülsen und Ringe eignet. Drucktragende Bauteile erfordern weiterhin eine Werkstoffzertifizierung und die erforderlichen zerstörungsfreien Prüfungen. Das Schleudergussverfahren garantiert keine fehlerfreie innere Struktur.
Große Stahlteile, Gusseisenteile und verformungsempfindliche Rohlinge können hohe Eigenspannungen aufweisen. Diese Rohlinge sollten gemäß den Vorgaben spannungsfrei gemacht oder gealtert werden. Bei Verteilerblöcken aus Aluminium muss der Materialzustand überprüft werden, um sicherzustellen, dass die Anforderungen an Festigkeit und Maßhaltigkeit erfüllt sind.
2. Was ist zu tun, wenn die geometrische Genauigkeit nach dem Sechs-Seiten-Fräsen außerhalb der Toleranz liegt?
Hydraulikverteilerblöcke werden in der Regel aus mehreren Richtungen bearbeitet. Ihre sechs Außenflächen legen die Gesamtabmessungen fest und dienen als Positionierungsbezugspunkte für Ölkanäle, Ventilkammern und Befestigungsflächen.
Ist die Aufmaßtoleranz ungleichmäßig, kann die erste Bezugsebene instabil sein. Wiederholte Einrichtvorgänge führen zudem zu Fehlern bei der Übertragung der Bezugsebenen, was letztendlich dazu führen kann, dass die Toleranzen für Parallelität, Rechtwinkligkeit und Bohrungsposition überschritten werden.
Ein solider CNC-Bearbeitungsablauf beginnt mit dem Schruppen aller sechs Flächen und der anschließenden Festlegung eines gemeinsamen Bezugssystems. Danach folgen das Vorschlichten und das Schlichten. Nach dem Schruppen muss ausreichend Material übrig bleiben; das Werkstück sollte in dieser Phase noch nicht direkt auf seine Endmaße bearbeitet werden.
Bei Dichtflächen, Ventilbefestigungsflächen und kritischen Bohrungsmustern sollten nach Möglichkeit gemeinsame Bezugspunkte verwendet werden. Durch vier- oder fünfachsige CNC-Bearbeitung lässt sich die Anzahl der Rüstvorgänge reduzieren und die Positionsbeziehungen zwischen den Merkmalen auf verschiedenen Flächen besser beibehalten.
Durch Fräsen lassen sich die Anforderungen an die Planbearbeitung der meisten Verteilerblöcke erfüllen. Wenn in der Zeichnung strengere Anforderungen an die Ebenheit oder Oberflächenrauheit festgelegt sind, kann zusätzlich ein Flachschleifen durchgeführt werden.
Bei einigen kleinen und mittelgroßen Verteilerblöcken kann für Dichtflächen eine Referenzebenheit von 0,01–0,03 mm pro 100 mm zugrunde gelegt werden. Dies ist jedoch kein allgemein gültiger Standard. Die endgültige Anforderung muss sich nach der Zeichnung und der Dichtungsauslegung richten.
3. Warum verzieht sich ein Verteilerblock nach der CNC-Bearbeitung?
Bearbeitungsverformungen entstehen hauptsächlich durch Eigenspannungen im Rohling und durch ungleichmäßigen Materialabtrag. Auch die Spannkraft, die Schnittwärme und die Bearbeitungsreihenfolge beeinflussen die Endmaße.
Tiefe Bohrungen, Hohlräume und Gewichtsreduzierungsmaßnahmen verändern das ursprüngliche Spannungsgleichgewicht des Rohlings. Nach dem Lösen des Teils aus der Spannvorrichtung kann es zu Verformungen, Verschiebungen der Bohrungen oder Veränderungen an den Dichtflächen kommen.
Teile mit hohem Verformungsrisiko sollten in mehreren Schritten bearbeitet werden. Führen Sie zunächst die vollständige Schruppbearbeitung durch, nehmen Sie anschließend die vorgeschriebene Spannungsentlastungsbehandlung vor, legen Sie dann die Bezugspunkte neu fest und schließen Sie die Feinschliffbearbeitung des Teils ab.
Das Bearbeitungsmaterial sollte so symmetrisch wie möglich abgetragen werden. Die Spannvorrichtung muss für eine stabile Abstützung sorgen, ohne dass es in dünnwandigen Bereichen zu spürbaren elastischen Verformungen kommt.
Auch bei der CNC-Endbearbeitung müssen die Schnittparameter und der Zustand des Werkzeugs überwacht werden. Eine zu hohe Schnitttemperatur kann sich auf die Bohrungsgröße, die Ebenheit und die Oberflächenqualität auswirken.
Auch Wärmebehandlung, Eloxieren und Galvanisieren können zu Maßänderungen führen. Das Abkleben von Bereichen, Bearbeitungszugaben oder Pläne für die Nachbearbeitung von Ventilhohlräumen, Präzisionsbohrungen, Gewinden und Dichtflächen sollten im Voraus festgelegt werden.
4. Was ist zu tun, wenn ein tiefes Loch nicht gerade verläuft oder eine raue Innenfläche aufweist?
Die Innenkanäle in Hydraulikverteilerblöcken werden hauptsächlich durch CNC-Bohren und Tieflochbearbeitung hergestellt. Mit zunehmender Bohrlochtiefe nimmt die Steifigkeit des Werkzeugs ab, und die Kühlung sowie der Spanabtransport werden schwieriger.
Zu den häufigen Fehlern zählen Achsenabweichungen, Durchmesserschwankungen, Konizität, Rattermarken und Spanverstopfungen. Ein abweichender Durchgang trifft möglicherweise nicht an der vorgesehenen Stelle auf einen anderen Durchgang.
Vor der Bearbeitung sollten das Material, der Lochdurchmesser, die Lochtiefe und das Verhältnis von Tiefe zu Durchmesser geprüft werden. Wenn herkömmliches Bohren keine stabilen Ergebnisse liefert, können Tieflochbohren, spezielle Tieflochbohrer oder Werkzeuge mit Innenkühlung eingesetzt werden.
Das CNC-Programm muss geeignete Spindeldrehzahlen, Vorschubgeschwindigkeiten und Anbohrzyklen für den Spanabtransport vorsehen. Auch die Einstichführung und der Spindelrundlauf müssen kontrolliert werden. Das Kühlmittel muss den Schneidbereich gleichmäßig erreichen.
Ein Verhältnis von Tiefe zu Durchmesser von 5:1 bis 20:1 kann als Richtwert für die Prozessüberprüfung von Kanälen in Hydraulikverteilern herangezogen werden. Am oberen Ende dieses Bereichs sind in der Regel spezielle Tieflochbohranlagen, Werkzeuge und Prüfverfahren erforderlich. Dieser Bereich darf nicht als feste Leistungsfähigkeit für jeden Bohrungsdurchmesser und jedes Material angesehen werden.
Überprüfen Sie nach der Tieflochbearbeitung den Durchmesser, die Tiefe und die Durchgängigkeit des Hohlraums. Versteckte Bereiche können mit einem industriellen Endoskop untersucht werden. Ein Koordinatenmessgerät kann nur Merkmale messen, die für seinen Taster zugänglich sind, und kann die Prüfung des Innenraums nicht ersetzen.
5. Was ist zu tun, wenn sich sich überschneidende Bohrungen nicht an der richtigen Stelle verbinden?
Sich kreuzende Bohrungen verbinden interne Kanäle, die in unterschiedliche Richtungen verlaufen. Zu den Prioritäten bei der Bearbeitung zählen nicht nur die Position der Bohrungen, sondern auch die Bohrtiefe, die Kreuzungspunkte und die verbleibende Wandstärke.
Falsche Lochkoordinaten, Werkzeugabweichungen oder eine falsch programmierte Tiefe können dazu führen, dass die Durchgänge nicht miteinander verbunden werden. Eine zu große Bohrtiefe kann zu einem Durchbruch in einen benachbarten Schaltkreis führen und interne Querleckagen verursachen.
Alle Bohrwege sollten vor der Programmierung anhand des 3D-Modells überprüft werden. Die Einstichrichtung, die Bearbeitungstiefe, der Schnittpunkt und die Position des Prozessstifts müssen eindeutig festgelegt sein.
Außerdem muss die Mindestrestwandstärke zwischen den Durchgängen überprüft werden. Diese Anforderung sollte anhand der Materialbeschaffenheit, des Betriebsdrucks, des Spitzendrucks und der zyklischen Beanspruchung ermittelt werden. Eine unzureichende Wandstärke verringert die Druckfestigkeit und erhöht das Risiko von Ermüdungsrissen.
Bei der mehrachsigen CNC-Bearbeitung lassen sich Lochmuster in verschiedenen Richtungen mit weniger Umrüstvorgängen fertigen. Dies trägt dazu bei, Fehler bei der Bezugspunktübertragung zu reduzieren, wobei jedoch die Werkzeuglänge, die Steifigkeit und die Zugänglichkeit für die Prüfung weiterhin überprüft werden müssen.
Nach der Bearbeitung sollten verbundene und isolierte Schaltkreise separat überprüft werden. Die Positionstoleranz und die Koaxialität der Bohrungen können anhand einer Projektvorgabe von 0,02–0,05 mm überprüft werden. Die tatsächliche Toleranz hängt vom Bohrungsdurchmesser, der Tiefe und der Struktur des Durchgangs ab.
Das Drahterodieren eignet sich für Durchgangsprofile, schmale Schlitze und bestimmte unregelmäßige Strukturen in elektrisch leitfähigen Werkstoffen. Es kann das herkömmliche Bohren bei geschlossenen Innenkanälen nicht ersetzen.
6. Was ist zu tun, wenn die Hohlräume und Präzisionsbohrungen von Kartuschenventilen außerhalb der Toleranz liegen?
Der Hohlraum eines Kartuschenventils weist in der Regel abgestufte Bohrungen, Führungsbohrungen, Gewinde und Dichtungselemente auf. Jeder lokale Maßfehler kann sich auf den Einbau, den Betrieb und die Dichtungsleistung des Ventils auswirken.
Zu den häufigsten Problemen zählen ein Bohrungsdurchmesser außerhalb der Toleranz, eine falsche Stufentiefe und eine unzureichende Koaxialität. Auch ein falscher Dichtkegelwinkel kann zu Undichtigkeiten führen. Durch Werkzeugverschleiß können sich die Maße im Serienbetrieb allmählich verschieben.
Das Modell des Kartuschenventils und die Spezifikation der Kavität müssen vor der Bearbeitung bestätigt werden. Das Innenprofil lässt sich nicht allein anhand der Außengewindegröße ableiten. Verschiedene Marken und Produktreihen können unterschiedliche Kavitätsgeometrien verwenden.
Ventilhohlräume werden in der Regel mit speziellen Formwerkzeugen oder durch CNC-Bohren bearbeitet. Präzisionsführungsbohrungen können gebohrt, geräumt oder gehont werden. Das Verfahren hängt vom Bohrungsdurchmesser, der Koaxialität und den Oberflächenanforderungen ab.
Das Werkzeuglebensdauermanagement sollte bereits während der Produktion etabliert werden. Bohrungsdurchmesser, Tiefe, Dichtungsposition und Gewinde müssen bei der Erstmuster- und Serienfertigung geprüft werden. Verwenden Sie bei Bedarf eine spezielle Formnistenlehre oder das eigentliche Ventil zur Überprüfung der Montage.
Bei einigen Präzisionsbohrungen und Dichtflächen kann ein Referenzbereich von Ra 0,4–1,6 μm bei der Prozessüberprüfung herangezogen werden. Der Endwert muss der Ventilspezifikation und der Kundenzeichnung entsprechen.
7. Warum treten an Anschlussgewinden und Dichtflächen Undichtigkeiten auf?
Hydraulikanschlüsse erfüllen sowohl Anschluss- als auch Dichtungsfunktionen. Eine falsche Gewindespezifikation, eine unzureichende Wirktiefe oder eine Beschädigung der Dichtfläche können zu Leckagen führen.
BSPP-, NPT- und SAE-Anschlüsse mit geradem Gewinde und O-Ring sowie metrische Anschlüsse weisen unterschiedliche Dichtungsaufbauten auf. Sie können nicht allein anhand des Nenndurchmessers austauschbar verwendet werden.
NPT-Anschlüsse werden in erster Linie durch die Presspassung des konischen Gewindes und das vorgeschriebene Gewindedichtmittel abgedichtet. SAE-Anschlüsse mit geradem Gewinde und O-Ring werden mit einem O-Ring abgedichtet. Bei BSPP-Anschlüssen können je nach Anschlussausführung eine geklebte Dichtung, ein O-Ring oder eine Flachdichtung zum Einsatz kommen.
Gewinde an Anschlussstutzen können durch CNC-Gewindeschneiden oder Gewindefräsen hergestellt werden. Das Gewindefräsen eignet sich für größere Größen, hochwertige Teile und Anwendungen, bei denen eine präzise Steuerung der Gewindetiefe erforderlich ist.
Die Größe des Gewindebohrers, die Steigung und die effektive Gewindetiefe müssen kontrolliert werden. Auch die Einlauffasung und die Rechtwinkligkeit des Gewindes müssen den Vorgaben der Zeichnung entsprechen. Das fertige Gewinde sollte mit der passenden Gewindelehre geprüft werden.
Bei O-Ring-Nuten müssen die Nutbreite, die Nuttiefe und die Eckenradien genau kontrolliert werden. Die Nutöffnung muss frei von scharfen Kanten und Graten sein, die die Dichtung beschädigen könnten.
Dichtflächen müssen frei von deutlichen Bearbeitungsspuren, Schlagschäden und punktuellen Vertiefungen sein. Vor der Oberflächenbehandlung sollten zudem die abzuklebenden Bereiche festgelegt werden. Beschichtungsablagerungen können den Gewindesitz, die Abmessungen der Ventilkammern und die Dichtungsverhältnisse verändern.
8. Wie werden Grate aus ineinandergreifenden Bohrungen entfernt?
Wenn ein Bohrer in einen anderen Kanal vordringt, bilden sich an der Schnittkante leicht Grate. Diese Grate befinden sich in der Regel im Inneren des Verteilerblocks und sind mit herkömmlichen Werkzeugen nur schwer zu erreichen.
Abgelöste Grate können die Hydraulikflüssigkeit verunreinigen, Dosieröffnungen verstopfen oder Dichtflächen zerkratzen. In schweren Fällen können sie dazu führen, dass Proportional- oder Servoventile klemmen.
An gut zugänglichen Stellen sollte zunächst ein CNC-Fasenfräser oder ein spezielles Entgratungswerkzeug für Querbohrungen verwendet werden. Das mechanische Entgraten ermöglicht eine bessere Kontrolle über die Stelle und die Menge des abgetragenen Materials.
Die Strahlbearbeitung kann bei komplexen, sich kreuzenden Bohrungen eingesetzt werden. Bei diesem Verfahren wird ein mit Schleifmittel versetztes Medium zur Endbearbeitung innerer Kanten verwendet; es eignet sich für Durchgänge, die mit Schneidwerkzeugen nicht direkt erreichbar sind.
Die Strahlbearbeitung ist nicht bei jedem Verteilerblock zwingend erforderlich. Vor der Verwendung müssen der Bohrungsdurchmesser, der gewünschte Kantenradius und der zulässige Materialabtrag geprüft werden. Kleine Dosierbohrungen und Drosselöffnungen müssen vor unbeabsichtigter Vergrößerung geschützt werden.
Nach der Behandlung müssen alle Schleifrückstände entfernt werden. Die entgrateten Verbindungsstellen sollten mit einem industriellen Endoskop untersucht werden. Kritische Kreisläufe erfordern zudem eine gezielte Spülung und eine Durchgangsprüfung.
9. Warum bleiben nach der Reinigung noch Späne zurück?
Ein sauberes äußeres Erscheinungsbild bedeutet nicht, dass das Innere eines Verteilerblocks den vorgeschriebenen Reinheitsgrad erfüllt. Kleine Partikel können im Inneren verbleiben Sacklöcher, Gewindewurzeln, Enden von Tiefbohrungen und sich kreuzende Durchgänge.
Zu den Verunreinigungen können CNC-Späne, Entgratungsmittel, Reinigungsmittel und Rückstände aus der Oberflächenbehandlung gehören. Durch das Ausblasen mit Druckluft allein lassen sich diese Verunreinigungen in der Regel nicht zuverlässig entfernen.
Der Reinigungsprozess sollte auf die Geometrie der Durchgänge abgestimmt werden. Zu den gängigen Methoden zählen das gezielte Druckspülen, die Zirkulation von gefilterter Flüssigkeit und die Ultraschallreinigung. Die Ultraschallreinigung kann als ergänzendes Verfahren eingesetzt werden, kann jedoch das gezielte Spülen tiefer Bohrungen nicht ersetzen.
Komplexe Verteilerstücke sollten Kreislauf für Kreislauf gereinigt werden. Durch Umkehren der Spülrichtung lassen sich Partikel lösen, die in versteckten Bereichen festsitzen. Verwenden Sie nach der Reinigung saubere Druckluft oder das vorgeschriebene Trocknungsverfahren.
Die Sauberkeit lässt sich nicht allein durch eine Sichtprüfung beurteilen. Wenn der Kunde bestimmte Anforderungen festgelegt hat, sollten die Partikelgröße, die Partikelanzahl oder die Restverunreinigungsmasse gemessen werden.
Sobald die Reinheitsanforderungen erfüllt sind, sollten alle Anschlüsse unverzüglich versiegelt werden. Dichtflächen und Präzisionsgewinde müssen ebenfalls gesondert geschützt werden, um eine Sekundärkontamination während der Lagerung und des Transports zu verhindern.
10. Was ist zu tun, wenn eine Druck- oder Dichtheitsprüfung fehlschlägt?
Ein Hydraulikverteilerblock kann nach außen oder zwischen den internen Kreisläufen undicht sein. Undichtigkeiten zwischen den internen Anschlüssen sind in der Regel schwieriger zu lokalisieren.
Häufige Ursachen sind unter anderem das unbeabsichtigte Durchqueren einer Kreuzung, eine unzureichende Restwandstärke und der Ausfall des Prozessstopfens. Auch beschädigte Gewinde, defekte Dichtflächen und Materialrisse können zu Undichtigkeiten führen.
Überprüfen Sie vor der Prüfung den Hydraulikplan, die Positionen der Prozessstecker und die Prüfanschlüsse. Auch die Methode zur Kreistrennung und das Prüfmedium müssen im Voraus festgelegt werden.
Eine Druckprüfung und eine Dichtheitsprüfung dienen unterschiedlichen Zwecken. Eine Druckprüfung dient der Überprüfung der strukturellen Integrität. Eine Dichtheitsprüfung dient der Überprüfung des Dichtheitszustands und der Trennung der Kreise.
Prüfdruck, Druckanstiegsgeschwindigkeit und Haltezeit müssen der genehmigten Prüfspezifikation entsprechen. Auch die zulässige Leckagerate muss im Voraus festgelegt werden. Ein allgemeiner Parameter kann nicht die Anforderungen jedes einzelnen Projekts ersetzen.
Wird ein auffälliges Ergebnis festgestellt, muss zunächst zwischen einer externen Leckage und einer internen Leckage zwischen Anschlüssen unterschieden werden. Anschließend sind die Anschlüsse, Prozessstopfen, Dichtflächen und isolierten Kreisläufe zu überprüfen.
Es dürfen nur Mängel behoben werden, die im Rahmen einer technischen Prüfung genehmigt wurden. Risse, unbeabsichtigte Schaltkreiskreuzungen und eine unzureichende Restwandstärke führen in der Regel zur Ablehnung. Schweißreparaturen müssen offiziell genehmigt werden und unter Einhaltung qualifizierter Schweiß- und Nachprüfungsverfahren durchgeführt werden.
Wie lässt sich eine stabile CNC-Bearbeitung von Hydraulikverteilerblöcken erreichen?
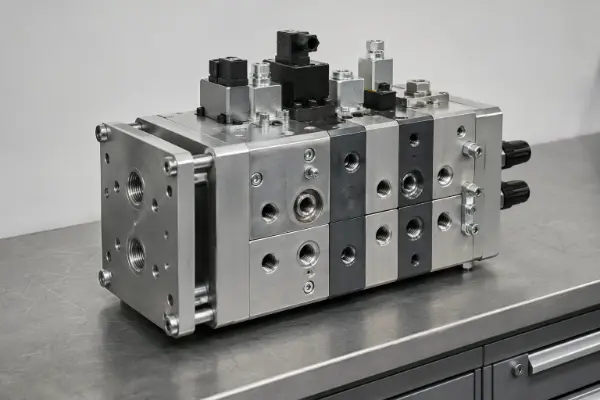
Eine stabile Fertigung von Hydraulikverteilerblöcken erfordert einen umfassenden Fertigungs- und Prüfprozess. Das Material, die inneren Kanäle und die Ventilschnittstellen müssen bereits in der DFM-Phase überprüft werden, anstatt sich allein auf die Endkontrolle zu verlassen, um Probleme zu erkennen.
Bei der CNC-Bearbeitung muss ein einheitliches Bezugssystem festgelegt werden. Beim Sechs-Seiten-Fräsen, Tieflochbohren, Bohren von Ventilkammern und der Bearbeitung von Gewindekanälen sollten konsistente Positionsbeziehungen gewahrt bleiben.
Nach der Bearbeitung müssen das Entgraten der Innenflächen, die Reinigung und das Verschließen der Öffnungen durchgeführt werden. Die Endkontrolle sollte die Maße, die Durchgängigkeit der Kanäle, die Isolierung der Schaltkreise und die Sauberkeit der Bauteile umfassen.
Druckführende Teile sollten gemäß einem genehmigten Plan einer Druck- und Dichtheitsprüfung unterzogen werden. Die Prüfbedingungen müssen den tatsächlichen Betriebsbedingungen und den Anforderungen des Kunden bei der Abnahme entsprechen.
Für Angebot, … ist es ratsam, 2D-Zeichnungen, 3D-Modelle und das Hydraulikschema bereitzustellen. Außerdem sollten die Ventilmodelle, der Betriebsdruck, der Spitzendruck, die Durchflussmenge und das Medium angegeben werden. Ebenso wichtig sind Material, Menge, Oberflächenbehandlung und Prüfnormen.
Umfassende technische Informationen ermöglichen es, Fertigungsrisiken frühzeitig zu erkennen. Außerdem lassen sich dadurch Konstruktionsänderungen und Nachbearbeitungen reduzieren und gleichzeitig die Zuverlässigkeit des Hydrauliksystems verbessern.