
CNC-Bearbeitung und Blechfertigung verschiedene Fertigungsprobleme zu lösen. Die CNC-Bearbeitung eignet sich für massive Konstruktionen, präzise Bezugspunkte, komplexe dreidimensionale Merkmale und enge lokale Toleranzen, während die Blechbearbeitung für große, dünnwandige Konstruktionen, Gerätegehäuse, Verkleidungen, Halterungen und Leichtbaukonstruktionen geeignet ist.
Teile, die sich zu flachen Zuschnitten mit konstanter Materialstärke entfalten lassen, sollten im Blechbau gefertigt werden. Teile, die Präzisionsbohrungen, dicke Abschnitte oder integrierte tragende Strukturen erfordern, sollten CNC-bearbeitet werden. Baugruppen, die beide Arten von Merkmalen enthalten, sollten im Hybridverfahren gefertigt werden.
Die richtige Fertigungslösung senkt nicht nur die Stückkosten, sondern minimiert auch kumulative Fehler bei der Vorrichtungsherstellung, beim Schweißen, bei der Montage und bei der Prüfung. Einkäufer sollten bereits in der Konstruktionsphase eine Fertigungsprüfung durchführen, anstatt zu warten, bis die Zeichnung fertiggestellt ist, und die Fertigungsmethode anhand von Angeboten festzulegen.
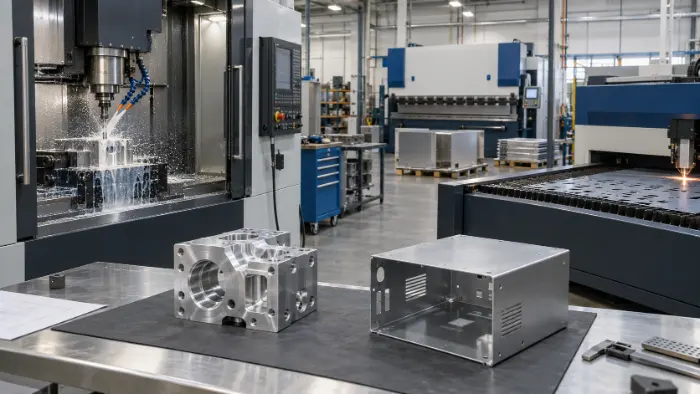
Welche Verfahren gehören zur CNC-Bearbeitung und zum Blechbau?
Die CNC-Bearbeitung ist kein einzelner Fertigungsschritt, und die Blechbearbeitung umfasst mehr als nur das Biegen. Das Verständnis der spezifischen Prozesse, die zu den einzelnen Fertigungsmethoden gehören, hilft Einkäufern dabei, zu beurteilen, ob eine Zeichnung fertigungsfähig ist, wie viele Arbeitsschritte erforderlich sind und welche Faktoren das Angebot beeinflussen.
Gängige CNC-Bearbeitungsverfahren
CNC-Fräsen: Rotierende Schneidwerkzeuge entfernen Material aus verschiedenen Richtungen, um ebene Flächen, Taschen, Nuten, Bohrungen, Stufen und komplexe dreidimensionale Konturen herzustellen. Die dreiachsige Bearbeitung eignet sich für Oberflächen und Taschen mit festgelegter Ausrichtung, während die vier- und fünfachsige Bearbeitung wiederholte Umrüstungen bei komplexen Bauteilen reduziert. Zu den typischen Anwendungsbereichen zählen Präzisionsgehäuse, Montageplatten, Vorrichtungen und Strukturbauteile.
CNC-Drehen: Das Werkstück dreht sich um die Spindel, während Schneidwerkzeuge Außendurchmesser, Innenbohrungen, Stirnflächen, Konen, Nuten und Gewinde bearbeiten. Dieses Verfahren eignet sich für Wellen, Stifte, Hülsen, Buchsen, Fittings und andere rotierende Bauteile. Fräs-Dreh-Kombinationsmaschinen, die mit angetriebenen Werkzeugen und Gegenspindeln ausgestattet sind, können zudem Querbohrungen, Abflachungen, exzentrische Bohrungen und Rückseitenmerkmale bearbeiten.
Bohren und Gewindeschneiden: Beim Bohren entstehen Befestigungslöcher, Passlöcher und Durchflusskanäle, während beim Gewindeschneiden Innengewinde hergestellt werden. Die Fertigstellung des Hauptprofils sowie das Bohren und Gewindeschneiden in einer Aufspannung reduzieren Positionsfehler, die durch Bezugspunktaustausch verursacht werden.
Bohren und Aufbohren: Beim Bohren werden Bohrungsposition, Geradheit und Durchmesser korrigiert, während das Reiben für stabile Passmaße und eine gleichbleibende Oberflächenqualität sorgt. Diese Verfahren werden vor allem für Lagerbohrungen, Passbohrungen, Ventilbohrungen und Präzisionsmontagebohrungen eingesetzt.
Präzisionsschleifen: Durch das Schleifen lassen sich Außendurchmesser, Rundheit, Zylindrizität, Ebenheit und Oberflächenrauheit genauer kontrollieren. Bei Teilen aus gehärtetem Stahl sollte vor der Wärmebehandlung eine Schleifzugabe einkalkuliert werden, damit kritische Maße durch das Endschleifen wiederhergestellt werden können.
Gängige Verfahren in der Blechbearbeitung
Laserschneiden von Blechen: Ein Laserstrahl schneidet gemäß einem CNC-Programm das Profil, die Löcher, Schlitze und Öffnungen des Bauteils aus. Da für dieses Verfahren keine speziellen Stanzwerkzeuge erforderlich sind, eignet es sich für Prototypen, Kleinserien und Blechteile mit häufigen Konstruktionsänderungen. Die Schnittqualität hängt vom Material, der Blechdicke, der Laserleistung, dem Schutzgas und den Schnittparametern ab.
CNC-Revolverstanzen: Eine Revolverstanzmaschine verwendet Standard- oder Sonderwerkzeuge zur Herstellung von runden Löchern, quadratischen Löchern, ovalen Löchern, Lamellen, Prägungen und Belüftungsmustern. Das Revolverstanzen verkürzt die Produktionszeit, wenn ein Bauteil zahlreiche sich wiederholende Löcher oder standardmäßig geformte Merkmale aufweist.
Biegen: Eine CNC-Abkantpresse formt ein flaches Blech mithilfe eines Ober- und Unterwerkzeugs in einen vorgegebenen Winkel. Die dreidimensionalen Strukturen von Gerätegehäusen, Halterungen, Fahrgestellen und Abdeckungen werden hauptsächlich durch Abkanten hergestellt. Die Materialfestigkeit, die Blechdicke, der Biegeradius und die Werkzeugöffnung bestimmen die erforderliche Biegekraft und die Rückfederung.
Blechwalzen und Walzbiegen: Walzen verändern kontinuierlich die Krümmung des Blechs, um Zylinder, gebogene Gehäuse, Schutzvorrichtungen und rohrförmige Konstruktionen herzustellen. Das Werk muss den Rückfederungseffekt entsprechend dem Sollradius ausgleichen und die endgültige Krümmung durch mehrere Walzdurchgänge steuern.
Schweißen: Beim WIG-Schweißen, MIG-Schweißen, Punktschweißen und Laserschweißen werden mehrere Blechteile miteinander verbunden. Nach dem Schweißen müssen die Schweißnähte gereinigt, die Maße korrigiert und die Verbindungsqualität geprüft werden. Baugruppen mit strengen Maßanforderungen erfordern zudem spezielle Vorrichtungen, um Schweißschrumpfung und Verzug zu kontrollieren.
Montage von Pressfit-Beschlägen: Selbstklemmende Muttern, Bolzen und schwimmende Muttern bieten zuverlässige Verbindungsstellen in dünnen Blechen. Die Spezifikation der Befestigungselemente, der Durchmesser der Befestigungslöcher und die Blechdicke müssen aufeinander abgestimmt sein. Eine falsche Kombination führt zu Verdrehung, Lockerung oder Verformung des Blechs.
Auch Blechschneidemaschinen, Revolverstanzmaschinen und Abkantpressen arbeiten mit CNC-Systemen. Der Unterschied zwischen CNC-Bearbeitung und Blechbearbeitung liegt daher nicht darin, ob eine numerische Steuerung zum Einsatz kommt. Der Unterschied liegt in der Fertigungsmethode: Bei der CNC-Bearbeitung wird in erster Linie Material von einem massiven Werkstück abgetragen, während bei der Blechbearbeitung Blech geschnitten, geformt und verbunden wird.

Vergleich der Kernkompetenzen: CNC-Bearbeitung vs. Blechbearbeitung
| Vergleichsfaktor | CNC-Bearbeitung | Herstellung von Blechen |
|---|---|---|
| Rohstoff | Stangenmaterial, Grobblech, Knüppel, Gussteile und Schmiedeteile | Bleche und Coils mit gleichbleibender Dicke |
| Teileaufbau | Massive Teile, dickwandige Teile und komplexe dreidimensionale Strukturen | Dünnwandige Gehäuse, Platten, Halterungen und Rahmen |
| Maßkontrolle | Geeignet für Präzisionsbohrungen, Bezugsebenen und enge lokale Toleranzen | Erfordert die Kontrolle des Rückfederverhaltens beim Biegen, der Schweißverformung und der Toleranzakkumulation |
| Tragfähigkeitseigenschaften | Geeignet für punktuelle Belastungen, Präzisionsverbindungen und integrierte Konstruktionen | Geeignet für leichte Versteifung durch Flansche und Verstärkungsrippen |
| Materialverwendung | Strukturen mit hoher Abtragungsrate erzeugen mehr Späne | Eine effiziente Flachmuster-Schachtelung sorgt für eine höhere Materialausnutzung |
| Änderungen am Design | Die meisten Funktionen lassen sich durch eine Anpassung des Programms und des Werkzeugwegs ändern. | Abwicklungen, Biegeprogramme und Werkzeuge müssen gemeinsam aktualisiert werden |
| Typische Produkte | Ventilkörper, Montageplatten, Halterungen, Wellen, sowie Präzisionsgehäuse | Gehäuse, Abdeckungen, Schutzvorrichtungen, Halterungen und Montageplatten |
Diese Tabelle enthält vorläufige Prozessvorgaben. Die endgültige Fertigungslösung muss im Rahmen einer technischen Prüfung der Werkstoffsorte, der Abmessungen, der Toleranzen, der Stückzahl, der Montageart und der Abnahmekriterien festgelegt werden.
Wie sollte man ein Fertigungsverfahren entsprechend der Bauteilgeometrie auswählen?
Die Auswahl des Fertigungsverfahrens sollte in erster Linie von der Funktion und Geometrie des Bauteils abhängen und nicht von einem Vergleich der Stückpreise. Ein falsches Fertigungsverfahren führt zu einem höheren Materialverbrauch, einer größeren Anzahl von Arbeitsschritten und Montagefehlern, was letztendlich Nacharbeit, Ausschuss und Lieferverzögerungen zur Folge hat.
Wann sollte man sich für die CNC-Bearbeitung entscheiden?
Das Bauteil weist Präzisionsbohrungen und kritische Passflächen auf: Lagerbohrungen, Passbohrungen, Dichtflächen und Gleitpassungen erfordern eine hohe Maß- und Formgenauigkeit. Bei der CNC-Bearbeitung können Bohrungen, Stirnflächen und Außengeometrien ausgehend von einem gemeinsamen Bezugspunkt gefertigt werden, wodurch Positionsfehler zwischen den einzelnen Merkmalen reduziert werden. Enge Bohrungsmaße lassen sich durch Bohren, Reiben, Honen oder Schleifen erzielen.
Das Bauteil weist eine komplexe dreidimensionale Geometrie auf: Tiefe Aussparungen, gekrümmte Oberflächen, Stufen, schräge Bohrungen und lokale Merkmale in verschiedenen Ausrichtungen lassen sich nicht durch Blechbiegen herstellen. Bei der drei-, vier- oder fünfachsigen Bearbeitung wird Material entsprechend dem dreidimensionalen Modell abgetragen und die Positionsbeziehungen zwischen komplexen Oberflächen gesteuert.
Das Bauteil erfordert dicke Wandstärken oder eine integrierte tragende Struktur: Bauteile, die konzentrierten Belastungen, Stößen, Klemmkräften oder Innendruck ausgesetzt sind, erfordern durchgehende Materialquerschnitte. Durch die integrierte Bearbeitung entfallen Schweißnähte und mechanische Verbindungsstellen, wodurch verhindert wird, dass Wärmeeinflusszonen und lose Befestigungselemente zu strukturellen Schwachstellen werden.
Die örtlichen Toleranzen und Anforderungen an die Oberflächenbeschaffenheit sind streng: Bei der CNC-Bearbeitung sollten festgelegte Bezugspunkte definiert werden, wenn Ebenheit, Konzentrizität, Rundheit, Lage oder Oberflächenrauheit einen direkten Einfluss auf die Montage oder die Bewegung haben. Wärmebehandelte Stahlteile müssen zudem geschliffen werden, um die endgültige Genauigkeit zu erreichen.
Komplexe Funktionen erfordern schnelle Konstruktionsänderungen: Bei der CNC-Bearbeitung lassen sich Bohrungen, Schlitze, Taschen und dreidimensionale Konturen durch Anpassung des Programms und des Werkzeugwegs ändern, ohne dass neue Stanzwerkzeuge erforderlich sind. Dieses Verfahren eignet sich für funktionale Prototypen in kleinen Stückzahlen mit komplexen Strukturen.
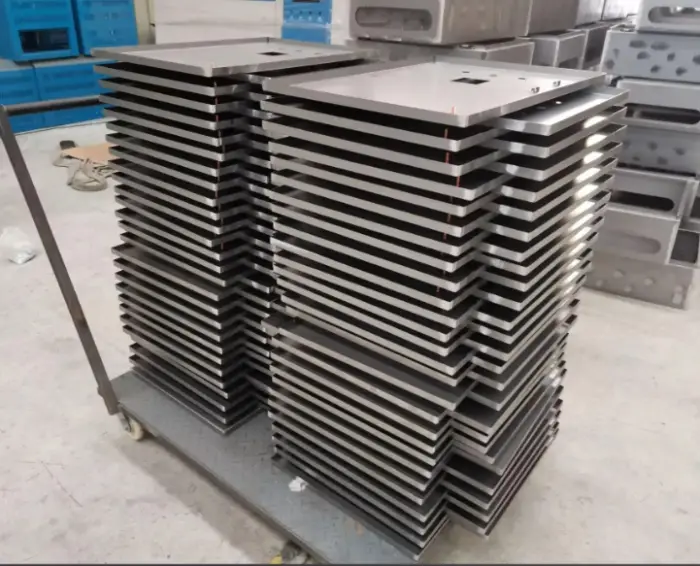
Wann sollte man sich für den Blechbau entscheiden?
Das Bauteil besteht hauptsächlich aus Wänden mit konstanter Dicke: Ein Bauteil, das zu einem flachen Schnittmuster abgewickelt werden kann, eignet sich für das Laserschneiden von Blech, gefolgt vom Biegen in seine dreidimensionale Form. Auf diese Weise wird vermieden, dass große Mengen an Material aus einem massiven Rohling abgetragen werden müssen, und das Verfahren eignet sich für große, dünnwandige Baugruppen.
Bei dem Produkt handelt es sich um ein Gehäuse, eine Blende oder eine Halterung: Gerätegehäuse, Schaltschränke, Schutzvorrichtungen, Fahrgestelle und Befestigungshalterungen dienen in erster Linie der Abdeckung, Abstützung und Befestigung. Flansche, Falze und Verstärkungsrippen sorgen für ausreichende Steifigkeit bei geringem Gewicht.
Die Konstruktion weist zahlreiche Blechöffnungen auf: Belüftungslöcher, Kabelöffnungen, Befestigungslöcher und Kühlbereiche können geschnitten oder gestanzt werden, während das Blech flach bleibt. Die Löcher müssen außerhalb der Biegeverformungszonen positioniert werden und ausreichende Rand- und Biegeabstände einhalten.
Das Gesamtgewicht muss kontrolliert werden: Bei der Blechkonstruktion werden Flansche, Verstärkungswülste und lokale Verstärkungsplatten eingesetzt, um die strukturelle Steifigkeit zu verbessern, ohne die Dicke des gesamten Bauteils zu erhöhen. Diese Bauweise eignet sich für leichte elektronische Geräte, Automatisierungssysteme und Transportausrüstung.
Der Entwurf ist für die Produktion fertiggestellt: Sobald das Design feststeht, kann das Werk die Blechverschachtelung, die Biegeabläufe, die Schweißvorrichtungen und die Montageabläufe optimieren. Ein festgelegter Fertigungsablauf verteilt die Programmier- und Werkzeugkosten und verbessert gleichzeitig die Konsistenz der Produktion.
Große, dünnwandige Gehäuse sollten nicht aus massiven Blöcken gefräst werden, und Präzisionskonstruktionen mit strengen Bezugspunkten sollten nicht zwangsweise in mehrteilige, geschweißte Blechkonstruktionen umgewandelt werden. Der Fertigungsprozess muss der Funktion des Bauteils dienen und nicht nur einem einzelnen Angebot.
Worin bestehen die Unterschiede hinsichtlich Toleranz, Festigkeit und Oberflächenbeschaffenheit?
Toleranzkontrolle
Bei der CNC-Bearbeitung können präzise Bohrungen, Passflächen und Prüfbezugspunkte direkt hergestellt werden, wodurch sich dieses Verfahren für Bauteile mit engen lokalen Abmessungen und geometrischen Toleranzen eignet. Der Zustand der Werkzeuge, die thermische Stabilität der Maschine, die Steifigkeit der Spannvorrichtung und die Prüfverfahren bestimmen gemeinsam die endgültige Genauigkeit.
Dünnwandige, CNC-bearbeitete Teile sind durch Spannkräfte, Schnittwärme und Eigenspannungen beeinflusst. Der Hersteller muss Verformungen durch schichtweises Zerspanen, symmetrischen Materialabtrag, spannungsarme Spannvorrichtungen und zwischzeitliches Lösen der Spannung kontrollieren. Wird in einem einzigen Arbeitsgang eine große Materialmenge von einer Seite abgetragen, wird das ursprüngliche Spannungsgleichgewicht gestört, was zu Veränderungen der Ebenheit, der Wandstärke und der Bohrungsposition führt.
Die Abmessungen von Blechen werden durch die Dicke, die Walzrichtung, den Biegeradius, die Stanzöffnung und das Rückfedern beeinflusst. Jede weitere Biegung fügt der Maßkette eine weitere Variationsquelle hinzu. Wichtige Maße in Strukturen mit mehreren Biegungen sollten von einem gemeinsamen Bezugspunkt ausgehen, um zu verhindern, dass mehrere unkritische Maße eine komplexe kumulierte Toleranzkette bilden.
Beim Schweißen kommt es zu lokaler thermischer Ausdehnung und Kontraktion. Baugruppen mit strengen Maßanforderungen erfordern spezielle Vorrichtungen, symmetrisches Schweißen, intermittierendes Schweißen und eine kontrollierte Wärmezufuhr. Nach dem Schweißen sollte die Baugruppe gerichtet werden, bevor Präzisionsbohrungen und Passflächen per CNC bearbeitet werden.
Festigkeit und Gewicht
Eine vollständig CNC-gefräste Konstruktion weist einen durchgehenden Materialquerschnitt auf und eignet sich für Punktbelastungen, Stöße, Klemmkräfte und Innendruck. Lokale Querschnitte können eine größere Dicke aufweisen, während abgerundete Übergänge die Spannungskonzentration verringern.
Blechkonstruktionen zeichnen sich durch ein hohes Verhältnis von Steifigkeit zu Gewicht aus. Flansche, Falze, Verstärkungswülste und Rippen erhöhen die Biegesteifigkeit, ohne das Materialgewicht nennenswert zu erhöhen. Die Tragfähigkeit eines Blechteils wird durch die Blechdicke, die Materialfestigkeit, die Biegerichtung, die Fügeart und den tatsächlichen Lastverlauf bestimmt.
Es ist falsch anzunehmen, dass CNC-gefräste Teile immer stabiler oder Blechteile immer leichter sind. Bei einem korrekten Vergleich werden zunächst zwei Konstruktionen bewertet, die dieselben Anforderungen hinsichtlich Belastung, Durchbiegung, Lebensdauer und Sicherheitsfaktor erfüllen, bevor Gewicht und Kosten verglichen werden.
Oberflächenbeschaffenheit
CNC-bearbeitete Teile weisen nach der Bearbeitung richtungsabhängige Werkzeugspuren auf. Durch Perlstrahlen, Bürsten, Polieren, Eloxieren, Passivieren, Galvanisieren und chemische Konversionsbeschichtung lassen sich das Erscheinungsbild, die Korrosionsbeständigkeit und die Verschleißfestigkeit verbessern. In den Zeichnungen sollten optische Oberflächen, Passflächen, zu maskierende Bereiche und zulässige Spannstellen deutlich gekennzeichnet sein.
Blechbauteile weisen Schnittkanten, Biegespuren und Schweißstellen auf. Durch Schweißnahtschleifen, Bürsten, Perlstrahlen, Pulverbeschichtung, elektrophoretische Beschichtung und Lackieren wird ein einheitliches Erscheinungsbild erzielt. Die optischen Abnahmekriterien müssen sichtbare Oberflächen, Farbe, Glanzgrad, Maserungsrichtung und zulässige Fehler definieren, damit Käufer und Hersteller denselben Prüfstandard anwenden.
Wie verhalten sich Kosten, Menge und Lieferzeit zueinander?
Da die beiden Verfahren unterschiedliche Kostenstrukturen aufweisen, lassen sich Materialpreise oder Maschinensätze allein nicht für einen aussagekräftigen Vergleich heranziehen. Die Gesamtkosten umfassen die Materialvorbereitung, die Bearbeitung, die Werkzeugkosten, die Nachbearbeitung, die Prüfung, die Montage, die Verpackung sowie das Risiko von Abweichungen von den Vorgaben.
Kostenfaktoren bei der CNC-Bearbeitung
Material und Entnahmemenge: Je größer der Unterschied zwischen dem Volumen des Fertigteils und dem Volumen des Rohteils ist, desto mehr Material muss abgetragen werden, was zu einer Verlängerung der Bearbeitungszeit, einem höheren Werkzeugverschleiß und höheren Materialkosten führt. Bei Gehäusen mit tiefen Taschen sollte geprüft werden, ob sich „Near-Net-Shape“-Rohlinge oder eine hybride Konstruktion aus Blech und CNC-Bearbeitung eignen, um unnötigen Materialabtrag zu reduzieren.
Bearbeitungszeit und Anzahl der Rüstvorgänge: Jede zusätzliche Bearbeitungsrichtung erfordert mehr Maschinenachsen, einen weiteren Rüstvorgang oder eine spezielle Spannvorrichtung. Mehrere Rüstvorgänge erhöhen den Arbeitsaufwand und führen zu Fehlern bei der Bezugspunktübertragung. Die vier- und fünfachsige Bearbeitung sowie das Fräs-Drehen reduzieren die Anzahl der Rüstvorgänge und verbessern gleichzeitig die Genauigkeit und Effizienz.
Komplexe Merkmale und Einschränkungen bei der Werkzeugfertigung: Tiefe Bohrungen, enge Nuten, kleine Innenradien und Taschen mit hohem Seitenverhältnis erfordern lange, schlanke Werkzeuge und reduzierte Schnittparameter. Eine geringere Werkzeugsteifigkeit führt zu einer höheren Anzahl von Absenkdurchgängen, Eckenreinigungsvorgängen und Schlichtdurchgängen.
Toleranzen und Prüfung: Enge Toleranzen erfordern zusätzliche Endbearbeitungsdurchgänge, Maßausgleich und Prüfung. Hohe Präzisionsanforderungen sollten nur auf Maße angewendet werden, die die Passung, Dichtheit, Positionierung und Bewegung beeinflussen. Für nicht funktionsrelevante Maße sollten praktische, allgemeine Toleranzen verwendet werden.
Kostenfaktoren bei der Blechbearbeitung
Laserschneiden und Verschachtelung: Die Kosten für das Laserschneiden von Blechen richten sich nach der Gesamtschneidelänge, der Anzahl der Stanzungen, dem Material und der Blechdicke. Eine effiziente Schachtelung verbessert die Blechausnutzung und reduziert den Verschnitt. Zahlreiche kleine Löcher und komplexe Profile verlängern die Stanz- und Schneidezeit.
Number of bends and tooling adjustments: Every bend requires positioning, reorientation, and angle compensation. Parts with numerous bend directions or tooling interference require special tooling, additional manual handling, or division into multiple components.
Welding and post-weld straightening: Longer welds increase labor, shielding gas, filler material, and grinding requirements. Weld shrinkage also causes warpage, so precision assemblies require dedicated fixtures, controlled welding sequences, and post-weld straightening.
Hardware and assembly: Self-clinching nuts, studs, hinges, and other components add material and installation operations. Buyers should compare the cost of the completed assembly rather than only the price of the laser-cut blanks.
The Effect of Quantity and Lead Time
During prototyping, neither CNC machining nor laser cutting and bending requires large dedicated production dies. CNC machining supports rapid changes to complex three-dimensional features, while sheet metal fabrication supports rapid revisions to flat patterns and bend geometry.
For production volumes, CNC costs are reduced by optimizing toolpaths, fixtures, and cycle time. Sheet metal costs are reduced through improved nesting, bend sequencing, welding fixtures, and assembly flow. Material availability, production quantity, surface finishing, and inspection requirements must be defined during quotation to establish a stable production plan.
Sheet metal fabrication reduces material weight and cutting time for large thin-walled enclosures. CNC machining reduces rework costs caused by welding, assembly, and accumulated errors for parts with precision interfaces, thick sections, or complex internal geometry.
When Should CNC Machining and Sheet Metal Be Combined?
Hybrid manufacturing provides a better balance of cost and performance when an assembly contains both a large thin-walled structure and local precision interfaces. Forcing the entire assembly into one process causes material waste, structural complexity, or insufficient accuracy.
Sheet metal body with CNC-machined precision mounting components: Equipment enclosures, chassis, and frames are laser cut and bent, while bearing housings, locating blocks, rails, and connection interfaces are CNC machined. The sheet metal controls the overall size and weight, while the CNC components provide precision location and load support.
Machine critical interfaces after welding: Flange faces, sealing surfaces, and precision mounting holes should not receive final machining before welding. The correct sequence is cutting, bending, welding, straightening, and then CNC machining the critical interfaces. This sequence removes the dimensional effects of weld shrinkage.
Use mechanical connections to reduce thermal distortion: Assemblies sensitive to welding distortion can use locating pins, bolts, self-clinching hardware, and CNC-machined locating shoulders. Mechanical connections simplify disassembly and maintenance while avoiding the large-area thermal distortion created by continuous welds.
Establish common assembly datums: CNC-machined components and sheet metal parts must use defined locating holes, shoulders, datum surfaces, or locating pins. Standard clearance bolt holes cannot independently provide precision location.
Hybrid manufacturing is not simply the assembly of two types of parts. Functions must be allocated during design: sheet metal parts provide coverage, support, and lightweight construction, while CNC-machined components provide location, fit, sealing, and local load capacity.
How Should You Select a Manufacturing Supplier?
A supplier that separately provides CNC machining and sheet metal fabrication does not automatically possess the engineering capability to integrate the two processes. Buyers must verify that the factory can manage machining datums, bending tolerances, welding distortion, surface finishing, and assembly inspection as one controlled workflow.
CNC machining capability: Confirm that the factory provides milling, turning, boring, tapping, and precision grinding. Critical parts also require verification of machine travel, axis configuration, spindle performance, fixturing methods, and inspection equipment. Machine quantity alone does not represent actual manufacturing capability; experience with similar parts and process control are equally important.
Sheet metal laser cutting and bending capability: Confirm the materials, sheet thicknesses, sheet sizes, and bending lengths the manufacturer can process. Large enclosures also require verification of press-brake tonnage, back-gauge accuracy, and special tooling. The factory should evaluate tooling interference, minimum flange length, and hole-to-bend distance before production.
Welding and distortion control: The supplier must select TIG, MIG, spot, or laser welding according to the material, thickness, and appearance requirements. Precision assemblies require dedicated welding fixtures, controlled welding sequences, and post-weld dimensional inspection. Manual straightening alone cannot ensure long-term production consistency.
Cross-process datum management: CNC-machined components and sheet metal parts within a hybrid assembly must use common assembly datums. Before production, the manufacturer should define the locating method, dimensional chain, and inspection approach. This prevents different departments from machining to separate datums, which can produce individually acceptable parts that fail during assembly.
Post-processing coordination: Anodizing, plating, passivation, powder coating, and painting change the surface condition and local dimensions. The supplier must account for coating thickness, masking areas, thread protection, and post-finish assembly clearances. Press-fit hardware and welding must also be scheduled according to the finishing sequence.
Quality and traceability: First-article inspection should cover critical dimensions, material, and surface condition. Production requires in-process and final inspection, with material batches, manufacturing records, and inspection results retained. Complete assemblies also require trial assembly, cosmetic inspection, and functional checks.
Before production, the factory should complete a DFM review and first-article validation. The DFM review must explain process selection, machining datums, bending sequence, welding-distortion control, post-processing effects, and inspection methods. Only after these elements are validated can the quotation, quality requirements, and lead time form an executable production plan.
Schlussfolgerung
CNC machining and sheet metal fabrication solve different manufacturing problems. CNC machining is suitable for solid structures, precision datums, complex three-dimensional features, and tight local tolerances. Sheet metal fabrication is suitable for large thin-walled structures, equipment enclosures, panels, brackets, and lightweight assemblies.
Teile, die sich zu flachen Zuschnitten mit konstanter Materialstärke entfalten lassen, sollten im Blechbau gefertigt werden. Teile, die Präzisionsbohrungen, dicke Abschnitte oder integrierte tragende Strukturen erfordern, sollten CNC-bearbeitet werden. Baugruppen, die beide Arten von Merkmalen enthalten, sollten im Hybridverfahren gefertigt werden.
Die richtige Fertigungslösung senkt nicht nur die Stückkosten, sondern minimiert auch kumulative Fehler bei der Vorrichtungsherstellung, beim Schweißen, bei der Montage und bei der Prüfung. Einkäufer sollten bereits in der Konstruktionsphase eine Fertigungsprüfung durchführen, anstatt zu warten, bis die Zeichnung fertiggestellt ist, und die Fertigungsmethode anhand von Angeboten festzulegen.
Not Sure Whether to Choose CNC Machining or Sheet Metal?
Send your drawing to Weldo for an engineering review. Our engineers will evaluate the geometry, tolerances, material, quantity, and finishing requirements, then recommend CNC machining, sheet metal fabrication, or a hybrid manufacturing route.