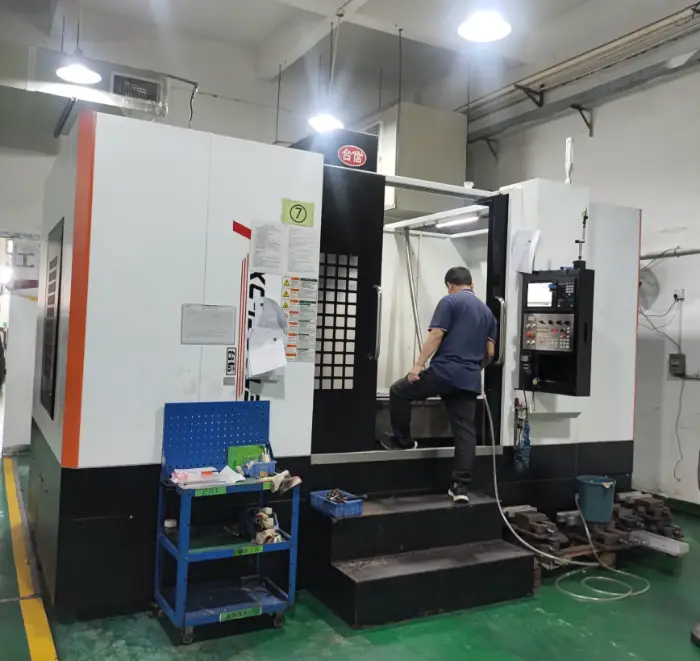
L'A36 est un acier de construction au carbone économique, soudable et largement disponible.
Il est couramment utilisé pour les socles de machines, les plaques de fixation, les supports, les châssis et les assemblages soudés en général. Il permet également de mettre en œuvre des processus de fabrication combinant découpe, soudage et usinage CNC localisé.
Pour les professionnels de l'approvisionnement en pièces sur mesure, comprendre “ ce qu’est l’acier A36 ” n’est qu’une première étape. La forme du matériau, son épaisseur, les tolérances dimensionnelles, l’état de surface, la surépaisseur d’usinage et la documentation relative aux contrôles sont autant de facteurs qui influent sur la qualité et le coût des pièces.
L'A36 convient aux pièces structurelles soumises à des charges moyennes et pour lesquelles le coût est un facteur déterminant. Les composants nécessitant une résistance élevée à l'usure, une dureté élevée, une résistance aux chocs à basse température ou une certification pour une utilisation sous pression requièrent des matériaux spécialement adaptés.
Qu'est-ce que l'acier A36 ?
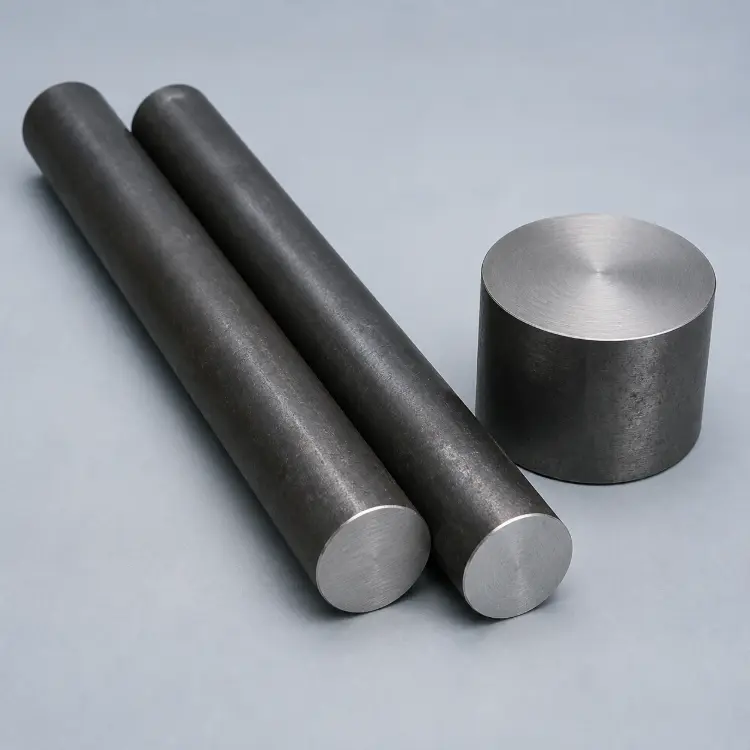
L'A36 est un acier de construction au carbone fourni conformément à la norme ASTM A36/A36M. Cette norme s'applique aux tôles, barres et profilés en acier de qualité de construction.
L'A36 convient pour :
- Structures soudées ;
- Structures boulonnées (telles que boulon à bride);
- Structures rivetées ;
- Composants mécaniques généraux ;
- Bâtiments et structures de soutien industrielles.
L'A36 est un acier à faible teneur en carbone, mais ce n'est pas un terme générique désignant tous les aciers à faible teneur en carbone. Il s'agit d'une nuance spécifique définie par la norme ASTM, dont les propriétés mécaniques sont clairement spécifiées.
La lettre “ A ” indique que la norme relève de la catégorie des normes ASTM relatives aux matériaux ferreux. Le chiffre “ 36 ” correspond à une limite d'élasticité minimale de 36 ksi, soit environ 250 MPa.
La norme A36 est principalement acceptée en raison de ses propriétés mécaniques. Les limites de composition chimique varient en fonction de la forme du produit et de l'épaisseur du matériau. Les documents d'appel d'offres doivent préciser la norme applicable, l'épaisseur du matériau et le rapport d'essai d'usine requis. Champ d'application de la norme ASTM A36/A36M
Comment l'acier A36 est-il fabriqué et fourni ?
L'acier A36 est obtenu par sidérurgie, ajustement de la composition chimique, coulée continue et laminage à chaud. Les produits finis sont commercialisés sous forme de tôles, de barres et de profilés de construction.
Les formes d'approvisionnement courantes sont notamment :
- Tôle laminée à chaud ;
- Plaque trempée ;
- Barres plates, rondes et carrées ;
- Cornières et profilés en U ;
- Ébauches découpées à la scie ;
- Ébauches découpées à l'oxycoupage ou au plasma ;
- Ébauches prédécoupées en fonction du profil de la pièce.
L'acier A36 laminé à chaud présente une calamine à sa surface. Cet état convient à la fabrication de structures générales, mais il ne peut pas être utilisé directement comme surface de montage de précision, surface d'étanchéité ou support de revêtement.
La norme A36 n'est pas la spécification par défaut pour tous les produits en acier au carbone. Les tubes de construction sont généralement conformes à la norme ASTM A500. Les tuyaux en acier sont conformes à la norme ASTM A53. Les profilés de construction modernes à ailes larges sont largement commercialisés conformément à la norme ASTM A992.
Il convient de choisir la norme appropriée en fonction de la forme de la matière première requise.
Quelles sont les dimensions standard disponibles pour la matière première A36 ?
La norme ASTM A36/A36M définit les caractéristiques techniques du matériau, mais elle n'établit pas de gamme universelle de dimensions standard.
“Sur le marché, on entend par ” dimensions standard » les dimensions couramment disponibles en stock chez les aciéries et les centres de service métallurgique. Les gammes de produits disponibles varient d’une région à l’autre.
Dimensions courantes des matières premières A36
| Formulaire | Dimension de la section transversale (mm) | Largeur × Longueur / Longueur du matériau |
|---|---|---|
| Plaque d'immatriculation standard | 4.8–50.8 | 1 219 × 2 438 – 1 524 × 3 048 mm |
| Plaque de laminoir | 4.78–152 | 1 500–3 350 × 3 050–25 910 mm |
| Plaque trempée à température constante | 2.54–15.9 | 1 200–2 400 × 1 800–18 300 mm |
| Barre plate | 3,18–76,2 × ≤304,8 | 6,1 m |
| Barre ronde | Ø 3,18 – 304,8 | 6,1 m |
| Barre carrée | 6.35×6.35–101.6×101.6 | 6,1 m |
| Cornières/profilés | Par désignation de section | 6 à 18,3 m |
À titre d'exemple, SSAB indique que l'épaisseur des tôles laminées A36 varie entre 4,78 et 152 mm. Les largeurs disponibles vont de 1 500 à 3 350 mm, et les longueurs de 3 050 à 25 910 mm. Dimensions des tôles SSAB A36
Ces chiffres correspondent à la capacité d'approvisionnement des usines ou des centres de service. Il ne s'agit pas de dimensions de stock universelles définies par l'ASTM.
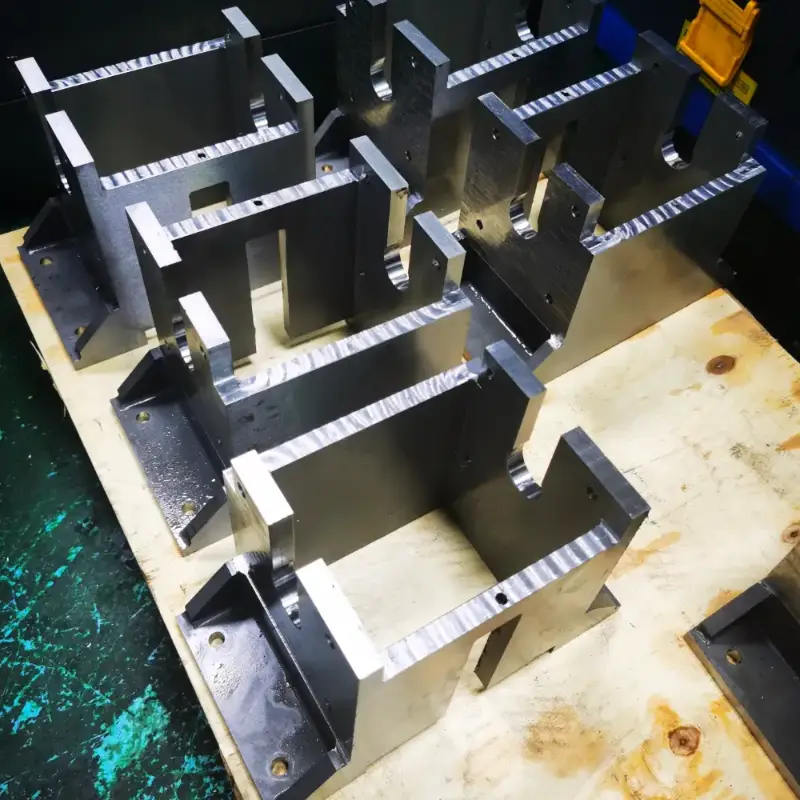
En quoi les dimensions des matières premières influencent-elles l'usinage ?
L'épaisseur de la pièce brute doit tenir compte des éléments suivants :
- Calamine ;
- Chanfrein de découpe thermique ;
- Matériau affecté par la chaleur ;
- Marge de serrage ;
- Marge d'ébauche ;
- Marge d'usinage de finition.
Commander une ébauche dont l'épaisseur correspond à celle de la pièce finie ne laisse pas une marge d'usinage suffisante.
Les composants en tôle de grandes dimensions doivent également faire l'objet d'un contrôle de planéité à leur réception. Les tôles laminées à chaud standard ne peuvent pas être utilisées directement comme surface de montage de précision.
Les pièces de forme irrégulière doivent être imbriquées avant de commander le matériau. Un imbrication efficace permet de réduire les chutes.
Les tôles extra-épaisses, extra-larges et de longueur hors norme doivent être fabriquées en usine. Ces matériaux nécessitent des délais d'approvisionnement plus longs et entraînent des coûts de transport plus élevés.
Les tolérances relatives à l'épaisseur, à la largeur, à la longueur et à la planéité des tôles A36 sont régies par la norme ASTM A6/A6M. Exigences générales de la norme ASTM A6/A6M
Quelle est la composition chimique de l'acier A36 ?
L'A36 est principalement composé de fer. Il contient également du carbone, du manganèse, du silicium, du phosphore et du soufre.
Composition chimique de l'acier A36
Unité : %
| C | Mn | P | S | Si | Cu* |
|---|---|---|---|---|---|
| 0.25–0.29 | 0.80-1.20 | ≤ 0,040 | ≤ 0,050 | ≤ 0,40 | ≥ 0,20 |
Les teneurs en carbone indiquées dans le tableau correspondent aux limites maximales pour différentes épaisseurs de matériau. Les teneurs requises en manganèse et en silicium varient également en fonction de l'épaisseur.
Cu ≥ 0,201 TP3T Cette disposition ne s'applique que lorsque les documents d'achat spécifient un acier contenant du cuivre. On ne peut pas partir du principe que la norme A36 contient cette quantité de cuivre.
Les caractéristiques chimiques du matériau doivent être confirmées par le rapport technique (MTR). Ce rapport doit également indiquer le numéro de coulée, la limite d'élasticité, la résistance à la traction et l'allongement. Exigences relatives à la composition des tôles A36
Propriétés mécaniques et physiques de l'acier A36
La valeur fondamentale de la norme A36 réside dans ses exigences minimales en matière de performance structurelle. Les concepteurs s'appuient sur la limite d'élasticité et la résistance à la traction pour déterminer les dimensions des pièces et les coefficients de sécurité.
Caractéristiques de l'acier A36
| Propriété | Valeur |
|---|---|
| Limite d'élasticité (MPa) | ≥ 250 (≤ 200 mm) ; ≥ 220 (> 200 mm) |
| Résistance à la traction (MPa) | 400–550 |
| Élongation (%) | 20–23 |
| Module d'élasticité (GPa) | 200 |
| Module de cisaillement (GPa) | 79 |
| Coefficient de Poisson | 0.26 |
| Densité (g/cm³) | 7.85 |
| Coefficient de dilatation thermique (µm/m·°C) | 11.7 |
| Conductivité thermique (W/m·K) | 50–52 |
La limite d'élasticité correspond à la contrainte à partir de laquelle une déformation permanente commence à se produire. L'acier A36 d'une épaisseur inférieure ou égale à 200 mm présente une limite d'élasticité minimale de 250 MPa. Cette valeur minimale passe à 220 MPa pour les épaisseurs supérieures à 200 mm.
La résistance à la traction correspond à la contrainte de traction maximale que le matériau peut supporter avant de se rompre. L'A36 présente une résistance à la traction comprise entre 400 et 550 MPa.
Le module d'élasticité détermine la rigidité structurelle. Le remplacement de l'acier A36 par un acier conventionnel présentant une limite d'élasticité plus élevée n'entraîne pas d'augmentation directe de la rigidité pour une même géométrie. Pour accroître la rigidité, il faut modifier l'épaisseur des tôles, la profondeur des sections, l'armature ou l'emplacement des appuis.
La norme ASTM A36 ne prévoit pas de dureté fixe comme critère d'acceptation principal. Les pièces exposées à l'usure ou à la fatigue de contact doivent respecter une plage de dureté spécifiée ou être fabriquées dans un autre matériau, tel que le 1045, le 4140 ou un acier spécialement conçu pour résister à l'usure.
L'A36 est-il adapté à une utilisation en milieu soumis à des chocs à basse température ?
La spécification de base de l'A36 ne garantit pas automatiquement une résistance aux chocs à basse température.
Les cahiers des charges relatifs aux ouvrages soumis à de basses températures, aux chocs, aux efforts de levage et aux exigences de sécurité critiques doivent prévoir des essais de résilience Charpy à entaille en V.
Ces documents doivent préciser :
- Température d'essai ;
- Énergie d'impact minimale ;
- Orientation de l'échantillon ;
- Localisation de l'échantillon ;
- Critères d'acceptation.
Un rapport d'essai de traction à température ambiante ne peut se substituer à un essai de résilience à basse température.
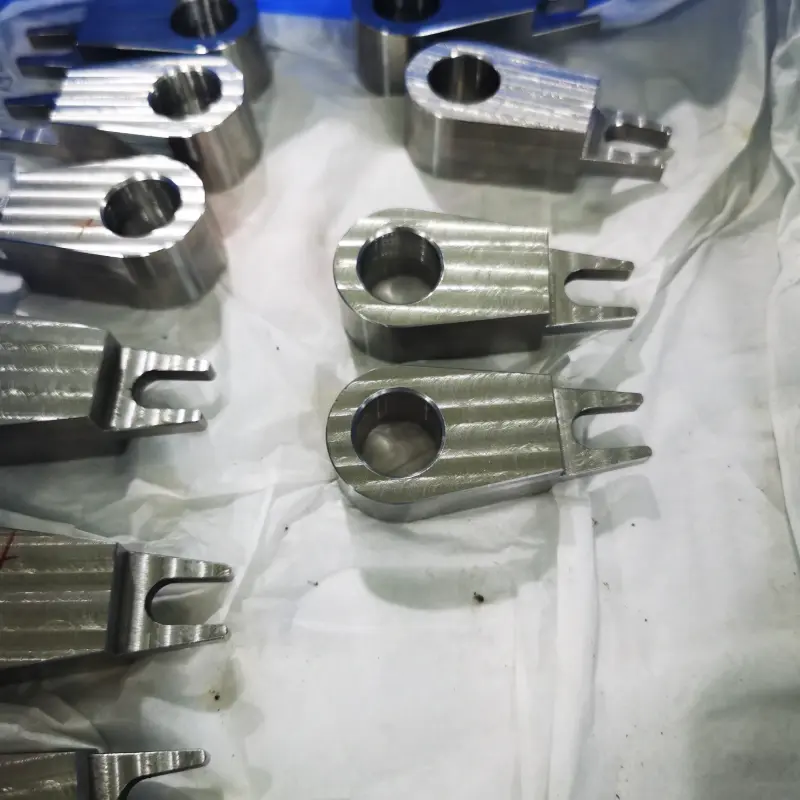
Quels sont les avantages de l'acier A36 ?
Coût réduit
L'A36 est produit en grandes quantités et bénéficie d'une chaîne d'approvisionnement bien établie. Les tôles et les profilés sont facilement disponibles.
L'A36 permet de réduire le coût des matériaux pour les grandes plaques de base, les châssis et les structures soudées.
Bonne soudabilité
L'A36 présente une teneur en carbone relativement faible. Il est compatible avec les procédés courants de soudage à l'arc.
Une procédure de soudage homologuée permet d'obtenir des assemblages fiables et de limiter les risques de fissuration et de déformation.
Capacités de découpe et de formage
A36 prend en charge :
- Découpe à la scie ;
- Découpe au laser ;
- Découpe au plasma ;
- Découpe au chalumeau ;
- Découpe au jet d'eau ;
- Pliage sur presse plieuse ;
- Cintrage au rouleau.
Large gamme de formes de matières premières
L'A36 est disponible sous forme de tôles, de barres plates, de barres rondes, de barres carrées et de profilés de construction.
Le choix d'une ébauche dont la forme se rapproche de celle de la pièce finie permet de réduire le temps d'usinage et le gaspillage de matière.
Accompagnement en matière de fabrication combinée
Les pièces de grande taille peuvent être découpées et soudées dans un premier temps. Les surfaces de montage, l'emplacement des trous et les repères de référence peuvent ensuite faire l'objet d'un usinage de finition.
Ce procédé convient aux socles d'équipements, aux châssis et aux grandes structures de soutien.
Quelles sont les limites de l'acier A36 ?
L'A36 a un champ d'application bien défini. Ses principales limites sont les suivantes :
- Les surfaces non protégées rouillent ;
- Pas de capacité à atteindre une dureté élevée ;
- Résistance à l'usure limitée ;
- Les surfaces laminées à chaud comportent de la calamine ;
- Ne convient pas à la trempe à cœur ;
- Le comportement à l'usinage varie d'une coulée à l'autre ;
- La spécification de base ne garantit pas les performances en matière de résistance aux chocs à basse température ;
- Ce n'est pas un matériau couramment utilisé pour les récipients sous pression ;
- Il n'est pas adapté aux broches de précision ni aux engrenages soumis à de fortes charges.
Pour les pièces nécessitant une certaine dureté, une résistance à l'usure ou une bonne réactivité au traitement thermique, il convient d'utiliser de l'acier 1045, 4140 ou un acier spécialement conçu pour résister à l'usure.
Les pièces utilisées dans des environnements corrosifs doivent être en acier inoxydable ou en A36 et être dotées d'un système de protection anticorrosion spécialement conçu.
L'acier A36 est-il adapté à l'usinage CNC ?
L'A36 prend en charge le fraisage, le tournage, le perçage, le taraudage et broyage.
Il convient pour :
- Plaques de base pour machines ;
- Plaques de fixation ;
- Plaques de raccordement ;
- Plaques de serrage ;
- Plaques de fixation ;
- Grands supports ;
- Assemblages soudés nécessitant un usinage de finition.
Le principal défi lié à l'usinage ne réside pas dans la dureté élevée. Il provient de la calamine, des dépôts d'usinage, des arêtes de coupe thermiques et des contraintes résiduelles.
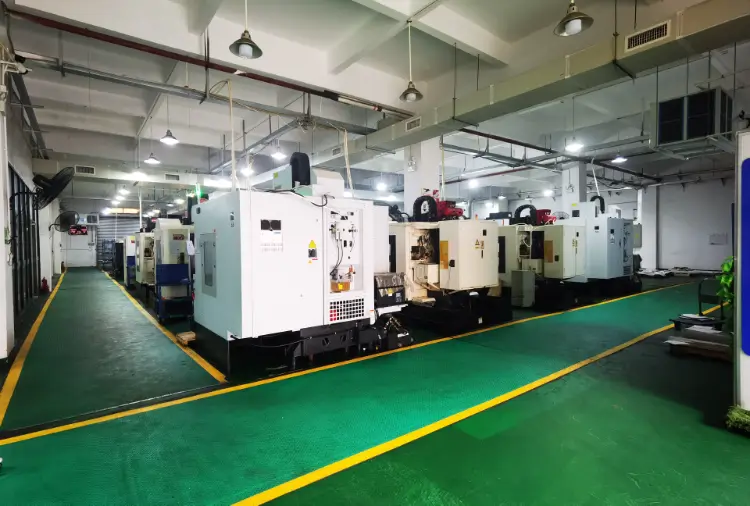
Défis et solutions pour l'usinage CNC de l'acier A36
| Défi | Effet | Solution |
|---|---|---|
| Calamine | Usure, ébréchures sur les arêtes | Sablage, passe d'ébauche profonde |
| Bord relevé | Déchirures, variations dimensionnelles | Des outils bien affûtés, un débit de liquide de refroidissement stable |
| Chips longues | Enroulement de l'outil, mauvaise évacuation | Brise-copeaux, réglage de l'avance |
| Variation d'une saison à l'autre | Variation de la charge et de la durée de vie des outils | MTR, production à température constante |
| Bordure thermocoupée | Dureté inégale | Marge d'usinage |
| Contrainte résiduelle | Déformation, défaut de planéité | Ébauche symétrique, élimination des contraintes |
| Déformation due au serrage | Erreur après le déverrouillage | Appui multipoint, serrage contrôlé |
| Retrait de soudage | Décalage des trous et des repères | Usinage après soudage |
| Bavures et arêtes vives | Défauts d'assemblage et de revêtement | Chanfreinage, ébavurage |
Élimination de la calamine issue du laminage à chaud
La calamine issue du laminage à chaud est dure et irrégulière. Les outils s'usent rapidement lorsqu'ils frottent contre cette surface calaminée.
La profondeur d'ébauche doit permettre de couper au-dessous de la calamine. Les pièces de précision peuvent également être soumises à un sablage ou à un grenaillage avant l'usinage.
Contrôle du bord superposé
L'A36 est un acier à faible teneur en carbone. Des résidus de matière adhèrent au tranchant lorsque l'outil est émoussé.
La formation d'un bourrelet provoque des déchirures de surface et des variations dimensionnelles. Un outil en carbure à arête vive et à angle de coupe positif, associé à un débit de liquide de refroidissement stable, permet de réduire ce problème.
Maîtrise de la déformation dans les grandes tôles
Les grandes tôles d'acier présentent des contraintes résiduelles de laminage. Le retrait d'une grande quantité de matière d'un seul côté provoque un gauchissement.
L'usinage des plaques de base de précision doit respecter l'ordre suivant :
- Vérifier l'épaisseur et la planéité des ébauches ;
- Éliminer la calamine et les résidus de découpe ;
- Définir le repère d'usinage initial ;
- Effectuer un ébauche symétrique des deux côtés ;
- Conserver un stock uniforme ;
- Libérer la contrainte de serrage ;
- Réajuster la pièce ;
- Surfaces de montage et schémas de perçage des machines de finition ;
- Ébavurage complet et contrôle ;
- Appliquez un traitement anticorrosion sur les surfaces non usinées.
Usinage des repères de référence critiques après soudage
Le retrait de soudure modifie l'emplacement des trous, les surfaces de fixation et les cotes d'ensemble.
Les surfaces de montage définitives, les trous de centrage et les surfaces de guidage doivent être usinés après les principales opérations de soudage. Les plans doivent également faire la distinction entre les cotes avant soudage et celles après soudage.
Découpe, formage et soudage de l'acier A36
Découpe au laser
La découpe au laser convient aux tôles fines et moyennes ainsi qu’aux profils complexes. Elle permet d’obtenir un trait de coupe étroit et des dimensions régulières.
Découpe au plasma
La découpe au plasma convient aux tôles d'épaisseur moyenne. Elle offre une productivité élevée, mais la découpe présente un effilement et une zone affectée thermiquement.
Découpe au chalumeau
L'oxycoupage convient aux tôles épaisses et aux grandes pièces découpées. Le bord de coupe nécessite une marge d'usinage.
Découpe au jet d'eau
La découpe au jet d'eau ne génère pas de zone affectée par la chaleur importante. Elle convient aux pièces sensibles à la chaleur dégagée lors de la découpe.
Pliage et formage
L'A36 présente une bonne ductilité. Le rayon de cintrage minimal doit être déterminé en fonction de l'épaisseur de la tôle, du sens de laminage et de l'ouverture de la matrice.
Le pliage de tôles épaisses nécessite de vérifier l'allongement, la puissance de la machine et le sens de pliage.
Soudage
L'A36 prend en charge le soudage MIG, le soudage TIG, le soudage à l'arc avec fil fourré et le soudage à l'arc sous protection gazeuse.
Les tôles épaisses, les assemblages fortement contraints et le soudage à basse température nécessitent une procédure de soudage (WPS) officielle.
Avant de procéder au soudage, il convient de retirer les éléments suivants :
- Calamine ;
- Pétrole ;
- Humidité ;
- Revêtements ;
- Résidus de découpe.
La température de préchauffage doit être déterminée en fonction de l'équivalent carbone, de l'épaisseur de la tôle et des contraintes au niveau du joint. Les assemblages soudés de grande taille nécessitent également des séquences de soudage contrôlées et une direction de retrait bien définie.
L'acier A36 peut-il subir un traitement thermique ?
L'A36 est fourni à l'état laminé à chaud. Il ne s'agit pas d'un acier de construction classique conçu pour atteindre une résistance élevée par trempe et revenu.
La trempe ne permet pas d'obtenir une dureté élevée et homogène dans l'acier A36. Pour les pièces nécessitant une dureté et une résistance à l'usure élevées, il convient d'utiliser les aciers 1045, 4140 ou un acier spécialement conçu pour résister à l'usure.
Les traitements thermiques appliqués aux pièces en A36 comprennent principalement :
Gestion du stress
Le détensionnement est utilisé pour les assemblages soudés lourds et les pièces soumises à un enlèvement important de matière. Il permet de réduire les contraintes résiduelles et les déformations qui en découlent.
Normalisation
La normalisation améliore l'uniformité microstructurale de certaines pièces. Les propriétés du matériau et les dimensions doivent être revérifiées après le traitement.
Durcissement superficiel localisé
Le durcissement superficiel localisé ne s'applique qu'aux structures vérifiées et spécifiques à une application donnée. Il ne transforme pas l'A36 en un acier standard résistant à l'usure.
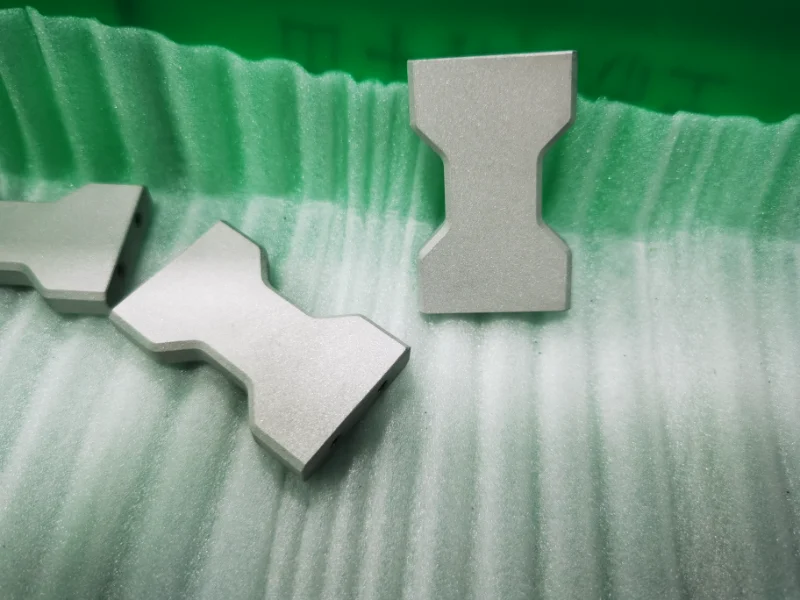
Quels sont les traitements de surface couramment utilisés pour les pièces sur mesure en A36 ?
Sans revêtement, l'acier A36 n'offre pas de protection à long terme contre la corrosion. Le traitement de surface doit être choisi en fonction de l'environnement, de l'aspect esthétique, de la précision dimensionnelle et de la fréquence d'entretien.
Sablage ou grenaillage
Le sablage et le grenaillage permettent d'éliminer la calamine, la rouille et les résidus de soudure.
Ils offrent un support uniforme pour l'application du revêtement, mais ne garantissent pas à eux seuls une résistance à la corrosion à long terme.
Peinture industrielle
La peinture industrielle utilise des apprêts et des couches de finition pour isoler l'acier de l'humidité et de l'oxygène.
Il convient aux socles de machines, aux châssis d'équipements et aux grandes structures soudées. Le système de revêtement doit être adapté aux conditions d'utilisation en intérieur, en extérieur, en milieu humide et en cas d'exposition au sel.
Revêtement par poudre
Le revêtement par poudrage forme une couche décorative uniforme et durable.
Il convient aux châssis d'équipements, aux supports et aux composants de protection. Les filetages, les points de mise à la terre et les surfaces d'ajustage de précision doivent être masqués.
Galvanisation à chaud
La galvanisation à chaud convient aux supports, plates-formes et garde-corps destinés à un usage extérieur.
La conception doit prévoir des orifices d’aération et de vidange. Les assemblages soudés de grande taille nécessitent également une évaluation de la déformation due à la chaleur lors de la galvanisation.
Dépôt électrolytique de zinc
La galvanoplastie au zinc permet d'obtenir un revêtement fin et uniforme.
Il convient aux petits supports, aux pièces de raccordement et aux composants usinés par CNC. Sa durée de vie en extérieur est inférieure à celle de la galvanisation à chaud.
Oxyde noir
Oxyde noir améliore l'aspect et offre une protection contre la rouille à court terme.
Il doit être utilisé avec une huile protectrice. Ce traitement convient aux équipements d'intérieur et aux petites pièces mécaniques.
Phosphatation
La phosphatation améliore l'adhérence du revêtement et est également compatible avec l'huile antirouille.
Il est couramment utilisé pour les supports automobiles, les éléments de fixation et les pièces industrielles.
Placage de nickel chimique
Le nickelage chimique améliore la résistance à la corrosion, la dureté de surface et l'uniformité du revêtement.
Il convient aux supports de précision, aux pièces de positionnement et aux composants mécaniques fonctionnels. Les plans doivent préciser l'épaisseur du revêtement et inclure la compensation dimensionnelle.
Rectification de précision ou polissage mécanique
Le meulage et le polissage de précision permettent d'améliorer la planéité, la rugosité et l'ajustement.
Ils ne remplacent pas les revêtements anticorrosion. Les pièces finies doivent tout de même être protégées contre la rouille.
Huile antirouille
L'huile antirouille convient aux ébauches, aux pièces semi-finies et au stockage de courte durée.
Il ne peut pas servir de système de protection extérieur à long terme.
Quelles pièces sur mesure peut-on fabriquer à partir d'acier A36 ?
L'A36 convient aux éléments de structure de grandes dimensions, soudables, soumis à des charges moyennes et pour lesquels le coût est un facteur déterminant.
| L'industrie | Pièces communes | Équipements associés |
|---|---|---|
| Automatisation industrielle | Plaques de base, plaques de fixation, supports, plaques de fixation | Lignes de production, équipements d'assemblage et de contrôle |
| Machines-outils | Cadres, socles, plaques d'appui | Tours, fraiseuses, rectifieuses |
| Robotique | Socles, plaques de raccordement pour colonnes, supports de clôture | Robots de manutention et de soudage |
| Engins de chantier | Plaques de renfort, plaques de raccordement, supports de fixation | Pelles, chargeuses |
| Machines agricoles | Cadres, blocs de fixation, structures de protection | Moissonneuses, équipements pour tracteurs |
| Manutention | Châssis, plaques d'appui, supports de guidage | Convoyeurs à bande et à rouleaux |
| Matériel minier | Socles, châssis de support, pièces de raccordement | Équipements de criblage et de transport |
| Équipements énergétiques | Socles à patins, supports d’armoires, plaques de fixation | Ensembles de pompes, équipements auxiliaires pour générateurs |
| Transport | Plateformes, supports structurels, dispositifs de fixation pour la fabrication | Véhicules utilitaires, matériel d'entretien |
| Fabrication de matériaux de construction | Plaques de renfort, plaques d'ancrage, plaques de renforcement | Structures métalliques, plateformes industrielles |
L'A36 n'est pas adapté à une utilisation directe dans :
- Surfaces des dents d'engrenage ;
- Broches de précision à grande vitesse ;
- Portez des sous-vêtements ;
- Composants de roulements ;
- Composants haute pression ;
- Pièces marines non revêtues.
Dans quels cas faut-il choisir l'acier A36 ?
L'A36 est adapté dans les conditions suivantes :
- La pièce est principalement soumise à des charges statiques ou à des charges structurelles générales ;
- Il faut savoir découper, plier et souder ;
- La pièce est grande ;
- Les zones critiques nécessitent un usinage CNC localisé ;
- Une protection anticorrosion peut être mise en place ;
- Les coûts des matériaux et de fabrication sont importants ;
- Une dureté et une résistance à l'usure élevées ne sont pas requises.
D'autres matériaux doivent être choisis en fonction des exigences suivantes :
| Exigence | Orientation des matériaux |
|---|---|
| Limite d'élasticité plus élevée | A572, nuance 50 |
| Arbres et goupilles de précision | 1018 étiré à froid |
| Traitement thermique et résistance à l'usure | 1045, 4140 |
| Corrosion grave | Acier inoxydable |
| Réduction du poids | Alliage d'aluminium |
| Fonctionnement sous choc à basse température | Acier présentant des propriétés de résistance aux chocs spécifiées |
| Équipements sous pression | Matériau destiné à un usage sous pression |
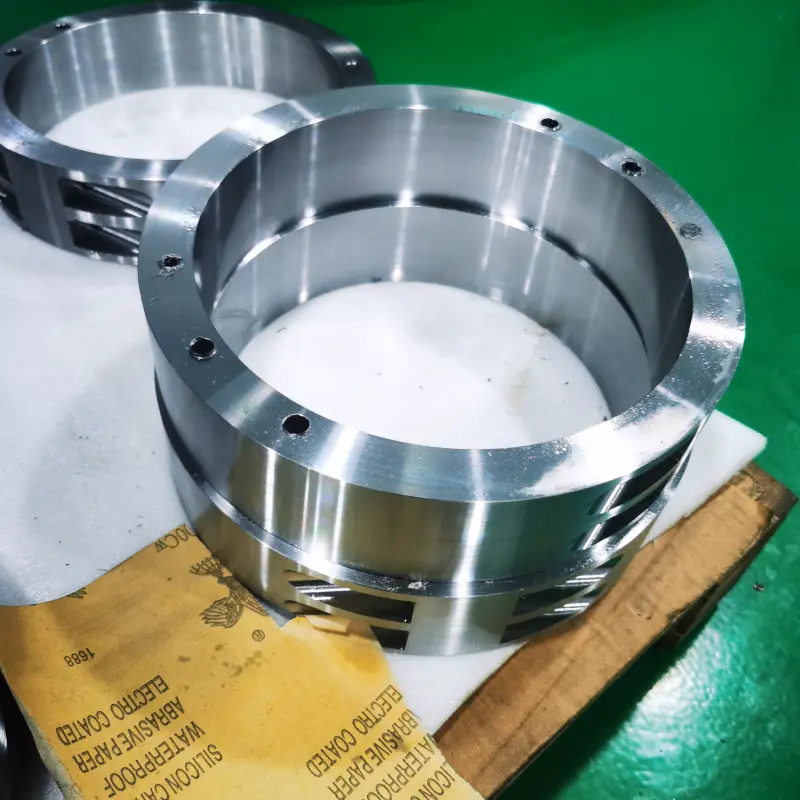
L'A36 peut-il être remplacé directement par d'autres nuances ?
Les nuances S235JR, Q235B, SS400 et CSA G40.21 44W sont souvent comparées à l'A36.
Ces matériaux ne sont pas équivalents sans réserve. Ils sont soumis à des normes, des méthodes d'essai et des critères d'acceptation différents.
Avant de procéder à la substitution, il convient de comparer les éléments suivants :
- Limite d'élasticité ;
- Résistance à la traction ;
- Composition chimique ;
- Épaisseur du matériau ;
- Allongement ;
- Performances en matière de résistance aux chocs ;
- Exigences en matière de soudage ;
- Tolérances dimensionnelles ;
- Documents d'inspection ;
- Règlement du projet.
Lorsqu'un plan spécifie la norme ASTM A36/A36M, le fournisseur ne doit pas modifier le matériau sans autorisation préalable.
Comment entretenir les pièces A36 ?
Vérifiez régulièrement l'état du revêtement
Les bords, les soudures, les ouvertures et les zones autour des éléments de fixation nécessitent une attention particulière.
Lorsque des dommages sont constatés au niveau du revêtement, il faut éliminer la rouille et réparer le revêtement.
Veillez à ce que les surfaces restent propres
La poussière, le sel, les fluides de coupe et les résidus chimiques doivent être éliminés sans délai.
Les orifices de vidange et les voies de ventilation doivent rester dégagés.
Protéger les surfaces usinées
Les surfaces de montage, les surfaces de positionnement et les surfaces de guidage doivent être protégées à l'aide d'une huile antirouille.
Une protection supplémentaire contre la poussière et l'humidité est nécessaire pendant l'arrêt de l'équipement.
Lubrifier les pièces mobiles
Les trous d'axe, les points de pivot et les zones de contact coulissantes doivent être lubrifiés régulièrement.
Une lubrification insuffisante accélère l'élargissement des alésages et l'usure des surfaces de contact.
Inspecter les soudures et les assemblages vissés
Les vibrations et les sollicitations cycliques ont un impact sur les soudures et les assemblages boulonnés.
Les contrôles d'entretien doivent permettre de détecter les fissures, les éléments desserrés et les déformations anormales.
Évaluer la perte de section
Il convient de mesurer l'épaisseur résiduelle des pièces porteuses fortement corrodées.
Une nouvelle couche de peinture ne permet pas de restaurer la structure porteuse qui a déjà été perdue.
Comment maîtriser le coût des pièces A36 sur mesure ?
Sélectionner les dimensions courantes des matières premières
Utilisez des épaisseurs de tôles et des dimensions de barres couramment disponibles en stock.
Choisissez une tôle, une barre plate ou une barre ronde en fonction de la géométrie de la pièce. Cela permet de réduire le gaspillage de matière.
Optimisation de la géométrie et des tolérances
Les grandes structures peuvent être soudées, puis usinées localement pour la finition.
Les tolérances serrées doivent être limitées aux surfaces de montage, aux trous de centrage et aux cotes d'ajustement.
Organiser correctement la séquence de fabrication
Effectuez toutes les opérations de découpe et les soudures importantes avant d'usiner les repères finaux et les gabarits de perçage.
Cela permet de réduire les retouches dues à la déformation due au soudage.
S'adapter au processus de fabrication
Choisissez la découpe au laser, au plasma, à la flamme, au jet d'eau ou à la scie en fonction de l'épaisseur du matériau.
N'appliquez le traitement de surface que là où une protection est nécessaire.
Effectuer une analyse DFM en amont
Vérifiez les spécifications des matériaux, les tolérances d'usinage, l'ordre de soudage et les exigences en matière de contrôle avant le lancement de la production.
Cela permet de réduire les chutes de matière, les modifications de conception et les retards de livraison.
Quelles informations faut-il fournir pour demander un devis pour des pièces A36 sur mesure ?
Une demande de devis complète doit comprendre :
- dessins en 2D et modèles en 3D ;
- Exigences relatives au matériau selon la norme ASTM A36/A36M ;
- Forme et épaisseur de la matière première ;
- Quantité par pièce et demande annuelle ;
- Tolérances dimensionnelles et géométriques ;
- Symboles de soudure et normes de soudage ;
- Rugosité de la surface;
- Traitement de surface et couleur ;
- Température de fonctionnement et environnement corrosif ;
- Exigences relatives aux essais de choc et aux essais non destructifs ;
- Exigences relatives au MTR et à la traçabilité thermique ;
- Méthode d'emballage ;
- Date de livraison requise.
Le dessin doit également indiquer les arêtes de coupe conservées et les surfaces nécessitant un usinage.
Comment choisir un fournisseur fiable de pièces A36 sur mesure ?
Traçabilité des matériaux
Le fournisseur doit fournir le MTR, le numéro de coulée et le certificat de spécifications du matériau.
Capacité de fabrication complète
Le partenaire de fabrication doit coordonner la découpe, Usinage CNC, le soudage, et traitement de surface.
Les composants de grande taille exigent également une certaine expérience en matière de serrage et de maîtrise de la déformation.
Contrôle de la qualité
Le fournisseur doit vérifier l'emplacement des trous, la planéité, les soudures, les revêtements et les cotes critiques.
Les nouveaux projets doivent faire l'objet d'une validation du premier exemplaire.
Examen de l'ingénierie
Un fournisseur fiable examine le matériau, les tolérances, la marge d'usinage et la déformation due au soudage.
Le fournisseur doit également fournir des recommandations pratiques en matière de fabrication.
Tarification claire et délais de livraison
Le devis doit préciser l'étendue des travaux relatifs aux matériaux, à l'usinage, au soudage, au traitement de surface et au contrôle.
Les substitutions de matériaux, les modifications apportées aux plans et les échéances de livraison doivent être confirmées par écrit.
Obtenez des conseils sur la fabrication de pièces A36 sur mesure
Si votre projet nécessite la découpe de tôles A36, l'usinage CNC, la soudure ou un traitement de surface, envoyez vos plans, les quantités et vos exigences de livraison à Weldo Machining.
L'étude technique permettra de confirmer :
- Si l'A36 répond aux exigences en matière de charge et d'environnement ;
- Si les tailles standardisées permettent de réduire le gaspillage de matériaux ;
- Quelle marge d'usinage faut-il prévoir sur les arêtes de découpe thermique ;
- Le soudage a-t-il une incidence sur les cotes critiques ? ;
- Quelles surfaces nécessitent un usinage CNC ;
- Le revêtement a-t-il une incidence sur les trous et l'assemblage ? ;
- La documentation relative aux contrôles est-elle conforme aux exigences du projet ?.
Effectuer ces vérifications avant de finaliser le plan de fabrication et le devis permet de réduire les retouches, les pièces hors tolérance et les retards de livraison.
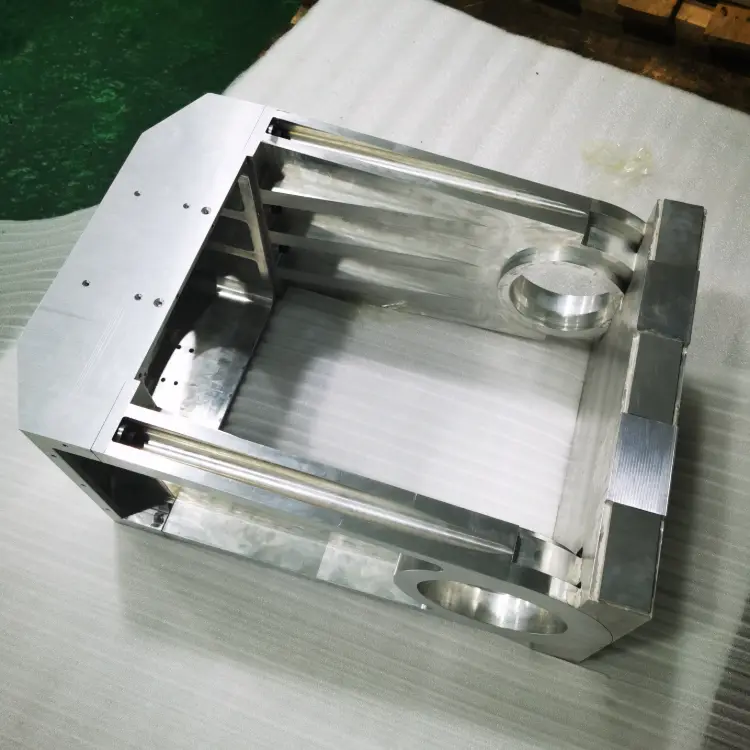
FAQ sur l'acier A36
L'A36 est-il identique à l'acier doux ?
L'A36 est un acier doux, mais le terme « acier doux » ne désigne pas uniquement l'A36. L'A36 est une nuance spécifique d'acier de construction à faible teneur en carbone, soumise à des exigences de performance définies par la norme ASTM.
L'acier A36 rouille-t-il facilement ?
Oui. L'acier A36 nu n'offre pas de résistance à la corrosion à long terme. Les pièces doivent être peintes, revêtues par poudrage ou galvanisées en fonction de l'environnement d'utilisation.
L'acier A36 est-il plus résistant que l'aluminium ?
La réponse ne peut être déterminée uniquement en fonction de la catégorie de matériau. L'A36 présente une résistance à la traction supérieure à celle de 6061-T6. Cependant, le 7075-T6 est plus résistant que l'A36. L'A36 offre une plus grande rigidité, tandis que les alliages d'aluminium permettent d'alléger le poids.
Quel est un substitut adapté à l'acier A36 ?
Le choix du matériau de remplacement dépend de la fonction de la pièce. L’A572 de nuance 50 convient aux structures nécessitant une résistance élevée. 1018 Convient aux pièces tournées de précision. Pour les pièces nécessitant un traitement thermique et une résistance à l'usure, il convient d'utiliser les aciers 1045 ou 4140.
Que signifie le « A » dans « A36 » ?
La lettre “ A ” désigne la catégorie de spécification ASTM relative aux matériaux ferreux. Le chiffre “ 36 ” correspond à la limite d'élasticité minimale de 36 ksi.
Quelles nuances d'acier sont équivalentes à la nuance A36 ?
Les nuances S235JR, Q235B, SS400 et CSA G40.21 44W sont couramment utilisées à des fins de comparaison, mais elles ne sont pas directement équivalentes. Il convient d'examiner leurs propriétés, leurs plages d'épaisseur, leurs exigences en matière de résistance aux chocs et les normes applicables au projet avant de procéder à une substitution.
Conclusion
L'A36 est un acier de construction au carbone économique, soudable et largement disponible.
Il convient aux socles de machines, aux plaques de fixation, aux supports, aux châssis et aux assemblages soudés en général. Il prend également en charge les processus de fabrication combinant découpe, soudage et usinage CNC localisé.
Pour acheter correctement des pièces en A36, il ne suffit pas de vérifier la désignation du matériau. Les dimensions des matières premières, les tolérances d'épaisseur, l'état de surface, les surépaisseurs d'usinage et la documentation relative aux contrôles sont autant de facteurs qui influent sur la qualité et le coût.
L'A36 convient aux pièces structurelles soumises à des charges moyennes et pour lesquelles le coût est un facteur déterminant. Les composants nécessitant une résistance élevée à l'usure, une dureté élevée, une résistance aux chocs à basse température ou une certification pour une utilisation sous pression requièrent des matériaux spécialement adaptés.