
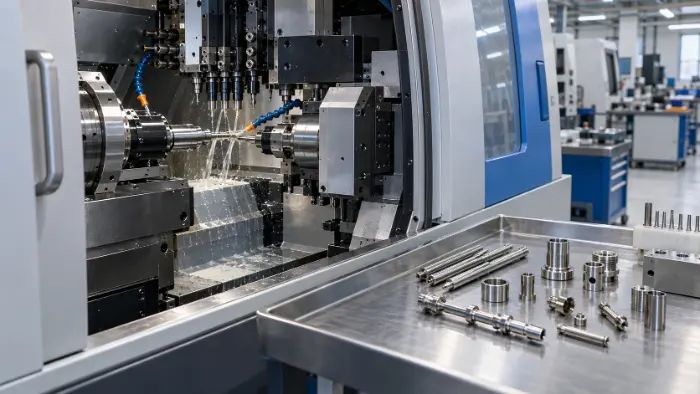
CNC-Bearbeitung in der Schweiz eignet sich zur Herstellung von Präzisionsteilen mit kleinem Durchmesser, schlanker Form und zahlreichen Merkmalen, wie beispielsweise Miniaturwellen, Führungsstiften, Buchsen, Ventilspulen, Verbindungsstücken, medizinischen Schrauben und Präzisionsarmaturen. Bei diesem Verfahren wird der Stangenwerkstoff nahe am Schneidwerkzeug durch eine Führungsbuchse abgestützt, wodurch Verformungen, Vibrationen und die Durchbiegung des Werkzeugs während der Bearbeitung reduziert werden.
Für Einkäufer von Sonderanfertigungen sollte die Auswahl eines Schweizer CNC-Anbieters nicht ausschließlich vom Stückpreis abhängen. Der Bearbeitungsdurchmesserbereich eines Herstellers, seine Fähigkeit zur Fertigung komplexer Geometrien, die Toleranzstabilität, die Prüfverfahren, die Rückverfolgbarkeit der Materialien und die tatsächlichen Lieferzeiten – all diese Faktoren beeinflussen die endgültigen Beschaffungskosten und die Montagequalität. Dieser Leitfaden vergleicht 9 bewährte Schweizer Anbieter für CNC-Bearbeitung die verschiedene Kooperationsmodelle repräsentieren, darunter digitale Fertigungsplattformen, eigene Bearbeitungsbetriebe und umfassende Auftragsfertigungsdienstleistungen.
Kurze Rangliste der 9 bewährten Schweizer Anbieter für CNC-Bearbeitung
| Anbieter | Wesentliche Merkmale | Am besten geeignete Projekte |
|---|---|---|
| Xometry | Netzwerk für digitale Fertigung, Online-Angebotserstellung und umfangreiche Lieferantenressourcen | Regionsübergreifende Beschaffung, schneller Preisvergleich und Projekte mit mehreren Prozessen |
| RapidDirect | Verbindet Schweizer Zerspanung mit der Mehrprozessfertigung | Prototypen, komplexe Präzisionsteile und die Fertigung kleiner bis mittlerer Stückzahlen |
| Weldo-Bearbeitung | Eigene Produktionsstätte, direkter Austausch mit den Ingenieuren und Fertigung aus einer Hand | Wellen, Stifte, Buchsen, Armaturen und Nachbestellungen |
| Runsom Präzision | Kombiniert Schweizer Drehtechnik mit mehrachsiger CNC-Bearbeitung | Präzisionsdrehteile mit mehreren Merkmalen |
| 3ERP | Schnelle Fertigung, DFM Überprüfung und flexible Produktionsmengen | Produktvalidierung, Kleinserienfertigung und Überbrückungsproduktion |
| Prolean Tech | Schweizer Dreh- und Fräs-Dreh-Verfahren für verschiedene Werkstoffe | Präzisionskleinteile aus Metallen und technischen Kunststoffen |
| WayKen | Der Schwerpunkt liegt auf Rapid Prototyping und Kleinserienfertigung | F&E-Tests, Designvalidierung und Probeproduktion |
| Fiktiv | Digitale Lieferkette und Projektmanagement | Regionsübergreifendes Lieferantenmanagement und integrierte Beschaffung |
| PTSMAKE | Fertigungskapazitäten in China und die Bearbeitung von Präzisionskleinteilen | Projekte mit geringen Stückzahlen, Serienproduktion und kostensensitiven Anforderungen |
1. Xometry
Xometry bietet über ein digitales Fertigungsnetzwerk Zerspanungsdienstleistungen in der Schweiz an. Auftraggeber können CAD-Dateien hochladen, um Preisangaben, Informationen zu den Lieferzeiten sowie vorläufiges DFM-Feedback zu erhalten. Damit eignet sich der Dienst besonders für Projekte, bei denen ein schneller Vergleich mehrerer Fertigungslösungen erforderlich ist.
Das Fertigungsnetzwerk des Unternehmens deckt komplexe Bauteile mit kleinem Durchmesser aus Aluminium, Messing, Kupfer, Edelstahl, Titan, Superlegierungen und verschiedenen technischen Kunststoffen ab. Die Qualitätssicherungssysteme und optionalen Zertifizierungsdienstleistungen des Unternehmens unterstützen Anwendungen in den Bereichen Medizin, Automobilindustrie, Luft- und Raumfahrt sowie Industrieausrüstung.
Zu den Vorteilen von Xometry zählen umfangreiche Fertigungsressourcen, ein effizienter Angebotsprozess sowie die Möglichkeit, verschiedene Werkstoffe und Oberflächenausführungen aufeinander abzustimmen. Als plattformbasierter Anbieter unterscheidet sich das Unternehmen von der Zusammenarbeit mit einer einzelnen hauseigenen Fertigungsstätte. Für die langfristige Produktionsbeschaffung sollten Einkäufer den tatsächlichen Fertigungsstandort, die Zuständigkeiten für die Prozesskontrolle sowie die Frage klären, ob Nachbestellungen unter denselben Fertigungsbedingungen produziert werden.
2. RapidDirect
RapidDirect bietet CNC-Bearbeitung in der Schweiz für die Mustervalidierung, Kleinserien und Serienfertigung an. Der Prozess sieht die Verwendung von Stangenmaterial mit einer Führungsbuchse vor und nutzt angetriebene Werkzeuge sowie eine Subspindel, um mehrere Teilestrukturen innerhalb desselben Bearbeitungszyklus fertigzustellen.
Dieses Fertigungsverfahren eignet sich für komplexe Bauteile mit Außendurchmessern, Innenbohrungen, Gewinden, Querbohrungen, Abflachungen, Nuten und rückseitigen Merkmalen. Die Schweizer Drehbearbeitung lässt sich zudem mit konventionellem CNC-Drehen, Fräsen, Schleifen und Oberflächenveredelung kombinieren, wodurch sich für die Einkäufer der Aufwand reduziert, mehrere Auftragsfertigungsbetriebe separat verwalten zu müssen.
Bei Projekten mit engen Toleranzen sollten Einkäufer die tatsächliche Maschinenkonfiguration, den Stangendurchmesser, die kritische Maßhaltigkeit und den Prüfplan anhand der Zeichnung bestätigen. Bei Bauteilen für die Medizin, die Luft- und Raumfahrt sowie sicherheitskritischen Bauteilen muss zudem überprüft werden, ob die entsprechenden Qualitätszertifizierungen den jeweiligen Produktionsstandort und den Fertigungsprozess abdecken.
3. Weldo Machining
Weldo-Bearbeitung betreibt eine eigene Fertigungsstätte und bietet Dienstleistungen im Bereich der Schweizer CNC-Bearbeitung für Sonderwellen, Stifte, Buchsen, Armaturen, Befestigungselemente und andere kleine Präzisionsteile.
Vor der Angebotserstellung prüfen die Ingenieure den Durchmesser des Werkstücks, das Verhältnis von Länge zu Durchmesser, das Material, die Toleranzen, die Oberflächenrauheit und die Lage der Merkmale. Anschließend planen sie auf der Grundlage der Werkstückgeometrie das Drehen auf der Hauptspindel, die Bearbeitung mit angetriebenen Werkzeugen, den Werkstücktransfer zur Nebenspindel und die Endbearbeitung der Rückseite. Durch die Reduzierung von Nachrichtungen lassen sich Rundlauf, Rundlaufabweichung und die Lagebeziehungen zwischen den Merkmalen stabiler kontrollieren.
Weldo bietet Dienstleistungen aus einer Hand an, die die Materialbeschaffung, CNC-Bearbeitung, Wärmebehandlung, das Schleifen, die Oberflächenveredelung und die Endkontrolle umfassen. Durch Erstmusterfreigabe, Zwischenkontrollen und Endkontrollen wird die Konsistenz der Chargen gewährleistet und Fehler sowie Verzögerungen, die durch Übergaben innerhalb der Lieferkette entstehen, werden reduziert.
Nach Bestätigung der technischen Anforderungen werden Standardprojekte in der Regel innerhalb von 3 bis 15 Tagen ausgeliefert. Die Lieferzeiten für Fertigungsaufträge und Projekte, die Präzisionsschleifen, Wärmebehandlung oder spezielle Beschichtungen beinhalten, werden je nach Stückzahl und Fertigungsverfahren vereinbart. Dieses Kooperationsmodell eignet sich für Einkäufer, die Wert auf direkte Kommunikation mit den Ingenieuren, Transparenz in der Fertigung und langfristige Liefersicherheit legen.
4. Runsom Precision
Runsom Precision bietet Schweizer CNC-Bearbeitungsdienstleistungen für kleine, hochpräzise und komplexe Drehteile an. Zu den bearbeitbaren Werkstoffen zählen Aluminium, Messing, Kupfer, Edelstahl, legierter Stahl und technische Kunststoffe.
Runsom kann das Schweizer Drehen mit der 3-Achs-, 4-Achs- und 5-Achs-CNC-Bearbeitung kombinieren. Wenn ein Bauteil neben Rotationsprofilen auch seitliche Bohrungen, Nuten, Abflachungen oder komplexe Stirnflächenmerkmale aufweist, können diese Mehrprozessfähigkeiten die Auslagerung an externe Anbieter und wiederholte Positionierungen reduzieren.
Käufer müssen den maximalen Stangendurchmesser, den Typ der Führungsbuchse, die Konfiguration der angetriebenen Werkzeuge, das Verfahren zur Endbearbeitung nach der Wärmebehandlung sowie das Prüfverfahren für kritische Maße auf der Grundlage der jeweiligen Zeichnung bestätigen. In den Fertigungsaufträgen sollten außerdem das Management der Werkzeugstandzeit, die automatische Kompensation und die Überwachung von Maßtrends geregelt werden.
5. 3ERP
3ERP nutzt Schweizer Zerspanungstechnik zur Herstellung schlanker Bauteile wie medizinischer Schrauben, Miniaturwellen, Präzisionsstifte und elektronischer Steckverbinder. Darüber hinaus bietet das Unternehmen mehrachsiges Fräsen, CNC-Drehen, EDMund Präzisionsschleifdienstleistungen.
Der Anbieter unterstützt Prototypen, Kleinserien, Überbrückungsproduktion und Serienaufträge und eignet sich somit für Projekte, bei denen noch eine Konstruktionsvalidierung erforderlich ist, bei denen jedoch mit einem Anstieg des Produktionsvolumens zu rechnen ist. Ingenieure können dünne Wände, tiefe Bohrungen, Nutbreiten, Gewinde und Toleranzanforderungen bereits vor der Bearbeitung bewerten, wodurch wiederholte Änderungen während der Musterphase vermieden werden.
Bei Bauteilen, die Passungen im Mikrometerbereich, strenge Rundheitsanforderungen oder feine Oberflächen erfordern, sollten die Maße nach dem Schweizer Drehen und die Endmaße nach dem Schleifen separat festgelegt werden. Dadurch wird vermieden, dass alle Präzisionsanforderungen einem einzigen Drehvorgang zugeordnet werden, und es entsteht ein praxisgerechterer Prüfplan.
6. Prolean Tech
Prolean Tech provides Swiss CNC-related manufacturing services and uses sliding headstocks, guide bushings, live tooling, and sub-spindles to produce slender, multi-feature parts.
Its material range includes aluminum, carbon steel, stainless steel, brass, titanium, and engineering plastics such as PEEK, POM, and PTFE. This material coverage gives buyers more design options for parts requiring corrosion resistance, electrical insulation, low friction, or lightweight construction.
For tight-tolerance projects, buyers should confirm whether critical features are produced directly on a Swiss machine or completed through grinding, lapping, or other secondary processes. When industry certifications are involved, the scope of the quality certificates and the actual production factory must also be verified.
7. WayKen
WayKen focuses on rapid prototyping, design validation, and low-volume manufacturing, including precision machining requirements related to Swiss machining.
WayKen is better suited to R&D teams that need functional samples quickly, particularly for projects that still require verification of assembly relationships, material performance, and structural design. Swiss machining can improve dimensional stability for parts with small diameters, high length-to-diameter ratios, or complex side features.
Before sourcing, buyers should ask the machine shop to confirm the relevant Swiss machine models, bar diameter range, number of live tools, inspection equipment, and experience with similar parts. Its actual capabilities should be validated through low-volume trial production before proceeding to long-term production cooperation.
8. Fictiv
Fictiv is a digital manufacturing and supply-chain management platform that coordinates CNC machining projects through a managed manufacturing network.
Its main advantages are supplier selection, project tracking, quality documentation, and logistics coordination. This model reduces supply-chain management work for purchasing teams that lack the internal resources to manage multiple machining factories, post-processing suppliers, and logistics providers.
A platform-based model also adds a management layer between the buyer and the actual production factory. Long-term repeat orders require clearly defined manufacturing-location change rules, first-article approval procedures, quality responsibilities, and process-change notification requirements to maintain consistency between batches.
9. PTSMAKE
PTSMAKE provides machining solutions for slender shafts, hydraulic valve spools, cross holes, grooves, and other precision features related to Swiss machining.
This contract manufacturing factory is suitable for projects that use China’s manufacturing supply chain for samples, low-volume orders, and subsequent production. Guide-bushing support helps reduce deflection in slender parts, while live tooling enables side holes, flats, and grooves to be completed in one setup.
Buyers should request machine information, bar-stock ranges, tolerance capabilities, and an inspection plan corresponding to the specific order. General accuracy data provided by the machine shop cannot be applied directly as the acceptance standard for every part. Final requirements must be established in the engineering drawing, quotation, and quality documents.
Main Advantages of Swiss Machining
Greater Stability for Slender Parts
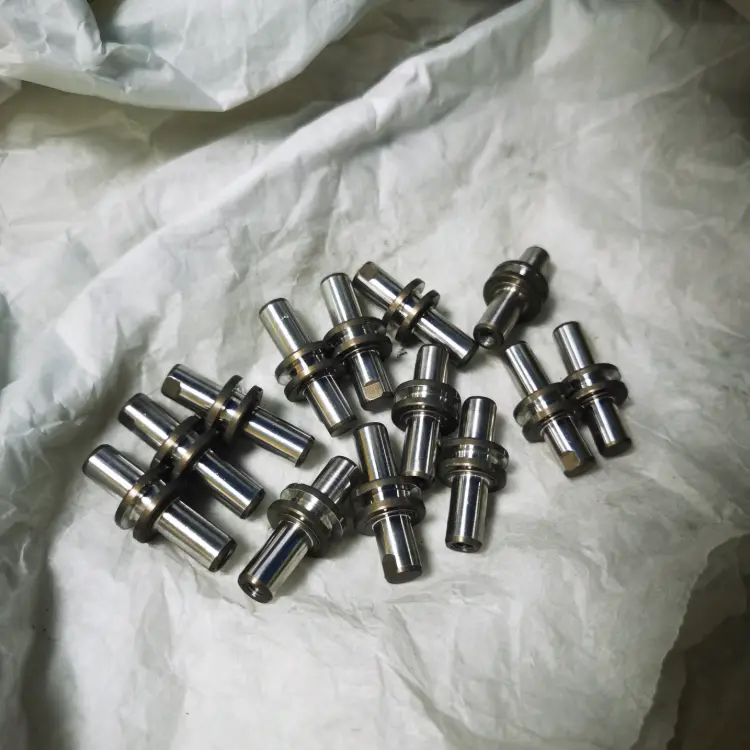
A conventional lathe generally supports the workpiece from the chuck. As bar overhang increases, bending and vibration caused by cutting forces become more pronounced. A Swiss machine positions the guide bushing close to the cutting area, significantly shortening the unsupported length and making it better suited to miniature shafts, needle shafts, locating pins, and slender sleeves.
Multiple Features Can Be Completed in One Setup
Live tooling can machine cross holes, grooves, flats, eccentric holes, and threads, while the sub-spindle receives the part and completes back-side machining on the cut-off end. By reducing secondary setups, external diameters, internal bores, and side features can be maintained from a common machining datum.
Suitable for Continuous Production
An automatic bar feeder continuously supplies material. Once the program, collet, guide bushing, and tooling layout are stabilized, a Swiss machine can continuously produce identical parts and use tool compensation to maintain dimensional consistency throughout the batch.
Reduced Process Handoffs
Turning, drilling, milling, tapping, and cutoff operations can be completed on one machine, reducing waiting time, handling, repositioning, and the time and quality risks associated with supplier handoffs.
Main Disadvantages of Swiss Machining
Higher Initial Setup Costs
Swiss machining requires programming, guide-bushing and collet preparation, tooling layout, first-article setup, and collision checks. For very small quantities of simple parts with low length-to-diameter ratios, conventional CNC turning is generally more economical.
Strict Bar-Stock Requirements
Bar diameter, roundness, straightness, and surface condition directly affect guide-bushing fit. Bent bar stock causes vibration, while excessive diameter variation can create inconsistent clearance or material feeding problems. High-precision projects require stable bar stock that has been straightened, cold-drawn, or precision-ground.
Part Size Is Limited by Machine Specifications
Swiss machines are primarily designed for small-diameter bar stock. Large-diameter, short, and rigid rotational parts do not require the additional support of a guide bushing and are better suited to conventional CNC turning centers.
Some Precision Requirements Still Require Grinding
Strict roundness, cylindricity, dimensional fits, post-heat-treatment tolerances, and low surface roughness often require cylindrical grinding, centerless grinding, honing, or lapping. Swiss turning cannot replace every precision finishing process.
How to Select a Swiss CNC Supplier for Your Project
When fast online quoting, cross-regional sourcing, and broad manufacturing resources are required, Xometry, RapidDirect, and Fictiv are better suited to platform-based procurement. These suppliers can reduce the time required to locate different process partners, but long-term projects must clearly define the actual production location and quality responsibilities.
When direct communication with engineers at an in-house factory is required, Weldo-Bearbeitung, Runsom, and 3ERP are more suitable. For parts involving high length-to-diameter ratios, thin walls, special materials, heat-treatment distortion, or strict inspection requirements, direct technical communication helps identify manufacturing risks before production.
WayKen, Prolean, and PTSMAKE are more suitable for prototypes, low-volume orders, or cost comparisons. Buyers can first verify dimensions, materials, and surface quality through sample production, then decide whether to increase the order volume based on quality stability, responsiveness, and actual lead times.
Long-term production projects should focus on automatic bar feeding, tool-life management, in-process compensation, machine capacity, material traceability, and change control. The ability to produce a one-time sample does not automatically demonstrate stable long-term production capability.
How to Control Swiss CNC Machining Costs
Plan Order Quantities Appropriately
Swiss machining requires investment in programming, guide bushings, collets, tooling layouts, and first-article setup. Combining orders of the same revision and using practical batch quantities distributes these preparation costs. Repeat orders can also reuse validated programs and tooling.
Apply Tight Tolerances Only to Critical Dimensions
Locating diameters, sealing surfaces, bearing seats, and moving fits require strict control, while non-functional geometry can use reasonable general tolerances. Overly tight tolerances increase finishing operations, tool-compensation frequency, and inspection costs.
Use Standard Materials and Bar Sizes
Common materials and standard bar sizes are easier to source, with more stable pricing and lead times. Non-standard diameters, special material conditions, or precision-ground bar stock increase material costs, minimum order quantities, and preparation time.
Reduce Secondary Setups and Special Tooling
Cross holes, grooves, flats, threads, and back-side features should be completed with live tooling and a sub-spindle whenever practical. Standard hole diameters, groove widths, and thread sizes reduce special tooling, additional fixtures, and transfer-machining expenses.
Set Surface and Post-Processing Requirements Appropriately
Strict surface roughness should be specified only for fitting, sealing, and sliding surfaces. Heat treatment, grinding, plating, and special cosmetic finishes should be selected according to part function, avoiding unnecessarily high-grade requirements across the entire part.
How to Verify a Swiss CNC Factory’s Actual Capabilities
First, require the supplier to complete a DFM review. Effective engineering feedback should address bar-stock condition, guide-bushing compatibility, length-to-diameter ratio, thin-wall deformation, tool accessibility, sub-spindle part transfer, burr locations, and inspection methods rather than providing only a price.
Next, validate dimensional accuracy, surface quality, material compliance, and delivery performance through a first article or low-volume order. The first-article inspection report should correspond to the numbered critical dimensions on the drawing and identify the inspection equipment used. For concentricity, runout, roundness, and miniature features, confirm that the measurement method accurately represents the functional requirement.
For long-term orders, confirm that the production factory, machine type, material source, and critical processes remain fixed. When a supplier changes equipment, bar-stock sources, or post-processing partners, it should notify the buyer in advance and repeat the required first-article validation.
Start a Swiss CNC Project with Weldo
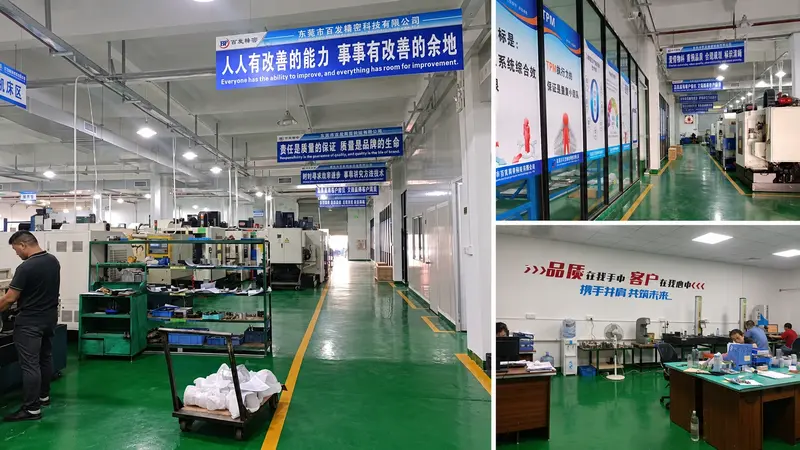
Weldo Machining provides drawing review, material sourcing, Swiss CNC machining, post-processing, and inspection services for custom shafts, pins, bushings, fittings, fasteners, and other small precision parts.
Its in-house factory enables engineers to directly evaluate tolerances, length-to-diameter ratios, toolpaths, and production risks. Standard projects are generally shipped within 3–15 days after the technical requirements are confirmed, while production orders and special-process projects follow an agreed production schedule.
FAQ
What Part Diameters Are Suitable for Swiss CNC Machining?
The actual diameter range depends on the machine model and guide-bushing specifications. Swiss machining is primarily used for small-diameter bar stock, with typical parts including miniature shafts, pins, screws, sleeves, and precision fittings. The supplier must select the equipment according to the maximum finished diameter, machining allowance, and feature sizes.
Is Swiss CNC Machining Always More Accurate Than Conventional Turning?
Not necessarily. The Swiss configuration makes it easier to control deflection when machining slender, small-diameter parts, but final accuracy still depends on machine condition, tooling, bar stock, temperature, programming, and inspection methods. Short, rigid parts can also achieve tight tolerances on a high-quality conventional CNC lathe.
How Can Buyers Verify the Extreme Tolerances Claimed by a Machine Shop?
Apply the tolerance to a specific dimension, material, part length, and order quantity, then require the factory to complete a DFM review and first-article inspection. An extreme tolerance achieved on one ideal dimension does not mean that every feature on the part can maintain the same tolerance level throughout production.
How Should Buyers Choose Between a Platform-Based Supplier and an In-House Factory?
A platform-based supplier is suitable for rapid price comparison, cross-regional sourcing, and multi-process coordination. An in-house factory is better suited to projects requiring direct engineering communication, fixed machines, and long-term batch consistency. For critical parts, buyers should clearly identify the actual manufacturer and its quality responsibilities.
What Factors Can Extend Swiss Machining Lead Times?
Non-standard bar stock, custom collets, special tooling, heat treatment, precision grinding, special coatings, full-dimensional inspection, and first-article approval can all extend lead times. Defining the material, tolerances, post-processing, and acceptance standards in advance reduces waiting during production.
Is Swiss Machining Suitable for Small Prototype Quantities?
Swiss machining can produce small prototype quantities, but setup costs represent a larger portion of the unit price. Using a Swiss machine is valuable when the sample is intended to validate the subsequent production process. For a simple one-off prototype, conventional CNC turning should also be evaluated.