POM CNC-bewerking
Maatwerkdiensten voor CNC-bewerking van POM
POM biedt lage wrijving, slijtvastheid en maatvastheid voor tandwielen, bussen en precisiebewegende onderdelen. Upload uw tekening voor een technische beoordeling en een transparante offerte.
Vraag een offerte aan voor POM-onderdelenBewerkingsmogelijkheden van Weldo
Mogelijkheden voor CNC-bewerking van POM
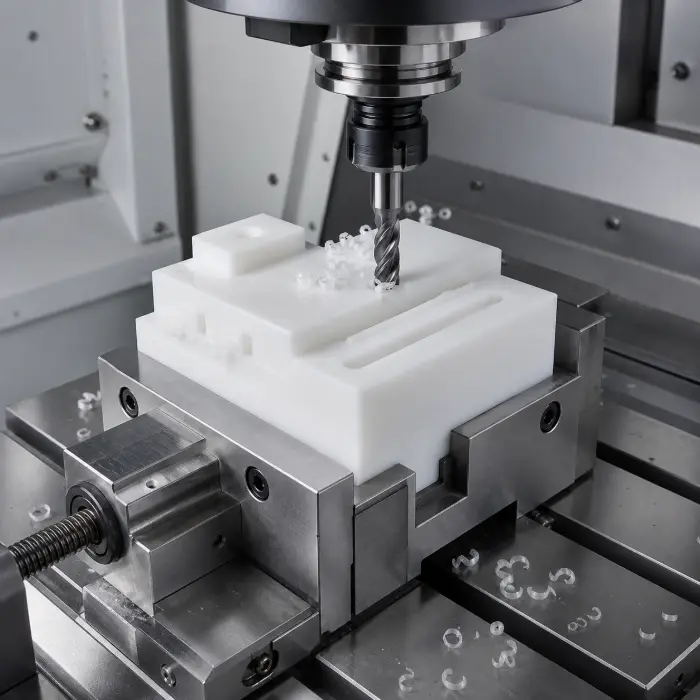
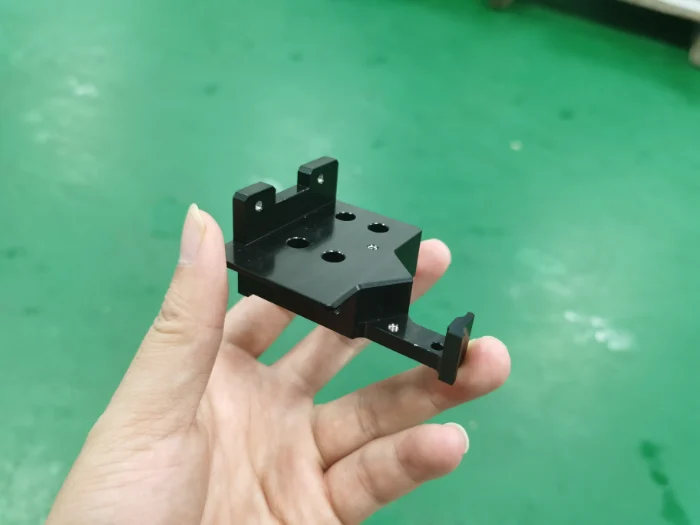
Op tekeningen gebaseerd frezen en draaien voor POM-prototypes, onderdelen in kleine series en serieproductie.
| Maximale afmetingen van het onderdeel | 3000 × 1200 × 850 mm |
|---|---|
| Bewerkingstolerantie | ±0,01 mm |
| Minimale wanddikte | 1,5 mm |
| Minimale gatdiameter | Ø 2 mm |
| Ruwheid na bewerking | Ra 0,8–3,2 μm |
POM / Acetaalmaterialen
Kies de juiste POM (acetaal)-kwaliteit
POM is de technische kunststof die gewoonlijk acetaal wordt genoemd. Vergelijk homopolymeren, copolymeren en gemodificeerde kwaliteiten op basis van belasting, wrijving, dimensionale stabiliteit, elektrische eigenschappen en vereisten inzake flexibiliteit.
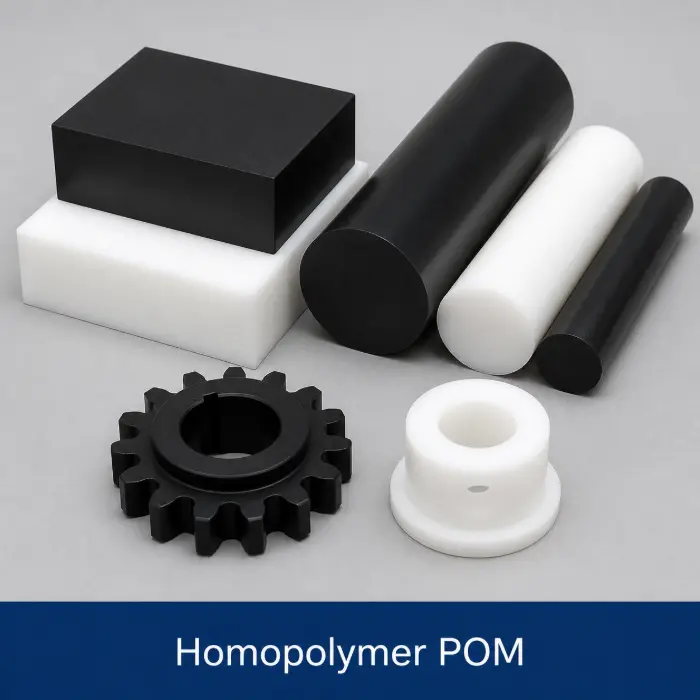
POM-homopolymeer
Acetaalhomopolymeer biedt een hogere stijfheid, hardheid en vermoeidheidssterkte dan de copolymeerfamilie.
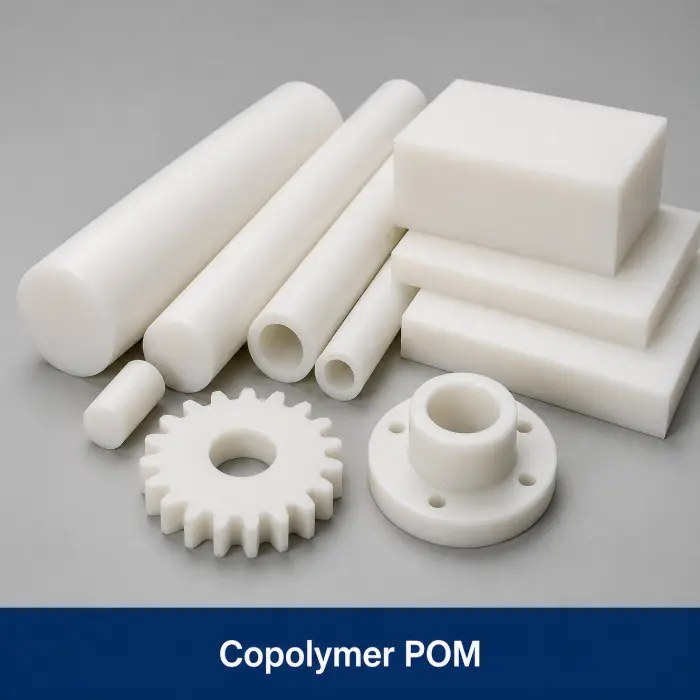
POM-copolymeer
Acetaal-copolymeer biedt een betere taaiheid en een betere bestendigheid tegen chemicaliën, alkaliën, heet water en stoom dan POM-H.
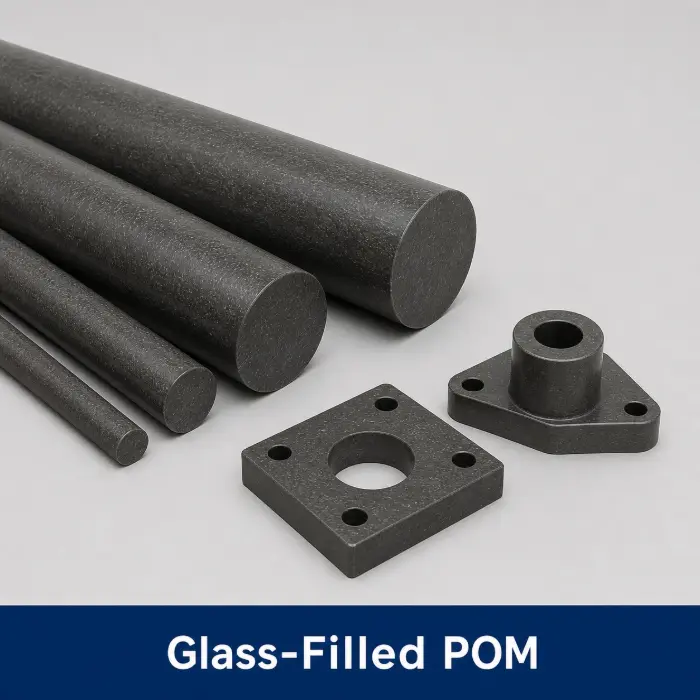
Met glas versterkt POM
Met glas versterkt acetaal zorgt voor een hogere stijfheid, een betere kruipweerstand en betere maatvastheid bij langdurige belasting.
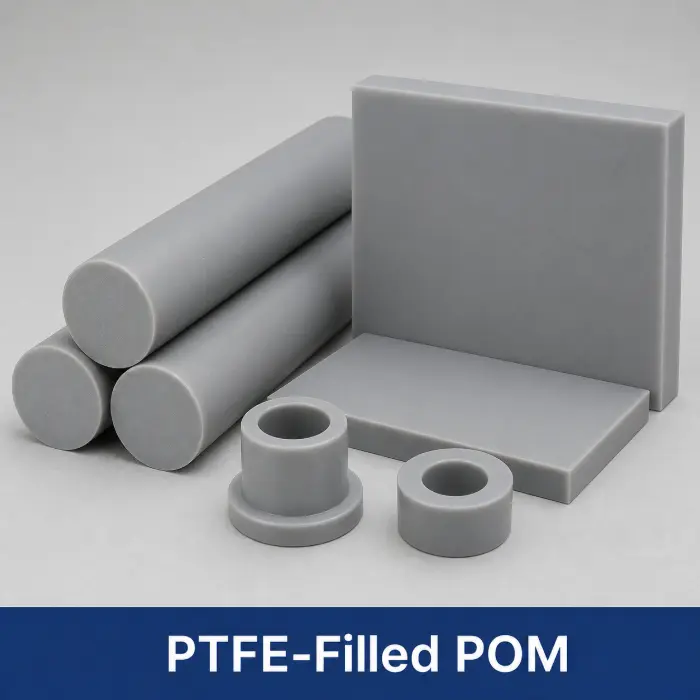
Met PTFE gevuld POM
Met PTFE gevuld acetaal vermindert wrijving, stick-slip en slijtage in drooglopende of continu glijdende samenstellingen.
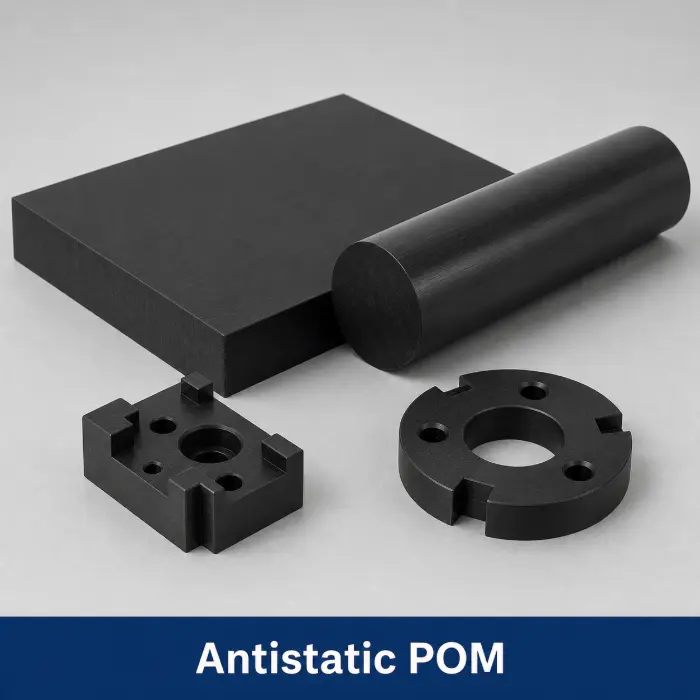
Antistatisch POM
Antistatisch acetaal beperkt de opbouw van elektrostatische lading in de elektronica-industrie en in omgevingen waar zorgvuldige omgang met apparatuur vereist is.
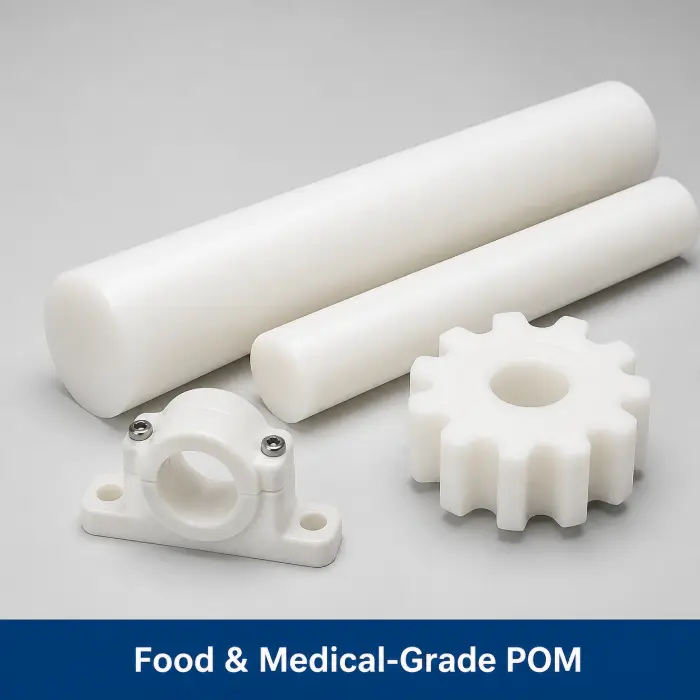
POM voor contact met levensmiddelen en de gezondheidszorg
De naleving is afhankelijk van de toepassing; kies materiaal met de vereiste documentatie inzake contact met levensmiddelen of gegevens over medische biocompatibiliteit.
POM-oppervlakteopties
Oppervlaktebehandelingen voor POM-onderdelen
Ontdek meer afwerkingen →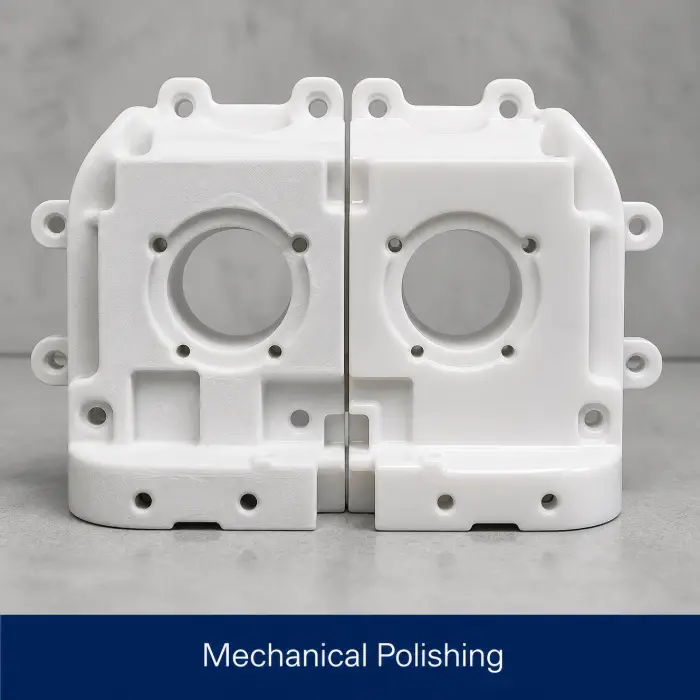
Mechanisch polijsten
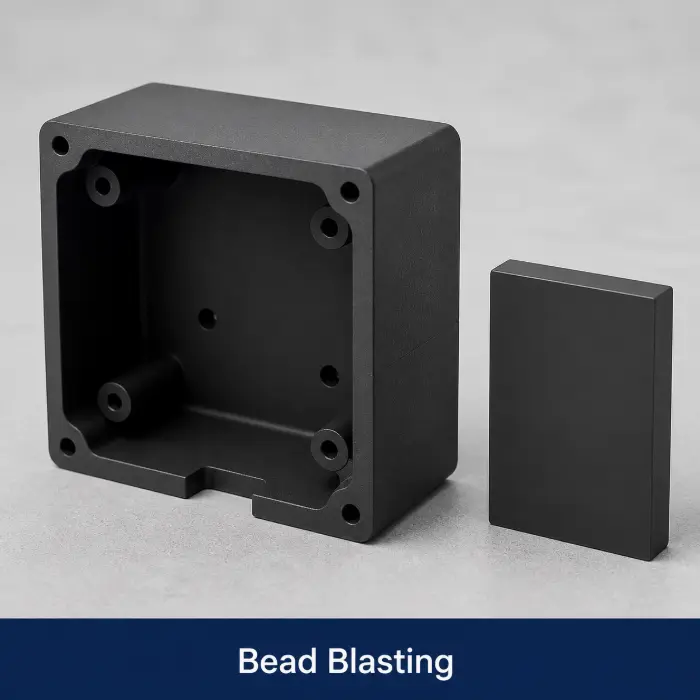
Parelstralen
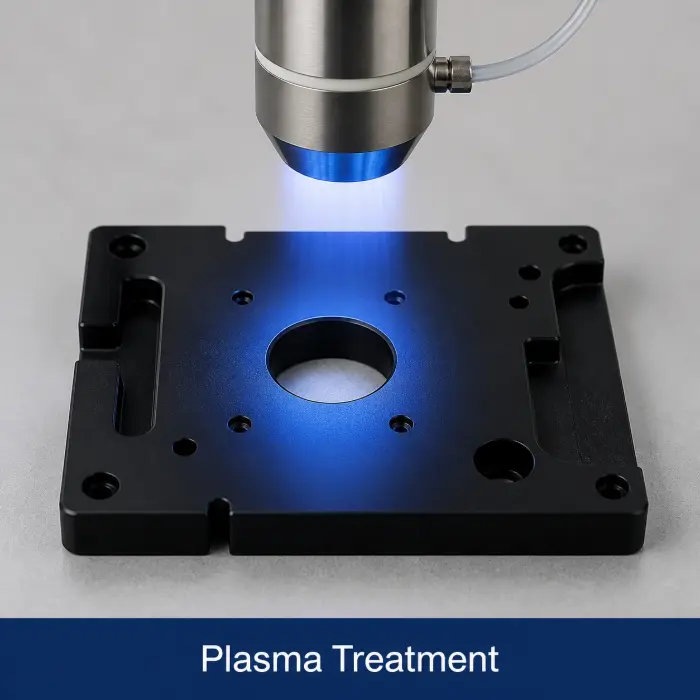
Plasmabehandeling
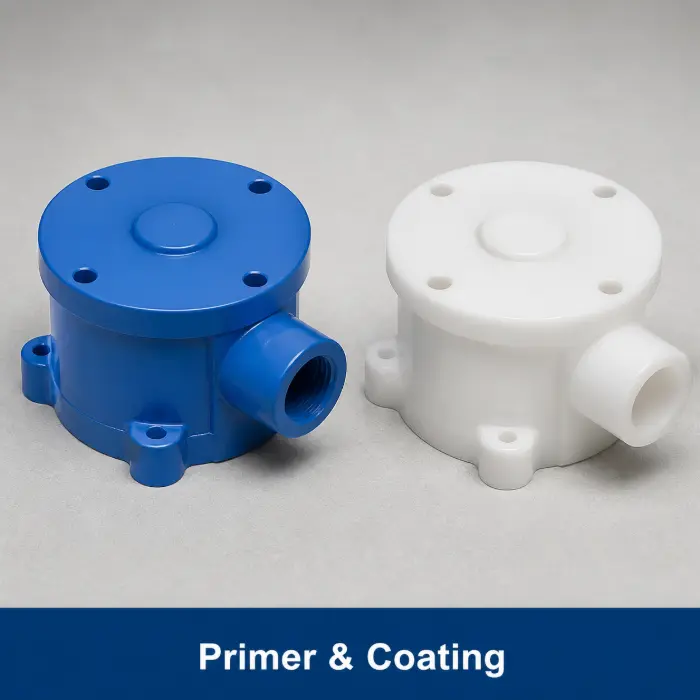
Grondverf & Deklaag
Gecontroleerde productie
Van tekeningbeoordeling tot eindcontrole
De kritische afmetingen, materiaalvereisten en controlepunten worden vóór de bewerking vastgesteld en vóór verzending gecontroleerd.
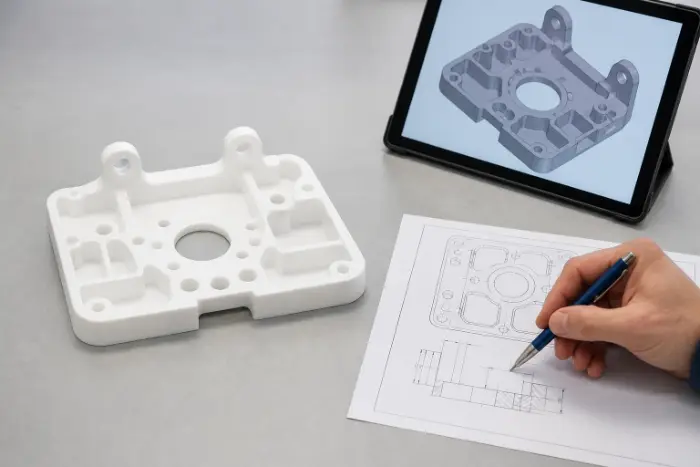
DFM-beoordeling
Eerst worden de kwaliteit, toleranties, wanddikte en referentiestrategie gecontroleerd.
Procesbesturing
Scherpe gereedschappen, een stabiele werkstukopspanning en een gecontroleerde warmteontwikkeling beschermen de geometrie van het werkstuk.
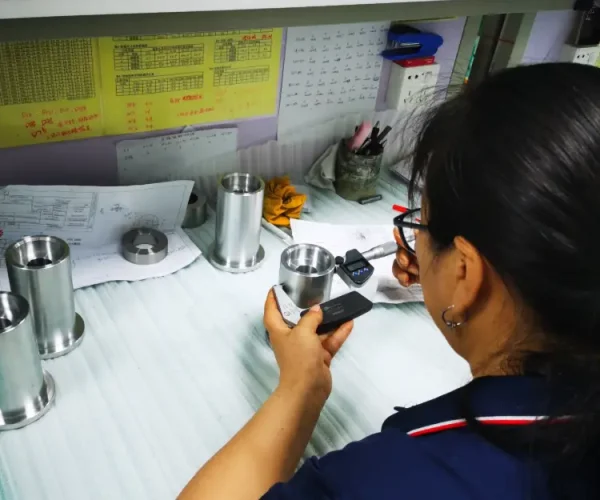
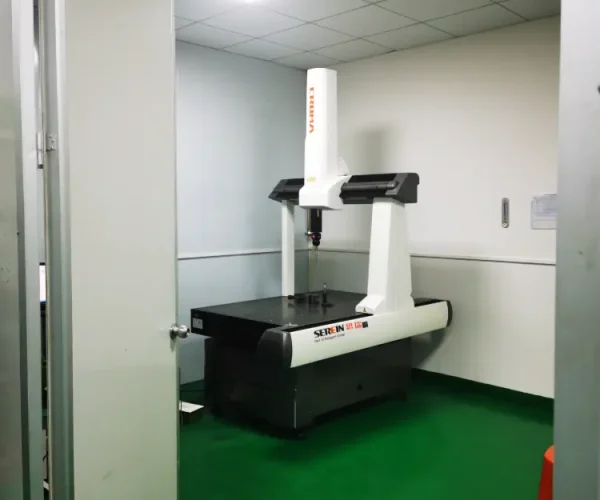
Maatcontrole
De kritische afmetingen en geometrische toleranties worden getoetst aan de tekening.
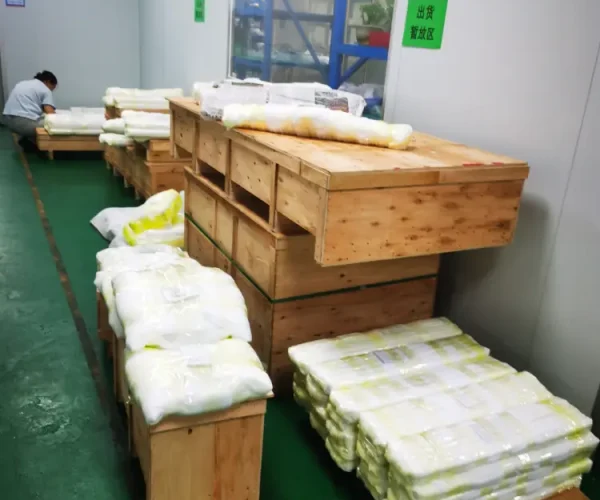
Leveringscontrole
Goedgekeurde onderdelen worden gereinigd, beschermd, geëtiketteerd en verpakt voor verzending.
Projecten met bewerkt POM
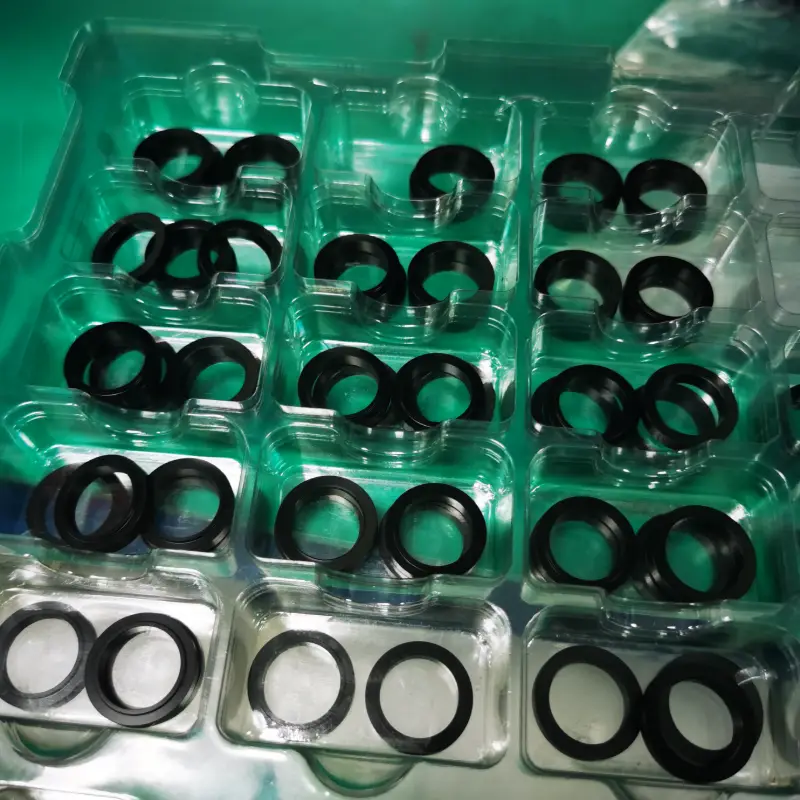
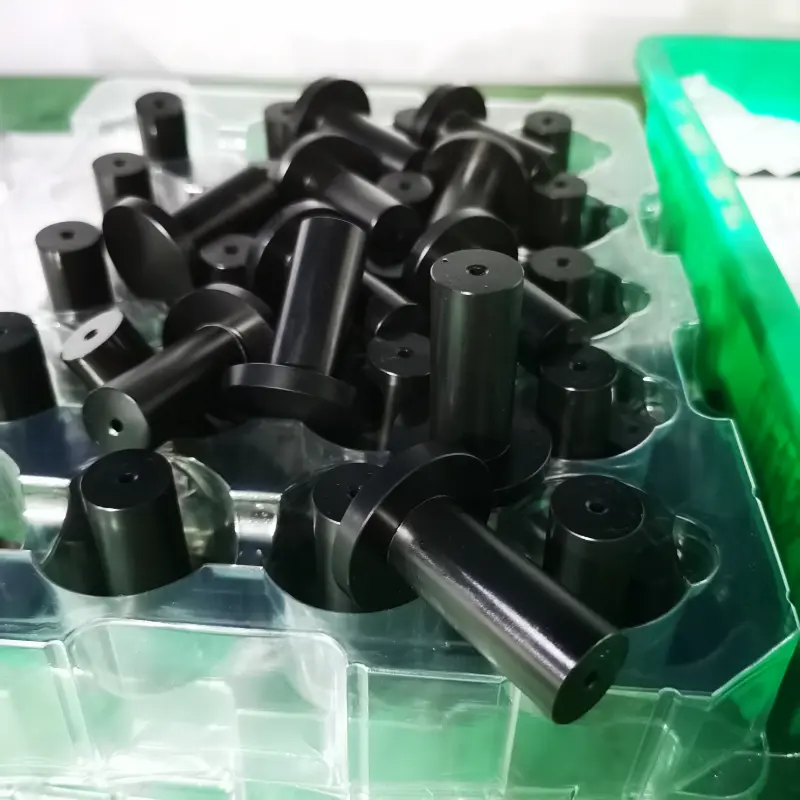
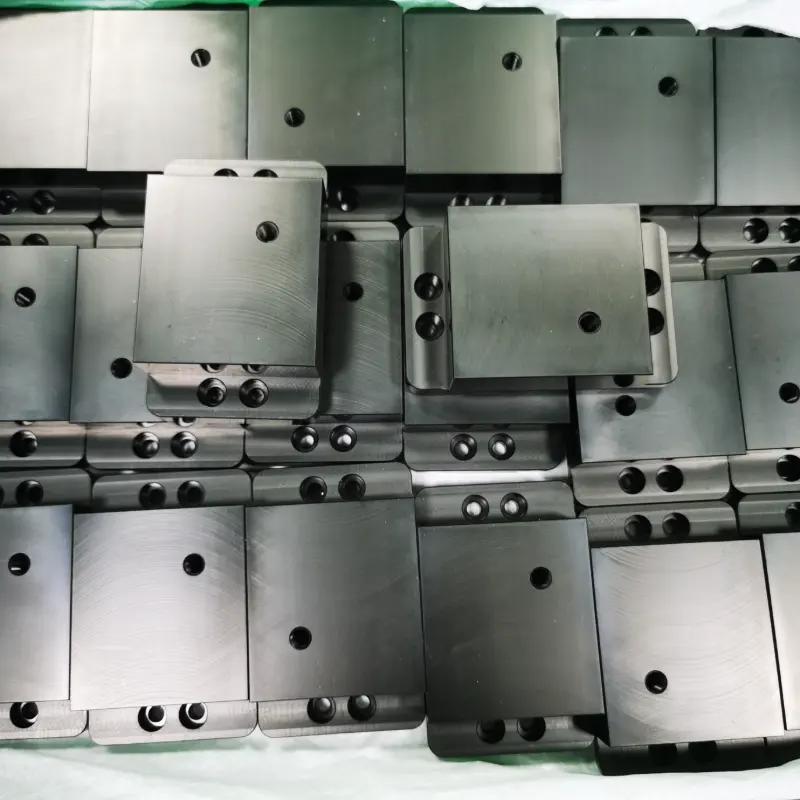
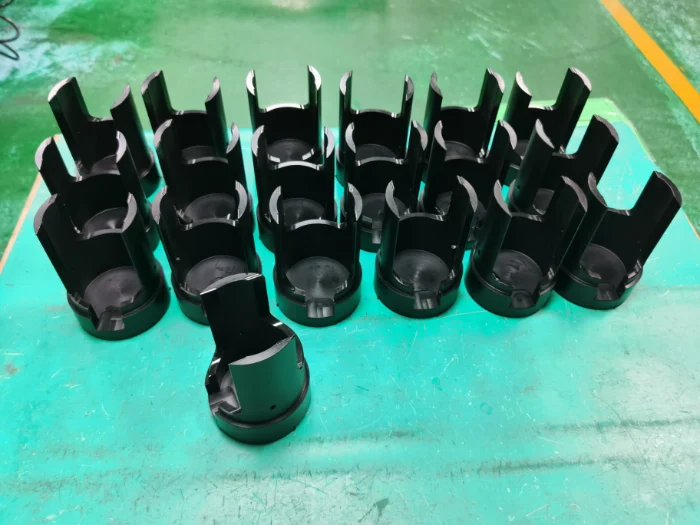
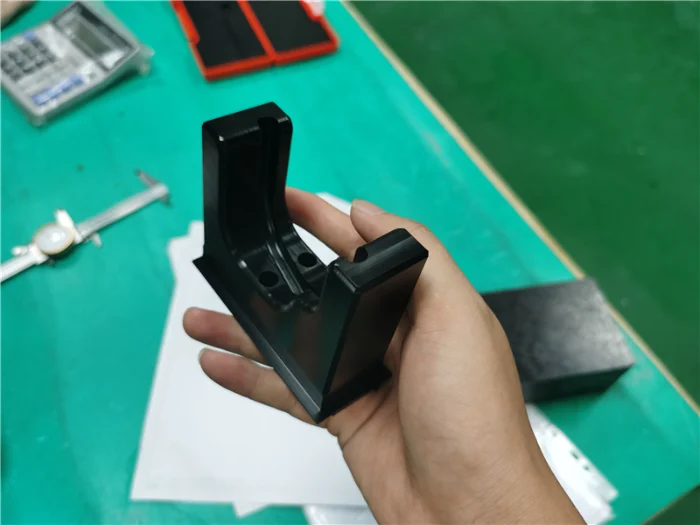
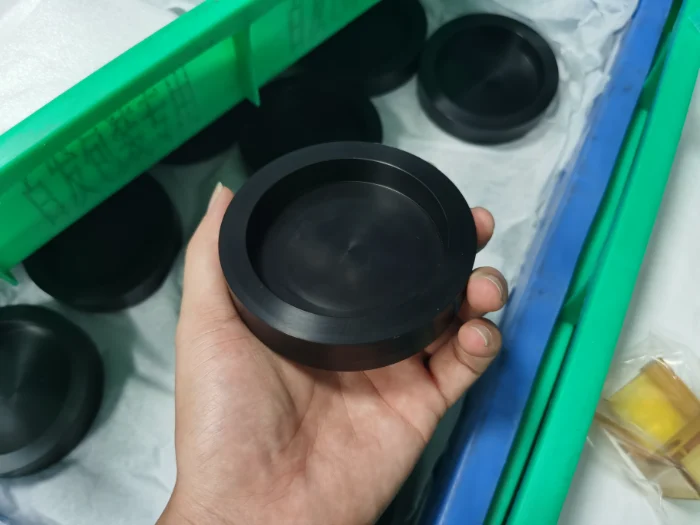
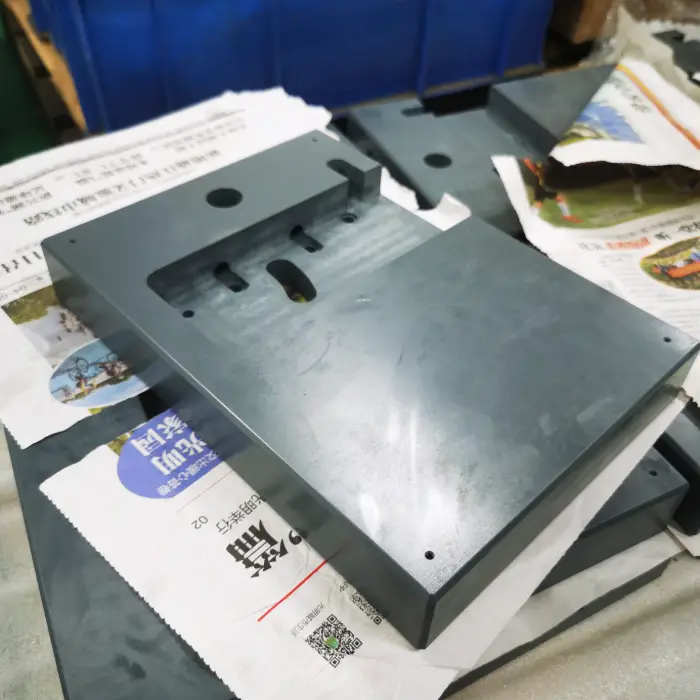
Op maat gemaakte, CNC-gefreesde POM-onderdelen
Prototypes en POM-onderdelen in kleine series, vervaardigd en gecontroleerd volgens uw tekening.