Основное различие между Сталь 1018 против стали A36 не сводится только к прочности. Эти материалы имеют разные характеристики и предназначены для удовлетворения различных требований к изготовлению деталей.
1018 — это марка низкоуглеродистой стали, характеризующаяся своим химическим составом. Она подходит для изготовления валов, штифтов, втулок, роликов и крепежных элементов по индивидуальному заказу. A36 — это спецификация конструкционной стали. Она подходит для изготовления опорных плит, кронштейнов, рам и крупных сварных узлов.
Инженеры по закупкам должны сравнивать состояние материала, форму запасов, точность механической обработки, требования к сварке, условия эксплуатации и общую стоимость производства.
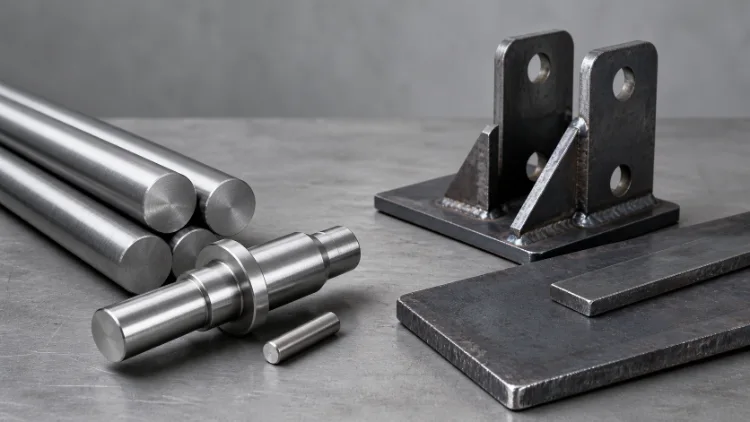
Что такое стали 1018 и A36?
Сталь 1018
Сталь марки 1018 содержит регулируемые доли углерода и марганца. Она отличается хорошей обрабатываемостью, свариваемостью, формуемостью в холодном состоянии и способностью к цементации.
К разновидностям обыкновенных акций относятся:
- Горячекатаный круглый пруток
- Холоднотянутый круглый пруток
- Шестигранный пруток
- Квадратный пруток
- Штанга с прецизионной шлифовкой
Холоднотянутая сталь марки 1018 отличается лучшей прямолинейностью, качеством поверхности и стабильностью размеров. Она подходит для токарной обработки с ЧПУ, наружного шлифования и серийного производства. Компания Nucor отмечает, что процессы холодной доводки улучшают размеры прутка, его прямолинейность, состояние поверхности и прочность.
Сталь A36
A36 представляет собой спецификацию ASTM на конструкционную сталь. Она охватывает листы, прутки и профили, используемые в сварных, болтовых и клепаных конструкциях.
Стандарт A36 в первую очередь устанавливает требования к минимальному пределу текучести, пределу прочности при растяжении и относительному удлинению. Требования к химическому составу варьируются в зависимости от формы изделия и толщины материала. Стандарт ASTM A36/A36M предписывает проведение термического анализа и испытаний на растяжение для приемки материала.
A36 обычно используется для:
- Опорные плиты для оборудования
- Монтажные пластины
- Кронштейны для оборудования
- Сварные рамы
- Армирующие пластины
- Компоненты промышленных платформ
Основные различия в химическом составе
| Элемент | SAE/AISI 1018 | ASTM A36 | Влияние на детали |
|---|---|---|---|
| Углерод | 0.15–0.20% | ≤0,25–0,291 TP3T | Влияет на прочность, свариваемость и характеристики цементации |
| Марганец | 0.60–0.90% | Определяется формой выпуска продукта | Повышает прочность и улучшает технологические характеристики |
| Фосфор | ≤0,040% | ≤0,030–0,0401 TP3T | Влияет на прочность и качество сварного шва |
| Сера | ≤0,050% | ≤0,030–0,050% | Влияет на обрабатываемость и поперечную вязкость |
| Кремний | Не контролируется в качестве основного легирующего элемента | ≤0,401 TP3T для определённых видов продукции | Используется для раскисления и влияет на качество сварки |
| Медь | Нет основных требований | ≥0,201 TP3T, если предусмотрено использование медистой стали | Повышает стойкость к атмосферной коррозии |
У стали 1018 диапазоны химического состава определены более чётко. Это способствует получению стабильных результатов при механической обработке и цементации. Её состав контролируется в соответствии с требованиями к материалам, такими как SAE J403.
A36 не является маркой стали с фиксированным составом. Фактический химический состав конкретной партии следует уточнять в протоколе испытаний материала с учетом формы изделия и его толщины.
Основные различия в механических свойствах
Значения, указанные в таблице под номером 1018, являются типичными значениями для холоднотянутого прутка. Значения по A36 представляют собой требования спецификации. Эти значения имеют разное значение и не должны рассматриваться как эквивалентные гарантированные свойства.
| Недвижимость | 1018 Холоднотянутая, типовая | Требования стандарта ASTM A36 |
|---|---|---|
| Прочность на разрыв | 552–621 МПа | 400–550 МПа |
| Предел текучести | 483–552 МПа | ≥250 МПа |
| Удлинение в 2 дюймах. | 15-20% | ≥20–23% |
| Твердость по Бринеллю | 160–190 по шкале Хб | Единых требований нет |
| Состояние поверхности | Гладкая поверхность, обработанная методом холодной шлифовки | Определяется формой выпуска продукта |
| Контроль размеров | Подходит для прецизионной обработки прутков | Не отражает допуски на готовые детали |
Типовые характеристики холоднотянутой стали марки 1018 приведены на основе данных, опубликованных компанией Eaton Steel.
Холоднотянутая сталь марки 1018 обладает более высоким пределом текучести и твердостью. Она подходит для изготовления прецизионных деталей валов. Сталь марки A36 соответствует установленным требованиям к прочности конструкции и подходит для изготовления сварных несущих деталей.
Для горячекатаной стали марки 1018 нельзя использовать значения характеристик, полученные при холодной волочизне. Для деталей, подвергающихся воздействию низких температур, ударных нагрузок или усталостных нагрузок, также предъявляются соответствующие требования к испытаниям.
Сравнение характеристик сварки
Стали 1018 и A36 одинаково подходят для традиционных методов сварки, однако их основные области применения различаются.
Сорт 1018 в основном применяется для обработанных в сборе деталей с локальными сварными соединениями. Сварка изменяет микроструктуру и состояние остаточных напряжений в зонах холодной волочи. Точные размеры следует доводить до заданных после сварки.
При сварке деталей из стали марки 1018 необходимо контролировать следующие факторы:
- Теплоотдача при сварке
- Крепление и искажения
- Выпрямление после сварки
- Окончательный припуск на токарную или шлифовальную обработку
Сталь A36 подходит для конструкций, изготовленных преимущественно методом сварки. При изготовлении крупных каркасов и опорных плит необходимо соблюдать установленный порядок сварки, точно определять опорные точки и учитывать усадочные деформации.
При сварке деталей из стали A36 необходимо контролировать следующие факторы:
- Симметричная последовательность сварки
- Требования к предварительному нагреву толстых листов
- Температура Interpass
- Снятие остаточных напряжений после сварки
- Финальная обработка монтажных поверхностей
Требования к предварительному нагреву следует определять с учетом толщины материала, углеродного эквивалента, ограничений при соединении и технологической инструкции по сварке (WPS).
Варианты термической обработки и отделки поверхности
1018 Термическая обработка
Сталь 1018 имеет низкое содержание углерода и не применяется для полного закаливания. Она подходит для поверхностной закалки.
- Цементация: Повышает твердость поверхности и износостойкость.
- Карбонитрирование: Подходит для небольших валов, штифтов и крепежных элементов.
- Отжиг: Снижает твердость и улучшает формуемость и обрабатываемость.
- Нормализация: Улучшает микроструктуру и повышает стабильность свойств.
- Снятие стресса: Снижает остаточные напряжения, возникающие в результате холодной обработки, сварки и механической обработки.
Цементация приводит к изменению размеров детали. На прецизионных поверхностях необходимо предусмотреть припуск на шлифование.
Термообработка A36
Сталь A36 не применяется для изготовления традиционных закаленных изнашиваемых деталей. Ее термообработка в первую очередь направлена на повышение стабильности размеров.
- Снятие стресса: Снижает остаточные напряжения, возникающие в результате сварки и грубой механической обработки.
- Нормализация: Повышает однородность микроструктуры.
- Отжиг: Снижает твердость и облегчает последующую формовку.
Сравнение видов отделки поверхности
| Отделка поверхности | 1018 заявок | A36 Применение |
|---|---|---|
| Черный оксид | Вал, штифты, втулки и крепежные элементы | Небольшие насадки для использования в помещении |
| Цинковое покрытие | Болты и соединительные элементы | Кронштейны и соединительные пластины |
| Безэлектролитный никель | Прецизионные детали и узлы, требующие нанесения равномерного покрытия | Локальные прецизионные поверхности |
| Фосфатное покрытие | Скользящие детали и базовые слои краски | Нанесение базовых слоев краски на сварные конструкции |
| Порошковое покрытие | Корпуса и опорные детали | Рамы, опорные плиты и защитные ограждения |
| Горячее цинкование | Не подходит для мелких прецизионных деталей | Крупные наружные сооружения |
Для нанесения чёрного оксидного покрытия требуется дополнительное антикоррозионное масло. При горячем цинковании необходимо оценить толщину покрытия и термические деформации.
Особенности обработки
Основы механической обработки 1018
Холоднотянутая сталь марки 1018 подходит для Токарная обработка с ЧПУ и серийное производство. Это позволяет уменьшить припуск на черновую обработку, но благодаря высокой вязкости материала образуются непрерывные стружки.
В процессе обработки следует контролировать следующие факторы:
- Острота инструмента
- Разрушение стружки
- Температура резки
- Усилие зажима патрона
- Прогиб длинного вала
- Снятие остаточных напряжений
Высокоточные детали валов может включать в себя черновую токарную обработку, снятие напряжений, получистовую токарную обработку, цементацию и чистовую шлифовку.
Механическая обработка A36
Окисная пленка на горячекатаной стали марки A36 ускоряет износ инструмента. Перед началом обработки поверхность необходимо очистить и определить надёжные опорные точки.
Крупные пластины не следует подвергать интенсивной механической обработке с одной стороны. Для уменьшения коробления материал следует снимать поочередно с обеих сторон.
Края, полученные в результате газовой и плазменной резки, имеют зону термического влияния. Для изготовления прецизионных профилей требуется дополнительный припуск на механическую обработку.
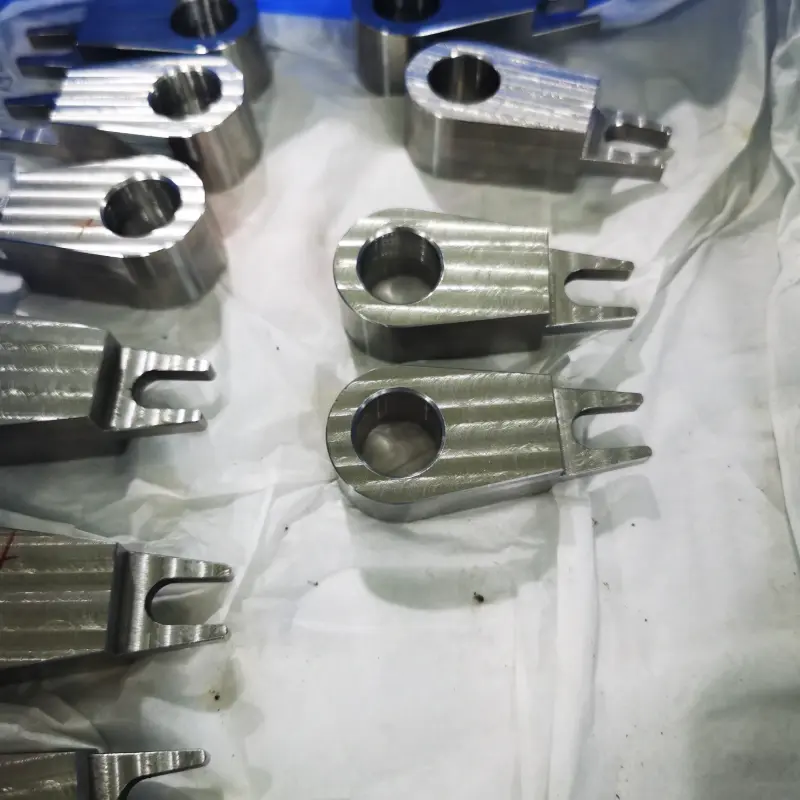
Приложения и среды обслуживания
| Деталь или приложение | Рекомендуемый материал | Причина выбора |
|---|---|---|
| Прецизионные валы | 1018 | Подходит для токарной обработки, шлифования и контроля размеров |
| Штифты и дюбели | 1018 | Обеспечивает соблюдение точных допусков на посадку |
| Втулки и прокладки | 1018 | Подходит для серийной токарной обработки и нанесения покрытий |
| Крепежные детали на заказ | 1018 | Поддерживает резьбовую обработку и цементацию |
| Ролики и направляющие детали | 1018 | Подходит для наружного шлифования и обработки с целью повышения износостойкости |
| Опорные плиты станка | A36 | Стабильная поставка листов и хорошая свариваемость |
| Сварные рамы | A36 | Подходит для крупных несущих конструкций |
| Монтажные кронштейны | A36 | Легко режется, гнется и сваривается |
| Опорные пластины | A36 | Подходит для усиления конструкций |
| Платформы для оборудования | A36 | Подходит для крупных промышленных сборок |
Сталь марки 1018 подходит для изготовления прецизионных функциональных деталей. Сталь марки A36 подходит для изготовления несущих функциональных деталей.
В условиях повышенной влажности и на открытом воздухе требуется защита от коррозии. Для конструкций, эксплуатируемых при низких температурах, также предъявляются требования к температуре проведения испытаний на ударную вязкость и минимальной поглощаемой энергии.
Различия в техническом обслуживании
Техническое обслуживание 1018 деталей направлено на проверку износа, смазки и целостности покрытия.
Следующие элементы следует регулярно проверять:
- Диаметры фитингов
- Поверхности скольжения
- Закаленные слои
- Целостность покрытия
- Состояние смазки
Техническое обслуживание конструкций A36 в основном сводится к проверке сварных швов, покрытий и общей деформации.
Следующие элементы следует регулярно проверять:
- Трещины в сварных швах
- Ослабленные болты
- Повреждение покрытия
- Точечная коррозия
- Деформация монтажной поверхности
Поврежденные защитные покрытия следует незамедлительно отремонтировать. Перед выполнением утвержденной процедуры ремонта необходимо выявить причину растрескивания сварных швов.
Сопоставимые классы
Ни у стандарта 1018, ни у стандарта A36 нет европейского эквивалента, который бы в полной мере соответствовал каждому состоянию изделия.
| Материалы из США | Часто сравниваемый европейский сорт | Основная идея |
|---|---|---|
| ASTM A36 | EN S235JR | Аналогичное структурное использование, но не прямо эквивалентное |
| SAE/AISI 1018 | EN C15E, C16E и аналогичные низкоуглеродистые стали | Необходимо сравнить состав, состояние и свойства |
Перед заменой материала необходимо проверить следующие пункты:
- Химический состав
- Механические свойства
- Форма выпуска продукта
- Условия поставки
- Допуски на размеры
- Требования к ударопрочности
- Сертификаты на материалы
Аналогичные марки не могут заменяться напрямую. Внесение существенных изменений требует письменного разрешения инженера-проектировщика.
Как следует выбирать инженеру по закупкам?
Инженеры по закупкам должны сначала определить, является ли данная деталь прецизионным функциональным элементом или конструктивным элементом.
Выберите 1018 при соблюдении следующих условий:
- Прокат представляет собой круглый или шестигранный пруток
- Токарная или шлифовальная обработка с ЧПУ является основным процессом
- На чертеже указаны диаметры фитингов и соосность
- Эта деталь требует цементации
- Данный продукт представляет собой вал, штифт, втулку или крепежный элемент
Выберите A36 при соблюдении следующих условий:
- Прокат представляет собой листы, плоские прутки или профили
- Резка, гибка и сварка — основные процессы
- Данный изделие в первую очередь воспринимает конструктивные нагрузки
- Поверхности, обработанные с высокой точностью, занимают лишь отдельные участки
- Данный продукт представляет собой опорную пластину, кронштейн или раму
При принятии решения о закупке не следует руководствоваться исключительно ценами на материалы. Необходимо также учитывать затраты на механическую обработку, сварку, снятие напряжений, термическую обработку, отделку поверхности, контроль качества и доставку.
В запросе предложений должно быть указано:
- Марка и стандарт материала
- В состоянии горячей прокатки, холодного волочения или прецизионного шлифования
- Типовая форма
- Критические допуски
- Сварка и термическая обработка
- Отделка поверхности
- MTR и номер теплового контура
- Документы о проверке
- Количество и срок поставки
Как выбрать надежного партнера по механической обработке
Надежный партнер по механической обработке изучает чертеж, прежде чем определить состояние материала и технологический процесс.
Для деталей 1018 поставщик должен подтвердить состояние прутка, припуск на термообработку и последовательность шлифования. Для деталей из стали A36 поставщик должен оценить плоскостность листов, деформацию при сварке и требования к снятию напряжений.
Инженеры по закупкам должны убедиться, что поставщик может обеспечить:
- Обзор литературы и стандартов
- MTR и прослеживаемость по тепловому номеру
- Обработка на станках с ЧПУ и координация сварочных работ
- Контроль деформаций при термообработке
- Координация работ по отделке поверхностей
- Контроль первой единицы продукции и проверка размеров
- Четкая информация о технологическом процессе и сроках выполнения заказов
Чтобы уточнить, какой из материалов — 1018 или A36 — подходит для конкретной детали, отправьте чертеж, количество и эксплуатационные требования по адресу Обработка Weldo для получения рекомендаций по обработке и коммерческого предложения.
Окончательное решение
Материал 1018 подходит для изготовления прецизионных валов, штифтов, втулок, роликов и крепежных деталей по индивидуальному заказу.
A36 подходит для изготовления опорных плит, кронштейнов, рам и крупных сварных узлов.
Если деталь содержит как сварную конструкцию, так и поверхности, требующие прецизионной подгонки, материал следует выбирать с учетом его основной несущей функции. После сварки необходимо провести снятие напряжений и чистовую обработку.
Марка материала, условия поставки и технология изготовления должны определяться комплексно. Они напрямую влияют на эксплуатационные характеристики детали, затраты на механическую обработку и стабильность поставок.