A36 — это экономичная, пригодная к сварке и широко доступная углеродистая конструкционная сталь.
Обычно он используется для изготовления оснований станков, монтажных пластин, кронштейнов, рам и сварных узлов общего назначения. Кроме того, он позволяет реализовывать производственные процессы, сочетающие в себе резку, сварку и локальную обработку на станках с ЧПУ.
Для специалистов по закупкам нестандартных деталей понимание того, “что такое сталь A36”, — это лишь первый шаг. Форма материала, толщина, допуски на размеры, состояние поверхности, припуск на механическую обработку и документация по контролю качества — все эти факторы влияют на качество и стоимость детали.
Сталь A36 подходит для изготовления конструкционных деталей, подвергающихся средним нагрузкам и требующих экономичного решения. Для изготовления деталей, которым необходимы высокая износостойкость, высокая твердость, ударопрочность при низких температурах или сертификация для эксплуатации под давлением, требуются материалы специального назначения.
Что такое сталь A36?
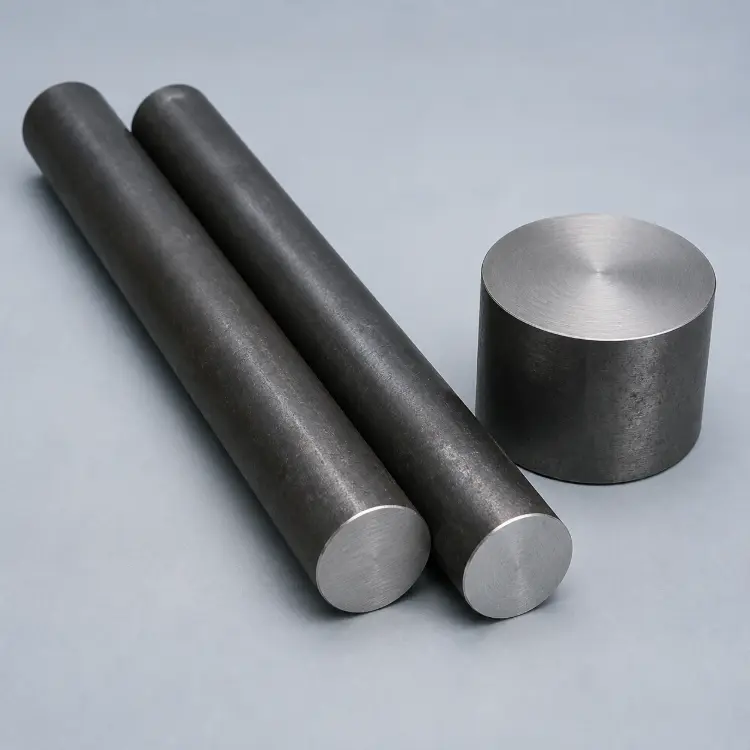
A36 — это углеродистая конструкционная сталь, поставляемая в соответствии со стандартом ASTM A36/A36M. Данный стандарт распространяется на стальные листы, прутки и профили конструкционного качества.
A36 подходит для:
- Сварные конструкции;
- Конструкции с болтовыми соединениями (такие как бол фланца);
- Конструкции с клепаными соединениями;
- Общие механические компоненты;
- Строительные и промышленные опорные конструкции.
A36 — это низкоуглеродистая сталь, однако это не общее обозначение для всех видов низкоуглеродистой стали. Это конкретный сорт материала по стандарту ASTM с четко определенными требованиями к механическим свойствам.
Буква “A” указывает на то, что данная спецификация относится к категории спецификаций ASTM для черных металлов. Число “36” соответствует минимальному пределу текучести 36 кси, или примерно 250 МПа.
Сталь A36 принимается в основном исходя из её механических свойств. Предельные значения химического состава варьируются в зависимости от формы изделия и толщины материала. В документации по закупкам должны быть указаны применимый стандарт, толщина материала и требуемый протокол заводских испытаний. Сфера применения стандарта ASTM A36/A36M
Как производится и поставляется сталь марки A36?
Сталь марки A36 производится путем выплавки стали, регулирования химического состава, непрерывного литья и горячей прокатки. Готовая продукция поставляется в виде листов, прутков и профилей.
К распространенным формам поставки относятся:
- Горячекатаный лист;
- Плита с выравненной поверхностью;
- Плоский, круглый и квадратный пруток;
- Уголки и швеллеры;
- Заготовки, выпиленные пилой;
- Заготовки, вырезанные газовой или плазменной резкой;
- Заготовки, вырезанные в соответствии с профилем детали.
На поверхности горячекатаной стали марки A36 имеется заводская окалина. Такое состояние поверхности подходит для изготовления общих конструкций, однако её нельзя напрямую использовать в качестве прецизионной монтажной поверхности, уплотняющей поверхности или основания для нанесения покрытия.
Стандарт A36 не является стандартом по умолчанию для всех изделий из углеродистой стали. Конструкционные трубы, как правило, изготавливаются в соответствии со стандартом ASTM A500. Стальные трубы — в соответствии со стандартом ASTM A53. Современные конструкционные профили с широкими фланцами широко поставляются в соответствии со стандартом ASTM A992.
Необходимо выбрать соответствующий стандарт в зависимости от требуемой формы сырья.
Какие стандартные размеры доступны для сырья A36?
Стандарт ASTM A36/A36M определяет эксплуатационные характеристики материала, но не устанавливает единого универсального набора типоразмеров заготовок.
“Под ”стандартными размерами» на рынке понимаются размеры, которые обычно имеются в наличии на заводах и в металлосервисных центрах. Ассортимент имеющихся в наличии размеров варьируется в зависимости от региона.
Стандартные размеры сырья A36
| Форма | Размер поперечного сечения (мм) | Ширина × Длина / Длина в рулоне |
|---|---|---|
| Типовая табличка для обыкновенных акций | 4.8–50.8 | 1219×2438–1524×3048 мм |
| Листовая сталь | 4.78–152 | 1500–3350 × 3050–25910 мм |
| Плита с выравненной поверхностью | 2.54–15.9 | 1200–2400 × 1800–18300 мм |
| Плоский пруток | 3,18–76,2 × ≤304,8 | 6,1 м |
| Круглый пруток | Ø3,18–304,8 | 6,1 м |
| Квадратный пруток | 6.35×6.35–101.6×101.6 | 6,1 м |
| Углы/профили | По обозначению разделов | 6–18,3 м |
В качестве примера компания SSAB указывает диапазон толщин прокатной стали A36 в пределах от 4,78 до 152 мм. Доступные ширины варьируются от 1500 до 3350 мм, а длины — от 3050 до 25910 мм. Размеры стали SSAB A36
Эти цифры отражают производственные возможности заводов или сервисных центров. Они не являются универсальными размерами запасов, установленными ASTM.
Как размеры исходного материала влияют на механическую обработку?
При определении толщины заготовки необходимо учитывать:
- Окись железа;
- Скос для термической резки;
- Материал, подвергшийся воздействию высокой температуры;
- Припуск на закрепление заготовки;
- Припуск на черновую обработку;
- Припуск на чистовую обработку.
Заказ заготовки с толщиной, соответствующей толщине готовой детали, приводит к недостаточному припуску на обработку.
Крупногабаритные листовые детали также подлежат проверке на плоскостность при поступлении. Стандартный горячекатаный лист нельзя использовать напрямую в качестве прецизионной монтажной поверхности.
Перед заказом материала необходимо выполнить раскрой нестандартных деталей. Эффективный раскрой позволяет сократить количество отходов.
Листы сверхтолстые, сверхширокие и нестандартной длины требуют изготовления на прокатном стане. Сроки поставки этих материалов более длительные, а транспортные расходы — выше.
Допуски на толщину, ширину, длину и плоскостность листов A36 регулируются стандартом ASTM A6/A6M. Общие требования стандарта ASTM A6/A6M
Каков химический состав стали A36?
A36 состоит преимущественно из железа. Он также содержит углерод, марганец, кремний, фосфор и серу.
Химический состав стали A36
Единица измерения: %
| C | Mn | P | S | Si | Cu* |
|---|---|---|---|---|---|
| 0.25–0.29 | 0.80-1.20 | ≤0,040 | ≤0,050 | ≤0,40 | ≥0,20 |
Указанные в таблице значения содержания углерода представляют собой предельные значения максимального содержания для различных толщин материала. Требования к содержанию марганца и кремния также зависят от толщины.
Cu ≥ 0,201 TP3T применяется только в том случае, если в документах на закупку указана медьсодержащая сталь. Нельзя исходить из того, что стандартная сталь A36 содержит такое количество меди.
Химический состав материала должен быть подтверждён протоколом испытаний (MTR). В протоколе испытаний (MTR) также должны быть указаны теплоемкость, предел текучести, предел прочности при растяжении и относительное удлинение. Требования к составу листов A36
Механические и физические свойства стали A36
Основной характеристикой материала A36 является его установленная минимальная прочность конструкции. Проектировщики используют предел текучести и предел прочности при растяжении для определения размеров деталей и коэффициентов безопасности.
Характеристики стали A36
| Недвижимость | Значение |
|---|---|
| Предел текучести (МПа) | ≥250 (≤200 мм); ≥220 (>200 мм) |
| Прочность на разрыв (МПа) | 400–550 |
| Удлинение (%) | 20–23 |
| Модуль упругости (ГПа) | 200 |
| Модуль сдвига (ГПа) | 79 |
| Коэффициент Пуассона | 0.26 |
| Плотность (г/см³) | 7.85 |
| Коэффициент теплового расширения (мкм/м·°C) | 11.7 |
| Теплопроводность (Вт/м·К) | 50–52 |
Предел текучести определяет напряжение, при котором начинается необратимая деформация. Для стали A36 толщиной 200 мм или менее минимальный предел текучести составляет 250 МПа. Для материала толщиной более 200 мм минимальное значение снижается до 220 МПа.
Прочность на разрыв — это максимальное растягивающее напряжение, которое материал выдерживает до разрушения. Диапазон прочности на разрыв стали A36 составляет 400–550 МПа.
Модуль упругости определяет жесткость конструкции. Замена стали A36 на обычную сталь с более высоким пределом текучести не приводит к непосредственному увеличению жесткости при той же геометрии. Для повышения жесткости необходимо изменить толщину листа, глубину сечения, арматуру или расположение опор.
В стандарте ASTM A36 фиксированная твердость не используется в качестве основного критерия приемки. Для деталей, подверженных износу или контактной усталости, требуется определенный диапазон твердости либо использование другого материала, такого как 1045, 4140 или специальная износостойкая сталь.
Подходит ли сталь A36 для эксплуатации в условиях низкотемпературных ударов?
Базовая спецификация A36 не предусматривает автоматической гарантии ударопрочности при низких температурах.
В документации на закупку конструкций, подверженных низким температурам, ударным нагрузкам, а также подъемных и критически важных с точки зрения безопасности конструкций, должно быть указано проведение испытаний на удар по Шарпи с V-образной надрезом.
В документах необходимо определить:
- Тестовая температура;
- Минимальная энергия удара;
- Ориентация образца;
- Местонахождение образца;
- Критерии приемки.
Отчет об испытании на растяжение при комнатной температуре не может заменить испытание на ударную вязкость при низких температурах.
В чём заключаются преимущества стали A36?
Более низкая стоимость
Сталь марки A36 производится в больших объемах и имеет налаженную цепочку поставок. Листы и профили из этой стали легко доступны.
Сталь A36 позволяет снизить затраты на материалы при изготовлении крупногабаритных опорных плит, рам и сварных конструкций.
Хорошая свариваемость
Сталь марки A36 отличается относительно низким содержанием углерода. Она подходит для стандартных методов дуговой сварки.
Правильно составленная процедура сварки позволяет получить надёжные соединения и предотвратить растрескивание и деформацию.
Возможности резки и формовки
A36 поддерживает:
- Резка пилой;
- Лазерная резка;
- Плазменная резка;
- Резка пламенем;
- Гидроабразивная резка;
- Гибка на листогибочном прессе;
- Гнутка рулонов.
Широкий ассортимент форм сырья
Сталь марки A36 выпускается в виде листов, плоского проката, круглого и квадратного проката, а также конструкционных профилей.
Выбор заготовки, форма которой максимально приближена к конечной геометрии, позволяет сократить время обработки и уменьшить отходы материала.
Поддержка комбинированного производства
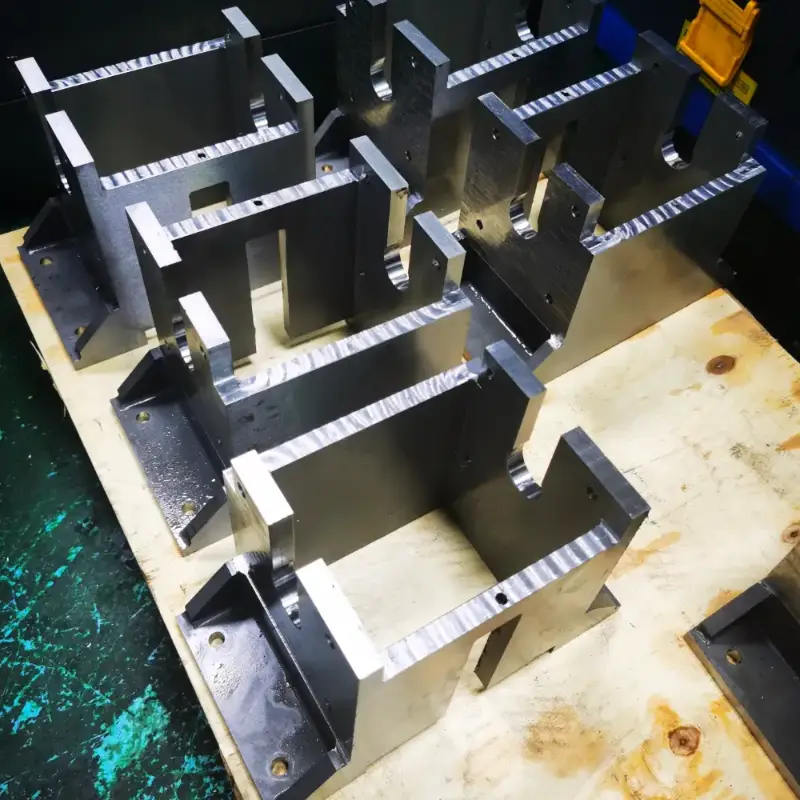
Крупные детали можно сначала разрезать и сварить. Затем можно провести чистовую обработку монтажных поверхностей, расположения отверстий и опорных элементов.
Данный процесс подходит для изготовления оснований оборудования, рам и крупных несущих конструкций.
Каковы ограничения стали марки A36?
A36 имеет определённую область применения. К его основным ограничениям относятся:
- Незащищенные поверхности ржавеют;
- Отсутствие возможности обработки материалов с высокой твёрдостью;
- Ограниченная износостойкость;
- На горячекатаных поверхностях присутствует прокатная окалина;
- Не подходит для сквозной закалки;
- Характеристики обработки варьируются в зависимости от партии;
- Базовые технические характеристики не гарантируют ударную вязкость при низких температурах;
- Это не стандартный материал для изготовления сосудов под давлением;
- Он не подходит для прецизионных шпинделей или зубчатых передач, подвергающихся значительным нагрузкам.
Для деталей, к которым предъявляются требования по твердости, износостойкости или реакции на термообработку, следует использовать сталь марок 1045, 4140 или специальную износостойкую сталь.
Для деталей, используемых в коррозионных средах, следует применять нержавеющую сталь или сталь марки A36 с специально разработанной системой защиты от коррозии.
Подходит ли сталь A36 для обработки на станках с ЧПУ?
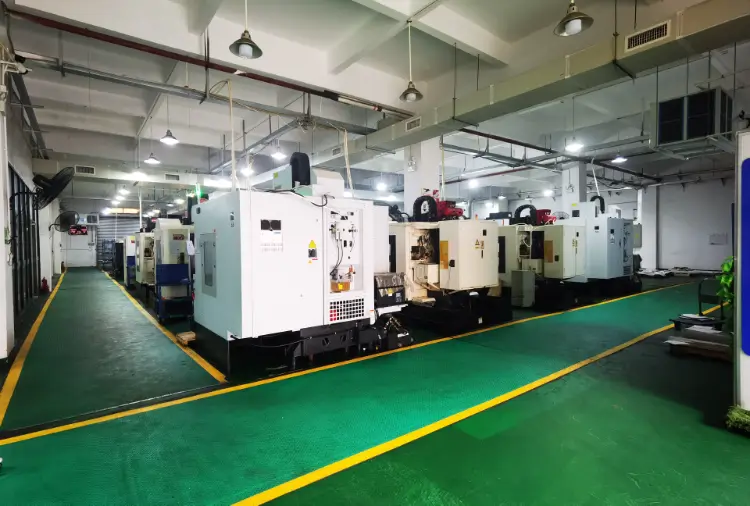
A36 поддерживает фрезерование, токарную обработку, сверление, нарезание резьбы с ЧПУ, а также шлифование.
Подходит для:
- Опорные плиты для оборудования;
- Монтажные пластины;
- Соединительные пластины;
- Зажимные пластины;
- Крепежные пластины;
- Крупные скобки;
- Сварные конструкции, требующие чистовой обработки.
Основная сложность при обработке заключается не в высокой твёрдости. Она связана с окалиной, наплавленными кромками, термически обработанными кромками и остаточными напряжениями.
Проблемы и решения при обработке стали A36 на станках с ЧПУ
| Вызов | Эффект | Решение |
|---|---|---|
| Окисная корка | Износ, сколы по краям | Взрывная обработка, глубокий черновой проход |
| Накладной край | Разрывы, отклонения в размерах | Острые инструменты, стабильная подача охлаждающей жидкости |
| Длинные чипы | Закутывание инструмента, плохая эвакуация | Срыватель стружки, регулировка подачи |
| Колебания температуры от нагревателя к нагревателю | Нагрузка и колебания срока службы инструмента | MTR, производство в одном цикле |
| Кромка с термической обработкой | Неравномерная твердость | Припуск на обработку |
| Остаточное напряжение | Деформация, погрешность плоскостности | Симметричная черновая обработка, снятие внутренних напряжений |
| Деформация от зажима | Ошибка после разжатия | Многоточечная опора, регулируемое зажатие |
| Сварка с усадкой | Смещение отверстия и базовой точки | Обработка после сварки |
| Заусенцы и острые кромки | Дефекты сборки и покрытия | Снятие фасок, удаление заусенцев |
Удаление окалины после горячей прокатки
Горячекатаная окалина имеет твердую и неровную поверхность. При трении об окалину инструменты быстро изнашиваются.
Глубина черновой обработки должна обеспечивать снятие окалины. Прецизионные детали перед механической обработкой также можно подвергнуть пескоструйной или дробеструйной обработке.
Контроль за уплотненной кромкой
A36 — это низкоуглеродистая сталь. Когда инструмент затупился, материал прилипает к режущей кромке.
Наслоение на кромке приводит к разрывам поверхности и отклонениям в размерах. Острый инструмент из твердого сплава с положительным углом наклона режущей кромки и стабильная подача охлаждающей жидкости позволяют уменьшить эту проблему.
Контроль деформаций в крупногабаритных листах
В крупных стальных плитах присутствуют остаточные напряжения, возникшие в процессе прокатки. Удаление значительного количества материала с одной стороны приводит к короблению.
При обработке прецизионных опорных пластин следует соблюдать следующую последовательность операций:
- Проверить толщину и плоскостность заготовки;
- Удалить окалину и остатки резки;
- Установить исходную систему координат обработки;
- Обработать на черновой станке обе стороны симметрично;
- Оставить запас униформы;
- Снять зажимное усилие;
- Снова выровнять заготовку;
- Монтажные поверхности и схемы расположения отверстий на отделочной машине;
- Полная обработка для удаления заусенцев и контроль качества;
- Нанесите антикоррозионное покрытие на необработанные поверхности.
Обработка контрольных точек после сварки
В результате усадки при сварке изменяются положение отверстий, монтажные поверхности и габаритные размеры.
Окончательная обработка монтажных поверхностей, установочных отверстий и направляющих поверхностей должна производиться после завершения основных сварочных работ. Кроме того, на чертежах следует проводить различие между размерами до и после сварки.
Резка, формовка и сварка стали A36
Лазерная резка
Лазерная резка подходит для тонких и средних листов, а также для сложных профилей. При этом образуется узкий пропил и обеспечиваются стабильные размеры.
Плазменная резка
Плазменная резка подходит для листов средней толщины. Она обеспечивает высокую производительность, однако на срезе образуется конусность и зона термического влияния.
Резка пламенем
Газовая резка подходит для толстых листов и крупных заготовок. На кромке разреза необходимо предусмотреть припуск на механическую обработку.
Гидроабразивная резка
Гидроабразивная резка не приводит к образованию значительной зоны термического влияния. Она подходит для деталей, чувствительных к теплу, возникающему при резке.
Гибка и формовка
Сталь A36 обладает хорошей пластичностью. Минимальный радиус изгиба необходимо определять с учётом толщины листа, направления прокатки и зазора матрицы.
Для гибки толстых листов необходимо уточнить величину удлинения, грузоподъемность станка и направление гибки.
Сварка
A36 поддерживает сварку методами MIG, TIG, сварку с использованием порошковой проволоки и сварку в среде газа.
Толстая пластина, стыки с высокой степенью фиксации и сварка при низких температурах требуют наличия официально утвержденной технологической инструкции по сварке (WPS).
Перед сваркой необходимо удалить следующее:
- Окись железа;
- Нефть;
- Влажность;
- Покрытия;
- Остатки после резки.
Температуру предварительного нагрева необходимо определять с учетом углеродного эквивалента, толщины листа и условий фиксации соединения. При изготовлении крупных сварных конструкций также необходимо контролировать последовательность сварки и направление усадки.
Можно ли подвергать сталь A36 термической обработке?
Сталь A36 поставляется в горячекатаном состоянии. Это не типичная конструкционная сталь, предназначенная для достижения высокой прочности путем закалки и отпуски.
В результате закалки сталь A36 не приобретает равномерной высокой твёрдости. Для изготовления деталей, требующих высокой твёрдости и износостойкости, следует использовать стали марок 1045, 4140 или специальные износостойкие стали.
Термическая обработка деталей из стали A36 в основном включает:
Снятие стресса
Снятие остаточных напряжений применяется к тяжелым сварным конструкциям и деталям, подвергающимся значительному удалению материала. Это позволяет снизить остаточные напряжения и предотвратить последующие деформации.
Нормализация
Нормировка способствует повышению однородности микроструктуры в определённых деталях. После обработки необходимо повторно проверить свойства материала и размеры.
Локальное поверхностное упрочнение
Локальное поверхностное упрочнение применяется только к проверенным конструкциям, предназначенным для конкретных целей. Оно не превращает сталь A36 в стандартную износостойкую сталь.
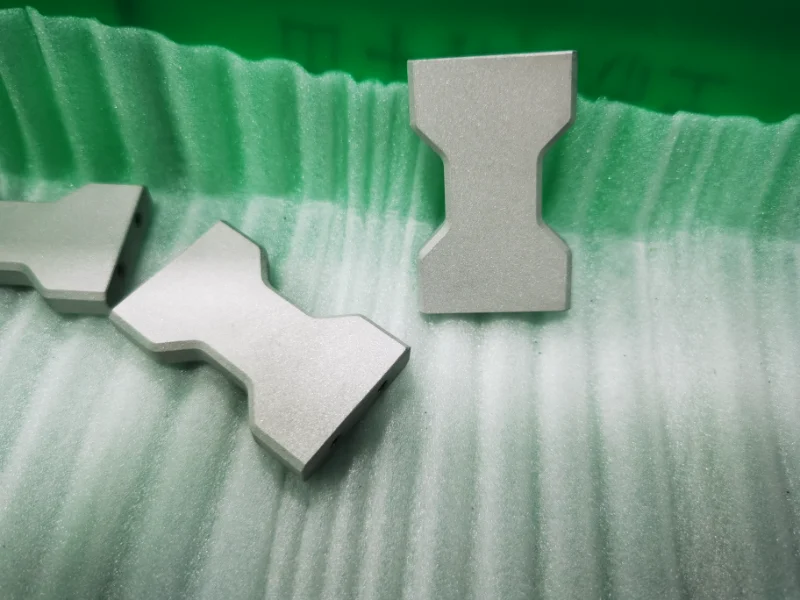
Какие виды обработки поверхности обычно применяются для деталей из стали A36, изготовленных по индивидуальному заказу?
Без нанесения покрытия сталь A36 не обеспечивает долгосрочную защиту от коррозии. Вид обработки поверхности следует выбирать с учетом условий эксплуатации, внешнего вида, точности размеров и периодичности технического обслуживания.
Пескоструйная или дробеструйная обработка
Пескоструйная и дробеструйная очистка позволяют удалить вальцовую окалину, ржавчину и загрязнения, образовавшиеся в результате сварки.
Они обеспечивают однородную основу для нанесения покрытия, но сами по себе не обеспечивают долговременную коррозионную стойкость.
Промышленная окраска
В промышленной окраске используются грунтовки и финишные покрытия для защиты стали от воздействия влаги и кислорода.
Оно подходит для оснований станков, каркасов оборудования и крупных сварных конструкций. Система покрытия должна соответствовать условиям эксплуатации в помещениях, на открытом воздухе, в условиях повышенной влажности и воздействия солевой среды.
Порошковое покрытие
Порошковое покрытие образует однородный и прочный декоративный слой.
Он подходит для рамок оборудования, кронштейнов и защитных элементов. Резьба, точки заземления и прецизионные сопрягаемые поверхности необходимо заклеивать.
Горячее цинкование
Горячее цинкование подходит для наружных кронштейнов, платформ и ограждений.
Конструкция должна предусматривать наличие вентиляционных и сливных отверстий. В случае крупных сварных конструкций также необходимо провести оценку деформаций, возникающих при оцинковании под воздействием высокой температуры.
Цинковое гальваническое покрытие
При гальваническом оцинковании образуется тонкое, однородное покрытие.
Оно подходит для небольших кронштейнов, соединительных деталей и деталей, изготовленных на станках с ЧПУ. Срок службы этого покрытия в условиях открытого воздуха короче, чем у горячего цинкования.
Черный оксид
Черный оксид улучшает внешний вид и обеспечивает краткосрочную защиту от ржавчины.
Его необходимо использовать вместе с защитным маслом. Данное средство подходит для внутренних приборов и мелких механических деталей.
Фосфатирование
Фосфатирование улучшает адгезию покрытия и также совместимо с антикоррозионным маслом.
Обычно он применяется в автомобильных кронштейнах, крепежных элементах и промышленных деталях.
Безэлектродное никелирование
Безелектродное никелирование повышает коррозионную стойкость, твердость поверхности и равномерность покрытия.
Он подходит для прецизионных кронштейнов, позиционирующих деталей и функциональных механических узлов. В чертежах должны быть указаны толщина покрытия и поправки на усадку.
Прецизионное шлифование или механическая полировка
Точное шлифование и полировка позволяют улучшить плоскостность, шероховатость и точность посадки.
Они не заменяют антикоррозионные покрытия. Готовые детали по-прежнему нуждаются в защите от ржавчины.
Масло для защиты от ржавчины
Масло для защиты от ржавчины подходит для заготовок, полуфабрикатов и краткосрочного хранения.
Она не может служить в качестве долгосрочной системы защиты на открытом воздухе.
What Custom Parts Can Be Made From A36 Steel?
A36 is suitable for large, weldable, medium-load, and cost-sensitive structural components.
| Промышленность | Общие детали | Related Equipment |
|---|---|---|
| Промышленная автоматизация | Baseplates, mounting plates, brackets, fixture plates | Production lines, assembly and inspection equipment |
| Machine tools | Frames, bases, support plates | Lathes, mills, grinders |
| Робототехника | Bases, column connection plates, fence brackets | Handling and welding robots |
| Construction machinery | Reinforcement plates, connection plates, mounting brackets | Excavators, loaders |
| Agricultural machinery | Frames, mounting blocks, protective structures | Harvesters, tractor attachments |
| Material handling | Frames, bearing plates, guide brackets | Belt and roller conveyors |
| Mining equipment | Bases, support frames, connection parts | Screening and conveying equipment |
| Энергетическое оборудование | Skid bases, cabinet brackets, mounting plates | Pump packages, generator support equipment |
| Транспортировка | Platforms, structural brackets, manufacturing fixtures | Commercial vehicles, maintenance equipment |
| Construction fabrication | Gusset plates, embed plates, reinforcement plates | Steel structures, industrial platforms |
A36 is not suitable for direct use in:
- Gear tooth surfaces;
- High-speed precision spindles;
- Wear liners;
- Rolling-bearing components;
- High-pressure components;
- Uncoated marine parts.
When Should A36 Steel Be Selected?
A36 is suitable under the following conditions:
- The part is exposed mainly to static or general structural loads;
- Cutting, bending, and welding are required;
- The part is large;
- Critical areas require localized CNC machining;
- Corrosion protection can be applied;
- Material and manufacturing costs are important;
- High hardness and wear resistance are not required.
Other materials should be selected for the following requirements:
| Требование | Material Direction |
|---|---|
| Higher yield strength | A572 Grade 50 |
| Precision shafts and pins | Cold-drawn 1018 |
| Heat treatment and wear resistance | 1045, 4140 |
| Severe corrosion | Нержавеющая сталь |
| Снижение веса | Aluminum alloy |
| Low-temperature impact service | Steel with specified impact properties |
| Pressure equipment | Pressure-service material |
Can A36 Be Directly Replaced With Other Grades?
S235JR, Q235B, SS400, and CSA G40.21 44W are often compared with A36.
These materials are not unconditional equivalents. They follow different standards, test methods, and acceptance requirements.
The following must be compared before substitution:
- Yield strength;
- Tensile strength;
- Chemical composition;
- Толщина материала;
- Elongation;
- Impact performance;
- Welding requirements;
- Dimensional tolerances;
- Inspection documentation;
- Project regulations.
When a drawing specifies ASTM A36/A36M, the supplier must not change the material without approval.
How Should A36 Parts Be Maintained?
Inspect the Coating Regularly
Edges, welds, openings, and areas around fasteners require close attention.
When coating damage is found, rust must be removed and the coating repaired.
Keep Surfaces Clean
Dust, salt, cutting fluids, and chemical residues should be removed promptly.
Drain holes and ventilation paths must remain clear.
Protect Machined Surfaces
Mounting surfaces, locating surfaces, and guide surfaces should be protected with rust-preventive oil.
Additional dust and moisture protection is required during equipment shutdown.
Lubricate Moving Areas
Pin holes, pivot points, and sliding-contact areas require regular lubrication.
Insufficient lubrication accelerates hole enlargement and contact-surface wear.
Inspect Welds and Fastened Connections
Vibration and cyclic loading affect welds and bolted joints.
Maintenance inspections should check for cracks, looseness, and abnormal deformation.
Evaluate Section Loss
The remaining thickness of severely corroded load-bearing parts must be measured.
Repainting cannot restore load-bearing material that has already been lost.
How Can the Cost of Custom A36 Parts Be Controlled?
Select Common Raw-Material Sizes
Use commonly stocked plate thicknesses and bar sizes.
Choose plate, flat bar, or round bar according to part geometry. This reduces material waste.
Optimize Geometry and Tolerances
Large structures can be welded and then locally finish-machined.
Tight tolerances should be limited to mounting surfaces, locating holes, and mating dimensions.
Arrange the Manufacturing Sequence Correctly
Complete cutting and major welding before machining the final datums and hole patterns.
This reduces rework caused by welding distortion.
Match the Manufacturing Process
Select laser, plasma, flame, waterjet, or saw cutting according to material thickness.
Apply surface treatment only where protection is required.
Complete a DFM Review in Advance
Confirm the material specification, machining allowance, welding sequence, and inspection requirements before production.
This reduces material scrap, design changes, and delivery delays.
What Information Is Required When Requesting a Quote for Custom A36 Parts?
A complete RFQ should include:
- 2D drawings and 3D models;
- ASTM A36/A36M material requirement;
- Raw-material form and thickness;
- Part quantity and annual demand;
- Dimensional and geometric tolerances;
- Weld symbols and welding standards;
- Шероховатость поверхности;
- Surface treatment and color;
- Service temperature and corrosive environment;
- Impact and nondestructive testing requirements;
- MTR and heat-traceability requirements;
- Packaging method;
- Required delivery date.
The drawing should also identify retained cut edges and surfaces requiring machining.
How Should a Reliable Custom A36 Parts Supplier Be Selected?
Прослеживаемость материалов
The supplier should provide the MTR, heat number, and material specification certificate.
Complete Manufacturing Capability
The manufacturing partner should coordinate cutting, Обработка на станках с ЧПУ, welding, and обработка поверхности.
Large components also require experience in workholding and distortion control.
Контроль качества
The supplier should inspect hole locations, flatness, welds, coatings, and critical dimensions.
New projects should complete first-article validation.
Инженерный обзор
A reliable supplier reviews the material, tolerances, machining allowance, and welding distortion.
The supplier should also provide practical manufacturing recommendations.
Clear Pricing and Lead Time
The quotation should define the scope of material, machining, welding, surface treatment, and inspection.
Material substitutions, drawing revisions, and delivery milestones must be confirmed in writing.
Get Custom A36 Part Manufacturing Advice
If your project involves A36 plate cutting, CNC machining, welding, or surface treatment, send the drawings, quantity, and delivery requirements to Weldo Machining.
The engineering review will confirm:
- Whether A36 meets the loading and environmental requirements;
- Whether stock sizes can reduce material waste;
- How much machining allowance is required on thermal-cut edges;
- Whether welding affects critical dimensions;
- Which surfaces require CNC machining;
- Whether the coating affects holes and assembly;
- Whether inspection documentation meets project requirements.
Completing these checks before finalizing the manufacturing plan and quotation reduces rework, out-of-tolerance parts, and delivery delays.
FAQ About A36 Steel
Is A36 the same as mild steel?
A36 is a mild steel, but mild steel does not refer only to A36. A36 is a specific low-carbon structural steel grade with defined ASTM performance requirements.
Does A36 steel rust easily?
Yes. Bare A36 does not provide long-term corrosion resistance. Parts require painting, powder coating, or galvanizing according to the service environment.
Is A36 steel stronger than aluminum?
The answer cannot be determined by material category alone. A36 has a higher tensile strength than 6061-T6. However, 7075-T6 is stronger than A36. A36 provides greater stiffness, while aluminum alloys provide lower weight.
What is a suitable substitute for A36 steel?
The substitute depends on the part’s function. A572 Grade 50 suits higher-strength structures. 1018 suits precision-turned parts. Parts requiring heat treatment and wear resistance should use 1045 or 4140.
What does the A stand for in A36?
The letter “A” indicates ASTM’s ferrous-material specification category. The number “36” corresponds to the minimum yield strength of 36 ksi.
What steel grades are equivalent to A36 grade steel?
S235JR, Q235B, SS400, and CSA G40.21 44W are common comparison grades, but they are not direct equivalents. Their properties, thickness ranges, impact requirements, and project standards must be reviewed before substitution.
Заключение
A36 — это экономичная, пригодная к сварке и широко доступная углеродистая конструкционная сталь.
It is suitable for machine bases, mounting plates, brackets, frames, and general welded assemblies. It also supports manufacturing workflows that combine cutting, welding, and localized CNC machining.
Purchasing A36 parts correctly requires more than confirming the material name. Raw-material dimensions, thickness tolerances, surface condition, machining allowance, and inspection documentation all affect quality and cost.
Сталь A36 подходит для изготовления конструкционных деталей, подвергающихся средним нагрузкам и требующих экономичного решения. Для изготовления деталей, которым необходимы высокая износостойкость, высокая твердость, ударопрочность при низких температурах или сертификация для эксплуатации под давлением, требуются материалы специального назначения.