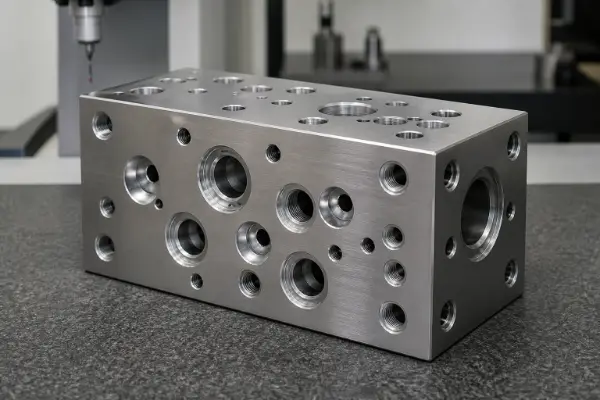
Гидравлический коллекторный блок соединяет насосы, регулирующие клапаны, приводы и обратные магистрали с помощью внутренних каналов. Он направляет, распределяет и регулирует поток гидравлической жидкости в рамках единого гидравлического контура.
По сравнению с традиционными внешними трубопроводами коллекторный блок обеспечивает более компактную компоновку. Кроме того, он позволяет сократить количество фитингов и потенциальных мест утечки. Однако глубокие отверстия, пересекающиеся каналы, полости для картриджных клапанов, резьба на патрубках и прецизионные уплотнительные поверхности затрудняют изготовление этих компонентов.
Обработка на станках с ЧПУ гидравлического коллекторного блока Как правило, включает шестистороннее фрезерование, глубокое сверление, обработку полостей клапанов, обработку каналов и чистовую обработку уплотнительных поверхностей. Для обеспечения надежного производства также требуется подходящее Возможности обработки на станках с ЧПУ, после чего проводится внутренняя зачистка, очистка, обработка поверхности и испытание под давлением.
Качество блока коллектора нельзя оценивать только по внешнему виду. Отклонения в проходах, внутренние заусенцы, перекрестные утечки и остатки стружки могут увеличить потери давления, привести к утечкам или заклиниванию гидравлических клапанов. В следующих разделах описаны десять распространенных проблем, возникающих при механической обработке, и их практические решения.
1. Что следует делать, если материал или заготовка не соответствуют требованиям к механической обработке?
Качество материала напрямую влияет на прочность, давление и стабильность обработки блока коллектора. К числу распространенных проблем относятся: неправильный сорт материала, несоответствующее состояние при поставке, недостаточный припуск на обработку и отсутствие сертификатов на материал.
Заготовка также может содержать внутренние трещины, включения, пористость или пустоты. Эти дефекты могут быть незаметны при поверхностном осмотре, но они могут нарушить герметичность при давлении.
Перед началом обработки на станке с ЧПУ необходимо проверить марку материала, номер партии или серии, а также состояние поставки. Сертификат на материал, размеры заготовки и припуск на обработку также должны соответствовать чертежу и заказу на поставку.
Заготовки, подверженные критическому давлению, должны проходить неразрушающий контроль в соответствии с требованиями чертежа или плана обеспечения качества. Ультразвуковой контроль в основном применяется для выявления внутренних дефектов. Магнитопорошковый контроль подходит для обнаружения поверхностных и приповерхностных трещин в ферромагнитных материалах. Капиллярный контроль позволяет выявлять дефекты, выходящие на поверхность, в непористых материалах.
Качественные поковки, как правило, обладают плотным строением и подходят для работы под высоким давлением и при циклических нагрузках. Однако нельзя гарантировать, что кованый материал полностью лишен внутренних дефектов. Для критически важных деталей, находящихся под давлением, по-прежнему требуется проведение установленных проверок материала.
Заготовки, изготовленные методом центробежного литья, как правило, имеют плотную структуру. Включения и пористость, как правило, концентрируются вблизи внутреннего отверстия или в пределах припуска на обработку, что делает этот материал подходящим для изготовления полых деталей, таких как втулки и кольца. Детали, работающие под давлением, по-прежнему требуют сертификации материала и проведения необходимых методов неразрушающего контроля. Центробежное литье не гарантирует отсутствие дефектов во внутренней структуре.
Крупные стальные детали, чугунные детали и заготовки, чувствительные к деформации, могут содержать высокие остаточные напряжения. Такие заготовки следует подвергнуть снятию напряжений или выдержке в соответствии с техническими требованиями. В случае алюминиевых блоков коллекторов необходимо подтвердить состояние материала, чтобы гарантировать соответствие требованиям по прочности и стабильности размеров.
2. Что следует делать, если после шестистороннего фрезерования геометрическая точность выходит за пределы допуска?
Блоки гидравлических коллекторов обычно подвергаются механической обработке с нескольких сторон. Их шесть наружных поверхностей определяют габаритные размеры и служат опорными плоскостями для размещения масляных каналов, полостей клапанов и монтажных поверхностей.
Если припуск на заготовку распределен неравномерно, первая опорная поверхность может оказаться неустойчивой. Повторные наладки также приводят к появлению погрешностей при переносе опорных поверхностей, что в конечном итоге может привести к превышению допусков на параллельность, перпендикулярность и положение отверстий.
Правильная последовательность операций ЧПУ начинается с чернового фрезерования всех шести граней, а затем — с установления общей системы отсчёта. Затем следуют получистовая и чистовая обработка. После черновой обработки должно оставаться достаточное количество материала; на этом этапе деталь не следует обрабатывать непосредственно до конечных размеров.
На уплотнительных поверхностях, монтажных поверхностях клапанов и в схемах расположения критически важных отверстий следует по возможности использовать общие базовая системы отсчёта. Четырёхосевая или пятиосевая обработка с ЧПУ позволяет сократить количество перенастроек и помогает сохранить взаиморасположение элементов на разных поверхностях.
Фрезерование позволяет выполнить требования к торцевой обработке большинства блоков коллекторов. Если в чертеже указаны более строгие требования к плоскостности или шероховатости поверхности, можно дополнительно провести плоскошлифование.
Для некоторых малых и средних блоков коллекторов в качестве эталонной плоскостности уплотнительных поверхностей может использоваться значение 0,01–0,03 мм на 100 мм. Это не является универсальным стандартом допуска. Окончательные требования должны соответствовать чертежу и конструкции уплотнения.
3. Почему блок коллектора деформируется после обработки на станке с ЧПУ?
Деформации при механической обработке возникают в основном из-за остаточных напряжений в заготовке и неравномерного снятия материала. На конечные размеры также влияют усилие зажима, тепловыделение при резании и последовательность операций обработки.
Глубокие отверстия, полости и элементы, предназначенные для снижения веса, нарушают исходное распределение напряжений в заготовке. После извлечения детали из зажимного приспособления могут возникнуть деформации, смещение отверстий или изменения в уплотняющих поверхностях.
Детали, подверженные высокому риску деформации, следует обрабатывать поэтапно. Сначала следует выполнить черновую обработку, затем провести предусмотренную обработку для снятия напряжений, после чего заново установить базовые точки и выполнить чистовую обработку детали.
Заготовку следует обрабатывать как можно более симметрично. Приспособление должно обеспечивать устойчивую опору, не вызывая заметных упругих деформаций в участках с тонкими стенками.
При финишной обработке с ЧПУ также необходимо контролировать параметры резания и состояние инструмента. Чрезмерная температура резания может повлиять на размер отверстия, плоскостность и качество поверхности.
Термическая обработка, анодирование и гальваника также могут привести к изменению размеров. Необходимо заранее определить зоны маскировки, припуски на обработку или планы последующей обработки полостей клапанов, прецизионных отверстий, резьбы и уплотнительных поверхностей.
4. Что следует делать, если глубокое отверстие имеет отклонение от оси или неровную внутреннюю поверхность?
Внутренние каналы в гидравлических коллекторных блоках в основном изготавливаются методом сверления с ЧПУ и глубокого сверления. По мере увеличения глубины отверстия жесткость инструмента снижается, а охлаждение и удаление стружки становятся более затруднительными.
К распространенным дефектам относятся отклонение оси, колебания диаметра, конусность, следы вибрации и затор стружки. Отклоненный канал может не пересекаться с другим каналом в предусмотренном проектом месте.
Перед началом обработки следует оценить материал, диаметр отверстия, глубину отверстия и соотношение глубины к диаметру. Если обычное сверление не позволяет добиться стабильных результатов, можно прибегнуть к глубокому сверлению, использованию специальных сверл для глубоких отверстий или инструментов со сквозной подачей смазочно-охлаждающей жидкости.
В программе ЧПУ необходимо задать подходящую частоту вращения шпинделя, скорость подачи и циклы пробивания для удаления стружки. Также необходимо контролировать направление входа режущего инструмента и биение шпинделя. Охлаждающая жидкость должна стабильно поступать в зону резания.
Отношение глубины к диаметру в пределах 5:1–20:1 можно использовать в качестве ориентира при анализе технологического процесса обработки каналов гидравлических коллекторов. В верхней части этого диапазона, как правило, требуется специальное оборудование для глубокого сверления, специальные инструменты и методы контроля. Этот диапазон не следует рассматривать как фиксированную технологическую возможность для любого диаметра отверстия и любого материала.
После обработки глубоких отверстий необходимо проверить диаметр, глубину и проходимость. Скрытые участки можно осмотреть с помощью промышленного эндоскопа. Координатно-измерительная машина (КИМ) может измерять только те элементы, к которым имеет доступ её щуп, и не может заменить проверку внутренней проходимости.
5. Что следует делать, если пересекающиеся отверстия не соединяются в нужном месте?
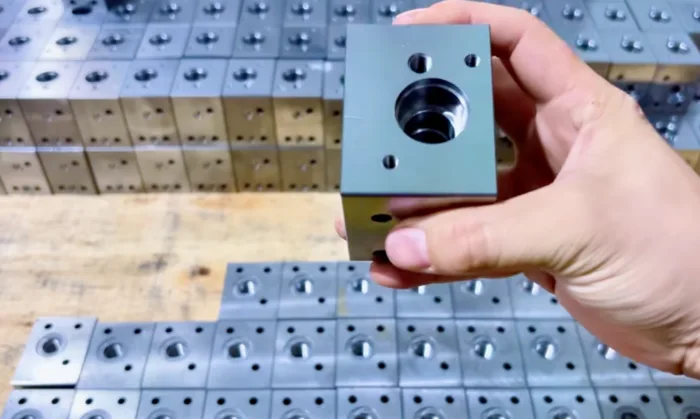
Пересекающиеся отверстия соединяют внутренние каналы, проходящие в разных направлениях. При обработке необходимо учитывать не только положение отверстий, но и глубину сверления, место пересечения, а также остаточную толщину стенок.
Неверные координаты отверстий, отклонение инструмента или неправильно запрограммированная глубина могут привести к тому, что каналы не соединятся. Чрезмерная глубина сверления может привести к пробиванию соседнего контура и вызвать внутреннюю перекрестную утечку между каналами.
Перед программированием все траектории сверления следует сверить с 3D-моделью. Необходимо четко определить направление входа, глубину обработки, точку пересечения и расположение технологического заглушки.
Также необходимо проверить минимальную остаточную толщину стенки между каналами. Это требование следует определять с учетом состояния материала, рабочего давления, пикового давления и циклической нагрузки. Недостаточная толщина стенки снижает давление, на которое может выдерживать деталь, и повышает риск возникновения усталостных трещин.
Многоосевая обработка с ЧПУ позволяет выполнять расточку отверстий в разных направлениях с меньшим количеством перенастроек. Это способствует снижению погрешностей при переносе базовых точек, хотя длину инструмента, его жесткость и доступность для контроля по-прежнему необходимо проверять.
После механической обработки необходимо отдельно проверить соединенные и изолированные цепи. Допуски на положение отверстий и соосность можно сравнить с проектными значениями в пределах 0,02–0,05 мм. Фактический допуск зависит от диаметра отверстия, его глубины и структуры прохода.
Электроэрозионная резка проволокой подходит для обработки сквозных профилей, узких пазов и некоторых нестандартных элементов в электропроводящих материалах. Она не может заменить традиционное сверление при создании закрытых внутренних каналов.
6. Что следует делать, если полости картриджного клапана и прецизионные отверстия выходят за пределы допуска?
Полая часть картриджного клапана обычно содержит ступенчатые отверстия, направляющие отверстия, резьбу и уплотнительные элементы. Любая локальная погрешность размеров может повлиять на установку клапана, его работу и герметичность.
К чистым проблемам относятся отклонение диаметра отверстия от допуска, неправильная глубина ступени и недостаточная соосность. Неправильный угол уплотнительного конуса также может привести к утечке. Износ инструмента может постепенно приводить к изменению размеров в ходе серийного производства.
Перед началом механической обработки необходимо уточнить модель картриджного клапана и технические характеристики полости. Внутренний профиль нельзя определить, исходя только из размера наружной резьбы. У разных брендов и серий продукции могут применяться различные геометрии полостей.
Полости клапанов обычно обрабатываются с помощью специальных профильных инструментов или методом растачивания с ЧПУ. Прецизионные направляющие отверстия могут быть просверлены, рассверлены или отшлифованы. Выбор метода зависит от диаметра отверстия, требований к соосности и качеству поверхности.
В процессе производства необходимо наладить контроль срока службы инструментов. Диаметр отверстия, глубина, местоположение уплотнения и резьба должны проверяться при приемочном контроле первого изделия и серийном производстве. При необходимости для проверки сборки следует использовать специальный калибр для полости или сам клапан.
Для некоторых прецизионных отверстий и уплотнительных поверхностей в ходе анализа технологического процесса в качестве ориентировочного диапазона можно использовать значение Ra 0,4–1,6 мкм. Конечное значение должно соответствовать техническим условиям клапана и чертежу заказчика.
7. Почему происходит утечка в резьбе и на уплотнительных поверхностях?
Гидравлические патрубки выполняют как соединительную, так и уплотнительную функции. Неправильные технические характеристики резьбы, недостаточная эффективная глубина или повреждение уплотнительной поверхности могут привести к утечке.
Порты с прямой резьбой типа BSPP, NPT, SAE с уплотнительными кольцами и метрические порты имеют разные уплотнительные конструкции. Их нельзя взаимозаменять, ориентируясь исключительно на номинальный диаметр.
Герметизация портов типа NPT в основном обеспечивается за счет прессовой посадки конической резьбы и применения указанного резьбового герметика. Порты с прямой резьбой SAE и уплотнительным кольцом герметизируются с помощью уплотнительного кольца. В портах типа BSPP в зависимости от конструкции порта может использоваться вклеенное уплотнение, уплотнительное кольцо или торцевое уплотнение.
Резьба в отверстиях может наноситься методом нарезания резьбы с ЧПУ или резьбофрезерования. Резьбофрезерование подходит для крупных размеров, дорогостоящих деталей и случаев, когда требуется точное регулирование глубины резьбы.
Необходимо контролировать размер метчика, шаг резьбы и эффективную глубину резьбы. Входная фаска и перпендикулярность резьбы также должны соответствовать чертежу. Готовую резьбу следует проверять с помощью соответствующего резьбового щупа.
При изготовлении канавок для уплотнительных колец необходимо контролировать ширину, глубину и радиусы углов канавок. На поверхности канавки не должно быть острых кромок и заусенцев, которые могут повредить уплотнитель.
На уплотнительных поверхностях не должно быть заметных следов от инструментов, повреждений от ударов и локальных вмятин. Перед обработкой поверхности также необходимо определить зоны, подлежащие маскировке. Наслоение покрытия может повлиять на посадку резьбы, размеры полости клапана и условия уплотнения.
8. Как удаляются заусенцы из внутренних пересекающихся отверстий?
Когда сверло пробивает новый проход, по краю пересечения легко образуются заусенцы. Эти заусенцы обычно находятся внутри блока коллектора, и до них трудно добраться с помощью обычных инструментов.
Отслоившиеся заусенцы могут загрязнять гидравлическую жидкость, забивать дозирующие отверстия или повредить уплотнительные поверхности. В крайних случаях они могут привести к заклиниванию пропорциональных или сервоклапанов.
В тех местах, где это возможно, сначала следует использовать инструмент с ЧПУ для снятия заднего фаска или специальный инструмент для удаления заусенцев в поперечных отверстиях. Механическое удаление заусенцев обеспечивает лучший контроль над местом и объемом удаляемого материала.
Абразивная струйная обработка может применяться для обработки сложных пересекающихся отверстий. В этом процессе для финишной обработки внутренних кромок используется среда, содержащая абразив, и он подходит для каналов, к которым режущие инструменты не могут получить прямой доступ.
Абразивная обработка потоком не является обязательной для всех блоков коллекторов. Перед использованием необходимо оценить диаметр отверстия, требуемый радиус кромки и допустимый объем снятия материала. Небольшие дозирующие отверстия и сужающие отверстия необходимо защитить от непреднамеренного расширения.
После обработки необходимо удалить все остатки абразива. Участки, подвергшиеся удалению заусенцев, следует осмотреть с помощью промышленного эндоскопа. Критические контуры также требуют целенаправленной промывки и проверки целостности цепи.
9. Почему после очистки остаются стружки?
Чистый внешний вид не означает, что внутренние поверхности блока коллектора соответствуют установленному уровню чистоты. Мелкие частицы могут оставаться в глухие отверстия, корни резьбы, концы глубоких отверстий и пересекающиеся каналы.
К загрязнениям могут относиться стружка от станков с ЧПУ, абразивные материалы для удаления заусенцев, чистящие средства и остатки средств для обработки поверхностей. Одной только продувки сжатым воздухом, как правило, недостаточно для надежного удаления этих загрязнений.
Процесс очистки следует разрабатывать с учетом геометрии прохода. К распространенным методам относятся промывка под давлением с направленным потоком, циркуляция фильтрованной жидкости и ультразвуковая очистка. Ультразвуковая очистка может использоваться в качестве дополнительного процесса, но не может заменить промывку глубоких отверстий с направленным потоком.
Сложные многоходовые блоки следует очищать по отдельным контурам. Изменение направления промывки помогает вывести частицы, скопившиеся в труднодоступных местах. После очистки используйте чистый сжатый воздух или указанный метод сушки.
Чистоту невозможно оценить только визуальным осмотром. Если у заказчика есть конкретные требования, необходимо измерить размер частиц, их количество или массу остаточных загрязнений.
После обеспечения соответствия требованиям к чистоте все порты следует немедленно загерметизировать. Уплотнительные поверхности и прецизионные резьбы также необходимо дополнительно защитить, чтобы предотвратить вторичное загрязнение во время хранения и транспортировки.
10. Что следует делать в случае неудачного результата испытания на давление или герметичность?
В гидравлическом коллекторном блоке может произойти утечка наружу или между внутренними контурами. Внутреннюю утечку между отводами, как правило, сложнее обнаружить.
К чистым причинам относятся непреднамеренное пересечение каналов, недостаточная остаточная толщина стенки и отказ технологической заглушки. Утечки также могут быть вызваны повреждением резьбы, дефектами уплотнительных поверхностей и трещинами в материале.
Перед проведением испытаний необходимо проверить гидравлическую схему, расположение технологических заглушек и испытательные патрубки. Кроме того, следует заранее согласовать метод изоляции контура и испытательную среду.
Испытание на испытательное давление и испытание на герметичность преследуют разные цели. Испытание на испытательное давление позволяет проверить целостность конструкции. Испытание на герметичность позволяет проверить состояние уплотнений и изоляцию контуров.
Испытательное давление, скорость нагнетания давления и время выдержки должны соответствовать утвержденной спецификации испытаний. Допустимая интенсивность утечки также должна быть определена заранее. Один общий параметр не может заменить требования, предъявляемые к каждому проекту.
При обнаружении ненормального результата сначала необходимо отличить внешнюю утечку от внутренней перекрестной утечки между портами. Затем следует проверить порты, технологические заглушки, уплотнительные поверхности и изолированные контуры.
Устранять можно только те дефекты, которые были одобрены в ходе инженерной экспертизы. Трещины, непреднамеренные пересечения контуров и недостаточная остаточная толщина стенок, как правило, являются основанием для отбраковки. Ремонт сварными швами должен проходить официальное утверждение и выполняться с использованием утвержденных процедур сварки и повторной проверки.
Как обеспечить стабильную обработку блоков гидравлических коллекторов на станках с ЧПУ?
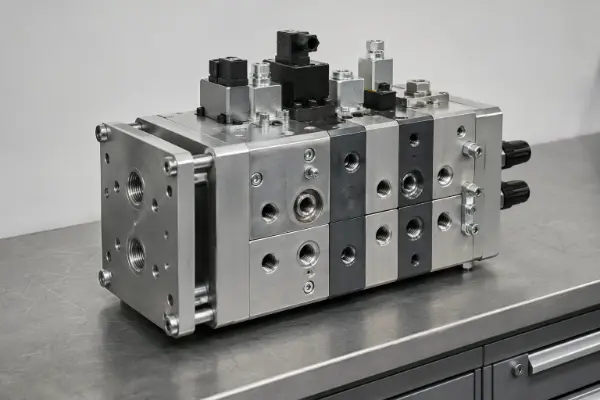
Для обеспечения стабильного производства гидравлических коллекторных блоков необходим комплексный процесс изготовления и проверки. Материал, внутренние каналы и соединительные поверхности клапанов должны быть проверены еще на этапе проектирования с учетом технологичности (DFM), а не только в ходе окончательного контроля, чтобы выявить возможные проблемы.
При обработке с ЧПУ необходимо установить единую систему отсчета. При шестистороннем фрезеровании, глубоком сверлении, растачивании клапанных полостей и нарезании резьбы в каналах следует соблюдать постоянные позиционные соотношения.
После механической обработки необходимо провести внутреннюю зачистку, очистку и закрытие отверстий заглушками. Окончательный контроль должен включать проверку размеров, проходимости каналов, изоляции цепей и чистоты деталей.
Детали, работающие под давлением, должны проходить испытания на давление и герметичность в соответствии с утвержденным планом. Условия испытаний должны соответствовать фактическим условиям эксплуатации и требованиям заказчика при приемке.
Для котировка, рекомендуется предоставить 2D-чертежи, 3D-модели и гидравлическую схему. Также необходимо указать модели клапанов, рабочее давление, пиковое давление, расход и тип рабочей среды. Не менее важными являются материал, количество, обработка поверхности и стандарты контроля качества.
Полная техническая документация позволяет на раннем этапе выявлять производственные риски. Кроме того, она сокращает количество изменений в конструкции и объем доработок при механической обработке, одновременно повышая надежность гидравлической системы.