
Азотирование широко применяется для обработки зубчатых колес, валов, пресс-форм и гидравлических узлов. Оно повышает поверхностную твёрдость, износостойкость и усталостную прочность, сохраняя при этом прочность и вязкость сердцевины.
Для заказчиков, приобретающих детали по индивидуальному заказу, указания на чертеже только “азотирование” недостаточно. На конечный результат влияют такие факторы, как состояние материала, твердость поверхности, глубина протравливания, слой соединения и допуски на размеры. Эти требования также напрямую определяют стоимость и сроки изготовления.
В данном руководстве рассматриваются процесс азотирования, используемые материалы, затраты и меры контроля качества. Оно помогает отделам закупок сформулировать четкие требования к азотированным деталям.
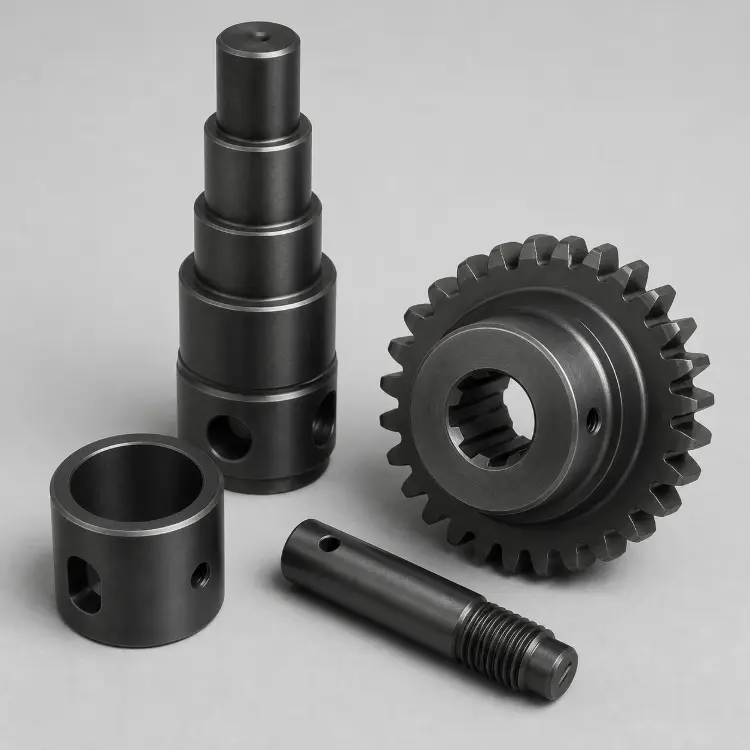
Что такое азотирование?
Азотирование — это процесс термохимического поверхностного упрочнения. Заготовка нагревается в среде, содержащей активный азот. Атомы азота поглощаются поверхностью металла и постепенно диффундируют в материал.
Температура азотирования остается ниже температуры Ac₁ данной стали. Сталь не подвергается полной аустенитизации, и после обработки не требуется закалка.
Азотирование в основном способствует улучшению:
- Твёрдость поверхности и износостойкость
- Устойчивость к истиранию и задиру
- Характеристики усталостной прочности при контактной и изгибной нагрузке
- Стабильность поверхности при повышенных температурах
- Коррозионная стойкость в определённых средах
При азотировании упрочняется поверхность, а не всё поперечное сечение. Микроструктура сердцевины по-прежнему определяет общую несущую способность. Поэтому исходное состояние закалки и отпуски, а также твёрдость сердцевины имеют одинаковое значение.
В чём заключается разница между азотированием и азотно-углецевым легированием?
При традиционном азотировании в поверхность металла в основном диффундирует азот. При азоуглецевании одновременно вводятся азот и небольшое количество углерода.
Термин “мягкое азотирование” обычно обозначает азотирование ферритных материалов. “Мягкое” не означает, что обработанная поверхность имеет низкую твердость.
При нитрокарбурировании цикл обработки короче, а глубина закалки меньше. Этот метод подходит для углеродистых и низколегированных сталей, а также для деталей, подвергающихся небольшим или умеренным нагрузкам.
Традиционное азотирование лучше подходит для сталей, содержащих алюминий, хром, молибден или ванадий. Оно позволяет получить более глубокую зону диффузии и обеспечить равномерную твердость поверхности.
Почему азотирование имеет важное значение для деталей, изготавливаемых по индивидуальному заказу?
К детали, изготовленные по индивидуальному заказу, часто предъявляются строгие требования к габаритам, допускам и качеству поверхности. Азотирование позволяет упрочнять рабочие поверхности, не подвергая сквозной закалке всю деталь. Этот метод подходит для прецизионных деталей, размеры которых уже близки к конечным.
Азотирование также позволяет отдельно регулировать свойства поверхности и сердцевины. Внешний слой обладает устойчивостью к износу, царапинам и контактной усталости. Сердцевина по-прежнему выдерживает ударные, изгибающие и крутильные нагрузки.
Результат азотирования тесно связан с предшествующими технологическими операциями. Выбор материала, закалка и отпуск, снятие внутренних напряжений, компенсация размеров и чистовой шлифование должны планироваться как единая технологическая схема.
Если механическая обработка и азотирование не согласованы должным образом, могут возникнуть следующие проблемы:
- Температура предыдущей закалки ниже температуры азотирования
- После азотирования размеры выходят за пределы монтажных допусков
- Чрезмерная шлифовка после азотирования приводит к удалению слишком большого слоя закаленной поверхности
- Замаскированные области не совпадают с функциональными поверхностями
- Неясно, кто из них — механический цех или термическая обработка поставщик
Поэтому азотирование следует включить в производственный план еще на этапах проектирования и запроса предложений. Его не следует рассматривать как незапланированную дополнительную операцию после завершения механической обработки.
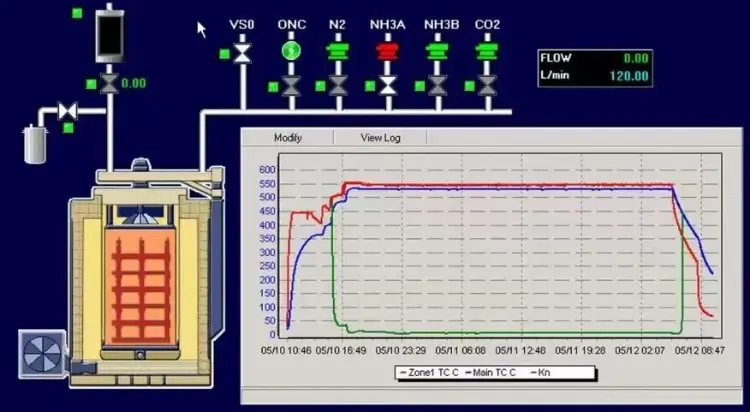
Как формируется азотированная поверхность?
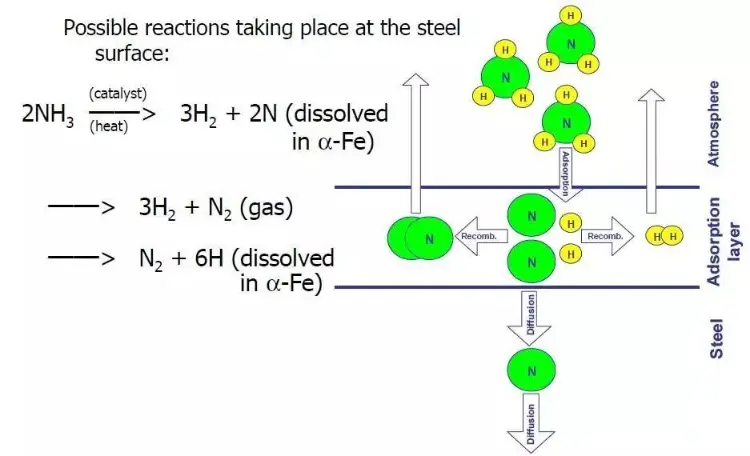
Активный азот сначала адсорбируется на поверхности металла, а затем проникает в матрицу железа. По мере увеличения концентрации азота он вступает в реакцию с железом и легирующими элементами с образованием нитридов.
Алюминий, хром, молибден и ванадий являются эффективными нитридообразующими элементами. Мелкозернистые нитриды, образующиеся из этих элементов, ограничивают пластическую деформацию и повышают поверхностную твердость.
Диффузия азота также приводит к образованию остаточного сжимающего напряжения в поверхности. Это напряжение препятствует возникновению усталостных трещин и увеличивает срок службы при циклических нагрузках.
Азотированная поверхность обычно состоит из слоя соединения и зоны диффузии.
Сложный слой
Композитный слой располагается на самой внешней поверхности детали. Его также называют «белым слоем». К типичным структурам относятся γ′-Fe₄N, ε-Fe₂–₃N или смесь обеих фаз.
Этот слой в основном влияет на износостойкость, фрикционные характеристики, стойкость к задиру и коррозионную стойкость.
Более толстый слой смеси не всегда лучше. Чрезмерно толстый белый слой отличается повышенной хрупкостью и с большей вероятностью подвержен растрескиванию при ударах или высоких контактных нагрузках.
Зона диффузии
Зона диффузии расположена под слоем соединения. Она состоит из азота в твёрдом растворе и мелких нитридов сплава.
Зона диффузии создает градиент твердости и обеспечивает прочность наружного слоя, упрочненного диффузионным способом. В случае зубчатых колес, коленчатых валов и шпинделей глубина диффузии напрямую влияет на несущую способность и усталостную прочность.
Каковы основные виды азотирования?
| Процесс | Типичная температура | Характеристики цикла | Основные области применения |
|---|---|---|---|
| Газовое азотирование | 480–580 °C | От нескольких часов до нескольких десятков часов | Шестерни, валы, коленчатые валы, винты |
| Плазменное азотирование | 350–580 °C | Зависит от материала и глубины корпуса | Прецизионные детали, пресс-формы, инструменты |
| Газовое азотно-углеродистое цементание | 560–590 °C | Обычно 1–4 часа | Детали из углеродистой и низколегированной стали |
| Нитрокарбурирование в солевой ванне | 540–590 °C | Быстрый нагрев и короткие циклы | Износостойкие детали и автозапчасти, выпускаемые в больших объемах |
| Окисление после азотирования | Проводится после азотирования | Добавляет этап окисления | Черные износостойкие и коррозионно-стойкие детали |
Значения, приведенные в данной таблице, используются для предварительного выбора технологического процесса. Параметры производства должны устанавливаться с учетом материала, чертежа и стандарта приемки.
Газовое азотирование
При газовом азотировании используется азотсодержащая атмосфера для образования активного азота на поверхности стали. Современное оборудование позволяет регулировать результат за счет контроля температуры, времени и азотирующего потенциала.
Данный процесс подходит для серийного производства. Он также позволяет обрабатывать канавки, небольшие отверстия и сложные поверхности. Обычно его применяют для изготовления зубчатых колес, валов трансмиссии и шнеков экструдеров, для которых требуется более глубокая зона диффузии.
При недостаточном контроле традиционных процессов может образовываться чрезмерно толстый или хрупкий белый слой. Контролируемое газовое азотирование позволяет отдельно регулировать толщину слоя соединения и зону диффузии.
Плазменное азотирование
Плазменное азотирование также известно как ионное азотирование. Заготовка подвергается воздействию тлеющего разряда в атмосфере с низким давлением, содержащей азот.
Ионная бомбардировка очищает и активирует поверхность. Структуру слоя можно регулировать с помощью соотношения газов, температуры, давления и электрических параметров.
Плазменное азотирование подходит для прецизионных валов, пресс-форм и инструментов. Кроме того, оно упрощает процесс выборочной маскировки. Равномерность обработки в глубоких глухих отверстиях и узких канавках необходимо оценивать отдельно.
Ферритная азотирование и QPQ
Ферритная азотирование подходит для штифтов, небольших шестерен, гидравлических деталей и компонентов автомобильных трансмиссий. Благодаря короткому циклу обработки этот метод подходит для получения неглубоких износостойких слоев.
Процесс QPQ обычно включает в себя азотирование, полировку и повторную окисление. Обработанная поверхность имеет тёмно-серый или чёрный цвет и обладает хорошей износостойкостью и коррозионной стойкостью.
При закупке деталей, прошедших обработку по технологии QPQ, необходимо учитывать требования к очистке, содержанию солевых остатков, последующему окислению и соответствию экологическим нормам.
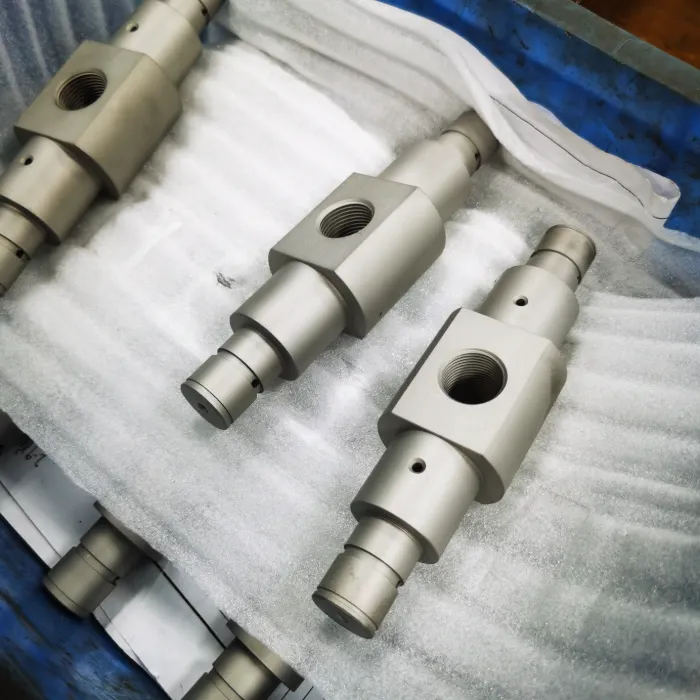
Преимущества и недостатки азотирования
| Преимущество | Значение для детали |
|---|---|
| Высокая твердость поверхности | Повышает сопротивляемость вдавливанию и пластической деформации |
| Хорошая износостойкость | Снижает износ от скольжения, качения и абразивного воздействия |
| Низкий уровень искажений при обработке | Подходит для прецизионных деталей, размеры которых близки к конечным |
| Хорошая стойкость к усталостному износу | Сжатие поверхности замедляет появление усталостных трещин |
| Сохраняет прочность сердечника | Сердечник по-прежнему выдерживает ударные и конструктивные нагрузки |
| Поддерживает выборочное лечение | Резьбу, соприкасающиеся поверхности и зоны сварки можно заклеить |
| Недостаток | Вопросы, связанные с закупками |
|---|---|
| В зависимости от состава материала | Обычная углеродистая сталь не позволяет добиться такой же глубокой азотизации и высокой твёрдости, как азотируемая сталь |
| Относительно неглубокая закаленная оболочка | Не подходит для деталей, подвергающихся высоким нагрузкам и требующих глубокой закалки |
| Длительный цикл для глубоких корпусов | Увеличение объема NHD приводит к росту затрат и сроков выполнения заказа |
| Риск хрупкости | Слишком толстый слой смеси может растрескаться или отслоиться |
| Изменение размеров по-прежнему происходит | Прецизионные детали требуют компенсации и проверки первого экземпляра |
| Строгие требования к нержавеющей стали | Неправильная температура может снизить исходную коррозионную стойкость |
Азотирование подходит для деталей, которым требуется высокая поверхностная твёрдость, износостойкость и стабильность размеров. В случаях, когда требуется глубокая зоna закалки и высокая ударопрочность, следует пересмотреть целесообразность применения цементации с последующей закалкой или индукционной закалки.
Какие материалы подходят для азотирования?
Состав материала напрямую определяет твердость и глубину прокаливания, достигаемые после азотирования. Стали, содержащие алюминий, хром, молибден и ванадий, хорошо поддаются азотированию.
| Категория материала | Общие оценки | Типичные детали |
|---|---|---|
| Сталь, предназначенная для азотирования | 38CrMoAlA, 41CrAlMo7 | Шестерни, шпиндели, детали топливной системы |
| Хромомолибденовая легированная сталь | 4140, 42CrMo, 4340 | Вали, коленчатые валы, шестерни, конструктивные элементы |
| Инструментальная сталь для горячей обработки | H11, H13, SKD61 | Формы для литья под давлением, формы для горячей ковки, матрицы для экструзии |
| Инструментальная сталь для холодной обработки | D2, SKD11, Cr12MoV | Штампы, матрицы для вытяжки, износостойкие инструменты |
| Нержавеющая сталь, упрочняющаяся под воздействием осадков | 17-4PH, 17-7PH | Клапаны, валы, износостойкие детали |
| Аустенитная нержавеющая сталь | 304, 316, 316L | Детали, требующие специальной низкотемпературной азотирования |
| Чугун | Ковкий чугун, серый чугун | Направляющие, вкладыши, износостойкие детали |
| Титановый сплав | Ti-6Al-4V и др. | Аэрокосмические и специализированные износостойкие детали |
Инструментальные стали
Инструментальные и быстрорежущие стали, как правило, подвергаются закалке и отпуску перед азотированием. Температура азотирования должна оставаться ниже температуры окончательного отпуска. В противном случае сердцевина подвергнется дополнительному отпуску и утратит твердость.
Необходимо контролировать толщину слоя композитного материала вблизи режущих кромок, радиусов матрицы и острых углов. Чрезмерно толстый хрупкий слой может привести к сколам кромок и отслоению поверхности.
Нержавеющие стали
Пленка оксида хрома на нержавеющих сталях марок 304, 316 и 316L ограничивает диффузию азота. Перед обработкой необходимо провести надёжную активацию поверхности.
Если необходимо сохранить коррозионную стойкость, следует применять проверенный процесс низкотемпературной диффузии. Результат должен быть подтвержден испытаниями на коррозионную стойкость.
Обычное высокотемпературное азотирование способствует выделению нитрида хрома и снижает исходную коррозионную стойкость материала.
Обычные углеродистые стали
В обычных углеродистых сталях отсутствуют элементы, способствующие образованию нитридов. При обычной азотировании невозможно добиться такого же уровня упрочнения, как в случае со специальными азотируемыми сталями.
Для этих материалов более подходит нитрокарбурирование. Его основная цель — повысить стойкость к поверхностному износу, задиру и коррозии.
Как определяются параметры азотирования?
Параметры азотирования должны определяться с учетом четырех требований: твердости поверхности, глубины проникновения азота, состояния смешанного слоя и допусков на размеры.
Температура и время
Температура азотирования влияет на скорость диффузии, выделение нитридов и свойства сердцевины. Время обработки в основном определяет глубину проникновения.
Короткие циклы азотирования длятся от нескольких минут до нескольких часов. Они подходят для обработки инструментов, пресс-форм и неглубокой поверхностной закалки. Длительные циклы длятся от более десяти часов до нескольких десятков часов и применяются для обработки зубчатых колес, валов и подвергающихся высоким нагрузкам изнашиваемых деталей.
Одни и те же параметры не дают одинаковых результатов при обработке разных материалов. Цикл обработки должен определяться с учетом материала, начальной твердости и заданного значения NHD.
Твердость поверхности
Твёрдость поверхности зависит от материала, исходной микроструктуры и условий обработки.
В чертеже должны быть указаны показатели твердости по шкале микро-Виккерса, испытательная нагрузка, место проведения измерения и количество образцов. Стандартные испытания по шкале HRC не подходят для непосредственной приемки тонкой азотированной оболочки.
Глубина проникновения азотирования
Глубина азотирования обычно обозначается как NHD. Она определяется по профилю твердости поперечного сечения и представляет собой глубину, обеспечивающую функциональное упрочнение.
NHD and compound-layer thickness must not be used interchangeably. NHD is normally expressed in millimeters, while compound-layer thickness is normally expressed in micrometers.
Изменение размеров
Nitriding does not require quenching, so dimensional change is relatively small. Precision parts still experience slight growth or distortion.
Long shafts, thin-walled parts, and asymmetric components should be stress-relieved before nitriding. Dimensional compensation should also be verified during first-article production.
Manufacturing Process for Nitrided Parts
- Confirm the material grade and supply condition.
- Complete quenching and tempering or prehardening.
- Perform rough machining.
- Stress-relieve precision parts.
- Complete semi-finish or finish machining.
- Clean and activate the surfaces to be nitrided.
- Mask areas that must not be nitrided.
- Complete nitriding using the approved parameters.
- Cool under controlled conditions.
- Inspect hardness, NHD, microstructure, and dimensions.
- Perform light polishing, honing, or finish grinding as required.
- Complete cleaning, rust protection, and packaging.
Nitriding is normally performed when the part is close to its final dimensions. Grinding can still be performed after treatment, but the removal amount must be controlled.
Excessive grinding damages the compound layer and reduces the effective diffusion zone.
Safety and Compliance Requirements for Nitriding
Nitriding involves high temperatures, process gases, vacuum equipment, and high-voltage power supplies. Procurement personnel do not need to master furnace operation, but they should review the supplier’s safety equipment and management systems.
Газовое азотирование
Ammonia is toxic, corrosive, and flammable. Production areas require leak detection, ventilation, exhaust systems, and safety interlocks.
Gas cylinders, pipelines, valves, and pressure equipment must be inspected according to applicable regulations.
Плазменное азотирование
Plasma equipment involves vacuum, high voltage, and high temperatures. Furnace doors, gas supplies, power supplies, and cooling systems must have safety interlocks.
Equipment maintenance must be performed only after the power is isolated, pressure is released, and the equipment has cooled sufficiently.
Salt-Bath Nitrocarburizing
Molten salts present thermal-burn and chemical-exposure hazards. Traditional salt-bath processes also involve hazardous chemicals and waste-liquid management.
The supplier must maintain compliant systems for chemical storage, waste-salt disposal, and cleaning wastewater management.
Personnel and Process Management
The supplier should maintain:
- Safety Data Sheets
- Operator training records
- Ventilation and leak-detection systems
- Personal protective equipment
- Equipment maintenance and calibration records
- Emergency plans for leaks, fires, and burns
- Records for waste gas, wastewater, and hazardous-waste disposal
Areas involving hazardous gases require suitable ventilation and local exhaust systems. Exposure must be controlled in accordance with the chemical safety information.
Safety and environmental capabilities are also part of the quality system. Unstable gas and equipment control can also cause variations in hardness, case depth, and surface quality.
Which Custom Parts Are Suitable for Nitriding?
Transmission and Rotating Parts
Gears, spline shafts, crankshafts, camshafts, and spindles are subjected to contact and cyclic loads.
Nitriding increases the wear resistance of gear teeth and journals while retaining the load-bearing capacity of the core.
Molds and Tools
Die-casting dies, injection molds, hot-forging dies, and extrusion dies experience friction, adhesion, and thermal cycling.
Nitriding reduces cavity wear and delays fatigue damage around radii.
Hydraulic Parts
Valve spools, valve sleeves, piston rods, and pump shafts require stable running clearances.
Low-distortion nitriding helps retain precision dimensions and improves scuffing resistance.
Industrial Equipment Parts
Extruder screws, barrels, machine-tool guideways, and wear sleeves experience continuous sliding friction.
Nitriding slows surface wear and extends maintenance intervals.
What Are the Common Nitriding Problems?
| Проблема | Основная причина | Corrective Direction |
|---|---|---|
| Insufficient surface hardness | Unsuitable material, low initial hardness, insufficient nitriding potential | Verify material and prior heat treatment |
| Insufficient NHD | Insufficient time, low temperature, or surface oxide | Improve cleaning and adjust the cycle |
| Brittle white layer | Excessive nitriding potential or compound-layer thickness | Optimize the atmosphere and limit layer thickness |
| Uneven nitrided case | Incorrect loading or uneven gas or electrical-field distribution | Adjust loading and process planning |
| Out-of-tolerance dimensions | Residual stress, uneven cross-sections, or improper fixturing | Stress-relieve and apply dimensional compensation |
When hardness is insufficient, the treatment time should not be extended immediately. The material, core hardness, and surface condition must be checked first.
How Can Nitriding Costs Be Controlled?
Nitriding cost is determined by the material, prior heat treatment, furnace load, masking, inspection, and subsequent machining.
Specify Appropriate Hardness and NHD
A deeper diffusion zone requires a longer treatment cycle. Increasing NHD without a functional reason adds furnace time and energy cost.
Hardness and case depth should be based on the load, allowable wear, and required service life.
Select the Correct Material
Dedicated nitriding steels cost more, but they provide stable process results. They reduce the risk of testing, rework, and scrap.
Material selection should be based on total manufacturing cost rather than raw-material price alone.
Improve Furnace Utilization
Nitriding quotations commonly include a minimum furnace charge. Parts with the same material and process requirements can be treated together to reduce unit cost.
Small-volume projects should use consistent material conditions and acceptance requirements wherever possible.
Reduce Unnecessary Masking and Grinding
Deep holes, narrow grooves, and selective nitriding increase preparation costs. The design should identify the functional surfaces that genuinely require hardening.
Defining dimensional compensation and grinding allowance in advance reduces post-nitriding rework.
Set an Appropriate Inspection Scope
Critical parts require verification of hardness, NHD, and microstructure. Standard production parts can use an approved sampling plan.
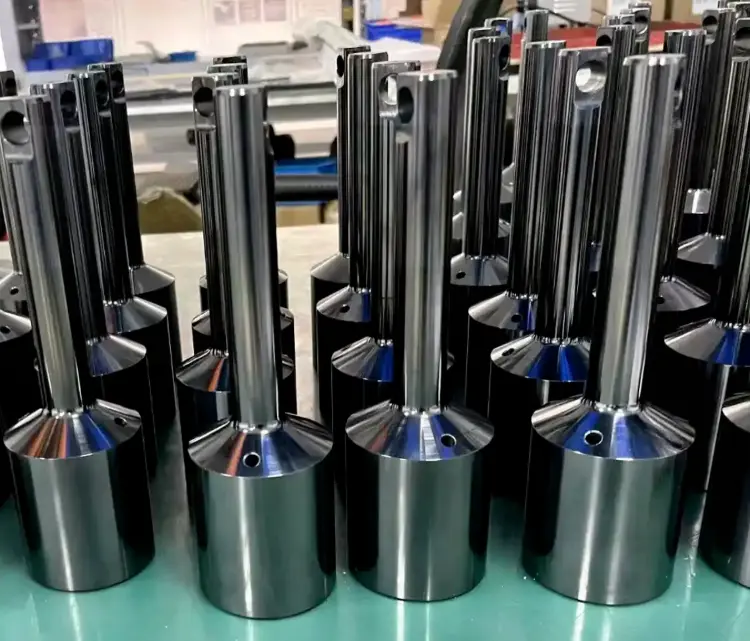
Buyers should compare the complete delivered price, including machining, heat treatment, nitriding, finish grinding, and inspection.
What Should Be Specified on the Drawing and RFQ?
The RFQ for a nitrided part should include at least:
- Material grade and material standard
- Initial heat-treatment condition and core hardness
- Nitriding process type
- Surface hardness and test load
- NHD and compound-layer requirements
- Masked areas and final dimensional tolerances
- Inspection documents and batch traceability requirements
- Quantity, lead time, and annual demand
This information allows suppliers to develop a stable process route and provide comparable quotations.
How Should Nitrided Parts Be Inspected?
Hardness and Case Depth
Micro-Vickers hardness testing is used to measure the surface and cross-sectional hardness profile. The report should identify the load, location, and acceptance criteria.
NHD should be measured according to the method specified on the drawing. ISO 18203 can be used to evaluate nitriding hardness depth.
Microstructure and Dimensions
A metallographic cross-section is used to inspect compound-layer thickness, porosity, continuity, and abnormal nitride networks.
Dimensional inspection should cover outside diameter, bore diameter, roundness, runout, flatness, and critical mating features.
Цвет поверхности
Steel parts after conventional gas nitriding normally appear silver-gray to dark gray. Plasma-nitrided surfaces generally have a more uniform gray or dark-gray appearance.
Nitrocarburized parts become dark gray or black when followed by oxidation. The black color produced by QPQ mainly comes from the surface oxide layer.
Color is only an appearance characteristic. It cannot replace hardness, NHD, or metallographic inspection.
How Should Nitrided Parts Be Maintained and Transported Safely?
Nitrided surfaces are hard and wear-resistant, but they still require protection from insufficient lubrication, impact, corrosion, and excessive grinding. Maintenance should focus on mating, sliding, and load-bearing surfaces.
Cleaning and Lubrication
Use a neutral cleaner to remove chips, oil, and coolant. Do not use strong acids, coarse abrasives, or aggressive blasting on precision nitrided surfaces.
Common lubricant options include:
| Тип детали | Recommended Lubricant |
|---|---|
| Enclosed gears | CLP extreme-pressure gear oil, ISO VG 150, 220, or 320 |
| Hydraulic spools and sleeves | HM/HV anti-wear hydraulic oil, ISO VG 32, 46, or 68 |
| Machine-tool guideways | CGLP anti-stick-slip slideway oil, commonly ISO VG 68 |
| Splines, pins, and low-speed loaded surfaces | NLGI 1 or 2 EP lithium grease |
| High-speed bearings | NLGI 2 bearing grease |
The final viscosity should match the load, speed, temperature, and equipment requirements. Different grease types should not be mixed without confirming compatibility.
Routine inspection should check for abnormal wear, cracks, spalling, corrosion, and changes in running clearance.
How Should a Damaged Nitrided Case Be Handled?
A part should be removed from service and isolated when damage to the nitrided case is found. After cleaning, inspect the scratches, cracks, and spalled areas. Magnetic-particle or dye-penetrant inspection should be used when required.
- Minor discoloration or contamination: Clean, protect against corrosion, and reinspect.
- Shallow surface scratches: Perform controlled polishing when permitted by the drawing, then verify dimensions and roughness.
- Damage extending into the diffusion zone: Remove the damaged area and evaluate machining allowance, core hardness, and remaining NHD before deciding whether renitriding is permitted.
- Base-metal cracks, deep indentations, or serious distortion: Replace or scrap the part.
Black touch-up, oil, and local polishing cannot restore a lost nitrided case. Renitriding requires an engineering review. Hardness, NHD, and critical dimensions must be rechecked after repair.
Storage and Transportation
Clean and dry the parts before storage. Apply a suitable rust preventive when required. VCI paper, sealed bags, and desiccants can be used for long-term storage or sea freight.
During transportation:
- Separate parts to prevent impact and rubbing.
- Protect threads, splines, edges, and precision bores.
- Support long shafts at multiple points.
- Secure heavy gears and molds in rigid containers.
- Supply inspection reports and batch-traceability documents with the shipment.
Inspect the packaging, surfaces, and critical dimensions after delivery. Parts showing impact damage, corrosion, or spalling must not be assembled before inspection.
How Does Nitriding Compare With Other Hardening Processes?
| Part Requirement | Suitable Process |
|---|---|
| High surface hardness, low distortion, shallow wear-resistant case | Азотирование |
| Deep hardened case, heavy loading, and impact | Carburizing and quenching |
| Rapid hardening of selected areas | Induction hardening |
| Rapid shallow hardening of carbon steel | Nitrocarburizing |
| Specialized friction or surface properties | PVD-покрытие |
Process selection must consider the material, load, wear mechanism, case depth, and dimensional tolerances.
How Should a Nitrided-Part Supplier Be Selected?
A reliable supplier should be able to:
- Develop a process route based on the material and load
- Control surface hardness, NHD, and compound-layer condition
- Predict and verify dimensional change
- Provide furnace, hardness, metallographic, and traceability records
- Coordinate Обработка на станках с ЧПУ, heat treatment, and precision grinding
For custom parts involving several manufacturing stages, coordinated production reduces transportation and communication costs. It also establishes clear responsibility for quality.
Заключение
The quality of a nitrided part cannot be judged by surface hardness alone. Material condition, NHD, compound layer, core properties, and dimensional stability are equally important.
Defining these requirements during the design and RFQ stages reduces testing, rework, and delivery risks.
If your gears, shafts, molds, or hydraulic parts require nitriding, submit your drawings, material, quantity, and acceptance requirements to Обработка Weldo. We will help evaluate the CNC machining, prior heat treatment, nitriding, and precision-grinding route and provide manufacturing recommendations and a котировка.
FAQ About Nitriding finish
Does Nitriding Change Part Dimensions?
Yes. Nitrogen diffusion and nitride formation cause slight dimensional growth. Precision parts should include compensation, and the actual change should be confirmed through first-article validation.
Can a Part Be Ground After Nitriding?
Yes. The grinding allowance must be controlled. The remaining surface hardness and NHD must still meet the drawing requirements after grinding.
Can Deep Holes and Blind Holes Be Nitrided?
Yes. Treatment uniformity is affected by hole diameter, depth, and process type. The surfaces inside the hole that require treatment should be identified in the RFQ.
How Long Does Nitriding Take?
Treatment time depends on the material, process type, and target NHD. Shallow nitrocarburizing normally takes several hours. Deep gas nitriding requires more than ten hours to several dozen hours.
How Can the Cost of Small-Batch Nitrided Parts Be Reduced?
Use consistent material, case-depth, and inspection requirements. Eliminate masking that has no functional purpose and combine parts with the same process requirements in one furnace load. Complex parts should undergo first-article validation before batch production.