
Обработка на станках с ЧПУ и производство листового металла решать различные производственные задачи. Обработка с ЧПУ подходит для цельных конструкций, прецизионных базовых точек, сложных трехмерных элементов и узких локальных допусков, тогда как изготовление изделий из листового металла подходит для крупных тонкостенных конструкций, корпусов оборудования, панелей, кронштейнов и облегчённых сборок.
Детали, которые можно развернуть в плоские чертежи с постоянной толщиной материала, следует изготавливать методом штамповки листового металла. Детали, требующие прецизионных отверстий, толстых участков или несущих конструкций, следует обрабатывать на станках с ЧПУ. В сборках, содержащих элементы обоих типов, следует применять гибридный подход к производству.
Правильное производственное решение не только снижает себестоимость единицы продукции, но и сводит к минимуму совокупные погрешности на этапах закрепления в приспособлениях, сварки, сборки и контроля. Заказчикам следует проводить анализ технологичности еще на этапе проектирования, а не ждать, пока чертеж будет окончательно утвержден, и определять технологический процесс на основе предложений поставщиков.
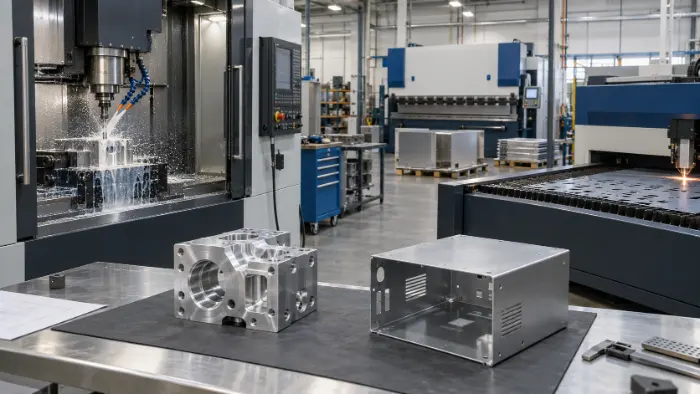
Какие процессы входят в число операций ЧПУ-обработки и изготовления изделий из листового металла?
Обработка с ЧПУ — это не единичная производственная операция, а изготовление изделий из листового металла включает в себя не только гибку. Понимание конкретных процессов, входящих в каждый метод производства, помогает заказчикам определить, возможна ли реализация чертежа, сколько операций для этого потребуется и какие факторы влияют на стоимость заказа.
Распространенные процессы обработки на станках с ЧПУ
Фрезерование с ЧПУ: Вращающиеся режущие инструменты удаляют материал с нескольких сторон, позволяя создавать плоские поверхности, карманы, пазы, отверстия, ступени и сложные трехмерные контуры. Трехосная обработка подходит для поверхностей и карманов с фиксированным направлением, тогда как четырёхосная и пятиосная обработка позволяют сократить количество повторных настроек при изготовлении сложных деталей. Типичные области применения включают прецизионные корпуса, монтажные основания, приспособления и конструкционные элементы.
Токарная обработка с ЧПУ: Заготовка вращается вокруг шпинделя, а режущие инструменты обрабатывают наружные диаметры, внутренние отверстия, торцевые поверхности, конусы, канавки и резьбу. Данный процесс подходит для валов, штифтов, втулок, фитингов и других деталей, подвергающихся вращению. Токарно-фрезерные станки, оснащённые приводными инструментами и вспомогательными шпинделями, также позволяют обрабатывать поперечные отверстия, плоские поверхности, эксцентриковые отверстия и элементы на обратной стороне детали.
Сверление и нарезание резьбы: В результате сверления получаются монтажные отверстия, установочные отверстия и каналы для жидкости, а в результате нарезания резьбы — внутренняя резьба. Выполнение основного профиля, сверления и нарезания резьбы за одну установку позволяет снизить погрешности позиционирования, вызванные сменой баз отсчета.
Сверление и развертывание: Расточка позволяет скорректировать положение, прямолинейность и диаметр отверстия, а развертывание обеспечивает стабильные размеры посадки и качество поверхности. Эти процессы в основном применяются для обработки подшипниковых отверстий, установочных отверстий, отверстий под клапаны и прецизионных монтажных отверстий.
Прецизионное шлифование: Шлифование обеспечивает более точный контроль над наружным диаметром, округлостью, цилиндричностью, плоскостностью и шероховатостью поверхности. При изготовлении деталей из закаленной стали необходимо предусматривать припуск на шлифование ещё до термической обработки, чтобы критические размеры можно было восстановить посредством финишного шлифования.
Распространенные методы обработки листового металла
Лазерная резка листового металла: Лазерный луч, следуя программе ЧПУ, вырезает контур детали, отверстия, пазы и прорези. Данный процесс не требует использования специальных штампов для вырубки, что делает его подходящим для изготовления прототипов, мелкосерийных заказов и деталей из листового металла с частыми изменениями конструкции. Качество резки зависит от материала, толщины листа, мощности лазера, газа-поддува и параметров резки.
Штабелевая штамповка с ЧПУ: Револьверный штамповочный станок использует стандартные или изготовленные на заказ инструменты для изготовления круглых, квадратных и овальных отверстий, жалюзи, тисненых элементов и вентиляционных узоров. Револьверная штамповка сокращает время производства в тех случаях, когда деталь содержит большое количество повторяющихся отверстий или стандартных формованных элементов.
Гибка: На гибочном прессе с ЧПУ с помощью верхней и нижней матриц плоский лист придается заданной формы под определенным углом. Трехмерные конструкции корпусов оборудования, кронштейнов, шасси и крышек в основном изготавливаются путем гибки. Прочность материала, толщина листа, радиус изгиба и раскрытие матриц определяют требуемое усилие гибки и степень пружинного возврата.
Прокатка листов и гибка на прокатных станах: Валцы непрерывно изменяют кривизну листа для изготовления цилиндров, изогнутых корпусов, защитных кожухов и трубчатых конструкций. На заводе необходимо компенсировать упругую деформацию с учетом заданного радиуса и регулировать конечную кривизну посредством нескольких проходов прокатки.
Сварка: Сварка методом TIG, сварка методом MIG, точечная сварка и лазерная сварка позволяют соединять несколько деталей из листового металла. После сварки сварные швы необходимо очистить, скорректировать размеры и проверить качество соединения. Для сборок со строгими требованиями к размерам также требуются специальные приспособления, позволяющие контролировать усадку и коробление при сварке.
Установка крепежа с прессовой посадкой: Гайки с самозажимным креплением, шпильки и плавающие гайки обеспечивают надёжные соединительные узлы при сборке из тонколистового металла. Характеристики крепежа, диаметр монтажного отверстия и толщина листа должны быть совместимы. Неправильное сочетание этих параметров приводит к вращению, ослаблению или деформации листа.
В станках для резки листового металла, револьверных штамповочных станках и гибочных прессах также используются системы ЧПУ. Таким образом, разница между обработкой с ЧПУ и изготовлением изделий из листового металла заключается не в том, применяется ли числовое программное управление. Различие заключается в методе производства: при обработке с ЧПУ в основном удаляется материал из цельного заготовки, тогда как при изготовлении изделий из листового металла производится резка, формовка и соединение листового материала.

Сравнение основных возможностей: обработка на станках с ЧПУ и обработка листового металла
| Коэффициент сравнения | Обработка с ЧПУ | Изготовление листового металла |
|---|---|---|
| Сырье | Прокат, толстая стальная пластина, заготовки, отливки и поковки | Листы и рулоны постоянной толщины |
| Структура детали | Цельные детали, толстостенные детали и сложные трёхмерные конструкции | Тонкостенные корпуса, панели, кронштейны и шасси |
| Контроль размеров | Подходит для выполнения прецизионных отверстий, создание опорных поверхностей и соблюдение жестких локальных допусков | Требуется контроль упругой деформации после изгиба, деформации при сварке и накопления отклонений от допусков |
| Несущие характеристики | Подходит для точечных нагрузок, прецизионных соединений и монолитных конструкций | Обеспечивает необходимую жесткость за счет наличия фланцев и ребер жесткости |
| Использование материалов | Конструкции с высокой степенью удаления образуют больше стружки | Эффективная раскладка по плоской схеме обеспечивает более высокую степень использования материала |
| Изменения в дизайне | Большинство параметров можно изменить, внеся изменения в программу и траекторию инструмента | Чертежи разверток, программы гибки и инструменты необходимо обновлять одновременно |
| Типичные продукты | Корпуса клапанов, монтажные основания, крепежные приспособления, валы, а также прецизионные корпуса | Корпуса, крышки, защитные кожухи, кронштейны и монтажные панели |
В данной таблице приведены предварительные технологические рекомендации. Окончательное производственное решение должно быть определено в ходе инженерной экспертизы, в ходе которой рассматриваются марка материала, размеры, допуски, количество, способ сборки и критерии приемки.
Как выбрать технологический процесс с учетом геометрии детали?
Выбор технологического процесса следует начинать с учета функциональных характеристик и геометрии детали, а не со сравнения цен за единицу продукции. Неправильно выбранный способ изготовления приводит к увеличению расхода материала, количества технологических операций и количества ошибок при сборке, что в конечном итоге вызывает необходимость доработки, брак и задержки поставок.
Когда следует выбирать обработку на станках с ЧПУ
Деталь имеет прецизионные отверстия и критически важные сопрягаемые поверхности: Отверстия под подшипники, установочные отверстия, уплотнительные поверхности и скользящие посадки требуют стабильной размерной и геометрической точности. Обработка с ЧПУ позволяет создавать отверстия, торцевые поверхности и внешнюю геометрию, отсчитываясь от общей базы отсчета, что снижает погрешности расположения между элементами. Точные размеры отверстий можно обеспечить с помощью растачивания, развертывания, хонингования или шлифования.
Деталь имеет сложную трехмерную геометрию: Глубокие углубления, изогнутые поверхности, ступени, наклонные отверстия и локальные элементы различной ориентации невозможно изготовить методом гибки листового металла. Трехосная, четырёхосная или пятиосевая обработка позволяет удалять материал в соответствии с трёхмерной моделью и контролировать взаиморасположение сложных поверхностей.
Для данной детали требуются толстые стенки или цельная несущая конструкция: Детали, подверженные сосредоточенным нагрузкам, ударам, зажимным усилиям или внутреннему давлению, должны иметь цельные профили. Цельная обработка позволяет исключить сварные швы и места механического соединения, благодаря чему зоны термического влияния и ослабленные крепежные элементы не становятся слабыми местами конструкции.
Местные допуски и требования к поверхности являются строгими: При обработке на станках с ЧПУ необходимо устанавливать определённые базовые точки, если плоскостность, концентричность, округлость, положение или шероховатость поверхности напрямую влияют на сборку или движение. Детали из термообработанной стали также требуют шлифования для достижения конечной точности.
Сложные функции требуют оперативного внесения изменений в конструкцию: При ЧПУ-обработке можно изменять отверстия, пазы, карманы и трехмерные контуры путем корректировки программы и траектории инструмента без необходимости изготовления новых штампов. Этот метод подходит для изготовления функциональных прототипов сложной конструкции небольшими партиями.
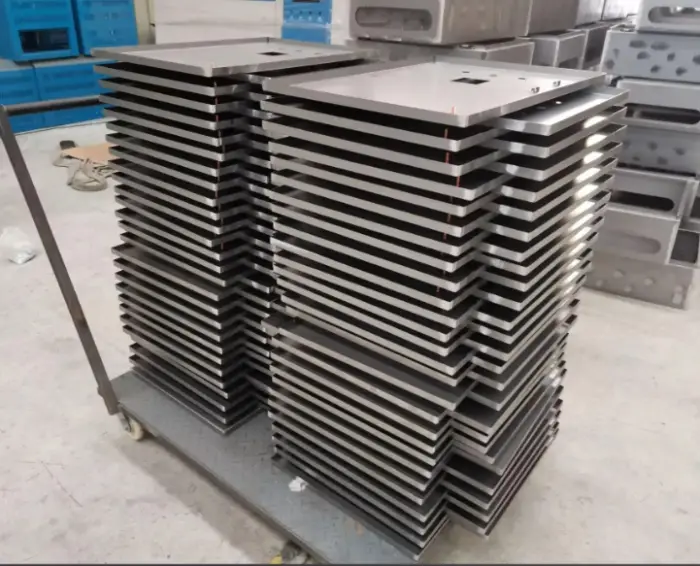
Когда следует выбирать изготовление изделий из листового металла
Деталь в основном состоит из стенок постоянной толщины: Деталь, которую можно развернуть в плоскую чертежную модель, подходит для лазерной резки листового металла с последующей гибкой в трехмерную форму. Такой подход позволяет избежать удаления большого количества материала из цельного заготовки и подходит для изготовления крупных тонкостенных сборок.
Данный продукт представляет собой корпус, панель или кронштейн: Корпуса оборудования, шкафы управления, защитные кожухи, шасси и монтажные кронштейны в основном выполняют функции защиты, опоры и крепления. Фланцы, подгибы и армирующие валики обеспечивают достаточную жесткость при меньшем весе.
Конструкция имеет множество прорезей в листах: Вентиляционные отверстия, проемы для кабелей, монтажные отверстия и зоны охлаждения можно вырезать или пробивать, пока лист находится в плоском состоянии. Отверстия должны располагаться за пределами зон деформации при гибке и соблюдать надлежащие расстояния до кромок и линий сгиба.
Необходимо контролировать общий вес: В листовом металле используются фланцы, армирующие валики и локальные армирующие пластины для повышения жесткости конструкции без увеличения толщины всей детали. Такая конструкция подходит для легкого электронного оборудования, систем автоматизации и транспортной техники.
Проект готов к запуску в производство: После утверждения проекта завод может оптимизировать раскладку листов, последовательность гибки, сварочные приспособления и технологические процессы сборки. Фиксированная технологическая схема позволяет распределить затраты на программирование и инструмент, одновременно повышая стабильность производства.
Крупные тонкостенные корпуса не следует фрезеровать из цельных блоков, а прецизионные конструкции со строгими соотношениями базовых точек не следует принудительно преобразовывать в сварные конструкции из листового металла, состоящие из нескольких деталей. Технологический процесс должен служить функциональным требованиям детали, а не целям получения выгодного предложения.
В чём заключаются различия в допуске, прочности и внешнем виде поверхности?
Контроль толерантности
Обработка на станках с ЧПУ позволяет непосредственно создавать прецизионные отверстия, сопрягаемые поверхности и контрольные базы, благодаря чему она подходит для деталей с жесткими локальными размерами и геометрическими допусками. Совокупность таких факторов, как состояние инструмента, термическая стабильность станка, жесткость зажимного приспособления и методы контроля, определяет конечную точность.
На тонкостенные детали, обрабатываемые на станках с ЧПУ, оказывают влияние зажимное усилие, тепло выделения при резке и остаточные напряжения. Предприятие должно контролировать деформацию с помощью послойной резки, симметричного снятия материала, закрепления с минимальным напряжением и промежуточного разжатия. Снятие большого количества материала с одной стороны за одну операцию нарушает исходный баланс напряжений, что приводит к изменениям в плоскостности, толщине стенок и положении отверстий.
На размеры листового металла влияют толщина, направление прокатки, радиус изгиба, проходной отверстие матрицы и упругая деформация. Каждый дополнительный изгиб вносит еще один источник отклонений в цепочку размеров. Ключевые размеры в конструкциях с несколькими изгибами должны отсчитываться от общей базы отсчета, что позволяет избежать формирования сложной цепочки накопленных допусков из множества некритических размеров.
Сварка вызывает локальное тепловое расширение и усадку. Для сборок со строгими требованиями к размерам необходимы специальные приспособления, симметричная сварка, прерывистая сварка и контролируемый приток тепла. После сварки сборку следует выпрямить, прежде чем приступить к прецизионной обработке отверстий и сопрягаемых поверхностей на станках с ЧПУ.
Сила и вес
Конструкция, изготовленная методом цельной обработки с ЧПУ, имеет сплошное сечение и подходит для восприятия сосредоточенных нагрузок, ударов, зажимных усилий и внутреннего давления. В отдельных участках сечения может сохраняться большая толщина, а переходы с закругленными краями позволяют снизить концентрацию напряжений.
Конструкции из листового металла отличаются высоким соотношением жесткости к весу. Фланцы, подгибы, усилительные валики и ребра повышают изгибную жесткость, не увеличивая при этом значительно вес материала. Несущая способность детали из листового металла определяется толщиной листа, прочностью материала, направлением изгиба, способом соединения и фактическим путем действия нагрузки.
Неправильно полагать, что детали, изготовленные на станках с ЧПУ, всегда более прочные, а детали из листового металла — всегда более лёгкие. При правильном сравнении сначала оцениваются две конструкции, отвечающие одинаковым требованиям к нагрузке, прогибу, сроку службы и коэффициенту безопасности, а уже затем сравниваются их вес и стоимость.
Внешний вид поверхности
На деталях, обработанных на станках с ЧПУ, после обработки остаются следы направления движения инструмента. Дробеструйная обработка, щетковая обработка, полировка, анодирование, пассивация, гальваническое покрытие и химическое конверсионное покрытие позволяют улучшить внешний вид, повысить коррозионную стойкость и износостойкость. На чертежах следует выделять декоративные поверхности, сопрягаемые поверхности, зоны маскировки и допустимые места зажима.
На деталях из листового металла сохраняются обрезанные кромки, следы гибки и зоны сварки. Шлифовка швов, чистка щеткой, дробеструйная обработка, порошковое покрытие, электрофоретическое покрытие и окраска обеспечивают единообразный внешний вид. Критерии приемки по внешнему виду должны определять видимые поверхности, цвет, блеск, направление текстуры и допустимые дефекты, чтобы покупатель и завод применяли одинаковые стандарты контроля.
Как соотносятся стоимость, количество и срок изготовления?
Эти два процесса имеют разные структуры затрат, поэтому цены на материалы или ставки за работу станков сами по себе не позволяют провести достоверное сравнение. Общая стоимость включает в себя подготовку материалов, механическую обработку, изготовление инструментов, последующую обработку, контроль качества, сборку, упаковку и риск несоответствия требованиям.
Факторы, влияющие на стоимость обработки на станках с ЧПУ
Объем материала и объём удалённого материала: Чем больше разница между объемом готовой детали и объемом заготовки, тем больше материала необходимо удалить, что приводит к увеличению времени обработки, износа инструмента и затрат на материал. При изготовлении корпусов с глубокими углублениями следует рассмотреть возможность использования заготовок, близких по форме к конечной, или гибридной конструкции из листового металла и деталей, изготовленных на станках с ЧПУ, чтобы сократить излишнее удаление материала.
Время обработки и количество перенастроек: Каждое дополнительное направление обработки требует увеличения количества осей станка, новой перенастройки или использования специального приспособления. Многократные перенастройки увеличивают трудозатраты и приводят к появлению погрешностей при переносе системы отсчета. Четырехосная, пятиосевая и фрезерно-токарная обработка позволяют сократить количество перенастроек, одновременно повышая точность и эффективность.
Сложные особенности и ограничения, связанные с инструментами: Глубокие отверстия, узкие канавки, малые внутренние радиусы и карманы с большим соотношением высоты к ширине требуют использования длинных и тонких инструментов, а также снижения режущих параметров. Снижение жесткости инструмента приводит к увеличению количества проходов с уменьшением глубины резания, операций по очистке углов и чистовых проходов.
Допуски и контроль качества: Жесткие допуски требуют дополнительных операций чистовой обработки, корректировки размеров и контроля. Требования высокой точности следует применять только к размерам, влияющим на посадку, герметичность, позиционирование и движение. К нефункциональным размерам следует применять практические общие допуски.
Факторы, влияющие на стоимость изготовления изделий из листового металла
Лазерная резка и раскладка: Стоимость лазерной резки листового металла зависит от общей длины реза, количества пробивов, материала и толщины листа. Эффективная раскладка листов позволяет повысить коэффициент использования листа и сократить количество отходов. Наличие большого количества мелких отверстий и сложных профилей увеличивает время, затрачиваемое на пробив и резку.
Количество изгибов и настроек инструмента: Каждый изгиб требует позиционирования, переориентации и компенсации угла. Детали с многочисленными направлениями изгиба или с помехами со стороны инструмента требуют использования специального инструмента, дополнительных ручных операций или разделения на несколько компонентов.
Сварка и послесварочная правка: Более длинные сварные швы увеличивают затраты на рабочую силу, защитный газ, присадочный материал и шлифовку. Усадка при сварке также приводит к деформации, поэтому для прецизионных сборок требуются специальные приспособления, контролируемые последовательности сварки и послесварочная правка.
Оборудование и сборка: Гайки с самозажимным креплением, шпильки, петли и другие детали увеличивают количество материала и объем монтажных работ. Покупателям следует сравнивать стоимость готовой сборки, а не только цену заготовок, вырезанных лазером.
Влияние объема и сроков выполнения заказа
На этапе создания прототипов ни для обработки на станках с ЧПУ, ни для лазерной резки и гибки не требуются крупные специализированные производственные штампы. Обработка на станках с ЧПУ позволяет быстро вносить изменения в сложные трехмерные элементы, а изготовление изделий из листового металла — оперативно корректировать плоские чертежи и геометрию гибки.
Что касается объемов производства, затраты на ЧПУ снижаются за счет оптимизации траекторий инструмента, приспособлений и времени цикла. Затраты на листовой металл сокращаются благодаря улучшению раскладки, последовательности гибки, сварочных приспособлений и технологического процесса сборки. Для составления стабильного производственного плана при подготовке коммерческого предложения необходимо определить наличие материалов, объем производства, вид поверхностной обработки и требования к контролю качества.
Обработка листового металла позволяет снизить вес материала и сократить время резки при изготовлении крупных тонкостенных корпусов. Обработка на станках с ЧПУ снижает затраты на доработку, вызванные сваркой, сборкой и накопленными погрешностями, при изготовлении деталей с прецизионными сопряжениями, толстыми стенками или сложной внутренней геометрией.
В каких случаях следует сочетать обработку на станках с ЧПУ и обработку листового металла?
Гибридное производство обеспечивает оптимальный баланс между стоимостью и эксплуатационными характеристиками в тех случаях, когда узел содержит как крупные тонкостенные конструкции, так и локальные прецизионные соединительные элементы. Применение единого технологического процесса ко всему узлу приводит к перерасходу материала, усложнению конструкции или недостаточной точности.
Корпус из листового металла с прецизионными крепежными элементами, изготовленными на станках с ЧПУ: Корпуса оборудования, шасси и рамы изготавливаются методом лазерной резки и гибки, а корпуса подшипников, фиксирующие блоки, направляющие и соединительные интерфейсы — методом обработки на станках с ЧПУ. Листовой металл определяет общие размеры и вес конструкции, а детали, изготовленные на станках с ЧПУ, обеспечивают точное позиционирование и выдерживают нагрузку.
Критически важные соединительные элементы станка после сварки: Плоскости фланцев, уплотнительные поверхности и прецизионные монтажные отверстия не должны подвергаться окончательной механической обработке до сварки. Правильная последовательность операций: резка, гибка, сварка, правка, а затем обработка критически важных сопрягаемых поверхностей на станках с ЧПУ. Такая последовательность позволяет устранить влияние усадки сварного шва на размеры.
Используйте механические соединения для уменьшения тепловых деформаций: В узлах, чувствительных к деформациям при сварке, можно использовать установочные штифты, болты, самозажимные крепежные элементы и установочные буртики, изготовленные на станках с ЧПУ. Механические соединения упрощают разборку и техническое обслуживание, позволяя при этом избежать термических деформаций на больших площадях, возникающих при выполнении сплошных сварных швов.
Установить общие базовые точки сборки: В деталях, изготовленных на станках с ЧПУ, и деталях из листового металла необходимо использовать заданные установочные отверстия, буртики, опорные поверхности или установочные штифты. Стандартные отверстия для болтов с зазором не могут самостоятельно обеспечить точное позиционирование.
Гибридное производство — это не просто сборка двух типов деталей. Еще на этапе проектирования необходимо распределить функции: детали из листового металла обеспечивают покрытие, опору и облегчение конструкции, а детали, обработанные на станках с ЧПУ, — позиционирование, посадку, герметичность и способность выдерживать локальные нагрузки.
Как выбрать поставщика производственных услуг?
Поставщик, который отдельно предоставляет услуги по обработке на станках с ЧПУ и изготовлению изделий из листового металла, не всегда обладает инженерными возможностями для интеграции этих двух процессов. Заказчики должны убедиться, что предприятие способно управлять базовыми точками обработки, допусками на гибку, деформациями при сварке, качеством поверхности и контролем сборки в рамках единого контролируемого рабочего процесса.
Возможности обработки на станках с ЧПУ: Убедитесь, что завод осуществляет фрезерование, токарную обработку, растачивание, нарезание резьбы и прецизионное шлифование. В отношении критически важных деталей также необходимо проверить ход станка, конфигурацию осей, характеристики шпинделя, методы закрепления деталей и контрольно-измерительное оборудование. Само по себе количество станков не отражает реальных производственных возможностей; не менее важны опыт работы с аналогичными деталями и контроль технологического процесса.
Возможности лазерной резки и гибки листового металла: Уточните, какие материалы, толщину и размеры листов, а также длину гибки может обрабатывать производитель. При изготовлении крупных корпусов также необходимо проверить усилие гибочного пресса, точность заднего упора и наличие специального инструмента. Перед началом производства завод должен оценить возможность столкновения инструментов, минимальную длину фланца и расстояние от отверстия до места гибки.
Сварка и контроль деформации: Поставщик должен выбрать метод сварки — TIG, MIG, точечную или лазерную — с учетом материала, толщины и требований к внешнему виду. Для изготовления прецизионных узлов требуются специальные сварочные приспособления, контролируемые последовательности сварки и контроль размеров после сварки. Одно лишь ручное выпрямление не может гарантировать стабильность производства в долгосрочной перспективе.
Управление базовыми координатами между процессами: Детали, обработанные на станках с ЧПУ, и детали из листового металла в рамках гибридной сборки должны использовать общие базовые точки сборки. Перед началом производства производитель должен определить метод позиционирования, цепочку размеров и подход к контролю качества. Это позволяет избежать ситуации, когда различные подразделения выполняют обработку по разным базовым точкам, что может привести к изготовлению деталей, приемлемых по отдельности, но несовместимых при сборке.
Координация последующей обработки: Анодирование, гальваническое покрытие, пассивация, порошковое покрытие и окраска изменяют состояние поверхности и локальные размеры. Поставщик должен учитывать толщину покрытия, зоны маскировки, защиту резьбы и зазоры при сборке после нанесения покрытия. Установка деталей с прессовой посадкой и сварка также должны планироваться с учетом последовательности проведения отделочных работ.
Качество и прослеживаемость: Контроль первой единицы продукции должен охватывать критические размеры, материал и состояние поверхности. В процессе производства необходимо проводить текущий и окончательный контроль, при этом должны храниться данные о партиях материалов, производственная документация и результаты контроля. Готовые узлы также должны проходить пробную сборку, визуальный осмотр и функциональные проверки.
Перед запуском производства завод должен провести экспертизу по технологичности (DFM) и проверку первого образца. В ходе экспертизы по технологичности (DFM) должны быть обоснованы выбор технологического процесса, опорные точки для механической обработки, последовательность гибки, меры по контролю деформаций при сварке, последствия последующей обработки, а также методы контроля качества. Только после подтверждения всех этих элементов коммерческое предложение, требования к качеству и сроки выполнения заказа могут лечь в основу реализуемого производственного плана.
Заключение
Обработка на станках с ЧПУ и изготовление изделий из листового металла позволяют решать различные производственные задачи. Обработка на станках с ЧПУ подходит для изготовления массивных конструкций, точных опорных поверхностей, сложных трехмерных элементов и обеспечения жестких локальных допусков. Изготовление изделий из листового металла подходит для создания крупных тонкостенных конструкций, корпусов оборудования, панелей, кронштейнов и легких сборок.
Детали, которые можно развернуть в плоские чертежи с постоянной толщиной материала, следует изготавливать методом штамповки листового металла. Детали, требующие прецизионных отверстий, толстых участков или несущих конструкций, следует обрабатывать на станках с ЧПУ. В сборках, содержащих элементы обоих типов, следует применять гибридный подход к производству.
Правильное производственное решение не только снижает себестоимость единицы продукции, но и сводит к минимуму совокупные погрешности на этапах закрепления в приспособлениях, сварки, сборки и контроля. Заказчикам следует проводить анализ технологичности еще на этапе проектирования, а не ждать, пока чертеж будет окончательно утвержден, и определять технологический процесс на основе предложений поставщиков.
Не можете решить, что выбрать: обработку на станках с ЧПУ или обработку листового металла?
Отправьте свой чертеж в компанию Weldo для технической экспертизы. Наши инженеры оценят геометрию, допуски, материал, количество и требования к отделке, после чего порекомендуют обработку на станках с ЧПУ, изготовление изделий из листового металла или гибридный способ производства.